Memilih Isi yang Tepat untuk Cetakan 3D Kuat dan Efisien
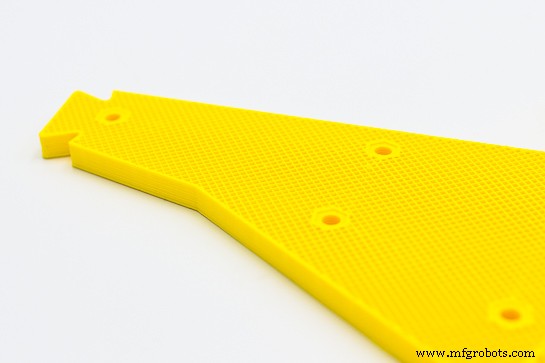
Semua pengguna mesin pencetak 3D tahu bahwa bagian yang dicetak 3D memiliki dua zona yang berbeda, cangkang dan isi (infill). Parameterisasi yang benar dari kedua nilai ini mempengaruhi resistensi mekanis, finishing, waktu pencetakan dan biaya. Cangkang adalah dinding luar bagian yang meliputi lapisan yang berkontak dengan base pencetakan dan lapisan atas yang memberikan finishing permukaan akhir.
Dalam artikel ini kita akan fokus pada bagian dalam bagian, infill. Program laminasi (Cura3D, Simplify3D, dll) memungkinkan kami untuk memilih bentuk dan persentase infill yang diinginkan. Berikutnya kami sebut konfigurasi yang paling penting.
Persentase infill dalam pencetakan 3D
Infill adalah jumlah material yang menempati bagian dalam bagian. Biasanya, program rolling memungkinkan persentase material untuk dimodifikasi dari 0% (bagian rongga) hingga 100% (bagian padat total). Selalu berbicara tentang konfigurasi yang sama dari ketebalan lapisan dan lebar penampungan, nilai ideal dari persentase infill tergantung pada aplikasi akhir dari bagian yang bersangkutan. Persentase yang paling banyak digunakan, yang banyak program laminasi gunakan sebagai data standar, adalah 20%. Dengan persentase ini Anda dapat mendapatkan bagian dengan kekuatan sedang/tinggi, berat rendah dan waktu pencetakan yang sangat efisien, yang bertransformasi menjadi bagian dengan rasio kekuatan/biaya yang baik.
Untuk prototipe non-fungsional, model dan objek lain untuk pameran sederhana infill yang direkomendasikan adalah 10%. Dengan persentase yang rendah ini, waktu pencetakan yang lama untuk figur kompleks atau objek yang tidak memerlukan resistensi terhadap jenis stres apa pun akan dikurangi. Di sisi lain, setiap pengguna jelas bahwa untuk mencapai kekuatan tarik maksimal mereka harus membuat bagian mereka dengan infill 100%, namun ini berarti biaya yang lebih tinggi, baik dari segi waktu maupun material dan bagian menjadi lebih berat. Di luar nilai yang sudah disebutkan, kami merekomendasikan untuk mempelajari setiap kasus secara detail sesuai dengan kekuatan/waktu pencetakan dengan mempertimbangkan bahwa dari 25% hingga 50% infill kekuatan meningkat 25% dan dari 50% hingga 70% infill kekuatan hanya meningkat 10%.
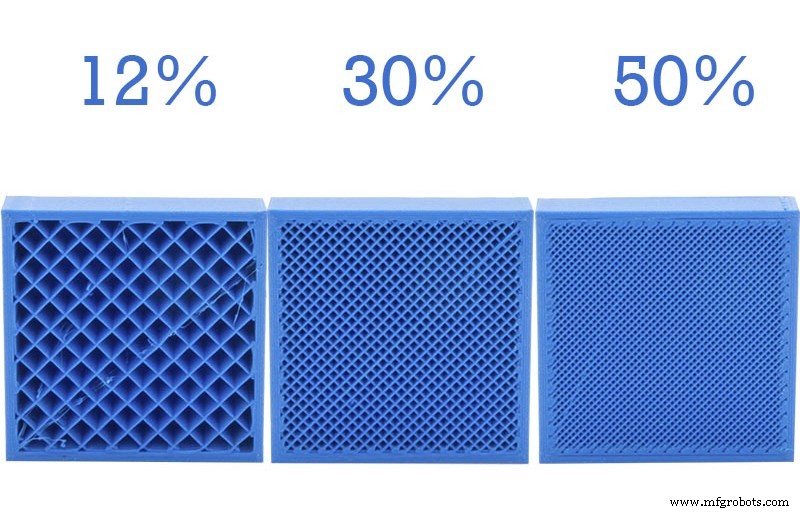
Gambar 1: Berbagai persentase infill
Rekomendasi kami adalah untuk menggunakan 10% isi untuk figur dan objek yang tidak menopang beban, 20% untuk bagian penggunaan normal dengan beban sedang/rendah, 60% dalam hal Anda perlu membuat bagian akhir dengan resistensi sedang dan valid untuk di bor atau di baut, dan akhirnya 100% untuk mencapai kekuatan maksimum material. Kami ingin menekankan bahwa orientasi manufaktur bagian mempengaruhi resistensi akhir, yaitu, orientasi sama pentingnya dengan persentase infill.
Tipe isi
Bergantung pada perangkat lunak laminasi yang digunakan terdapat berbagai jenis infill, namun empat yang paling banyak digunakan (Persegi Panjang, Segitiga atau Diagonal, Wiggle dan Madu) muncul di semua (Simplify3D, Cura3D, Slic3r, dll).
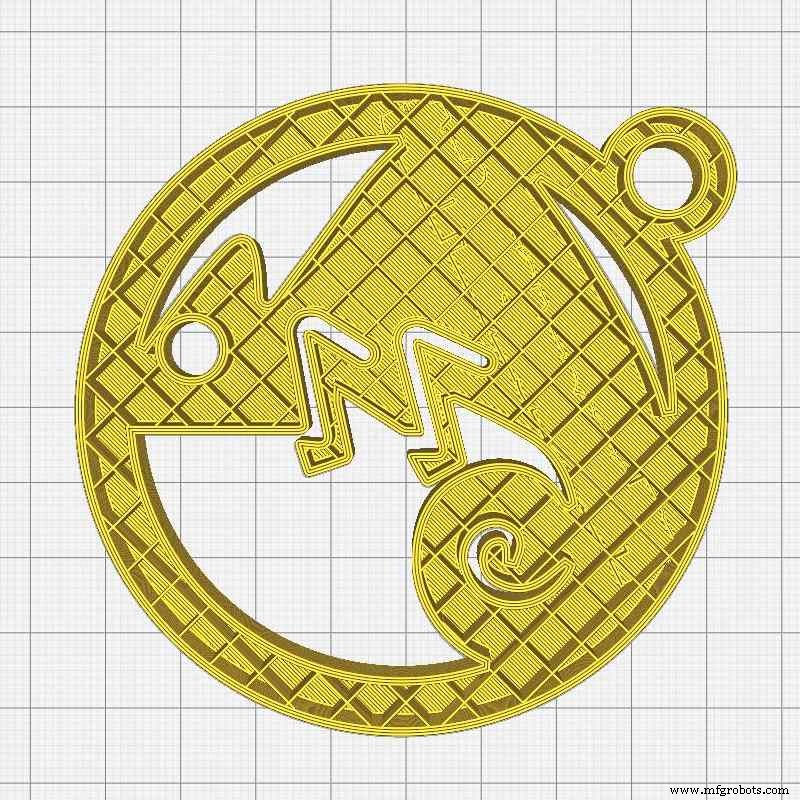
Infill Persegi Panjang
Secara default, perangkat lunak ini menggunakan infill persegi panjang, yang logis untuk memiliki struktur yang kuat di semua arah dan relatif cepat saat membuat lapisan tegak lurus di atas satu sama lain.
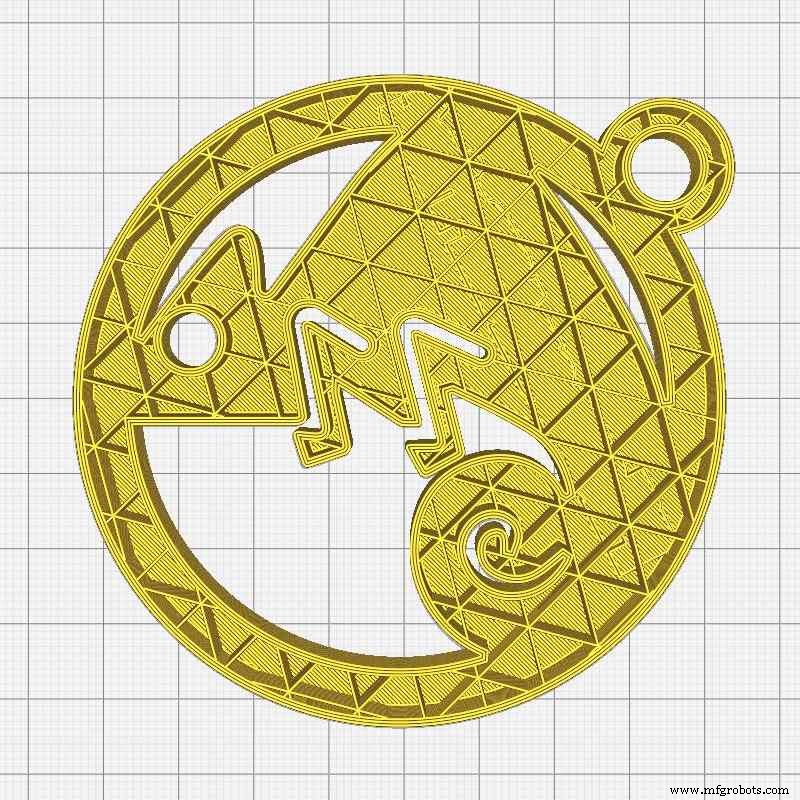
Infill Segitiga
Infill segitiga diterapkan, seperti dalam struktur kehidupan sehari-hari, untuk mencapai resistensi maksimal pada arah dinding, ini karena dekomposi pada setengah gaya yang diterapkan dengan berada pada 45° garis yang membentuk setiap lapisan.
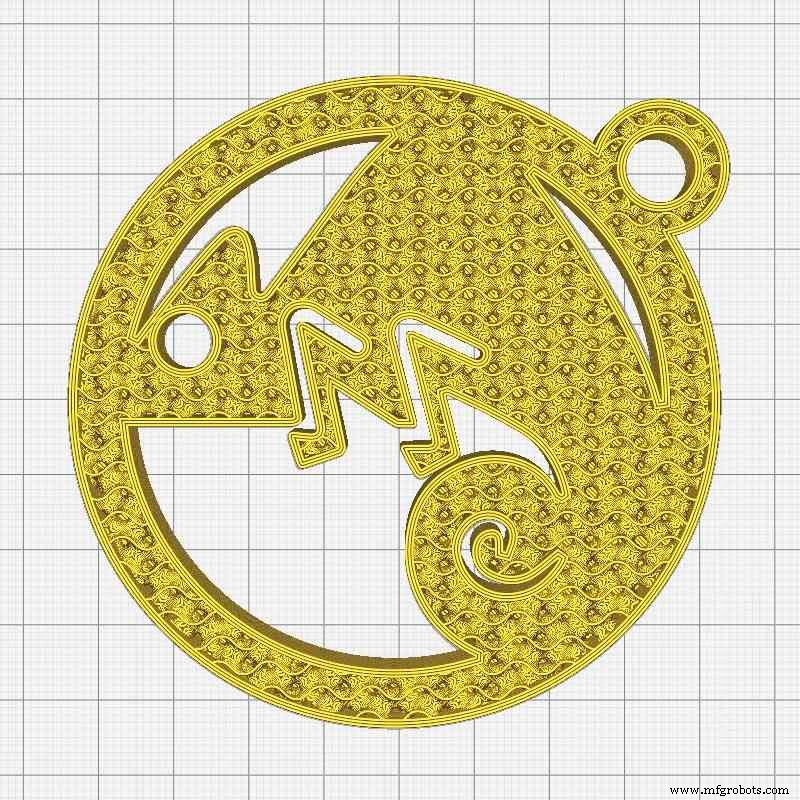
Wiggle infill
Di sisi lain, jika kebutuhan kami adalah untuk mendapatkan bagian yang sebanyak mungkin fleksibel, dapat ditekan dan lembut, infill terbaik adalah Wiggle. Infill zigzag ini meningkatkan gaya pantulan dan memberikan dukungan yang cukup untuk memastikan penutupan total atas bagian.
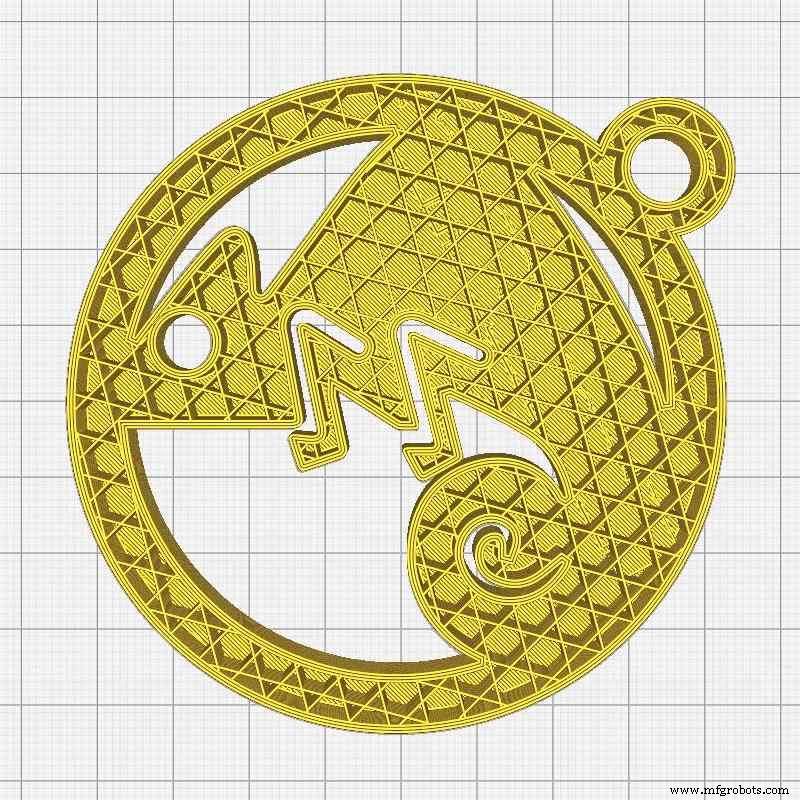
Madu infill (Tri-hexagonal)
Terakhir, mengandalkan kebijaksanaan alam, infill madu (panel lebah) dalam bentuk heksagon banyak digunakan sebagai inti untuk memberikan kekuatan pada bagian yang terbuat dari serat karbon dan jenis serat lainnya. Dalam pencetakan 3D FDM / FFF memberikan bagian resistensi yang besar di semua arah, lebih besar dari infill persegi panjang, namun dengan waktu pencetakan yang lebih lama.
Pandangan kami, pengisian persegi panjang cukup kuat untuk 90% aplikasi pencetakan 3D, 10% sisanya adalah kasus di mana pengisian yang sangat spesifik harus digunakan.
Rekomendasi kami untuk memilih infill
Konfigurasi yang benar dari pengisian adalah langkah yang sangat penting untuk mendapatkan resistensi yang diinginkan pada bagian yang dibuat oleh pencetakan 3D FDM / FFF. Rekomendasi kami adalah untuk menggunakan infill persegi panjang dengan densitas 10% untuk bagian non-fungsional, model atau prototipe, infill 20% untuk bagian dengan penggunaan normal yang tunduk pada beban rendah/sedang dan 60% untuk elemen yang harus menahan beban tinggi. Jenis infill dan nilai persentase juga harus disesuaikan dengan setiap jenis mesin pencetak 3D, dan, jika material yang akan digunakan kaku (PLA, ABS, PETG, Nylon, dll) atau fleksibel (Filaflex TPE atau TPU) untuk mendapatkan hasil terbaik yang mungkin.



