Masalah Umum Pencetakan 3D & Solusi Ahli
Dalam penggunaan mesin pencetak 3D (FFF/FDM), masalah dan kejadian tak terduga (terutama dalam mesin pencetak 3D non-profesional) dapat muncul saat mencetak model yang dibutuhkan oleh pengguna. Ini menyebabkan ketidaknyamanan, keterlambatan dan ketidaknyamanan lain yang tidak pernah diinginkan oleh pengguna mesin pencetak 3D. Artikel ini kemudian memberikan serangkaian saran tentang cara memecahkan masalah-masalah typikal ini.
Ketiadaan filament di awal pencetakan
Saat pencetakan dimulai, mungkin terjadi tidak ada jumlah filament yang dikeluarkan. Ini mungkin disebabkan oleh:
Tinggi base sangat dekat dengan nozel
Ini diatasi dengan melakukan leveling base.
Suhu ekstruder berlebihan
Karena menunggu di awal pencetakan, mungkin terjadi material yang berada di ujung HotEnd tertinggal di base karena efek gravitasi itu sendiri, menyebabkan ketiadaan material saat pencetakan.
Pengaturan tekanan ekstruder yang buruk
Jika penegur sangat longgar, dapat terjadi filament tidak bergerak melalui ekstruder, namun jika sangat kencang, akan menandai filament menyebabkan kualitas permukaan yang buruk.
Ekstruder tersumbat
Masalah ini adalah salah satu yang terburuk yang dapat terjadi pada mesin pencetak 3D. Ketika ini terjadi, langkah pertama adalah memanaskan suhu sekitar 10 - 20 °C dalam referensi terhadap material terakhir yang digunakan dan memperkenalkan filament pembersih (Smart Clean cleaning filament) hingga keluar bersih dan kontinu.
Trik yang baik adalah mengaktifkan opsi garis kontur di sekitar bagian (skirt) dan sehingga memastikan keluaran material dari ekstruder sebelum memulai pencetakan bagian itu sendiri.
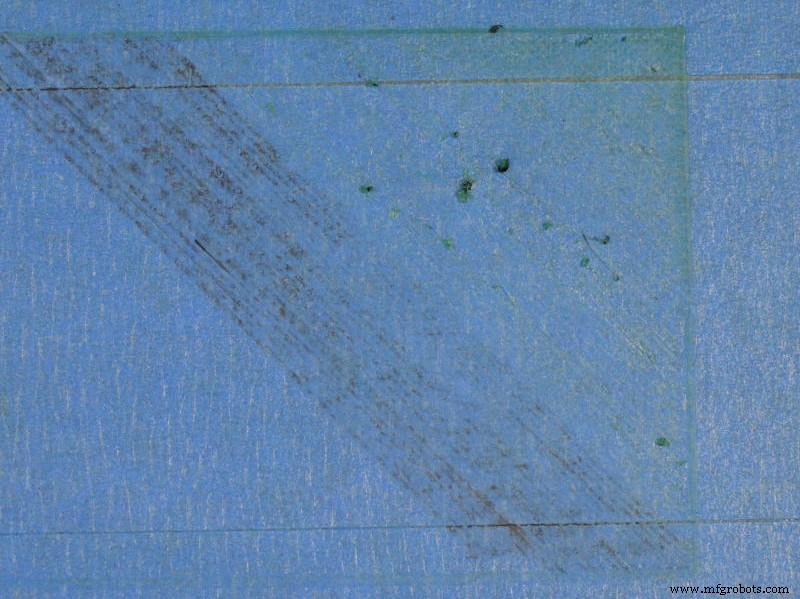
Gambar 1: Ketiadaan filament di awal pencetakan. Sumber: Simplify3D.
Masalah dengan lapisan pertama
Setelah masalah ketiadaan filament di awal pencetakan diatasi, mungkin terjadi lapisan pertama yang dicetak tidak menempel pada base. Ini mungkin disebabkan oleh:
Terlalu banyak jarak antara ekstruder dan base
Masalah ini terlihat dengan memeriksa secara visual jarak ini, saat mesin pencetak 3D sedang membuat lapisan pertama.
Suhu base yang tidak memadai
Beberapa jenis filament memerlukan base dengan suhu yang lebih tinggi dari lingkungan, misalnya ABS. Jika parameter ini tidak terpenuhi, pasti masalah ini muncul. Selain suhu, ada material yang memerlukan perekat untuk base (DimaFix atau Magigoo). Sebelum menerapkan perekat ini disarankan untuk mencuci base dengan baik.
Kecepatan pencetakan berlebihan
Untuk sebagian besar mesin pencetak 3D kecepatan lapisan pertama 25 mm/s disarankan. Jika kecepatan ini melebihi secara signifikan, risiko lapisan pertama tidak menempel pada base sangat tinggi.
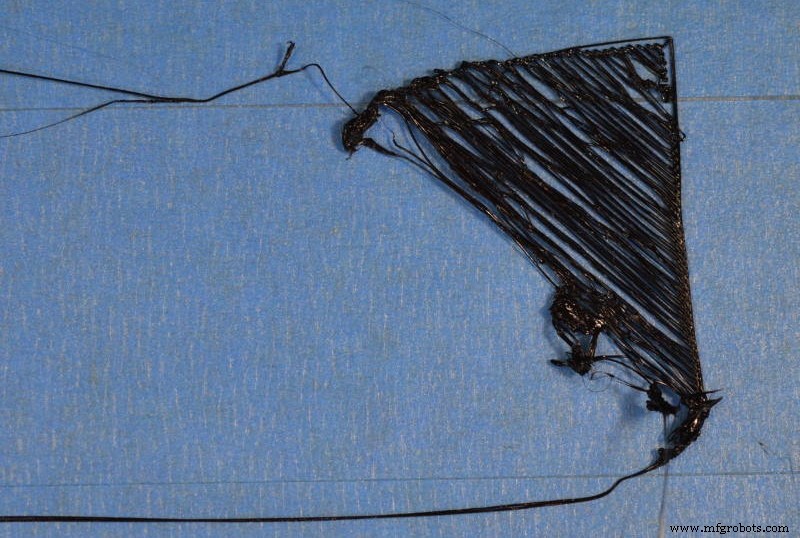
Gambar 2: Masalah dengan lapisan pertama. Sumber: Simplify3D
Benang yang mengelilingi bagian
Sering terlihat dalam cetakan 3D benang material yang mengelilingi bagian atau di antara bagian yang dibuat secara bersamaan. Kesalahan ini biasanya disebabkan oleh parameter yang terkait dengan retraction ekstruder:
Jarak retraction tidak cukup
Kesalahan ini sangat umum dalam sistem "bowden", di mana ada jarak panjang antara mesin ekstruder dan Hotend. Jarak ini bervariasi dengan jenis material, 8 mm adalah ukuran yang baik untuk memulai dan ditingkatkan jika masalah berlanjut.
Kecepatan retraction
Untuk parameter ini, ukuran bagian dan jarak di antara bagian harus dipertimbangkan. Jika bagian atau jarak kecil, diperlukan lebih banyak kecepatan untuk memberi motor ekstruder waktu untuk melakukan jalur rekoil filament. Jika kecepatan berlebihan, gelembung akan terbentuk di dalam HotEnd dan roda gigi ekstruder akan menandai filament banyak.
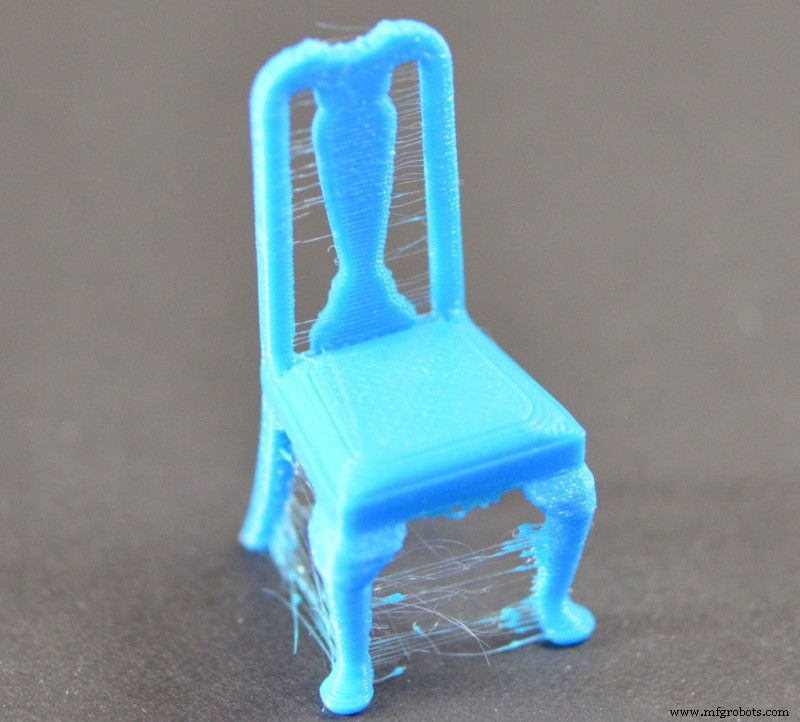
Gambar 3: Benang yang mengelilingi bagian. Sumber: Simplify3D
Titik hitam (terbakar) pada bagian yang dicetak
Ketika kesalahan pencetakan ini terlihat, itu karena ada sisa filament di luar nozel. Penumpukan ini menjadi viskus dengan suhu dan dengan gerakan ekstruder mereka dipindahkan sampai mencapai bagian yang sedang dicetak. Penumpukan ini biasanya terjadi di awal pencetakan, saat ekstruder melakukan di "home" sumbu z, sisa yang menggantung dari nozel ditempatkan di luarnya. Untuk menghindari masalah, di awal pencetakan perlu memeriksa bahwa ini tidak terjadi, dan dalam hal terjadi, hapus filament dari nozel dengan sipit.
Bagian setengah selesai
Masalah ini adalah salah satu yang terburuk karena keterlambatan yang terjadi dalam waktu pencetakan bagian, dan, karena terjadi karena alasan yang mudah diperbaiki. Sebelum memulai cetakan, pastikan bahwa jumlah filament yang tersedia cukup, dengan menimbang filament. Tips praktis (bagian kecil atau menengah) untuk mendekati panjang filament yang tersedia adalah mengukur diameter filament yang digulung, menghitung kelilingnya dan mengalinya dengan jumlah putaran di gulungan. Alasan lain mungkin terjadi tumpang tindih filament, mencegah material memasuki roda gigi motor ekstruder. Terakhir, jika penegur roda gigi ekstruder tidak cukup kencang, filament tidak akan maju melalui itu, menghentikan keluarnya material melalui nozel.
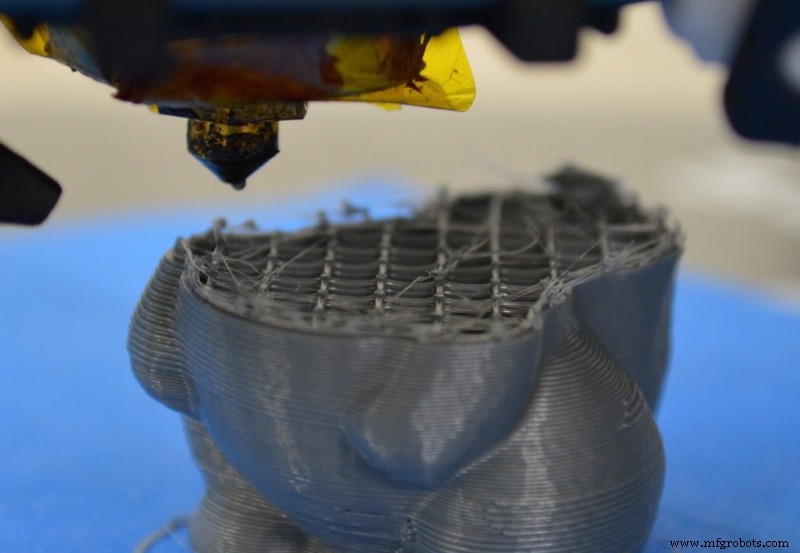
Gambar 4: Bagian setengah selesai. Sumber: Simplify3D
Pemisahan antara lapisan
Pencetakan 3D FDM bekerja dengan membangun objek lapis demi lapis sampai bentuk yang diinginkan diperoleh. Jika lapisan yang berdekatan tidak bergabung dengan benar, bagian akhir dapat patah dengan menggabungkan lapisan. Masalah ini mungkin disebabkan oleh dua alasan:
Ketinggian lapisan berlebihan
Selama pencetakan 3D bagian, harus dipastikan bahwa setiap lapisan yang sedang diproduksi menekan lapisan bawahnya cukup kuat sehingga kedua lapisan bergabung secara tahan. Ini dapat diambil sebagai aturan umum bahwa ketinggian lapisan tidak boleh lebih dari 80 % diameter keluar nozel. Misalnya, saat menggunakan nozel 0,4 mm, ketinggian lapisan tidak boleh lebih besar dari 0,32 mm. Jika pemisahan antara lapisan terdeteksi selama pencetakan, disarankan untuk mengurangi ketinggian lapisan.
Suhu ekstrusi terlalu rendah
Setelah ketinggian lapisan diverifikasi benar, namun pemisahan antara lapisan berlanjut, masalah ada pada suhu ekstrusi. Jika suhu yang tercapai oleh filament tidak cukup panas, perekatan dengan lapisan bawah akan buruk, yang akan menyebabkan bagian mudah patah. Misalnya, PLA dapat dicetak pada 180 °C namun saat pengguna membuat bagian dengan kecepatan tinggi (60 mm/s), suhu ekstrusi tidak cukup untuk lapisan menempel kuat, jadi suhu harus ditingkatkan dalam interval 10 °C hingga koneksi yang baik antara lapisan tercapai.
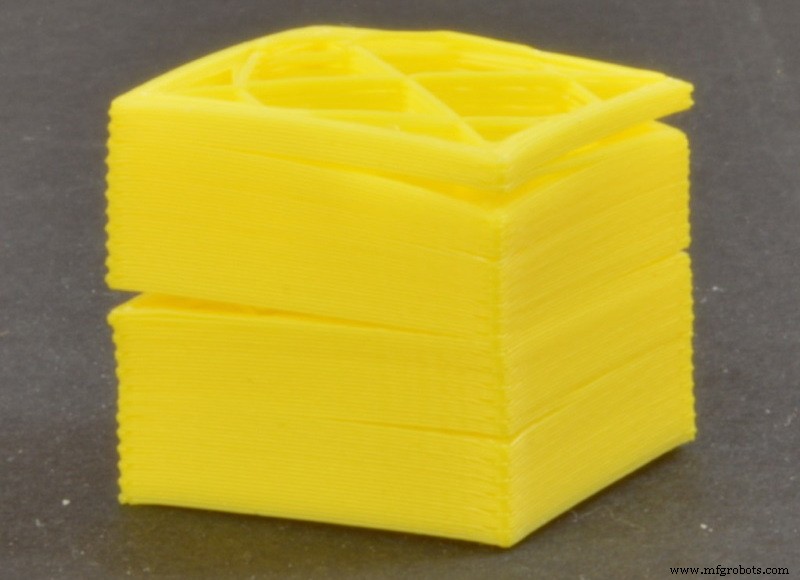
Gambar 5: Pemisahan antara lapisan. Sumber: Simplify3D
Kurangnya material antara lapisan luar dan pengisi (tumpang tindih)
Gejala ini mudah ditentukan, karena Anda hanya perlu mengamati bagian dengan tekad beberapa detik dan melihat pemisahan antara lapisan luar dan pengisi. Untuk mengatasinya, Anda harus meningkatkan persentase "tumpang tindih", yang biasanya 15 %, tingkatkan menjadi 20 % atau 25 % jika Anda memiliki masalah ini.
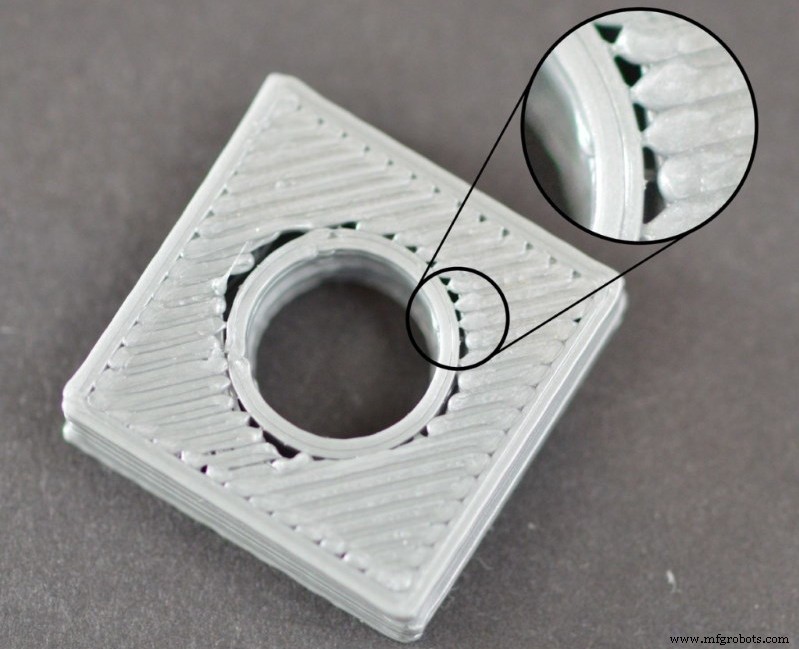
Gambar 6: Tumpang tindih. Sumber: Simplify3D
Warping
Disebut "warping" untuk membengkaknya lapisan bagian yang berkontak dengan base. Membengkakan ini umum pada material seperti ABS, material dengan suhu ekstrusi tinggi dan cenderung berubah bentuk saat mendingin. Untuk menghindari masalah ini, kami biasanya menggunakan:
Base pencetakan panas
Saat ini sebagian besar mesin pencetak 3D FDM memiliki base panas untuk pencetakan. Untuk material yang sensitif terhadap perubahan suhu, seperti ABS, penggunaan suhu base 100 - 120 ºC adalah kunci untuk mempertahankan stabilitas dimensi.
Tertutup
Saat pengguna ingin membuat bagian ABS dengan ukuran sedang atau besar, hanya menggunakan base panas tidak cukup untuk mencegah warping. Dalam hal ini mesin pencetak 3D harus tertutup dan dalam hal Anda perlu membuat bagian volume besar, lingkungan yang dipanaskan direkomendasikan.
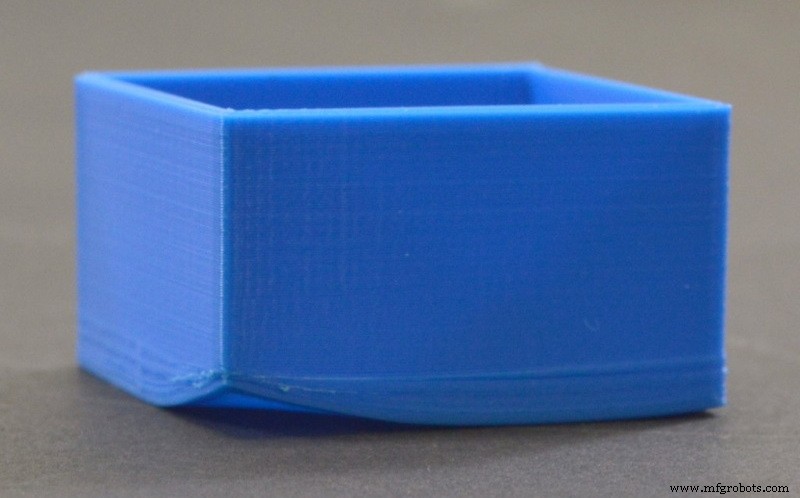
Gambar 7: Warping. Sumber: Simplify3D
Celah di antara pasar lapisan terakhir
Saat finishing buruk pada lapisan atas terlihat, dengan tampilan yang memberikan perasaan kurangnya material mungkin disebabkan oleh pengisi dalam yang sedikit padat, dengan lubang yang terlalu besar dan sulit ditutup. Faktor lain yang menghasilkan ini adalah jumlah lapisan yang tidak cukup setelah pengisi, untuk menutupi permukaan sepenuhnya. Kesalahan ini juga dapat muncul karena aliran filament yang tidak cukup, terutama dalam bagian besar, di mana pasar berkelanjutan besar. Untuk memeriksa apakah ada masalah aliran rendah, pemeriksaan ukuran eksternal dilakukan, jika ini lebih kecil, aliran harus ditingkatkan dari 5 % hingga 5 % hingga bagian memiliki ukuran desain.
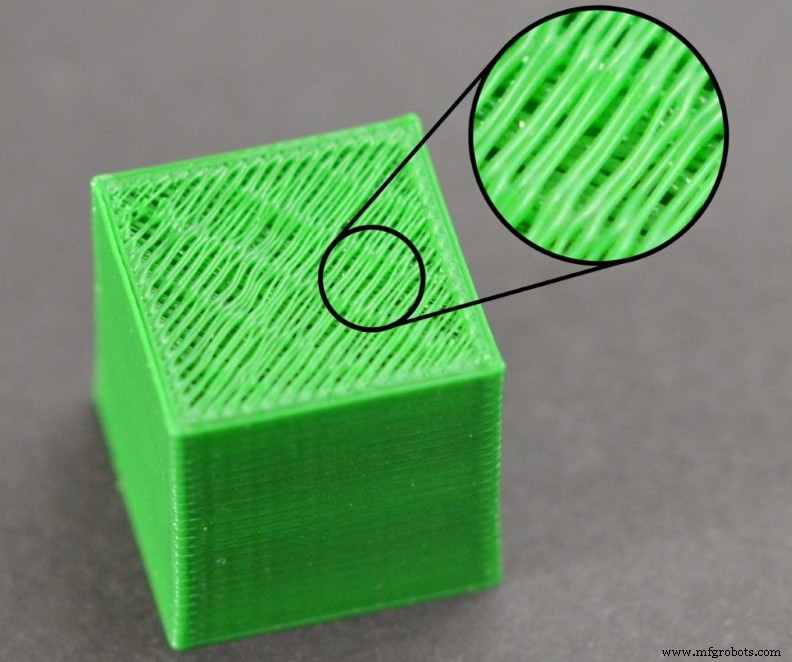
Gambar 8: Celah di antara pasar lapisan terakhir. Sumber: Simplify3D
Kesimpulan
Dengan semua yang dijelaskan di atas, pengguna mesin pencetak 3D FDM seharusnya tahu cara menyelesaikan sebagian besar masalah yang dapat terjadi dalam kehidupan sehari-hari pencetakan 3D.



