Revolusi 3D Printing FFF dengan Filamen Penyangga Larut
Salah satu keterbatasan utama pencetakan 3D FFF dibandingkan dengan teknologi manufaktur aditif lainnya adalah kebutuhan area cetak setiap lapisan untuk didukung oleh lapisan cetak sebelumnya. Ini berarti bahwa setiap bagian dengan overhang lebih besar dari 45º atau jembatan lebih panjang dari 10mm memerlukan struktur dukungan.
Pada printer FFF 3D dengan satu extruder, opsi satu-satunya untuk menghasilkan struktur dukungan adalah menggunakan bahan cetak yang sama dengan bagian. Dukungan ini harus dilepaskan secara mekanis setelah pencetakan selesai, dan berbagai strategi digunakan untuk memfasilitasi hal ini, seperti membuat dukungan ini dengan struktur kepadatan rendah dan meninggalkan lapisan pemisah antara dukungan dan bagian. Ini memungkinkan dukungan untuk dilepaskan secara manual tanpa menggunakan alat, meskipun finishing permukaan permukaan yang berkontak dengan dukungan sering kali tidak rapi.
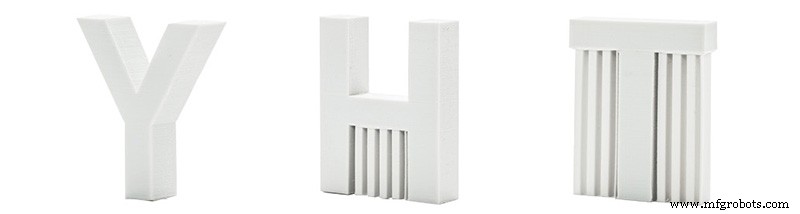
Gambar 1: Dukungan pada bagian 3D printed. Sumber: 3DHubs
Pada printer FFF 3D dengan dua extruder, rentang opsi meluas, karena tidak perlu menggunakan bahan yang sama untuk bagian dan untuk dukungan. Ini membuka pintu untuk menggunakan bahan yang larut dalam pelarut yang tidak melarutkan bahan bagian. Ini memungkinkan penggunaan dukungan padat yang berkontak dengan benda kerja yang memastikan finishing ekscelen pada permukaan kontak.
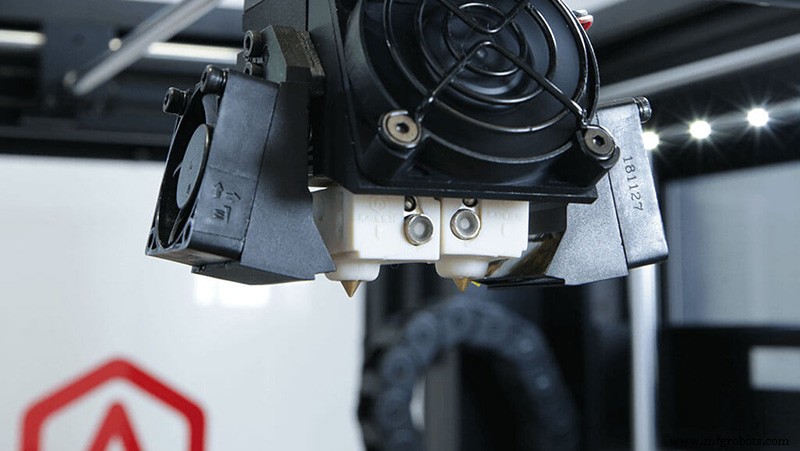
Gambar 2: Dual extruder Raise3D Pro2. Sumber: Raise3D
Ada banyak filamen dukungan larut yang berbeda yang tersedia, tetapi mereka tidak semua sama, dan tidak semua memiliki kompatibilitas yang sama. Saat memilih bahan dukungan larut, penting untuk mempertimbangkan sejumlah karakteristik untuk memastikan kompatibilitas dengan bahan cetak yang digunakan. Karakteristik ini adalah:
Saaat ini ada tiga jenis utama bahan dukungan larut:
- Filamen larut pelarut organik
- Filamen larut air menggunakan aktivator
- Filamen larut air
FIAMEN LARUT DALAM PELARUT ORGANIK.
Ini adalah bahan dengan properti yang mirip dengan bahan yang digunakan pada bagian tetapi dapat dilarutkan dalam pelarut yang tidak menyerang atau melarutkan bahan yang melengkapinya.
Saaat ini tidak banyak opsi untuk jenis filamen ini, terutama karena dua masalah: satu tangan, bahan dengan properti fisikokimia yang mirip yang membuatnya kompatibel satu sama lain juga secara umum berperilaku dengan cara yang serupa dengan sebagian besar pelarut, membuat sulit untuk menemukan pelarut yang sesuai. Di tangan lain, banyak dari pelarut organik ini beracun tinggi atau tidak dapat diakses oleh sebagian besar pengguna dan memerlukan pengolahan limbah khusus.
Gambar 3: D-Limoneno. Sumber: Filament2print
Filen jenis ini yang paling umum digunakan adalah HIPS, propertinya membuatnya kompatibel dengan sebagian besar bahan berbasis ABS dan ASA. Selain memiliki properti termal yang serupa, ia memiliki adhesi yang baik terhadap ABS dan ASA. Saat ini salah satu bahan dukungan yang paling banyak digunakan, tidak hanya karena kompatibilitasnya dengan ABS, tetapi juga karena biaya rendahnya dan karena larut dalam D-Limonene, pelarut organik yang terjangkau, murah dan beracun rendah.
FIAMEN LARUT AIR MELALUI PENGGUNAAN AKTIVATOR.
Ini adalah polimer berbasis ATP (acrylate terpolymer). Bahan ini memiliki karakteristik larut dalam larutan alkali. Mereka memiliki kompatibilitas ekscelen dengan bahan berbasis ABS dan ASA, dan juga dapat digunakan dengan policarbonat (meski kompatibilitasnya sedikit lebih rendah).
Mereka tidak langsung larut dalam air, karena mereka memerlukan air dengan pH alkali, jadi penggunaan aktivator penangga, seperti 3DWash, diperlukan.
Gambar 4: 3DWash. Sumber: Traxer
Mereka adalah alternatif sempurna untuk HIPS, tidak hanya karena tidak memerlukan penggunaan pelarut organik, tetapi juga karena mereka adalah filamen yang dikembangkan dan diadditkan secara khusus untuk digunakan sebagai bahan dukungan, jadi mereka secara umum larut lebih cepat dan meninggalkan lebih sedikit residu pada bagian.
Video 1: Presentasi video PolyDissolve S2. Sumber:Polymaker
Beberapa filamen representatif adalah PolyDissolve S2 dan Z-SUPPORT ATP.
FIAMEN LARUT AIR
Salah satu tujuan utama produsen adalah mendapatkan filamen dukungan yang larut langsung dalam air. Ini karena tidak memerlukan pelarut organik atau larutan alkali, membuatnya menjadi alternatif paling aman dan dapat diakses untuk sebagian besar pengguna.
Ini sebabnya kategori ini memiliki variasi bahan yang paling luas, dan dengan opsi yang kompatibel dengan berbagai macam filamen.
Dalam filamen larut air, dua jenis dapat dibedakan:
Filamen larut air kompatibel dengan bahan suhu rendah: Ini adalah filamen berbasis PVA (polyvinyl alcohol) atau BVOH (butenediol vinyl alcohol). Keduanya memiliki kompatibilitas ekscelen dengan PLA dan dapat digunakan dengan PA (meski kompatibilitasnya tidak sebaik itu). BVOH dapat dianggap sebagai evolusi dari PVA dan memiliki sejumlah keuntungan dibandingkan PVA, seperti kompatibilitas yang lebih baik dengan PETG atau bahkan dengan beberapa filamen fleksibel dan laju pelarutan yang lebih tinggi dalam air dingin. Beberapa filamen PVA adalah LAY-PVA atau PVA Raise, sementara Mowiflex atau Z-SUPPORT Premium berbasis BVOH.
Video 2: Perbandingan antara PVA dan BVOH. Sumber: BCN3D
Filamen larut air kompatibel dengan bahan suhu tinggi: Ini adalah filamen dukungan paling canggih yang tersedia saat ini. Mereka terdiri dari bahan yang terdiri dari campuran polimer larut air (mirip dengan yang sebelumnya) dan gula, umumnya trehalosa, polisakarida yang larut cepat dalam air dan dengan stabilitas termal tinggi. Proporsi antara polimer dan gula, bersama dengan penggunaan aditif tertentu yang spesifik untuk setiap produsen, memungkinkan untuk mendapatkan formulasi berbeda dari bahan larut air yang kompatibel dengan bahan dalam rentang suhu yang luas, dari ABS hingga PEEK atau ULTEM.
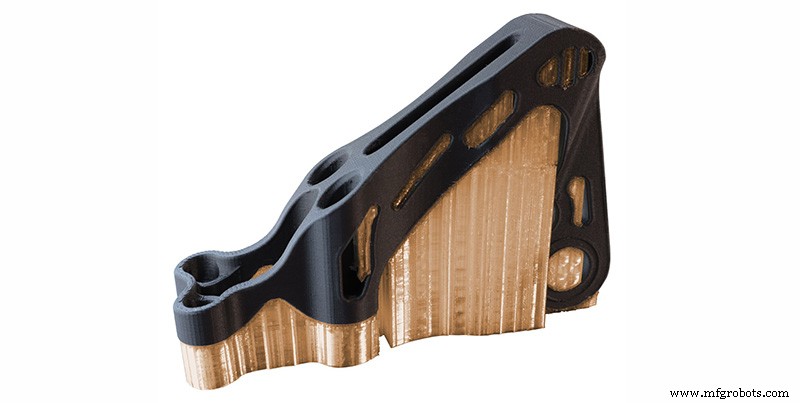
Gambar 5: Bagian PA-CF dengan dukungan terbuat dari Aquatek X1. Sumber: 3DXTech
Beberapa filamen seperti Aquasys 120 atau Aquatek X1 kompatibel dengan PLA serta ABS, ASA, PA, PETG atau beberapa filamen fleksibel. Aquasys 120 juga dapat digunakan dengan PC atau PP. Selain itu, kedua bahan dapat menahan suhu ruangan hingga 120°C dan oleh karena itu juga cocok untuk digunakan di printer industri.
Satu langkah di atasnya adalah Aquasys 180, mungkin bahan dukungan paling canggih dan paling kompatibel yang tersedia saat ini. Selain kompatibel dengan bahan yang sama seperti Aquasys 120, ia dapat digunakan dengan PEKK, PEEK, ULTEM dan PPSU karena dapat menahan suhu ruangan hingga 180°C.
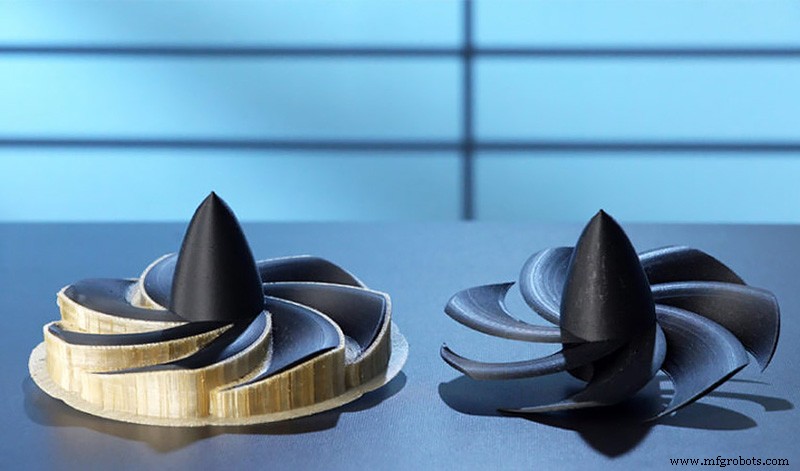
Gambar 6: Bagian dengan dukungan yang diproduksi dalam Aquasys 180. Sumber: Infinite Material Solutions
Namun, keuntungan utama dari jenis filamen ini (kelarutan tinggi dalam air) juga adalah kerugian utamanya, karena mereka sangat sensitif terhadap kelembaban lingkungan. Ini membuat perlu untuk menyimpan filamen ini dalam wadah khusus, baik selama penyimpanan maupun penggunaan. Selain itu, karena filamen ini menyerap kelembaban, adhesinya memburuk dan risiko tersumbat meningkat.
BAGAIMANA MEMILIH FIAMEN LARUT YANG PALING TEPAT.
Saat memilih filamen larut yang paling tepat, perlu untuk menganalisis bahan yang akan dilengkapi.
-
ABS/ASA: Secara umum disarankan untuk menghindari penggunaan HIPS karena melibatkan penanganan pelarut organik dan menghasilkan limbah yang tidak dapat dibuang langsung. Dalam kasus ini, filamen ATP larut air dengan penggunaan aktivator adalah opsi yang paling direkomendasikan. Mereka memiliki kompatibilitas ekscelen dengan bahan ini dan memiliki sensitivitas rendah terhadap kelembaban, membuatnya lebih mudah untuk disimpan dan digunakan, serta meminimalkan risiko kegagalan pencetakan.
-
PLA: Bahan dengan kompatibilitas terbaik dengan PLA adalah yang berbasis PVA dan BVOH. Di dalam ini, bahan berbasis BVOH kurang sensitif terhadap kelembaban, meskipun secara umum bahan berbasis PVA sedikit lebih murah.
-
PETG/PA: Meski mungkin untuk menggunakan PVA dan BVOH sebagai bahan dukungan dengan PETG dan PA, kompatibilitasnya tidak begitu baik. Dalam kasus ini, opsi terbaik adalah filamen larut air kompatibel dengan bahan suhu tinggi seperti Aquasys 120.
-
Jika Anda biasanya menggunakan dukungan larut dengan bahan yang berbeda, opsi ideal adalah menggunakan satu bahan yang kompatibel dengan semua bahan, seperti Aquasys 120 atau Aquatek X1, daripada memiliki yang berbeda untuk setiap bahan.
Meski filamen larut sering disebut sebagai satu kelompok, mereka sebenarnya terdiri dari berbagai bahan, dengan karakteristik yang sangat spesifik masing-masing. Saat ini memungkinkan untuk menemukan filamen larut berkualitas tinggi yang kompatibel dengan hampir setiap bahan di pasaran, dari PLA hingga PEEK.



