4 Teknik Ahli untuk Hasil Sempurna pada Cetakan FDM 3D
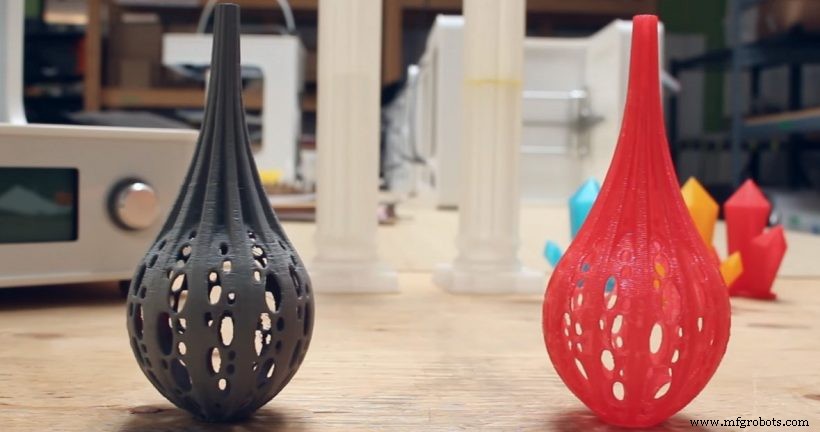
Saat membuat bagian FDM, penampilan akhir sama pentingnya dengan performa fungsionalnya. FDM ideal untuk prototipe fungsional, produksi volume rendah, dan model konsep, namun mencapai penampilan yang bersih memerlukan langkah pemrosesan pasca yang sengaja.
Dalam panduan ini, kami akan melalui empat metode teruji untuk menyelesaikan bagian FDM secara profesional, dan menyoroti pertimbangan kunci yang mencegah masalah umum.
1. Hapus struktur pendukung apa pun
Bahan pendukung esensial untuk menembus jarak selama pencetakan, tetapi harus dilepaskan dengan bersih untuk menghindari noda permukaan. Dua pendekatan utama ada:
- Pengangkatan manual: Sekop tang dapat dengan cepat melepas pendukung, namun titik kontak sering meninggalkan bekas yang perlu digosok.
- Pengendapan pelarut: Melarutkan pendukung dalam air (PVA) atau limonen (HIPS) menawarkan solusi bebas tangan yang meninggalkan permukaan bebas dari sisa pendukung. Namun, metode ini memerlukan printer multi-nozul dan dapat meningkatkan biaya operasional, terutama jika limonen digunakan secara luas.
Pertimbangan kunci:
- Desain untuk kemudahan pemisahan pendukung saat memilih pengangkatan manual.
- Pastikan pengaturan dual-extruder untuk pendukung yang dapat dilarutkan.
- Evaluasi biaya limonen untuk pendukung HIPS dalam produksi volume tinggi.
2. Haluskan cetakan Anda
Setelah pendukung dilepaskan, garis lapis dan ketidaksempurnaan kecil tetap ada. Teknik pelapisan tergantung pada penggunaan yang dimaksudkan bagian, tingkat detail, dan volume produksi.
Penggosokan
Mulai dengan gosokan kasar (120–220) dan progres ke gosokan halus (400–800) untuk mengurangi kekasaran permukaan. Untuk cetakan resolusi tinggi, Anda dapat mulai langsung dengan gosokan halus. Saat menggosok:
- Gunakan sentuhan ringan dan gerakan lingkaran untuk cakupan yang merata.
- Hindari tekanan berlebih untuk menjaga akurasi dimensi.
- Pertimbangkan penggosokan basah untuk mengurangi debu dan melindungi saluran pernapasan.
Pelapisan uap
Penerapan uap aseton pada cetakan ABS memfuse lapisan luar, menghasilkan finishing yang lebih halus. Ini cepat dan ideal untuk bagian yang ditujukan untuk plating logam, meskipun tidak menghilangkan jarak antara lapisan.
Penembusan biji
Untuk permukaan mat dan seragam dalam waktu singkat, penembusan biji memberikan hasil yang konsisten dan mencapai geometri sempit yang tidak dapat dicapai dengan penggosokan.
Penggosokan berputar
Saat menyelesaikan banyak bagian secara bersamaan, penggosokan berputar efisien. Desain dengan dinding sedikit lebih tebal untuk mengurangi pergeseran dimensi yang disebabkan oleh proses penggosokan berputar.
3. Isi celah
Kebocoran pendukung dapat membuat mikrolubang pada bagian akhir. Filler karoseri otomotif atau campuran kustom aseton dan filament yang sama dapat menutup rongga ini. Setelah filler mengeras, penggosokan cepat memulihkan permukaan datar yang siap untuk dicat.
4. Cat bagian Anda
Setelah dibersihkan dan dihaluskan, bagian siap untuk pemberian warna. Pengcatan tangan efektif ketika dilakukan dengan airbrush, memungkinkan lapisan tipis dan merata. Biarkan setiap lapisan kering selama 30 menit sebelum menerapkan lapisan berikutnya, dan selesaikan dengan lapisan epoksi jernih untuk permukaan mengkilap yang tahan lama. Untuk aplikasi yang kritis warna, pertimbangkan printer FDM warna penuh atau mengoutsourcing ke spesialis.
Dengan mengikuti langkah-langkah ini, Anda dapat mengubah cetakan FDM mentah menjadi komponen kelas profesional yang cocok untuk presentasi, pengujian, atau penerapan akhir pakai.



