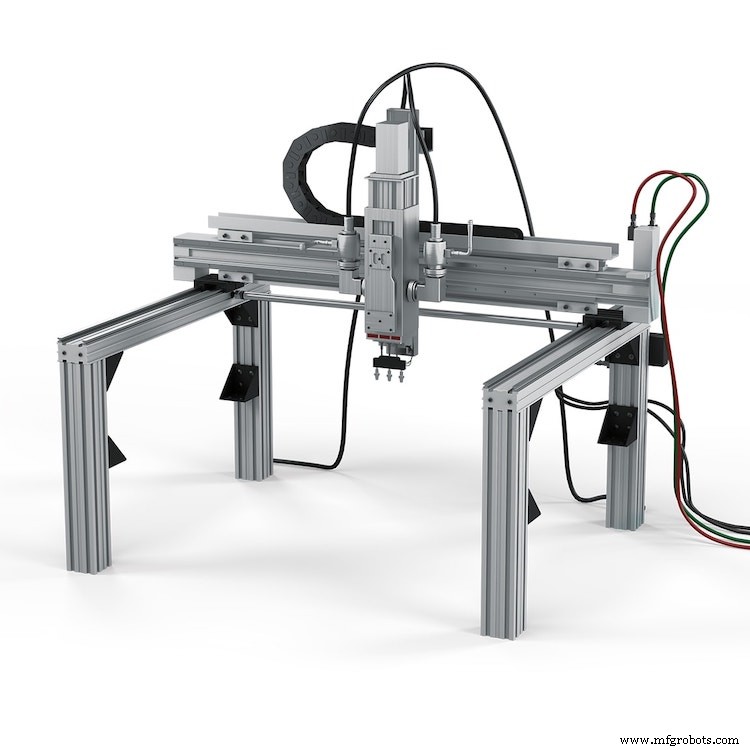
Menyederhanakan Arsitektur Kontrol untuk Robot Kartesius untuk Meningkatkan Efisiensi
Oleh Barry Weller, product manager di Mitsubishi Electric
Untuk tetap kompetisif, umumnya diterima bahwa industri harus mengadopsi strategi manufaktur lean untuk meningkatkan efisiensi proses.
Tindakan kunci dapat berupa pengurangan jumlah bagian, yaitu jumlah komponen dalam rangkaian atau sistem. Ini sangat menantang ketika berkaitan dengan aplikasi gerak kartesius (linier) yang sangat akurat.
Dalam kasus ini, pembangun mesin sering kali perlu menggunakan PLC dan computer numerical controllers (CNC) untuk mengelola gerakan sepenuhnya dalam mesin – sampai sekarang.
Robot kartesius banyak digunakan untuk mengotomatisasi fungsi mesin seperti pemotongan mekanikal, laser atau plasma – dengan cepat menghasilkan item berkualitas tinggi yang konsisten dan dapat dikustomisasi secara tinggi.
Sementara robot kartesius dan mesin CNC (computer numerical control) tidak selalu sama, gerakan keduanya biasanya dikontrol oleh sistem CNC.
Alasan ini terletak pada kesederhanaan pemrograman trajetori kontrol gerak dengan computer numerical controller dan bahasa G-Code-nya.
Bahasa pemrograman ini berbeda karena menginstruksikan mesin di mana dan bagaimana bergerak berdasarkan gambar dan file computer-aided design/manufacturing (CAD/CAM).
G-code membaca file CAD/CAM untuk produk akhir yang dimaksud dan mengonversinya menjadi trajetori dan arah untuk drive servo CNC dalam robot kartesius.
Akibatnya, gerakan yang sangat akurat, presisi dan dapat direproduksi dapat menciptakan bentuk dan kontur 2D yang paling rumit dan asing.
Sementara solusi CNC bekerja baik sebagai pengontrol robot, mereka tidak dapat memantau dan memandu komponen lain, seperti katup solenoid, kleng dan selang udara – untuk melakukannya, unit memerlukan PLC.
Ini secara teoretis dapat menangani kontrol alat yang ketat dan umpan balik untuk semua bagian otomatisasi yang berbeda, menghilangkan kebutuhan akan sistem CNC.
Namun, menulis kode kontrol gerak untuk robot kartesius dengan salah satu dari lima bahasa PLC akan cukup menantang. Akibatnya, pembangun mesin dan pengguna perlu menggunakan dua sistem kontrol yang berbeda untuk satu mesin.
Solusi ini jauh dari ideal: hardware tambahan hanya akan meningkatkan total biaya kepemilikan mesin dan juga dapat mempengaruhi waktu pembangunan / pemasangan.
Faktanya, dua unit kontrol terpisah perlu berbagi informasi yang kritis waktu, meningkatkan potensi waktu siklus dan meningkatkan kemungkinan gangguan komunikasi yang dapat desinkronisasi proses berbasis PLC dan CNC pada mesin yang sama.
Pendekatan holistik terhadap pemrograman, kontrol dan umpan balik gerak
Untuk mengatasi masalah ini, produsen komponen dan sistem otomatisasi pabrik mulai berinvestasi dalam teknologi kontrol gerak yang melintasi batas antara PLC dan sistem CNC untuk menciptakan pengontrol mesin terintegrasi yang menggabungkan fungsi kunci dari kedua solusi.
Contoh yang baik adalah MELSEC iQ-R motion controller milik Mitsubishi Electric dan perpustakaan add-on G-Code-nya. Dengan memilih solusi ini, pembangun mesin dapat menggunakan servo umum dan PLC seri MELSEC iQ-R untuk mengimplementasikan kemampuan CNC, jika diperlukan, dengan memasang perpustakaan G-Code.
Ini memungkinkan pemrograman trajetori pemotongan kompleks yang sangat akurat dan profil dalam G-Code tanpa kebutuhan akan computer numerical controllers.
Lebih tepatnya, fungsi add-on ini membantu sistem untuk mengikuti instruksi pemrograman khusus PLC, seperti Motion SFCs (sequential function charts), serta secara otomatis menghasilkan dan membaca profil gerakan dari file CAD/CAM.
Program G-Code, yang tersedia dalam format teks, dapat dengan mudah diedit pada HMI Mitsubishi Electric atau dengan editor generik apa pun.
Dengan menghilangkan kebutuhan akan hardware komponen PLC dan CNC terpisah, sistem MELSEC iQ-R dapat menyinkronkan proses yang berbeda dalam satu mesin dan mengurangi waktu siklus.
Selain itu, kemampuan untuk menggunakan satu solusi untuk berbagai aplikasi, termasuk pemesinan CNC dan beralih dengan mudah di antaranya memungkinkan pembangun mesin untuk menggunakannya untuk mengontrol lini produksi lengkap.
Akibatnya, bisnis dapat mendapatkan manfaat dari sistem yang sangat fleksibel, cepat dan hemat biaya yang benar-benar menyederhanakan proses industri mereka sambil memberikan kualitas dan konsistensi.