Bagaimana Metrologi Optik Mendorong Efisiensi Manufaktur
Baru-baru ini, kekuatan metrologi optik digabungkan dengan otomatisasi telah diakui. Apa yang membuat otomatisasi operasi metrologi begitu penting?
Memindahkan metrologi ke proses, daripada hanya mempertahankannya di laboratorium kualitas, akan meningkatkan kualitas keseluruhan dan membuat otomatisasi manufaktur itu sendiri lebih efisien,” kata Robert Wasilesky dari Carl Zeiss Industrial Metrology LLC (Brighton, MI). “Metrology Optimized Manufacturing [MOM] adalah tren yang kami lihat.” Dia berhati-hati untuk mencatat bahwa metrologi tidak memungkinkan manufaktur—ia bekerja dengan baik sekarang—tetapi mengoptimalkannya untuk bekerja lebih baik.
Metrologi optik dalam berbagai bentuknya adalah metode terbaik untuk meningkatkan otomatisasi, menurutnya, karena kecepatannya dibandingkan metode lain. Keuntungan lain dari metode optik termasuk kemampuan untuk mengukur tanpa menandai atau merusak permukaan sensitif, seperti lembar logam karoseri mobil, bagian komposit, atau implan bedah yang sensitif. Contoh lain adalah menggunakan perangkat metrologi untuk menggerakkan robot dengan presisi, meningkatkan akurasi lokasi mereka dari beberapa milimeter hingga 100 μm atau lebih baik.
Untuk memperluas MOM, Wasilesky mengatakan, berarti memperluas edukasi pelanggan. Insinyur manufaktur saat ini mungkin tidak menyadari seberapa jauh lebih dioptimalkan bengkel mereka bisa menjadi.
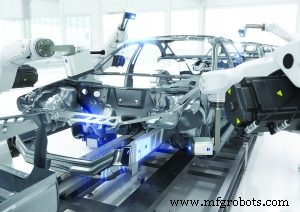
“Saya pikir ada potensi untuk meningkatkan efisiensi manufaktur, khususnya di otomotif, dengan lonjakan yang besar melalui Metrology Optimized Manufacturing,” katanya. Konsep ini harus sampai ke produsen, dan Wasilesky mencatat bahwa sisi otomatisasi dari pasar metrologi tumbuh hampir 20% per tahun, sementara sisa pasar terkait kualitas tumbuh sekitar 6%. Katanya ini sebagian besar karena penerimaan pelanggan yang lebih besar terhadap metode metrologi optik dibandingkan probe kontak, perasaan yang dibagikan oleh banyak orang dalam sejumlah percakapan. Teknologi telah menjadi lebih baik, ada lebih banyak pilihan metode optik untuk dipilih, dan perangkat lunak pemrosesan yang dihosting di platform komputasi yang semakin cepat telah meningkat secara dramatis. “Meskipun prinsipnya sama, ini baru saja menjadi jauh lebih canggih,” katanya.
Contoh yang baik dari konvergensi optik yang lebih cepat, algoritma yang lebih baik dan komputasi yang kuat adalah sensor optik 3D cloud Zeiss AIMax. Diklasi sebagai sistem terstruktur cahaya, ia hanya bergantung pada satu proyektor dan satu sensor. Ini membuat kepala sensor yang lebih kompak, tetapi yang mungkin lebih signifikan adalah sistem diprogram untuk mengukur fitur dengan cepat, biasanya kurang dari 0,5 detik—pikirkan lubang, slot, rivet, atau T-pin—dari point cloud daripada memberikan point cloud sebagai hasil akhir. Ini membuat sistem yang ideal untuk inspeksi in-line, terutama untuk lembar logam karoseri mobil dan komponen BIW (Body in White). Wasilesky menyatakan sistem, termasuk sensor dan gerakan robot, dapat memberikan akurasi pengukuran 300 μm atau lebih baik hingga Six Sigma.
Zeiss juga menawarkan solusi untuk pengukuran near-line serta pengganti optik yang lebih cepat untuk CMM di lantai pabrik untuk pengukuran offline yang juga dekat dengan titik produksi. AIBox adalah sistem lengkap ini yang bertujuan untuk mendapatkan akurasi level CMM tanpa perjalanan ke ruang kualitas. AIBox mampu mengukur kurang dari 40 μm kesalahan bola standar VDI 2634 menggunakan sistem proyeksi fringe digital dengan perangkat fotogrametri standar. Ini untuk bagian besar hingga 2000 mm ukuran dan 1000 kg berat standar.
Automation and Parts
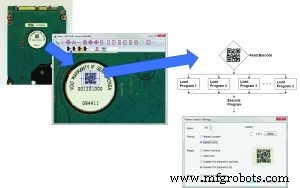
Salah satu perangkat metrologi optik yang lebih berguna untuk ditanamkan dalam sistem otomatis adalah sistem video pada tabel gerakan presisi, seperti seri Nikon iNEXIV. Karena sistem pengukuran mencakup kamera, ia dengan mudah disesuaikan untuk tugas visi, membuka kemungkinan baru, seperti membaca kode batang atau kode QR yang umum pada bagian saat ini, menurut Nate Frost, product manager untuk Nikon Metrology (Brighton, MI). “Kami juga dapat membaca data teks, baik nomor bagian pada bagian atau pada kertas cetak yang mungkin menyertai bagian.” Ini membawa otomatisasi ke level berikutnya, karena membaca kode batang dan mengidentifikasi bagian berarti perangkat dapat memanggil program pengukuran yang benar dan secara otomatis mencatat hasilnya dalam laporan untuk bagian individu tersebut.
Ini bisa sangat berguna seiring berkembangnya Smart Factory dan Industrial Internet of Things. “Ini bukan tugas otomatisasi tradisional,” kata Frost. “Pemuatan bagian otomatis pada sistem pengukuran haruslah sesuatu yang dapat diakomodasi oleh setiap penyedia metrologi. [Pembacaan kode batang] berkaitan dengan pengambilan keputusan,” katanya. Ini menghilangkan faktor manusia sambil meningkatkan kualitas.
Cara efisien untuk membuat program bagian sama pentingnya. Mengikuti tren umum di industri, membuat program dari membaca model CAD secara offline sekarang tersedia di Nikon CMM-Manager 3.6. Ini adalah versi terbaru dari perangkat lunak pendukung untuk sistem visi Nikon. “Perangkat lunak sebelumnya hanya menggunakan joystick untuk mengajarkan program,” kata Frost. “Ini cukup baru untuk program pengukuran video.” Mengapa? Karena, berbeda dengan pemrograman offline probe kontak atau bahkan sensor garis laser, program video harus mempertimbangkan pencahayaan, efek tepi, kilauan dari permukaan reflektif dan efek lain yang unik untuk video. “Simulasi dapat dijalankan dan hasil inspeksi dapat diverifikasi secara real-time. Bahkan, semakin lengkap model CAD, semakin efisien proses inspeksi,” kata Frost. “Dengan visi, autofocus laser, rotary indexer, dan input taktil, kami bahkan dapat mengukur fitur dan geometri yang tidak dapat Anda lihat dengan sistem visi tradisional.”
Mengapa dia pikir ada dorongan untuk otomatisasi? “Faktor umum adalah perusahaan sedang menurunkan staf dan operasi mereka,” kata Frost. “Mereka mengharapkan karyawan mereka menjadi lebih fleksibel. Mereka ingin mereka dapat mengoperasikan mesin CNC dan sistem metrologi. Kami melihat ini di seluruh bidang, tetapi khususnya di bengkel kerjaan di mana karyawan perlu menjadi jago segala.” Otomatisasi metrologi akan memudahkan hal ini.
High Volume Automotive
“Presisi dan kecepatan teknik pengukuran optik adalah apa yang membuatnya sangat baik untuk otomatisasi,” setuju Andreas Blind, vice president penjualan, pemasaran dan layanan untuk Jenoptik (Rochester Hills, MI). Jenoptik menyediakan berbagai sensor metrologi, terutama tetapi tidak secara eksklusif untuk kontrol in-progress. Ini berkisar dari air gauge dan gauge kontak serta sensor optik canggih berkecepatan tinggi. “Setiap satu memiliki tempatnya. Teknik optik cenderung tidak bekerja dengan baik di lingkungan yang kotor atau berminyak, namun optik jauh lebih fleksibel dan sangat berguna ketika bagian tidak dapat disentuh, atau ketika Anda membutuhkan kecepatan,” katanya.
Seri perangkat Opticline Jenoptik adalah contoh yang baik dari teknik—shadowgraph—dikemas dalam kabinet otomatis berkecepatan tinggi untuk mengukur poros. Sistem shadowgraph ideal untuk mengukur bagian berputar, bahkan yang tidak axisymmetric, seperti poros noken dan poros crankshaft. Perusahaan mencatat ada lebih dari 2500 sistem Opticline yang terpasang di seluruh dunia, dalam berbagai ukuran dan kemampuan untuk mengukur potongan besar atau kecil. Misalnya, ada serangkaian stasiun Opticline dengan antarmuka pengendalian proses statistik (SPC) untuk pemantauan cepat menggunakan sistem SPC pilihan pabrik tersebut. Akurasi dilaporkan sebagai MPe dan sebaik (1.5 +L/200) μm untuk mengukur diameter dengan kecepatan pengukuran hingga 80 mm/s.
Fungsi penting lain dari kontrol proses optik adalah deteksi cacat permukaan, menurut Blind. “Teknologi Optisense kami menggunakan kombinasi sensor unik, iluminasi, otomatisasi dan perangkat lunak yang membantu kami mendeteksi cacat terkecil di permukaan dan pada bagian,” katanya. Mendeteksi cacat permukaan di poros silinder mesin sangat penting dengan fokus saat ini pada konsumsi bahan bakar dan emisi. Munculnya poros plasma sprayed yang mengganti siku baja yang lebih tebal dan lebih berat di blok aluminium membuat deteksi cacat permukaan sangat penting. “Sensor poros lurus IPS kami tersedia dalam berbagai ukuran poros, dari 4 hingga 150 mm, tergantung pada jenis sensor yang akan digunakan,” kata Blind. “Mereka dapat mendeteksi cacat hingga 30 μm, dan biasanya diotomatisasi, meski tersedia dalam versi semi-otomatis juga,” katanya. Dia mencatat otomatisasi sangat penting bagi sektor otomotif. “Delapan puluh persen peralatan kami saat ini pergi ke otomotif,” katanya.
New Sensors, More Automation
Realitas tidak menyenangkan lain bagi penyedia metrologi adalah pemeriksaan kualitas seringkali dianggap sebagai biaya, waktu produksi yang hilang. Itu menurut Stefan Scherer, president dan CEO untuk Alicona (Graz, Austria). Katanya metrologi dapat menambah nilai. “Jika kami dapat menunjukkan bahwa mereka dapat menyesuaikan proses manufaktur mereka menggunakan metrologi untuk secara proaktif meningkatkan manufaktur dan membuatnya lebih fleksibel, kami pikir itu akan membuat perbedaan besar.” Dia terutama percaya hasil dari metrologi vital dalam gerakan Smart Manufacturing atau Industry 4.0 yang berkembang. “Kami perlu memberikan mata cerdas pada mesin,” katanya.
Alicona adalah perusahaan inovatif, didirikan atas prinsip metrologi yang relatif baru yang disebut Focus Variation. Teknik ini memberikan data permukaan resolusi tinggi menggunakan kedalaman fokus terbatas, mirip tetapi lebih canggih daripada imaging konfokal atau optical sectioning, karena juga memberikan data warna. Ia mengukur bentuk permukaan dan kekasaran, dan sangat berguna dalam pengaturan produksi, menurut perusahaan. “Teknologi kami berguna untuk mengukur fitur kecil dengan presisi tinggi atau fitur kecil relatif, seperti manufaktur mikro atau presisi, kapan saja toleransi berada dalam kisaran 20 μm atau kurang,” kata Scherer. Untuk bekerja secara optimal, Focus Variation memerlukan kekasaran permukaan Ra 9 nanometer atau lebih. Kecepatan data hingga 1,7 juta titik per detik.
Setelah pertama kali berhasil dalam mengukur persiapan tepi untuk alat potong, perusahaan memperluas tawarannya, mengotomatisasi sensor mereka.
Otomatisasi penting bagi visi Scherer tentang mata cerdas, dan perusahaan beralih ke robot kolaboratif, atau cobots, untuk melakukannya. Mengapa cobots? “Kami melihat perpindahan menuju presisi yang lebih tinggi dan pada saat yang sama volume yang lebih kecil. Sebelumnya, produsen mungkin membuat satu juta bagian. Hari ini, mereka mungkin membuat 50.000 dari satu jenis bagian dan kemudian beralih ke produksi 75.000 dari yang lain,” katanya. Dia percaya cobots memungkinkan pekerja di lingkungan manufaktur fleksibel ini, membuat mereka berguna dan menambah nilai. “Kami memiliki cobot yang dipasang di platform seluler untuk membawanya lebih mudah ke pusat pemesinan,” katanya. Pengguna memeriksa beberapa parameter kunci untuk menyiapkan mesin untuk membuat serangkaian nomor bagian berikutnya, dan kemudian beralih ke tugas berikutnya.
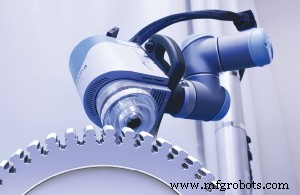
Tawaran terbaru dari Alicona adalah dua produk cobot baru untuk aplikasi yang ditentukan, satu untuk alat bundar panjang dan yang lain untuk cakram turbin. Solusi alat memperluas keahlian Alicona dalam pengukuran persiapan tepi dengan pengukuran sembilan sumbu pada platform portabel berbasis roda.
Dengan solusi cakram Alicona, lengan robot dengan sensor pengukuran yang terpasang dimanipulasi oleh operator ke posisi permukaan yang diinginkan. Dua pegangan dengan joystick terintegrasi dipasang pada sensor. Melalui aplikasi, smartphone menampilkan tampilan langsung untuk penempatan dan pengukuran presisi manual atau otomatis.
Standard Solutions, Flexible Automation
Tren umum lain adalah mengembangkan solusi otomatisasi standar di sekitar perangkat metrologi yang ada. Perusahaan metrologi sekarang menawarkan solusi standar yang mengintegrasikan robot, enclosure, dan fixturing. Biasamaian ditujukan pada kelas masalah, mereka dapat disesuaikan untuk memenuhi persyaratan throughput dan toleransi produsen.
Pada 2014, Hexagon Manufacturing Intelligence (North Kingston, RI), memperkenalkan Sistem Pengukuran Inline 360 Cerdas, atau 360 SIMS, menggunakan perangkat terstruktur cahaya WLS (white light scanner) mereka. Menurut Hexagon, sistem in-line yang dibangun di sekitar WLS ideal untuk produksi body-in-white otomotif karena WLS relatif tidak sensitif terhadap getaran di dekatnya—ia mengumpulkan data dalam milidetik. Membuatnya lebih cepat, 360 SIMS hanya mengumpulkan fitur terpilih, seperti gap-and-flush atau lubang, menurut Amir Grinboim, product manager Hexagon.
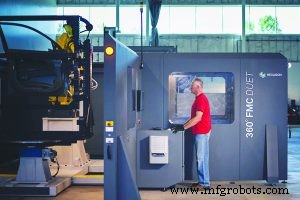
Hexagon sekarang menambahkan ke tawaran in-line itu dengan Sel Pengukuran Fleksibel 360, atau 360 FMC, yang pertama kali diperkenalkan pada September 2016. “Solusi off-the-shelf canggih dan hemat biaya ketika berbicara tentang instalasi, integrasi, dan penerapan protokol keamanan,” kata Grinboim. “Itu mengurangi biaya keseluruhan rekayasa dan desain untuk melakukan itu sekali.” Protokol keamanan pada 360 FMC memenuhi standar ANSI RIA 15.06-2012. Ukuran bagian dapat berkisar hingga 2,2 m panjang dan berat hingga 1500 kg.
Konfigurasi dasar 360 FMC adalah enclosure yang dilengkapi dengan satu robot FANUC M-710iC/50 yang memasang sensor Hexagon WLS400A, didorong oleh paket perangkat lunak CoreView. Ia mengukur bagian yang dipasang pada satu, dua, atau tiga turntable terpisah, tergantung pada konfigurasi yang dipilih. “Solusi modular dan fleksibel akan memungkinkan pelanggan kami untuk menggunakan sel ini tidak hanya untuk metrologi, tetapi juga untuk mengatasi throughput,” jelas Grinboim. “Kami ingin itu dapat menyesuaikan diri dengan kondisi yang berubah melalui seluruh siklus manufaktur.” Pelanggan dapat menambahkan atau mengurangi jumlah turntable tanpa desain ulang atau re-integrasi besar, menurut Grinboim. “Menambahkan—atau menghapus—turntable adalah plug-and-play.”
360 FMC tidak memerlukan target referensi pada bagian, bergantung pada gerakan robot dengan program kompensasi. “Ia mengukur dengan akurasi 100–150 μm, tergantung pada tipe fitur, yang cocok untuk aplikasi lembar logam otomotif yang umum,” kata Grinboim.



