Sistem Palet Linear: Jalur Teruji menuju Keuntungan yang Meningkat
Perangkat lunak yang ditingkatkan memberikan peningkatan besar pada sistem palet linear
Adam Hansel, chief systems and sales officer, DMG Mori (Hoffman Estates, IL) meringkasnya dengan sempurna: “Masuk ke setiap bengkel. Tanya apakah mereka ingin mengotomatisasi. Jawabannya ya. 100%.” Tetapi otomatisasi macam apa? Dan mesin dan proses mana? Untuk berbagai macam perusahaan, jawaban logis adalah sistem palet linear yang mengintegrasikan beberapa mesin pemotong logam, dan mungkin operasi tambahan. Di sisi lain, “logis” tidak selalu berarti “mudah” atau “tanpa khawatir.”
Jangan Membingungkan FMS dengan Sistem Palet Pool
Sistem palet linear dasar, juga dikenal sebagai sistem manufaktur fleksibel (FMS), mengotomatisasi pemuatan dan pembongkaran satu atau lebih pusat pemesinan dengan workpiece dari lokasi penyimpanan pusat. Workpiece berjalan pada rel lurus, dibawa oleh kendaraan dengan sumbu gerak tambahan yang memungkinkannya memindahkan workpiece ke dalam mesin dan ke atas meja mesin dan keluar lagi saat selesai. Operator menyiapkan pekerjaan di stasiun pusat, bukan di mesin individu, dan komputer pusat mengontrol distribusi dan eksekusi pekerjaan.
Dalam konfigurasi paling umum, workpiece dipegang pada fixtures, yang pada gilirannya dipegang pada palet seragam. Ini memaksimalkan fleksibilitas sistem karena pekerjaan apa pun dapat pergi ke mesin apa saja kapan saja selama mesin dikonfigurasi untuk palet standar itu. Fitur utama lain dari sistem palet linear adalah kemampuan untuk memperluasnya setelah instalasi awal untuk menyertakan mesin perkakas tambahan, lebih banyak penyimpanan, dan bahkan operasi non-pemesinan seperti inspeksi. Beberapa sistem memiliki 10 atau lebih pusat pemesinan dan berkas palet bertumpuk di tiga level.
Oleh karena itu, sistem palet linear berbeda dari sistem palet pool, yang terakhir dapat dianggap sebagai “perpanjangan mesin yang tidak cerdas,” sebagaimana dijelaskan oleh Bob Baldizzi, spesialis sistem dan mesin besar, Doosan Machine Tools America, (Pine Brook, NJ). “Dalam sistem palet pool, perangkat lunak tambahan pada mesin itu sendiri menjalankan sistem. Biasanya Anda terbatas pada memberitahu perangkat lunak program apa yang terkait dengan palet apa dalam pool dan urutan yang Anda inginkan palet tersebut melalui mesin. Itu saja. Tidak ada penjadwalan produksi. Tidak ada manajemen data. Tidak ada pelaporan. Itu hanyalah sistem palet yang lebih besar sebagai ekstensi ke mesin.” Sistem palet pool biasanya susunan lingkaran, meskipun dapat linear, menambah kemungkinan kebingungan.
“Sistem palet pool yang saya lihat biasanya memiliki bagian yang sama pada lima atau enam palet,” kata David Suica, president, Fastems LLC (West Chester, OH). “Jika Anda ingin mengubah bagian, biasanya Anda harus mengubah perkakas di dalam mesin, program bagian, dan offset apa pun yang diperlukan untuk setiap bagian. Palet pool baik untuk serangkaian bagian yang sama. Tetapi jika Anda ingin membuat hanya yang Anda butuhkan dalam jumlah yang dapat Anda jual, sistem palet linear umumnya cara yang lebih baik.”
Utilisasi Spindel di Atas 90%
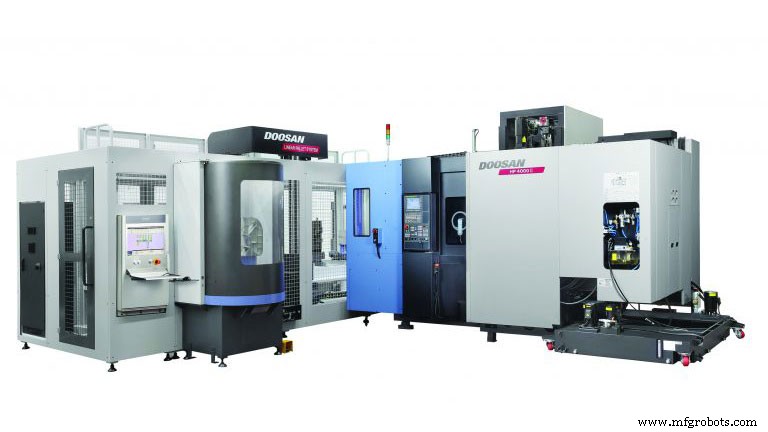
Situasi bervariasi, tetapi sepertinya tidak ada bengkel mesin yang mencapai utilizasi spindle di atas 50–60% tanpa FMS, sementara siapa pun yang menggunakannya dengan benar akan melihat tingkat 90% atau lebih. Dan dalam beberapa kasus kesenjangannya bahkan lebih besar. Hansel mengatakan “utilisasi spindle mungkin 30% atau kurang dalam sebagian besar kasus jika mereka memiliki campuran mesin yang diisi secara manual. Tidak mungkin untuk melakukan pergantian workpiece, pergantian fixture, dan penjadwalan banyak sumber daya secara efisien di clipboard.” Seperti yang dijelaskan Suica, “Sebagian besar downtime pada mesin disebabkan oleh manusia…menunggu alat…menemukan program…memasukkan offset alat secara manual. Setelah jam setup itu habis, Anda tidak pernah mendapatkannya kembali untuk produksi.”
Ini menunjukkan perbaikan terbesar dan paling signifikan dalam sistem palet linear dalam beberapa tahun terakhir: perangkat lunak. Dalam satu atau tingkat lain, semua penyedia FMS menawarkan perangkat lunak perencanaan kapasitas yang memungkinkan untuk memaksimalkan throughput sistem. Hansel menggambarkan skenario umum: “Katakanlah Anda memiliki beberapa mesin, 180 alat di setiap majalah, 24 fixture, dan pekerjaan tertentu yang harus keluar untuk memenuhi kontrak Anda. Anda menetapkan parameter seperti prioritas pekerjaan dan jumlah yang Anda butuhkan pada waktu tertentu. Atau katakan Anda sedang membangun mobil. Anda tidak akan memproduksi dua poros dan tiga roda. Anda membutuhkan empat roda. Jadi Anda dapat memberitahu perangkat lunak untuk memproduksi ukuran lot. Dalam kedua kasus, perangkat lunak secara otomatis menghitung cara menggunakan sumber daya Anda dengan baik untuk mendapatkan produksi yang Anda butuhkan. Jika Anda merencanakan dengan baik dan mempersiapkan fixture dan perkakas lalu biarkan perangkat lunak melakukan pekerjaan untuk Anda, tingkat jalur 90–95% sepenuhnya dapat dicapai.”
Cocok untuk Bengkel Kerjaan… dan Lebih Banyak
Siapa yang mendapat manfaat dari FMS? Siapa pun dari bengkel kerjaan kecil hingga operasi yang membuat 100.000 atau lebih bagian, dalam beberapa situasi. John Einberger, product line manager, Makino Inc. (Mason, OH) mengatakan, “Sweet spot untuk teknologi ini adalah seseorang yang memiliki berbagai produk untuk dijalankan, dalam urutan yang agak acak, dengan produksi run yang relatif pendek. Dengan melakukan pengaturan pekerjaan di luar pusat pemesinan, Anda meningkatkan utilizasi spindle.
“Tetapi ada juga aplikasi untuk volume produksi yang lebih tinggi di kalangan orang yang memiliki produksi musiman,” lanjutnya. “Misalnya, katakanlah mereka membuat 80.000 sesuatu per tahun, tetapi mereka membuatnya hanya selama tiga bulan, dan kemudian menjalankan varian atau sesuatu yang berbeda selama empat bulan berikutnya. Industri powertrain kendaraan rekreasi cocok dengan skema produksi ini. Di luar musim mereka membuat apa yang dibutuhkan selama musim, seperti motor perahu ketika skuter salju sedang laris, dan motor skuter salju ketika perahu sedang laris. FMS kami telah menjadi alat yang sangat berguna bagi pelanggan dalam situasi volume tinggi ini.”
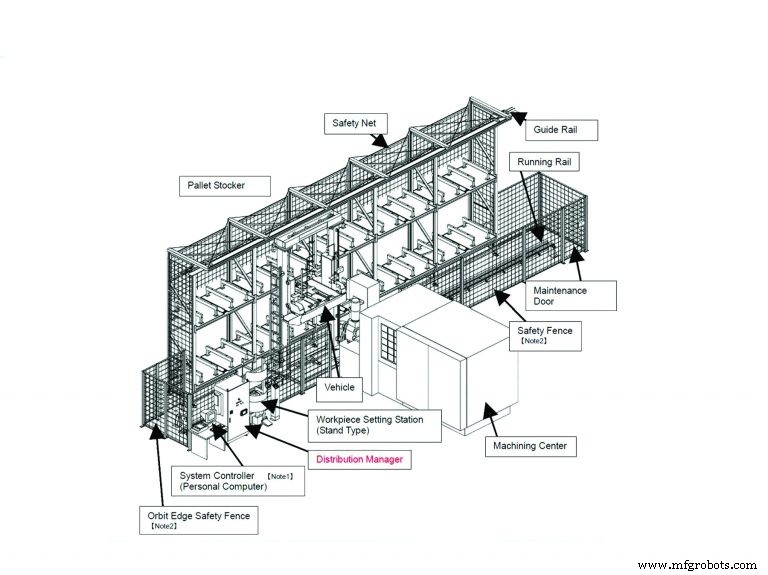
Hansel menambahkan bahwa “cukup umum bagi orang yang hanya menjalankan lima atau enam nomor bagian berbeda untuk menempatkannya pada sistem palet linear. Itu karena ada banyak redundansi dalam sistem seperti itu. Mesin horizontal biasanya memiliki majalah alat besar yang memungkinkan Anda menempatkan alat redundan di majalah untuk menjalankan shift yang lebih lama. Jika alat patah atau aus, Anda cukup pindah ke yang berikutnya.” Di sisi lain, para orang di Liebherr (Saline, MI) menyatakan bahwa sel penanganan palet paling hemat biaya ketika waktu siklus untuk semua bagian pada palet tertentu berjumlah lebih dari lima menit. Jika tidak, Anda akan membuang waktu menunggu kendaraan mengganti palet.
Untuk memberikan gambaran tentang seberapa populer sistem ini telah menjadi, Einberger mengatakan Makino telah memasang 575 sistem palet linear mereka selama 20 tahun terakhir di Amerika Utara saja.
Bukan Hanya untuk Horizontal
Tradisionalnya, sistem palet linear umumnya terhubung ke pusat pemesinan horizontal, karena “mesin hampir selalu datang dengan palet changer,” menjelaskan Baldizzi dari Doosan. “Selalu ada palet kedua di luar di area stasiun pemuatan yang—dalam pengaturan mandiri—digunakan operator untuk memuat dan membongkar bagian sementara mesin berjalan. Itu adalah manfaat dalam FMS karena crane dapat memuat dan membongkar dari area stasiun pemuatan tanpa mengganggu siklus pemesinan. Pusat pemesinan vertikal biasanya tidak memiliki itu, juga tidak banyak mesin sumbu lima, meskipun pabrikan seperti Doosan sekarang melengkapi mesin sumbu lima dengan palet changer yang dapat dihubungkan ke FMS.”
Selain mencampur jenis pusat pemesinan, juga mungkin untuk mengintegrasikan fungsi lain ke dalam FMS. Anda juga dapat mengintegrasikan mesin dari pabrikan yang berbeda, meskipun dalam hal itu Anda mungkin lebih baik bekerja dengan perusahaan otomatisasi “agnostic” seperti Fastems: “Kami dapat memiliki mesin Brand X untuk operasi roughing, mesin Brand Y untuk aplikasi toleransi ketat, Zoller dengan offset alat otomatis menulis ke chip, CMM, stasiun cuci, dan sistem deburr, semua sepenuhnya terintegrasi,” kata Suica. “Perangkat lunak kami bahkan akan secara otomatis mengelola offset alat dan data inspeksi.”
Beberapa opsi ini memerlukan robot di satu atau lebih stasiun, atau mengganti kendaraan FMS tradisional dengan robot pada rel. Einberger mengatakan Makino menawarkan hybrida latter “sebagai jawaban atas beberapa persyaratan, terutama di arena struktural penerbangan dan angkasa. Beberapa pelanggan ini ingin memuat bagian secara otomatis ke dalam mesin menggunakan robot pada rel karena mereka ingin keuntungan dapat memulai dengan memuat bagian ke permukaan datar, lalu mengambil subfixture dan memuatnya ke dalam pusat pemesinan horizontal.
“Pendekatan ini juga sangat menguntungkan pada bagian multi-operasi di mana operasi pertama mungkin adalah operasi sumbu empat dan operasi kedua adalah operasi sumbu lima dalam pusat pemesinan yang sama,” lanjutnya. “Jadi palet satu di pusat pemesinan akan menjadi makam empat sumbu yang menerima bagian pada subplate, sementara palet kedua di pusat pemesinan yang sama akan berada pada meja kelima sumbu yang menerima bagian yang sama pada subplate yang sama untuk operasi kelima sumbu berikutnya. Sistem robot rel ini menjembatani kesenjangan antara FMS penanganan palet dan robot penanganan bagian diskrit.”
Di sisi lain, Baldizzi memperingatkan bahwa mendapatkan jenis fleksibilitas satu menyebabkan Anda kehilangan yang lain. “Kami mulai melihat permintaan untuk menyesuaikan palet yang berbeda, seperti melakukan beberapa fungsi pada horizontal dan yang lain pada mesin sumbu lima dengan kemampuan putar, yang memerlukan palet yang berbeda. Keuntungannya adalah Anda dapat menempatkan semua mesin yang Anda butuhkan untuk melakukan operasi pada FMS. Kekurangannya adalah Anda kehilangan sebagian fleksibilitas FMS karena perangkat lunak harus memastikan bahwa palet ini hanya pergi ke mesin tertentu ini pada waktu tertentu. Sedangkan jika Anda memiliki beberapa mesin pada FMS yang semuanya sama, pekerjaan yang dilekatkan pada palet dapat pergi ke mana saja, kapan saja, dengan cara apa pun.”
Biaya dan Tantangan
Menurut Einberger, biaya FMS awal termasuk sistem rel, kendaraan, stasiun pengaturan kerja, dan standar stok palet sekitar dua pertiga dari biaya pusat pemesinan yang diberikan, tanpa fixture. Jadi dengan janji untuk menggandakan throughput Anda, itu adalah pengembalian yang baik. Tetapi Hansel mengatakan bahwa “meski orang sangat menyukai ide memiliki banyak palet, mereka kadang-kadang mengurangi biaya fixture. Jadi saat mereka membuat keputusan tentang mesin apa yang akan dibeli, biaya nyata fixture kadang-kadang tidak disertakan—yang dapat mencegah mereka menggunakan sistem sepenuhnya. Misalnya, Anda mendapatkan manfaat operasi lights-out, atau menghilangkan shift ketiga, hanya jika Anda dapat memuat cukup pekerja untuk menjaga mesin berjalan selama delapan jam atau lebih.”
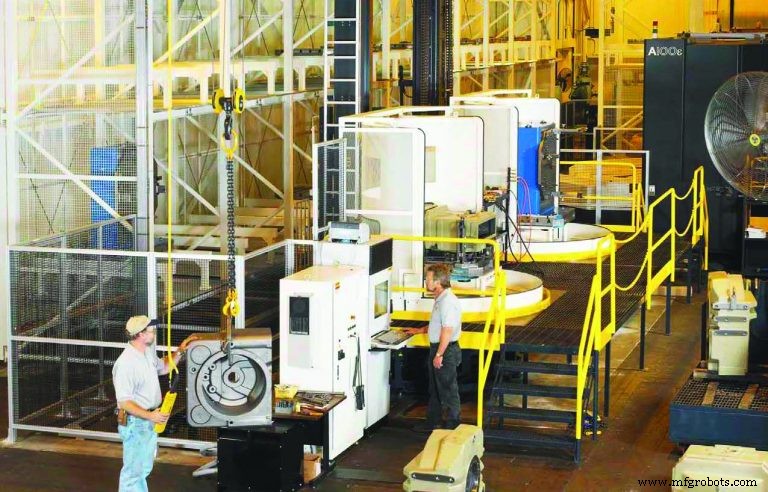
Namun, semua orang setuju bahwa tantangan terbesar dengan FMS adalah operasional. Seperti yang dikatakan Suica: “Itu sama seperti PC Anda: sampah masuk sama dengan sampah keluar. Jika Anda memiliki program yang baik, offset alat diketahui; jika Anda memiliki jadwal yang telah ditetapkan, itu bekerja dengan sangat baik. Hal terpenting bagi sebagian besar perusahaan adalah disiplin yang diperlukan untuk memastikan mereka siap. Itu tidak berbeda dari disiplin yang setiap perusahaan terapkan di departemen akuntansi mereka. Anda mencocokkan faktur, memastikan itu benar, memastikan Anda membayar pajak. Itu tidak mudah, tetapi itu tersusun dengan tepat dan selesai. Anda dapat melakukan hal yang sama di lantai manufaktur dan mengintegrasikannya, dan Anda dapat menghilangkan elemen manusia yang menyebabkan kesalahan.”
Suica juga memperingatkan bahwa “bagian besar sistem palet linear dan robotika yang ada cenderung menjadi pulau otomatisasi. Mereka tahu apa yang mereka tahu dan mereka tidak terhubung dengan apa pun yang lain dalam operasi Anda. Anda mungkin memiliki paket ERP [enterprise resource planning] yang melacak pesanan Anda, penerimaan bahan benda, dan sebagainya. Anda telah menghabiskan banyak uang pada alat, menentukan offset alat, dan sistem pengukuran. Namun aliran informasi di antara semua sistem ini masih berakhir secara manual.” Kurangnya integrasi relatif ini mencegah perusahaan mencapai penghematan tenaga kerja yang besar.
Suica mengatakan tidak jarang untuk memiliki delapan atau sembilan mesin berjalan dengan hanya beberapa orang jika Anda sepenuhnya mengintegrasikan sistem ini. “Kami sedang mengerjakan sistem saat ini yang memiliki delapan mesin yang akan dioperasikan oleh tiga orang, salah satunya hanya melakukan pemeriksaan karena mereka tidak ingin mengotomatisasi itu. Itu akan berjalan dua shift, jadi akan ada enam orang pada baris itu, sedangkan sekarang ada 14 orang. Tetapi Anda memerlukan tingkat integrasi sistem yang tinggi untuk melakukan itu, jika tidak Anda masih membutuhkan banyak orang untuk memberitahu otomatisasi apa yang harus dilakukan. Integrasi dan perangkat lunak adalah kunci.” Begitu juga dengan pelatihan dan dukungan, itulah sebabnya DMG Mori, Makino, dan lainnya memiliki tim dan fasilitas otomatisasi yang didedikasikan.
Perangkat lunak tidak memecahkan semuanya. Baldizzi menyampaikan bahwa keandalan mekanis sangatlah penting: “Jika Anda menghubungkan mesin—atau yang lebih penting banyak mesin—ke FMS dan itu down, utilizasi spindle dari mesin itu turun ke nol. Ingat, tempat tempat operator dulu berdiri untuk memuat pusat pemesinan horizontal sekarang tertutup di dalam FMS. Tombol tekan sudah hilang. Ada sangat sedikit kemampuan bagi Anda untuk dapat memuat dan membongkar bagian secara manual di mesin itu. Jadi lihat di bawah mesin untuk memastikan bahwa FMS secara mekanis mampu menyediakan uptime 90% itu.”
Untuk pembangun berkualitas tinggi, itu termasuk menjalankan daya tiga fasa, tegangan tinggi melalui buss bar di atas kendaraan, seperti rel ketiga kereta bawah tanah, tanpa bagian bergerak selain titik kontak. “Sistem yang kurang kuat menghubungkan kendaraan ke serangkaian kabel dalam track kabel yang mengikuti kendaraan saat bergerak maju mundur. Ini menyebabkan titik kelelahan saat kabel terus-menerus bengkok,” kata Baldizzi. “Kedua, kami menggunakan mata optik yang tertutup dalam terowongan untuk komunikasi data yang harus terjadi di antara servodrive, motor, kontrol, dan sebagainya, mengeluarkan kebutuhan akan kabel dari campuran.
“Saya juga akan melihat apakah FMS memiliki saluran pendingin, saluran dan pipa untuk memastikan bahwa pendingin yang tersisa pada palet setelah mereka pergi ke penyimpanan dipulihkan dan dikembalikan ke tangki pendingin mesin atau repositori pusat, daripada membuat kotor di lantai Anda,” kesimpulan Baldizzi.



