Otomasi Operasi Vertikal: Momen Ideal untuk Semua Bengkel
Banyak bengkel mengatakan mereka ingin mengotomatisasi operasi, tapi berapa yang sebenarnya melakukannya?
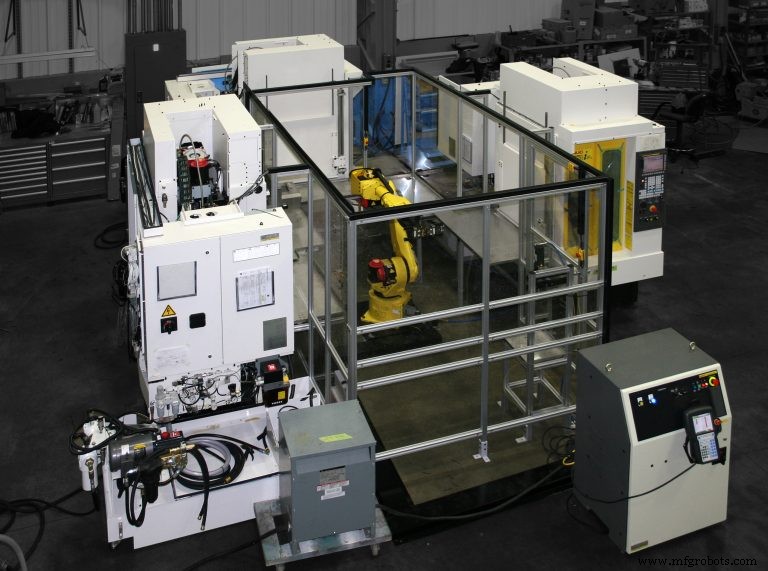
Sebuah artikel dalam edisi Agustus 2017 Manufacturing Engineering tentang sistem palet linear mengutip seorang ahli industri yang mengatakan setiap bengkel yang dikunjunginya ingin mengotomatisasi. Namun Errol Burrell, product specialist untuk Okuma America Inc. (Charlotte, NC) baru-baru ini mengatakan hanya 10% dari semua mesin gerja yang diotomatisasi. Dan, menurut John Lucier, national automation manager untuk Methods Machine Tools Inc. (Sudbury, MA), Robotics Industries Association melaporkan hanya 3–4% mesin baru yang memiliki robot.
Jadi apakah kita berbicara tentang sistem palet linear, pallet changer sederhana, atau robot, jelas ada peluang besar untuk mengotomatisasi operasi pemesinan AS. Sementara mesin horizontal diotomatiskan lebih sering daripada vertikal, mesin pemesinan vertikal lebih prevalen daripada horizontal sehingga potensi yang belum tergali terbesar ada dalam mengotomatisasi vertikal. Tidak heran Greg Feix, vice president dan general manager unit otomatisasi di Gosiger (Dayton, OH), mengatakan perusahaan mereka telah melihat peningkatan lima- hingga tujuh kali lipat dalam otomatisasi mesin vertikal selama dua tahun terakhir.
Pallet Changer Klasik
Bentuk otomatisasi paling sederhana, baik pada vertikal maupun horizontal, adalah pallet changer rotatif. Operator memuat bagian pada fixture yang dipasang di palet luar sementara mesin bekerja pada susunan yang sama di dalamnya. Setelah set pertama bagian selesai, palet berputar dan operator membongkar bagian yang selesai.
Lucier mengatakan tingkat investasi ini cocok dengan praktik umum untuk menahan 10% nilai mesin gerja untuk gerinda dan fixture lainnya, tetapi ini tidak benar-benar membebaskan operator untuk lama pada vertikal karena Anda biasanya hanya dapat memesin beberapa bagian pada satu palet. Jadi, sementara banyak orang bertanya tentang sistem seperti itu, sangat sedikit yang membelinya.
Ekonominya sedikit berbeda untuk horizontal, di mana pendekatan paling umum adalah menempatkan makam empat- hingga lima sisi pada palet untuk memesin 4, 8, 16 atau lebih bagian sekaligus. Namun bahkan itu adalah pendekatan yang mahal jika Anda perlu memesin berbagai bagian karena mereka masing-masing memerlukan workholding yang berbeda.
Andy McNamara, director penjualan, Doosan Machine Tools America (Pine Brook, NJ), mengatakan ada opsi lain yang semakin umum yang menawarkan sedikit lebih banyak kemampuan daripada pallet changer rotatif dua posisi: A work changer dengan lengan yang mengangkat palet dari stasiun multipalet yang berdekatan dan memindahkannya ke dalam mesin. Stasiun palet biasanya memiliki drum rotatif dengan 4, 6, 8 atau lebih lokasi, Erowa Robot Easy sebagai contoh yang baik.
"Itu sebenarnya bukan robot, meskipun sistem kelas tinggi mungkin memiliki sistem penjadwalan pekerja juga, sehingga mendekati kemampuan sistem palet linear," kata McNamara. Doosan telah menerima banyak permintaan untuk sistem seperti itu pada mesin lima sumbu dan mereka melihat minat untuk mesin tiga dan empat sumbu di industri cetakan dan matriks untuk menjalankan elektroda dan matriks selama malam, berganti antara bagian sesuai kebutuhan.
"Anda melihat banyak versi otomatis work changer dan sistem palet rotatif pada vertikal kelas tinggi dalam cetakan dan matriks," katanya. "Di bengkel kerja, Anda paling sering melihat pallet changer integral atau add-on."
Integrasi robot articulat tampaknya menjadi solusi terbaik untuk vertikal. Lucier bahkan mengatakan bahwa vertikal adalah platform yang jauh lebih mudah untuk diotomatisasi dengan cara ini.
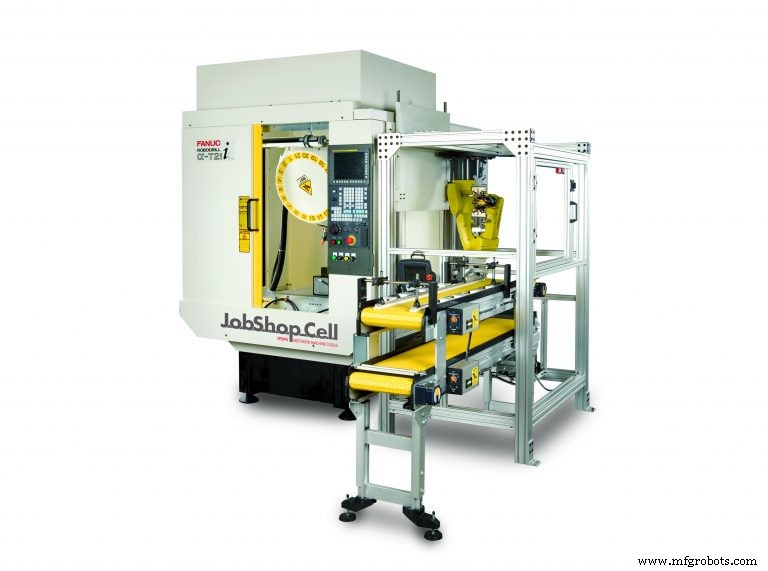
"Di Methods, kami melihat persentase vertikal yang lebih banyak diotomatisasi daripada horizontal. Mengotomatisasi pintu dan mengintegrasikan robot sama untuk kedua jenis mesin. Perbedaan datang saat Anda mempertimbangkan biaya tooling yang terkait versus manfaatnya."
Seperti yang dibahas, penggunaan paling populer untuk horizontal adalah memesin bagian pada makam. Anda dapat menggunakan robot untuk memuat palet dengan makam ke dalam mesin, dan bahkan menggunakan robot pada rel untuk memuat sejumlah mesin. Namun pendekatan ini akan memerlukan robot yang besar dan Anda masih membutuhkan operator untuk memasang bagian pada setiap makam.
Jika Anda ingin mengotomatisasi pemuatan bagian pada makam, setiap gerinda harus dipipa untuk hidrolik atau pneumatika, dan berbagai bagian akan memerlukan berbagai macam fixture semacam itu, yang memperkalikan biaya tinggi dari pendekatan ini. Dalam banyak kasus pendekatan yang lebih baik, argued Lucier dan Feix, adalah menggunakan robot yang lebih kecil untuk memuat bagian individual ke dalam gerinda otomatis pada mesin vertikal yang lebih murah.
"Kami memiliki otomatisasi ini mulai dari bawah $100.000," kata Lucier, "lengkap dengan in-feed, out-feed, dan robot dengan end-of-arm tool. Bandingkan itu dengan sistem palet di mana robot itu sendiri berbiaya $100.000, jangan pernah menyebut rel, rak, kontrol, dan sebagainya."
Sel paling populer Methods memiliki dua gerinda di dalam mesin (Op 10 dan Op 20) dan robot melayani kedua gerinda. "Seringkali, saya menempatkan kedua gerinda itu pada trunnion table sehingga Anda dapat memutar ke atas dan ke bawah dalam satu sumbu untuk mendapatkan tiga sisi bagian dalam setiap grip," jelas Lucier. "Robot membalik bagian, memutarnya, dan menempatkannya di gerinda kedua untuk mendapatkan tiga sisi lainnya. Dengan cara ini, kami dapat menyelesaikan bagian dalam dua operasi dan robot melakukan pembalikan dan pengeset ulang Anda."
'Monkey in the Middle'
Fleksibilitas inherent robot juga memungkinkan untuk melayani banyak mesin. Sebagai contoh, Methods, Doosan dan Okuma semuanya memiliki sistem di mana tiga mesin membentuk tiga sisi persegi, sisi keempat adalah stasiun in-feed/out-feed, dan robot bermain 'monkey in the middle,' seperti yang dikatakan Lucier. "Setelah Anda melebihi tiga mesin, Anda tidak dapat benar-benar menempatkan semua di sekitar robot jadi kami pergi ke robot pada rel, yang dapat melayani sejumlah mesin apa saja dengan memperpanjang rel."
Tentu Anda tidak ingin mesin menunggu robot, jadi faktor kunci adalah waktu siklus bagian. Aturan umum Lucier adalah jika waktu siklus bagian 30-40 detik, satu robot dapat melayani satu mesin. Untuk waktu siklus 60 detik, satu robot dapat melayani dua mesin. Jika 90 detik, tiga mesin dan seterusnya. Aturan yang sama berlaku untuk robot pada rel. Lucier menawarkan contoh umum dari bagian medis lima sumbu dengan waktu siklus enam menit, untuk mana "robot pada rel akan melayani lima atau enam FANUC Robodrills dengan sangat baik."
Perubahan Cepat, Integrasi Robot
Selain biaya tooling mesin vertikal yang relatif rendah, mudah untuk diubah. Seperti yang dikatakan Lucier, "Beralih antara tipe bagian pada vertikal biasanya hanya melibatkan perubahan gerinda gerinda. Dan setelah perubahan insert, operator mesin vertikal tahu cara mengubah gerinda gerinda karena dia melakukannya sepanjang waktu."
Pendekatan yang lebih cepat dan mungkin lebih hemat biaya adalah menggunakan sistem clamping titik nol yang ditawarkan oleh Schunk, 3R, dan Erowa. Dengan sistem ini, operator dapat menyiapkan gerinda baru di luar mesin dan menukarnya dalam hitungan detik tanpa harus menyesuaikan ulang posisi.
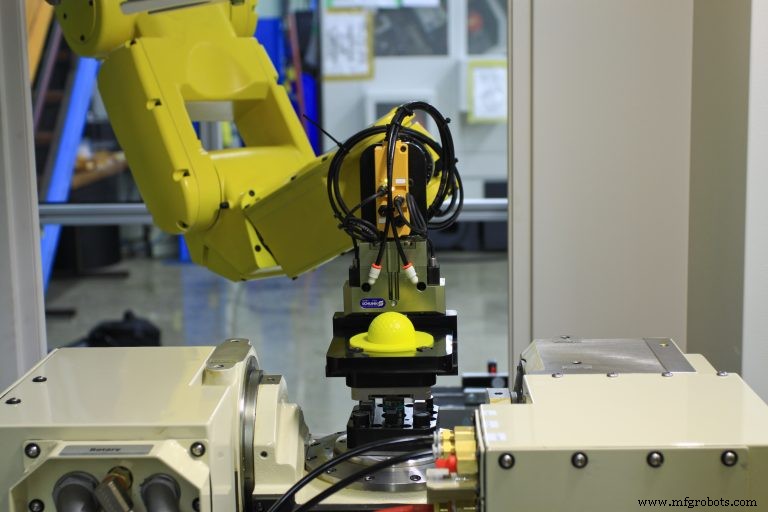
"Anda dapat menukar gerinda ini secepat Anda menukar palet dalam pallet changer, meskipun Anda harus melakukannya secara manual," kata Lucier.
Mungkin untuk menghilangkan pergantian workholding manual. Feix Gosiger mengatakan Schunk dan ATI membuat unit quick-change end-of-arm tooling otomatis. Gosiger telah menginstal otomatisasi khusus di mana robot memuat fixture bagian ke dalam mesin, kemudian mengubah end-of-arm tooling, dan kemudian memuat bagian untuk proses pemesinan.
Jack Cardin, project manager untuk otomatisasi di Doosan, setuju. "Jika perubahan ukuran terlalu besar untuk pergantian jari gripper, atau Anda beralih dari ID ke OD, Anda lebih baik mengubah seluruh tangan dari pergelangan tangan robot," katanya. "Kami memiliki empat untuk dipilih, semuanya dari Schunk."
Lucier mengatakan ini adalah teknologi "sekitaran" yang telah memberikan perbaikan terbesar dalam beberapa tahun terakhir, "membuat otomatisasi lebih fleksibel, dan oleh karena itu pilihan yang lebih mudah untuk dibuat."
Menyiapkan robot untuk pekerjaan yang sepenuhnya baru memakan waktu sekitar 30 menit bagi operator yang berpengalaman, kata Lucier. Jika pekerjaan berulang dan Anda telah menyimpan program robot, setup hanya sekitar 15 menit. Jadi saat Anda mempertimbangkan bahwa pekerjaan biasanya akan berjalan selama satu hari atau lebih, waktu pergantian mendekati tidak signifikan.
Dengan jujur, waktu non-cutting untuk sistem yang memindahkan robot masuk dan keluar dari mesin untuk setiap perubahan bagian lebih tinggi dari susunan pallet changer tipis dengan beberapa bagian pada palet. Namun fleksibilitas otomatisasi robot memungkinkan pengguna untuk mengotomatisasi campuran pekerjaan volume rendah yang lebih tinggi dengan biaya tooling yang minimal.
Beberapa hal robot itu sendiri adalah bagian paling mudah dari sistem untuk dipahami saat Anda mempertimbangkan otomatisasi. Lucier mengatakan engineering sistem in-feed/out-feed mengambil sebagian besar waktunya. Methods bekerja sama eksklusif dengan FANUC dan robot kuning yang terkenal. Seperti yang dikatakan Lucier, "Robot itu kuning. Saya memilih ukuran yang tepat untuk pekerjaan dan itulah semuanya." Masalah yang lebih menantang adalah apakah bagian harus disajikan kepada robot dari sistem konveyor, dalam bin, dalam laci, atau opsi lain.
Pendekatan Okuma adalah menyediakan mesin vertikal dengan manifold hidrolik dan pneumatika enam port yang memudahkan integrasi fixturing otomatis, sambil bergantung pada mitra seperti Morris, Gosiger, dan Hartwig untuk membantu pengguna akhir dengan solusi otomatisasi. Okuma juga memiliki tim rapid deployment di kantor pusat AS mereka di Charlotte untuk memodifikasi mesin apa pun yang datang dari Jepang dengan pintu otomatis, laser, dan probe untuk mengaktifkan integrasi otomatisasi.
"Semua mesin kami juga dapat dikit dengan sistem Anybus sehingga mereka dapat berkomunikasi dengan berbagai sistem otomatisasi, baik itu FANUC, Erowa, atau apa pun," tambah Burrell Okuma. Produk Anybus memungkinkan perangkat industri untuk berkomunikasi dengan fieldbus atau industrial Ethernet apa pun, baik nirkabel maupun kabel. Produk Anybus dibuat oleh HMS Industrial Networks Inc. (Chicago).
"Kami tidak menginsisten pada vendor tertentu untuk sistem ini," katanya. "Banyak orang bersaing untuk supremasi ketika datang ke workholding dan robotika, sama seperti kami bersaing dengan banyak perusahaan untuk supremasi dalam mesin."
Pendekatan Doosan adalah tiga lipat: Ia menawarkan antarmuka robot apa pun yang diperlukan untuk membantu integrator lokal memasang otomatisasi pada mesin mereka di lokasi. Ia juga akan merancang solusi otomatisasi yang disesuaikan di kantor pusatnya di New Jersey. Ketiga, ia menawarkan sistem standar, pre-built yang disebut DooCells yang "memberikan bengkel kerja cara hemat biaya untuk memasuki otomatisasi," kata McNamara.
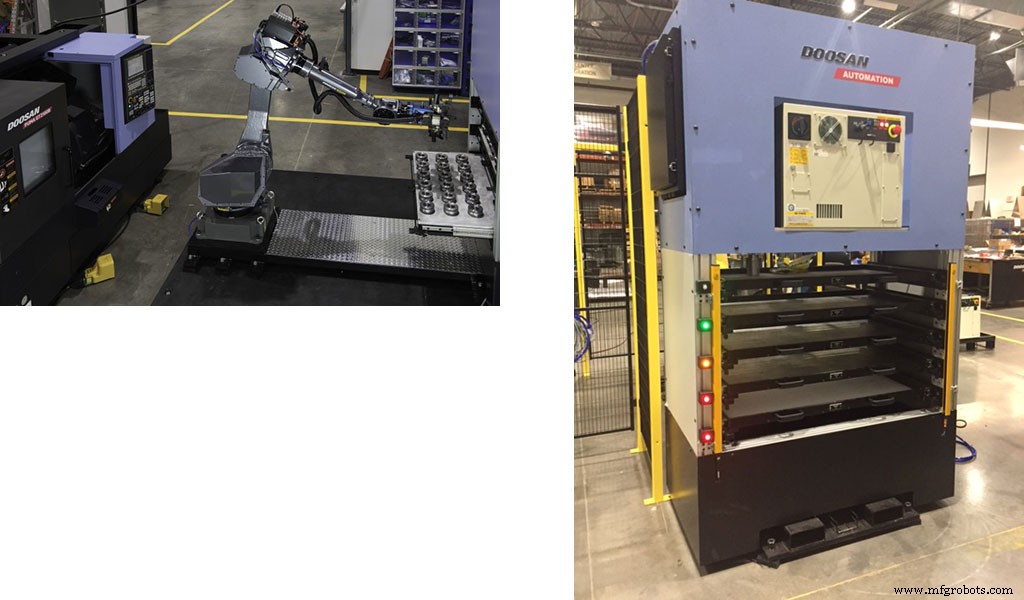
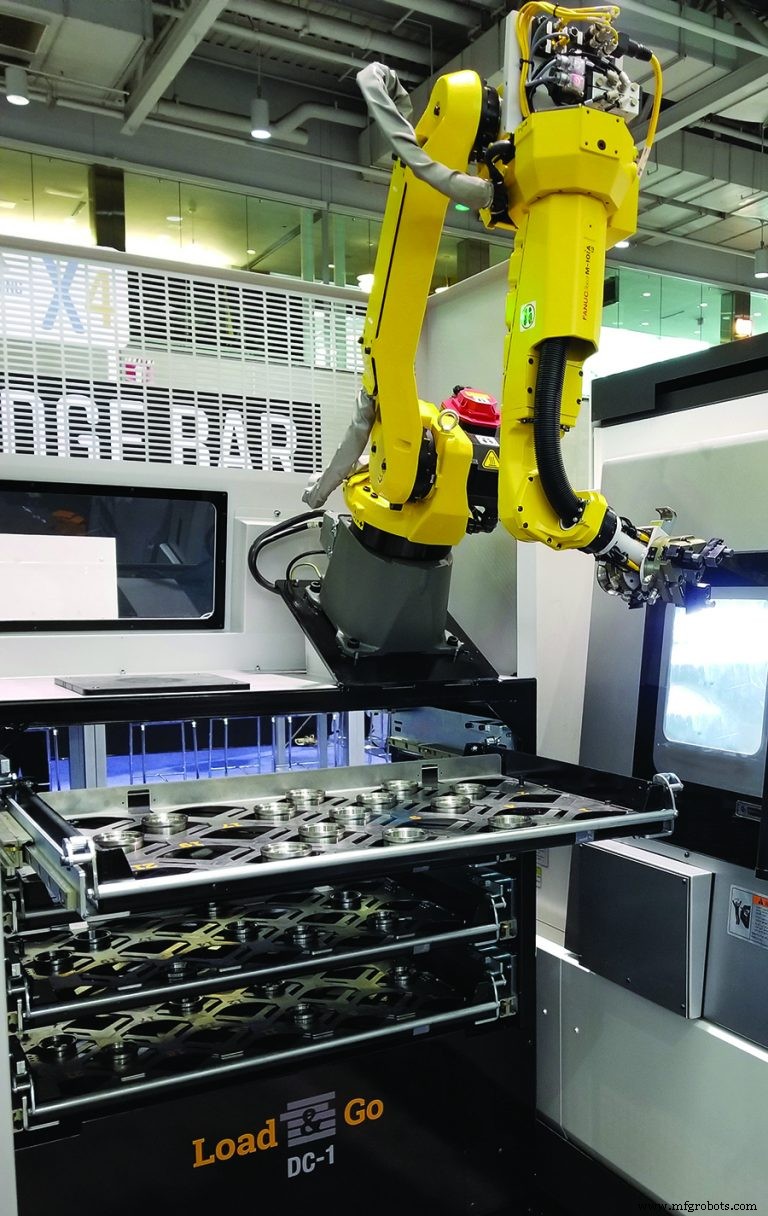
Setiap DooCell memiliki robot dan hingga tiga mesin pemesinan atau bubut dalam kombinasi apa pun. Stasiun in-feed/out-feed adalah unit laci dengan tiga hingga lima laci, tergantung pada tinggi dan diameter bagian.
"Laci terbuka ke dua arah, sehingga operator di satu sisi memuat bahan baku atau membongkar bagian yang selesai sementara robot di sisi seberang memproses bagian," jelas Cardini.
McNamara menambahkan bahwa "banyak pelanggan terburu-buru dan mereka mengejar solusi risiko rendah yang telah mereka gunakan sebelumnya dan hanya ingin menyelesaikannya." Solusi standar sederhana seperti DooCell cocok dengan pendekatan itu.]
Sebatang Em dan Beberapa Air Hangat
Selain kemampuan untuk mencampur tipe mesin seperti mesin pemesinan vertikal dan bubut, menggunakan robot articulat untuk memuat bagian individual memberi Anda fleksibilitas untuk mengotomatisasi tugas lain, seperti mencuci dan membuang burr.
"Lupakan sistem cuci $20.000," kata Lucier Methods. "Berikan saya em dan air hangat dan robot dapat melakukan keajaiban untuk Anda. Ini adalah cara murah untuk mencuci bagian. Langkah berikutnya: keringkan. Banyak pelanggan belajar cara menggunakan robot mereka dengan memprogram siklus cuci dan kering dari segalanya."
Lucier memperingatkan terhadap terlalu berfokus pada menghilangkan waktu idle. "Pastikan kita memuat mesin. Jika Anda memiliki waktu ekstra, sedikit membuang burr atau mencuci bukan hal yang buruk, tetapi tidak ada alasan untuk obses dengan itu. Jika Anda tidak memiliki robot Anda akan memiliki operator yang berdiri di sana yang harus Anda bayar tahun demi tahun. Anda membeli robot sekali dan tidak perlu membayarnya lagi."
Return on Investment
Burrell Okuma mengatakan "kebanyakan orang yang berinvestasi dalam teknologi otomatisasi mencari return on investment dalam 18 hingga 24 bulan" sambil dipicu untuk mengadopsi otomatisasi karena kurangnya tenaga kerja. Namun kemudian mereka menyadari robot dapat mengisi kesenjangan tersebut."
Lucier mengatakan mudah untuk membenarkan otomatisasi saat biayanya kira-kira sama dengan biaya mesin gerja, dan dalam sebagian besar kasus sel otomatisasi kecil membayar dirinya sendiri dalam kurang dari setahun.
"Mulai dengan dasar-dasar," kata Lucier. "Setengah jam makan siang. Dua istirahat 15 menit. Satu jam itu sehari pada shift delapan jam menambahkan 12% ke hari kerja Anda. Apa lagi yang dapat Anda lakukan di mesin gerja Anda untuk meningkatkan output Anda lebih dari 10%?"
Di atas itu, katanya, output akan lebih tinggi bahkan selama jam di mana operator tersedia karena robot mengubah bagian secara konsisten sepanjang hari.
"Jika seorang pria dapat mengubah bagian dalam 10 detik pagi pertama, dia mungkin tidak akan masih mengubahnya dalam 10 detik pada sore hari. Anda dapat memperkirakan kira-kira 85% waktu sebenarnya dengan operator, tetapi robot akan menghasilkan hingga 95% karena satu-satunya waktu Anda perlu berhenti adalah saat mengubah alat. Tambahkan ini kemungkinan untuk membuat bagian tanpa dirawat selama jam setelah shift."
Tingkat di mana Industri 4.0 dan konsep terkait telah diadopsi dapat dipertanyakan. Namun jika ada sesuatu, itu membantu menjual otomatisasi. "Kami senang saat orang mengimplementasikan sistem yang melacak waktu aktif mesin karena mereka terkejut ketika menyadari utilizasi spindle sebenarnya di mesin pemesinan vertikal mereka hanya sekitar 40%, rata-rata," kata Lucier. "Itu bukan John Lucier orang robot yang memberitahu Anda betapa buruknya Anda membutuhkan robot—ini adalah data Anda."
Burrell mengatakan dia sekarang melihat otomatisasi diimplementasikan di bengkel yang kecil hingga 10 orang dan dia berdugaan bahkan bengkel kerja akan mempertimbangkannya sebagai "must have." Dia menambahkan bahwa sistem ini semakin menurun biaya pada saat yang sama semakin cerdas, jadi dia mengharapkan pertumbuhan besar dalam otomatisasi mesin vertikal.
Terakhir, sebuah studi kasus dari bengkel kerja kontrak, yang diceritakan oleh Feix Gosiger. Bengkel ingin menggunakan mesin pemesinan vertikal untuk pekerjaan lot kecil selama siang dan mengotomatisasi pekerjaan volume selama malam.
"Mereka mempertimbangkan mill kapasitas 30 × 16′ [762 × 406 mm] dan ingin cara untuk menarik workholding otomatis dan menggantinya dengan gerinda setiap hari. Kami menyarankan membeli mill yang lebih besar, 40 × 20′ [1016 × 508 mm], dan menempatkan workholding untuk otomatisasi di sisi kanan meja dan gerinda yang mereka butuhkan untuk pekerjaan siang di sisi kiri, jadi mereka tidak perlu berganti. Anda tidak akan pernah melakukan itu pada horizontal."
Tetapi itu adalah jenis otomatisasi fleksibel yang kini tersedia dengan mudah untuk vertikal.



