Perangkat Lunak Metrologi Otomatis Memperkuat Manufaktur Cerdas
Sudah sejak lama Scott Lowen bangku sekolah, namun ia masih menyebut pekerjaannya sebagai "proyek ilmu." Itulah sebutan lelucon Lowen untuk proyek konsep bukti untuk mengukur suatu bagian dan memungkinkan data yang dihasilkan menentukan koreksi yang dikirim secara otomatis ke pusat pemutaran, mesin frais, atau perkakas mesin lainnya.
Meskipun proyek ilmu berkelanjutan Lowen di Zeiss Industrial Quality Solutions, Wixom, Michigan, tempat ia memegang jabatan product manager untuk perangkat lunak dan aksesori, mungkin belum sepenuhnya mendukung hipotesis bahwa data metrologi dapat dengan mudah menghasilkan koreksi pemesinan sepenuhnya otomatis, Zeiss terus mengembangkan solusi otomatisasi. Perusahaan lain, seperti Capture 3D Inc. (perusahaan anak Zeiss), Renishaw Inc., dan Verisurf Software Inc., memiliki solusi yang menggunakan data metrologi untuk melakukan koreksi otomatis dalam berbagai tingkat pada perkakas mesin.
Sementara itu, proyek ilmu berkelanjutan ini tetap menjadi bagian dari pekerjaan Lowen.
"Waktu yang diinvestasikan untuk menciptakan jenis koneksi dalam sistem umpan balik otomatis jauh lebih besar dibandingkan dengan imbal balik yang didapat dari memiliki jenis umpan balik otomatis ini ke perkakas mesin," katanya. "Kami masih percaya pada kehadiran seorang insinyur untuk melihat data yang tepat dan menciptakan umpan balik atau koreksi yang tepat kepada perkakas mesin."
Ini mungkin berita baik untuk keamanan kerja insinyur manufaktur, namun ini menimbulkan pertanyaan: Apakah proses pengukuran sepenuhnya dapat terintegrasi dengan manufaktur cerdas? Atau apakah metrologi sebagian besar akan dikesampingkan untuk proses yang digunakan produsen sebelum dunia yang terhubung, berbasis data, dan otomatis dalam cara baru membuat barang?
Tindakan Korektif Otomatis
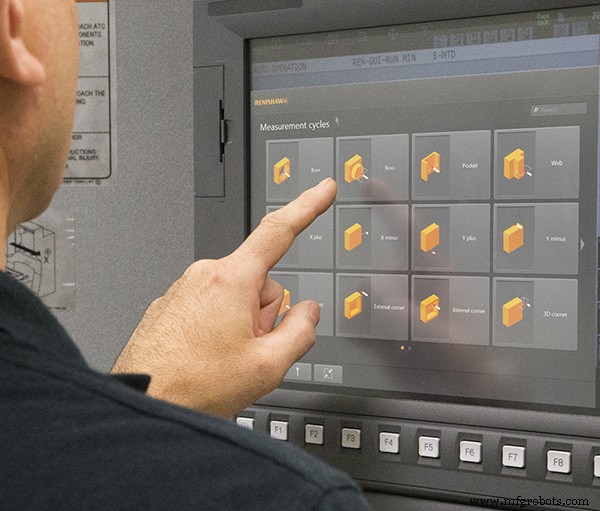
Renishaw, West Dundee, Illinois, memiliki produk yang sedang dalam peluncuran lunak: Renishaw Central adalah platform data manufaktur untuk informasi termasuk status mesin, peringatan, dan hasil pengukuran dari probe perkakas mesin dan toolsetters, sistem pengukuran Equator, dan CMM.
Platform ini memiliki antarmuka pemrograman aplikasi yang memungkinkan pengguna untuk menginterogasi informasi dan menyimpannya ke dalam sistem perangkat lunak lain, seperti sistem perencanaan sumber daya perusahaan atau dasbor kustom.
"Saya pikir peningkatan besar yang kami lihat [pelanggan kami lakukan] adalah mengambil data pengukuran tersebut untuk menghasilkan tindakan korektif otomatis yang telah dikonfigurasi sebelumnya, baik itu offset alat, atau offset pekerjaan, dan sebagainya," kata Brandon Golab, manajer perangkat lunak perkakas mesin di Renishaw. "Pengguna sistem kami mengonfigurasi cara bereaksi terhadap pengukuran dan mesin mana yang ingin mereka berikan tindakan korektif."
Menyatukan hal ini mungkin adalah peningkatan produk yang disebut intelligent process control, yang merupakan serangkaian protokol komunikasi yang memungkinkan pelanggan untuk menentukan bagaimana mereka ingin menangani skenario pengukuran. Ini, giliran, dapat menciptakan offset dan penyesuaian cerdas pada proses manufaktur atau perkakas mesin jika diperlukan.
Renishaw Central juga memiliki fungsi visualisasi yang menyediakan dasbor standar untuk menampilkan status mesin dan hasil pengukuran. Ini juga dapat digunakan untuk analisis data historis.
Selama peluncuran lunak, platform ini diatur untuk satu perkakas mesin untuk setiap alat pengukuran, namun Golab mengatakan ia tidak melihat batasan pada berapa banyak mesin yang dapat berinteraksi dengan Renishaw Central.
"Selain Renishaw Central, kami juga memiliki beberapa produk yang akan memungkinkan mesin [perkakas] itu sendiri untuk tidak hanya mengumpulkan data tetapi melakukan umpan balik manufaktur tertutup dalam arsitektur mesin tunggal," katanya.
Dirancang untuk operator baru atau kurang berpengalaman adalah Set and Inspect with Program Builder, yang digunakan pada mesin, dan solusi off-line, Productivity+. Set and Inspect digunakan untuk pekerjaan seperti penyiapan bagian, validasi bagian, verifikasi pemuatan fixture, dan cut-measure-cut (di mana operator melakukan pemrosesan semi-finishing, mengukur hasilnya, lalu melakukan finishing berdasarkan data pengukuran). "Semua itu dapat diatur dengan perangkat lunak tersebut," kata Golab. Set and Inspect juga dapat digunakan dengan perangkat lunak Reporter milik Renishaw untuk mengirim data kembali ke Renishaw Central.
"Productivity+ menggunakan model CAD untuk menghasilkan program yang mirip dengan apa yang dilakukan [Renishaw's] Inspection+ namun karena didorong CAD, ini lebih mudah bagi programmer," kata Golab. "Namun ini sangat mirip dengan Inspection+ mengenai apa yang dapat dilakukan dengan data pada tingkat mesin individu." Inspection+ adalah perangkat lunak metrologi berbasis makro milik Renishaw untuk pengguna yang lebih berpengalaman yang dapat menulis G-code yang berjalan pada tingkat pengontrol CNC.
Teknologi pengukuran Renishaw bahkan dapat digunakan untuk prediksi kegagalan. Untuk melakukan ini, data dari Productivity+ dipasangkan dengan sensor Sprint milik perusahaan yang mengukur ribuan titik per detik untuk menilai kondisi permukaan suatu bagian.
"Seiring alat aus, biasanya Anda akan melihat keriut [di permukaan bagian]," kata Golab. "Karena ini adalah pengukuran langsung kinerja alat, ini dapat menjadi indikator aus alat yang lebih baik dibandingkan metode tidak langsung, seperti beban poros."
Mengalihkan Keputusan ke Desainer
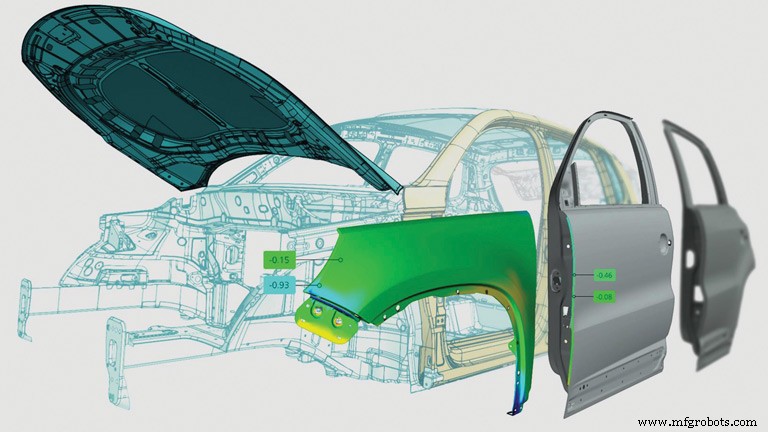
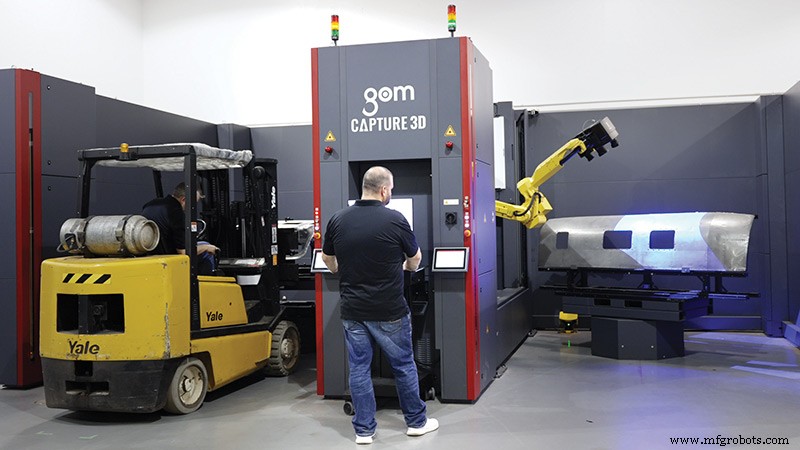
Manufaktur tertutup juga familiar bagi Rick White, general manager Capture 3D, Santa Ana, California, namun lebih spesifik dengan teknik tertutup yang disebut adaptive machining. "Ini menciptakan lingkaran tertutup di pusat pemesinan CNC berdasarkan hasil data scan," katanya. "[Perangkat lunak adaptive machining] menentukan apa yang harus dilakukan untuk mencapai model CAD dan secara otomatis membuat jalur baru untuk mesin untuk memperbaiki apa pun yang perlu diperbaiki. Ini dilakukan secara real-time, tanpa campur tangan manusia."
White adalah CEO di Capture 3D, mitra terkemuka AS untuk solusi pengukuran non-kontak 3D GOM, hingga Oktober 2021 ketika perusahaan tersebut diakuisisi oleh Zeiss.
Selain penggunaannya dalam adaptive machining, data dari teknologi pemindaian 3D full-field ATOS milik Capture 3D juga dapat disalurkan ke analisis rangkaian digital dengan perangkat lunak GOM. "Pelanggan penerbangan dan otomotif kami telah berhasil menggunakan teknologi kami untuk merangkaian bagian dari seluruh dunia secara digital untuk memastikan kesesuaian, perataan, dan spesifikasi sebelum sesuatu dikirim secara fisik," kata White. "Ini membantu perusahaan memperbaiki masalah atau bersiap untuk perubahan lebih cepat sambil mengurangi biaya untuk membantu peluncuran produk yang lebih cepat."
Misalnya, setelah OEM otomotif menerima data metrologi bagian pemasang dari pabriknya, vendor, dan pemasok tingkat—tidak peduli di mana mereka berada—mereka dapat menentukan dalam proses kolaboratif digital apakah komponen akan cocok untuk rangkaian dengan menggunakan model digital badan putih. Selain itu, data full-field memberikan jutaan titik data akurat untuk digital twin. "Dan bagian indahnya adalah ini benar-benar bekerja dan cukup sukses," kata White.
Teknik lain yang memanfaatkan aliran data yang digunakan oleh beberapa produsen adalah model-based definition (MBD). "Apa artinya [MBD] adalah pengukuran callout dan proses serta variansi dan GD&T [geometric dimensioning and tolerancing] adalah bagian dari model CAD dari awal, dan bersama dengan PMI [product manufacturing information] diimpor ke dalam perangkat lunak GOM," kata White. "Saat desainer merancang bagian, mereka juga memasukkan informasi tentang toleransi bagian. Lalu sistem metrologi memiliki informasi tersebut. Ini tahu apa yang harus diperiksa dan tahu bagaimana menentukan komponen mana yang dalam dan di luar toleransi."
Ini mengalihkan keputusan apa yang harus diukur dari inspektor yang berada di aliran bawah proses ke desainer. Kepercayaan adalah desainer dapat mengetahui informasi tersebut lebih baik dari siapa pun karena perspektif mereka lebih global. Mereka merancang bagian untuk bekerja sama, dan toleransi bahkan dalam bagian yang sama tidak universal.
"MBD memerlukan standarisasi universal untuk dibaca dengan benar di dalam perangkat lunak metrologi," kata White. "Semoga, [format] QIF adalah jembatan itu," katanya, merujuk pada Quality Information Framework, standar kerangka XML terpadu untuk berbagi informasi kualitas secara digital. Ia lanjut menyatakan bahwa "beberapa organisasi bergerak lebih cepat dari yang lain; namun, kami telah melihat tren naik secara keseluruhan dan ini adalah masa depan yang kami lihat."
Digital Metrology Standards Consortium (DMSC) menciptakan QIF untuk mengatasi kebutuhan krusial akan standar metrologi digital untuk membantu mengembangkan metrologi dimensi, penjelasan White. DMSC mengumumkan bahwa standar metrologi QIF 3.0 telah dipanen, disetujui, dan dipublikasikan oleh ISO sebagai Standar ISO Baru ISO 23952:2020 pada Agustus 2020, menurut situs web konsorsium.
"Kami setuju untuk menstandarisasi format yang masuk akal bagi semua orang," kata White. "Sementara kami tidak dapat menjawab atas nama pembuat perangkat lunak CAD utama, kemungkinan mereka akan perlu menggunakannya jika itu menjadi standar."
Menambahkan MBD ke Mesh yang Dipindai
"Boeing memerlukan [MBD]; semua perusahaan penerbangan besar memerlukannya," kata Ernie Husted, presiden dan CEO Verisurf, Anaheim, California. Ia menyebut MBD sebagai penghemat waktu dan uang. "Banyak perusahaan tingkat tidak terbiasa mengatasikannya—mereka terbiasa dengan gambar teknik."
"Hanya dalam beberapa tahun terakhir semua perusahaan CAD besar mengimplementasikannya sebagai fitur standar. Jadi sekarang mereka dapat memberi toleransi pada model dengan toleransi GD&T yang sesuai dan mengirim file tersebut ke vendor mereka dan mereka tidak lagi memerlukan gambar teknik."
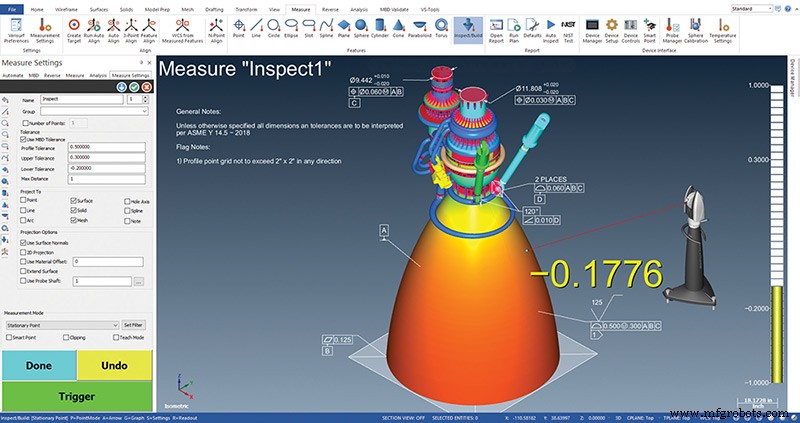
Jika model CAD memiliki informasi MBD, perangkat lunak Verisurf dapat menggunakan data yang tertanam untuk mengotomatisasi rencana inspeksi dengan CMM, arm, tracker, atau scanner manapun, kata Husted. "Ada proses di mana Anda dapat menyesuaikan offset alat jika Anda melakukan probing perkakas mesin," kata Husted. "Dengan perkakas mesin, Anda memiliki kompensasi pemotong dan kompensasi aus alat dan ketika alat aus Anda dapat menyesuaikan offset untuk memesinan fitur lebih besar atau lebih kecil tergantung apakah itu fitur internal atau eksternal. Jadi Anda dapat mengarahkan penyesuaian otomatis untuk aus alat, namun setelah alat rusak Anda perlu mengganti alat."
Pengguna juga dapat menulis aplikasi khusus dengan pengembangan perangkat lunak Verisurf untuk membantu membuat keputusan. Misalnya, jika suatu bagian di luar toleransi aplikasi dapat membantu mengimplementasikan perubahan alat jika ada alat tambahan dalam carousel perkakas mesin. Rutin juga dapat ditulis untuk mengontrol robot untuk inspeksi dalam proses atau proses otomatis lainnya.
Pengguna perangkat lunak Verisurf juga dapat menambahkan MBD pada mesh yang dipindai jika tidak ada model CAD. "Jadi saat Anda memindai bagian, saya sebenarnya dapat mengklik permukaan mesh dan menarik ketebalan," katanya. Pada November 2021, Renishaw dan Verisurf memasuki perjanjian yang memungkinkan perusahaan di Amerika Utara untuk mengakses perangkat lunak CMM Verisurf dari Renishaw.
Insinyur Manufaktur Paling Tahu
Lowen Zeiss memperingatkan bahwa meskipun otomatisasi tentu saja berkembang dengan cepat, produsen masih membutuhkan input manusia yang berharga dalam proses.
"[Dalam pengalaman kami}, ada terlalu banyak variabel teknik kehidupan nyata yang membuatnya sangat sulit untuk diotomasi," kata Lowen. "Kami menentukan Anda masih membutuhkan insinyur manufaktur dengan otak manusia untuk mengatakan, 'Oke, inilah mengapa bentuk ini di luar toleransi, inilah sebenarnya yang salah, dan inilah apa yang harus kita lakukan untuk memperbaikinya.'"
Aus alat adalah salah satu alasan yang lebih sederhana untuk dipahami namun jarang menjadi alasan mengapa dimensi di luar toleransi, katanya. Jika aus alat adalah satu-satunya alasan mengapa dimensi di luar toleransi, maka Lowen setuju itu dapat diotomasi. Namun kenyataannya ada selusin alasan lain mengapa suatu bagian tidak cocok dengan spesifikasi, katanya.
"Mungkin fixture pemegang merusak bagian atau tidak mencengkramnya cukup erat. Mungkin sebuah alat mengalami defleksi yang tidak konsisten saat pemotongan pada satu sumbu atau bahan baku di luar toleransi," katanya. "Apa pun itu, itulah yang menjadi alasan insinyur pergi ke sekolah: ... bagaimana membuat bagian yang lebih baik."
Semakin menghambat imbal balik dari merancang solusi otomatisasi adalah tren saat ini bagi produsen untuk memiliki run yang lebih pendek dengan keragaman bagian yang lebih besar.
"Anda mungkin dapat mendekati pemasok otomotif dan mengatakan, 'Anda membuat bagian ini selama tujuh tahun mendatang, mari kita rekayasa ini,' katanya. "'Mari kita menginvestasikan waktu karena Anda akan membuat miliar bagian dengan bentuk ini.' Namun banyak pelanggan kami membuat lot kecil."
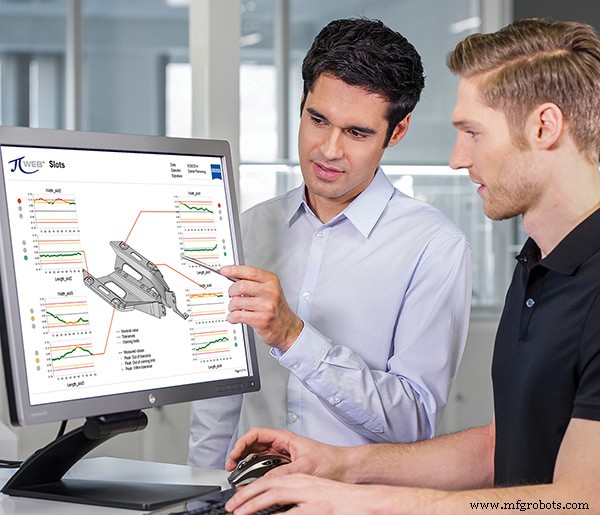
Zeiss menawarkan jenis solusi rekayasa yang digunakan Lowen dalam contoh hipotetis pemasok otomotifnya. Namun bagi mereka dengan run yang lebih pendek dengan bagian yang lebih beragam, dan yang lainnya, perusahaan memiliki PiWeb, alat rekayasa yang membantu insinyur manufaktur menganalisis dan menentukan tidak hanya bagian mana yang di luar toleransi tetapi juga memberikan alat untuk menentukan mengapa.
"Jika suatu bagian di luar toleransi, insinyur manufaktur biasanya yang paling berpendidikan untuk mulai membentuk hipotesis mengapa bagian di luar toleransi dan apa yang mereka butuhkan adalah bukti untuk mendukung hipotesis," kata Lowen. "PiWeb memungkinkan mereka untuk mencari di database bagian dan secara khusus melihat baik perkakas mesin atau tanggal dan waktu atau nomor batch untuk menyaring dan melihat tren statistik. Dan lalu PiWeb memberikan alat visual yang hebat—bukan hanya data tetapi bagian itu sendiri yang menunjukkan dimensi dan koordinat untuk memberi tahu mereka sumbu mana dari perkakas mesin yang mungkin perlu dikoreksi." PiWeb mendapatkan data langsung dari Calypso, perangkat lunak metrologi Zeiss. Namun, jika data berasal dari perangkat lunak metrologi lain, maka PiWeb dapat membaca format file umum, termasuk QDAS, DMO atau QIF, kata Lowen.
Lowen memahami industri perlu bergerak menuju solusi otomatisasi yang lebih banyak dengan data pengukuran dan koreksi perkakas mesin otomatis. Ini akan lebih banyak diterima seiring menjadi lebih mudah dan lebih cepat untuk diimplementasikan, katanya. Untuk itu, Lowen dan rekan-rekannya pasti akan melakukan lebih banyak "proyek ilmu."



