Mahir Memotong MDF dengan CNC Router: Panduan 3 Langkah
Tiga Langkah yang Perlu Anda Pelajari untuk Memotong MDF oleh Mesin CNC Router
MDF adalah bahan kayu biasa yang digunakan selama pekerjaan kayu. Untuk belajar cara bekerja dengan itu sangat mudah, hanya ikuti langkah-langkah ini, Anda akan menjadi lebih percaya diri selama pekerjaan Anda.
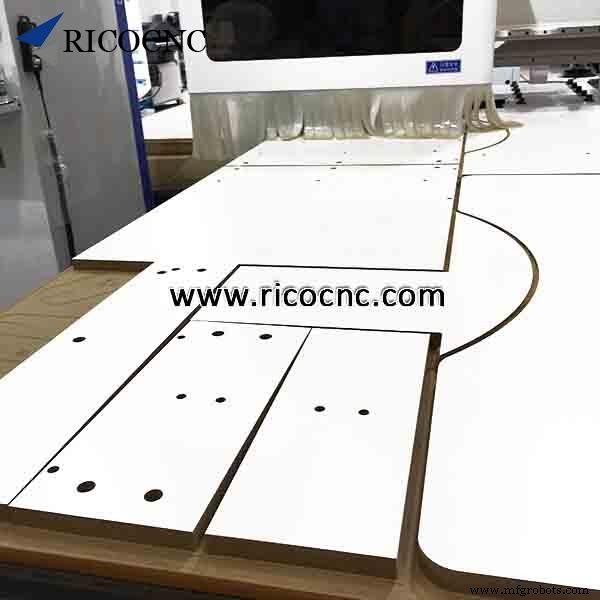
Langkah Satu: mempelajari MDF
Medium-density fibreboard (MDF) adalah produk kayu rekayasa yang dibuat dengan merusak sisa kayu keras atau lunak menjadi serat kayu, mencampurnya dengan lilin dan perekat resin, dan membentuk panel dengan menerapkan suhu dan tekanan tinggi.
MDF umumnya lebih padat dari plywood. Ini terdiri dari serat terpisah, tetapi dapat digunakan sebagai bahan bangunan dengan aplikasi serupa dengan plywood. Ini lebih kuat dan jauh lebih padat dari papan partikel.
FYI: Membandingkan kayu utuh dan MDF, pemotongan dan pengukiran pada kayu rekayasa seperti papan partikel dan plywood lebih kompleks. Karena serat kayu yang digunakan selama pembuatan kayu sintetis mungkin bukan jenis kayu yang sama, dan mungkin menggabungkan bahan lain, jadi kekerasan setiap bagian tidak sama.
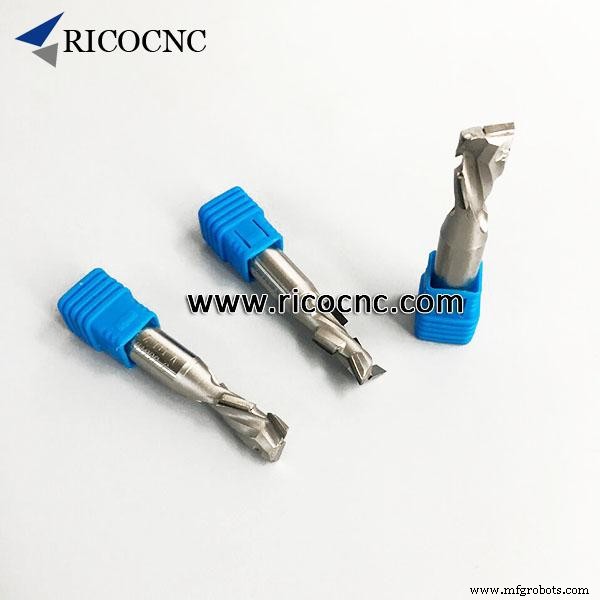
Jadi saya tidak merekomendasikan PCD cutters untuk pekerjaan kayu rekayasa jika Anda tidak yakin tentang bahan yang digunakan pada papan, beberapa papan partikel dan plywood kualitas buruk mungkin mengandung batu kecil, simpul kayu atau benda keras lainnya yang dapat dengan mudah merusak blade router bits.
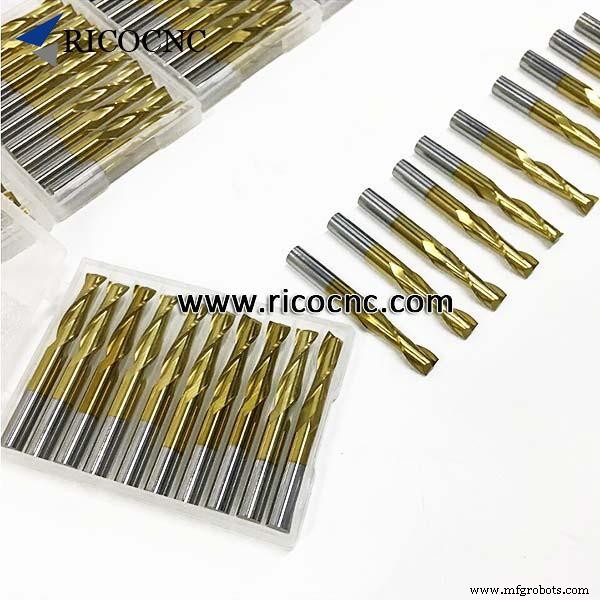
Solid carbide double spiral flutes up-cut router bits adalah pilihan baik untuk pemotongan MDF. Dua ranuran besar dapat dengan mudah mengeluarkan chip dan menjaga bit tetap seimbang selama rotasi. Mereka juga tahan suhu tinggi, dan tungsten solid carbide dapat menjamin umur pakai panjang. (Lihat tabel ukuran yang disarankan dalam penggunaan aktual di bawah)
Langkah Dua: Memahami feed rate, RPM dan Chip load (dengan data aktual)
Mempelajari bahan kerja dan memilih router bit MDF yang sesuai adalah langkah pertama untuk menangani pekerjaan MDF.
Langkah penting lainnya, adalah untuk sepenuhnya memahami kecepatan pemotongan terbaik (feed rate), router RPM (putaran per menit) dan bagaimana chip load bit mempengaruhi keduanya.
Kecepatan pemotongan adalah perbedaan kecepatan (kecepatan relatif) antara alat potong dan permukaan workpiece yang sedang dioperasikan.
RPM (putaran per menit) adalah jumlah putaran dalam satu menit.
Chip load mengacu pada ukuran chip yang dihasilkan selama pemotongan. Tujuan utama adalah untuk mendapatkan chip load maksimum yang mungkin, sehingga Anda dapat meningkatkan produktivitas, mengurangi panas MDF dan cutter, dan juga mencegah tumpul sebelum waktunya. Chip load terlalu kecil berarti bit akan terlalu panas dan tumpul lebih cepat; chip load terlalu tinggi berarti cutter akan menghasilkan permukaan buruk, dan dalam situasi yang lebih buruk, bit patah.
Chip load = Feed Rate / [RPM x jumlah flutes], rumus ini menunjukkan hubungan antara chip load, RMP dan feed rate, yang dapat memberikan angka perkiraan sebagai referensi Anda.
Setiap jenis router bit CNC memiliki chip load yang berbeda, dan juga pemotongan bahan yang berbeda memiliki chip load yang berbeda.
Untuk memotong MDF 1.8-1.5cm, N2LX622 dengan 6mm CED cukup baik. N2LX415 untuk memotong MDF 1.2-0.7cm, dan ketebalan di bawah 0.7, Anda dapat menggunakan N2LX3.12.
Berikut adalah angka yang disarankan untuk memotong MDF dengan ketebalan berbeda:
|
Ketebalan(cm)
|
Jenis bit
|
CED(mm)
|
CEL(mm)
|
SHK(MM)
|
OVL(mm)
|
Chip load per tooth(mm)
|
|
1.8-1.2
|
N2LX622
|
6
|
22
|
6
|
50
|
0.1524-0.2032
|
|
1-0.7
|
N2LX415
|
4
|
15
|
4
|
40
|
0.127-0.1778
|
|
Kurang dari 0.7
|
N2LX3.12
|
3.175
|
12
|
3.175
|
12
|
0.127-0.1778
|
Secara normal, kami menggunakan 18000RPM untuk memotong MDF, tetapi perlu menyesuaikan feed rate, misalnya:
Parameter yang disarankan untuk memotong MDF 1.8-1.2cm:
RPM: 18000RPM
Feed Rate: 10-11m/min
Parameter yang disarankan untuk memotong MDF 1-0.7cm:
18000rpm
Feed Rate: 7-8m/min
Untuk model lain, silakan tinggalkan komentar, saya akan merespons Anda secepat mungkin.
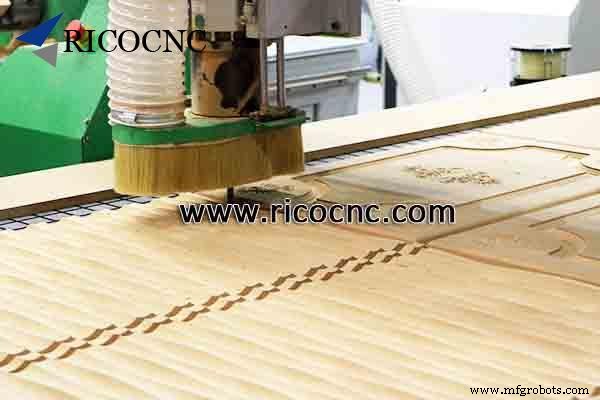 Langkah Tiga: Pengujian
Di bawah adalah strategi yang mungkin Anda butuhkan saat menguji bit yang tidak familiar. Ini bekerja sangat baik untuk router. Mengoptimalkan feed rates dan speeds:
Mulailah menggunakan RPM yang diambil dari chip load untuk bahan yang dipotong.
(18000RPM untuk memotong MDF)
2. Untuk meningkatkan kecepatan pemotongan (feed rate) sebesar 1m/s satu kali, sampai tepi bagian mulai kasar atau hold downs mulai kehilangan kontrol. Kemudian turunkan kecepatan sebesar 10%.
3. Untuk menurunkan saat tepi bagian mulai kasar, lalu naikkan kembali RPM sampai hasilnya dapat diterima.
4. Ini mengoptimalkan RPM dan kecepatan untuk menghapus chip sebesar mungkin. Untuk mengurangi jumlah kerja yang diperlukan, rentang feed dan speeds disediakan untuk memulai (langkah 1 di atas). Untuk meningkatkan performa, optimalkan feed dan speeds seperti yang dijelaskan di atas. Jika ada masalah permukaan, sesuaikan sampai performa dapat diterima. Jika ada banyak masalah pemijatan, mungkin perlu untuk kembali ke metode hold down untuk memastikan itu cukup.
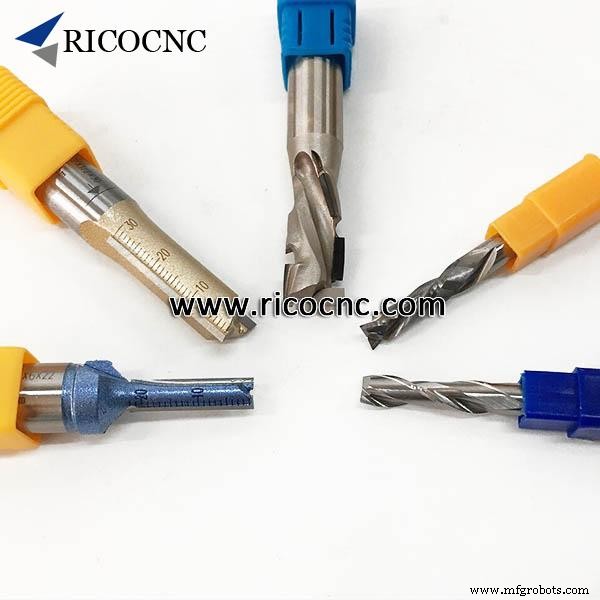
Akhirnya, saat Anda masih menghadapi beberapa masalah selama pekerjaan Anda, atau tidak yakin jenis cnc router bits yang harus Anda gunakan, jangan ragu untuk menghubungi RicoCNC--a prefessional tooling solution company, kami akan merespons Anda secepat kami.
Selamat!



