Las Fusi vs. Las Status Padat: Perbedaan Utama yang Dijelaskan
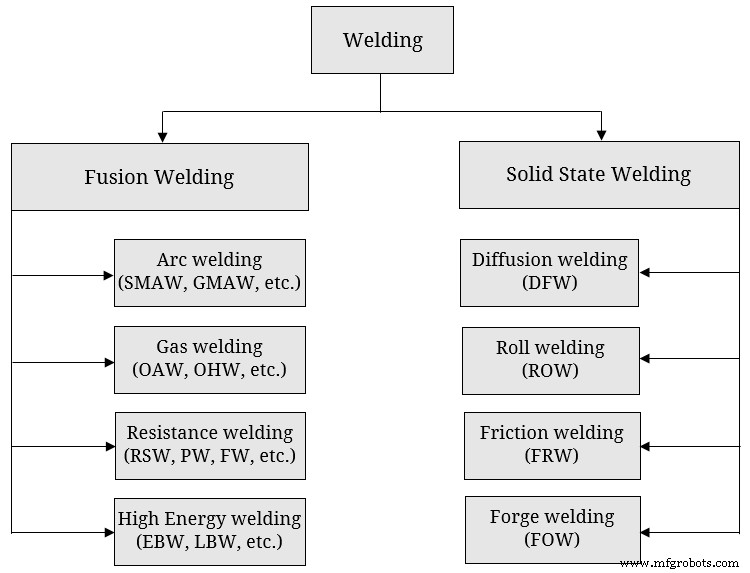
Kebutuhan untuk menggabungkan dua atau lebih komponen adalah inherent pada manufaktur. Terdapat berbagai teknik penggabungan untuk merakit berbagai macam materi dengan cara yang beragam. Beberapa proses ini memberikan sambungan permanen, sementara yang lain memberikan sambungan sementara. Seperti pemasangan sekrup pasir, pengikat, dan perekat, las juga adalah salah satu proses penggabungan permanen. Menurut definisi, las adalah salah satu proses penggabungan yang olehnya dua atau lebih komponen padat dapat digabungkan secara permanen melalui pembentukan koalesensi dengan atau tanpa aplikasi tekanan eksternal, panas, dan logam pengisi. Jadi baik panas maupun tekanan tidak wajib untuk penggabungan melalui las; sebenarnya, mereka diterapkan secara alternatif. Jadi dalam beberapa proses las panas eksternal diterapkan; sementara dalam proses lain tekanan eksternal diterapkan. Pada dasar ini, proses las dapat diklasifikasikan secara luas menjadi dua kelompok—las fusi dan las status padat.
Dalam semua proses las di mana panas yang cukup diterapkan dari sumber eksternal untuk fusi atau pelehan permukaan bersanding komponen dasar guna membentuk titik las disebut sebagai proses las fusi. Tekan biasanya tidak diinginkan dalam proses semacam ini. Semua proses las listrik, las gas, dan las resistensi termasuk dalam las fusi. Nilai juga untuk disebutkan bahwa pelehan permukaan bersanding plat dasar terjadi karena aplikasi panas langsung dan tidak sebagai akibat dari tekanan, gesekan, dll.
Di sisi lain, dalam proses las status padat, tidak ada panas yang diterapkan langsung; melainkan tekanan yang cukup diterapkan dalam sebagian besar kasus. Akibat tekanan, panas mungkin dihasilkan di zona kontak; namun, biasanya suhu ini tetap jauh di bawah titik leleh komponen dasar. Las difusi, las pukulan, las ledakan, las tekanan, las gesekan, dll. adalah contoh dari kategori ini. Perbedaan penting antara las fusi dan las status padat disajikan di bawah ini dalam bentuk tabel.
Tabel: Perbedaan antara las fusi dan las status padat
| Las Fusi |
Las Status Padat |
| Dalam proses las fusi, permukaan bersanding komponen dasar meleleh untuk membentuk titik las. |
Tidak ada pelehan semacam itu; suhu permukaan bersanding selalu tetap di bawah titik leleh bahan induk. |
| Panas diterapkan langsung dari beberapa sumber eksternal. Namun, tekanan tidak diperlukan. |
Tidak ada panas yang diterapkan langsung untuk membantu penggabungan; melainkan, tekanan yang cukup diterapkan dalam sebagian besar kasus. |
| Bahan pengisi eksternal, jika diperlukan, dapat diterapkan dengan mudah. |
Proses las status padat sebagian besar autogen dan juga logam pengisi tidak dapat diterapkan dengan mudah. |
| Zona terpengaruh panas (HAZ) yang lebih lebar ada di sekitar titik las karena masukan panas yang tinggi. |
HAZ sempit karena tidak ada pelehan. Dalam sebagian besar kasus, HAZ tidak signifikan dan tidak memiliki masalah pada struktur yang dilas. |
| Akibat pemanas yang intens dan pelehan yang berikutnya, berbagai properti mekanik dan metalurgi terpengaruh. |
Properti mekanik dan metalurgi tidak terpengaruh parah. |
| Penggabungan logam yang berbeda dengan las fusi lebih mudah. |
Penggabungan logam yang berbeda dengan las status padat sangat sulit. |
| Distorsi tinggi terjadi karena masukan panas yang berlebih. Fixtur yang tepat harus digunakan untuk menghindarinya. |
Tingkat distorsi rendah dan biasanya tidak memerlukan langkah pencegahan untuk menghindarinya. |
| Semua proses las listrik, las gas, las resistensi, dan las energi intens adalah las fusi. |
Las difusi, las tekanan, las gulir, las dingin, las gesekan, las pukulan, dll. adalah contoh dari las status padat. |
Pelehan permukaan bersanding: Seperti yang namanya sapikan, dalam las fusi, permukaan bersanding komponen induk diizinkan untuk meleleh guna menciptakan titik las atau koalesensi. Logam pengisi, jika diterapkan, juga meleleh dan bercampur dengan logam induk cair. Sebaliknya, tidak ada fusi atau pelehan yang terjadi dalam las status padat dan demikian penggabungan terjadi sementara komponen dalam status padat. Meskipun karena aplikasi bersamaan tekanan dan gesekan, suhu komponen induk mungkin meningkat; namun, selalu tetap di bawah titik leleh logam dasar dan demikian tidak ada fusi yang terjadi. Faktanya, ini adalah perbedaan utama antara dua jenis las.
Aplikasi panas dan tekanan: Obvious bahwa panas harus diterapkan dari sumber eksternal dalam las fusi. Sumber panas ini dapat berupa berbagai jenis seperti busan listrik dalam hal las listrik, pembakaran gas bahan bakar oksigen dalam hal las gas, pemanasan resistensi listrik dalam hal las resistensi dan bahkan sinar energi intens seperti plasma, laser, atau sinar elektron dalam hal PAW, LBW, atau EBW. Di sisi lain, proses las status padat biasanya memerlukan aplikasi tekanan. Tidak ada aplikasi panas langsung yang diinginkan; namun, panas mungkin dihasilkan sebagai akibat dari tekanan, gesekan, dll.
Aplikasi bahan pengisi: Bahan pengisi diinginkan untuk mengisi celas akar yang ada di antara komponen induk. Berdasarkan aplikasi bahan pengisi dan komposisinya, las dapat diklasifikasikan menjadi tiga kategori—autogen, homogen, dan heterogen. Ketika celas akar sangat kecil maka bahan pengisi tidak diperlukan dan proses semacam itu disebut autogen. Las status padat biasanya dilakukan dalam mode autogen. Di sisi lain ketika bahan pengisi diterapkan dan komposisi metalurgi bahan pengisi mirip dengan logam induk, disebut las homogen; sementara jika komposisi metalurgi bahan pengisi berbeda dari pada logam induk, disebut las heterogen. Las fusi dapat dilakukan dengan menguntungkan dalam semua tiga mode; namun, langkah pencegahan tambahan dan parameter optimum harus digunakan untuk penggabungan dalam mode heterogen.
Kehadiran HAZ: Zona Terpengaruh Panas (HAZ) adalah lapisan sempit pada komponen yang dilas di sekitar titik las di mana material tidak meleleh tetapi berbagai properti fisik dan mekanik telah terpengaruh karena pemanas dan pendinginan yang berikutnya. HAZ ini dianggap sebagai wilayah lemah karena sangat rentan terhadap kegagalan mekanik dan kimia. Akibat pemanas yang ekstrim pada suhu di atas titik leleh material yang berkaitan, HAZ yang lebih lebar ada di sekitar titik las ketika komponen digabungkan dengan proses las fusi; sementara HAZ yang sempit (kadang-kadang tidak signifikan) dapat diamati ketika komponen digabungkan dengan proses las status padat karena panas lebih sedikit dihasilkan selama las.
Perubahan properti mekanik dan metalurgi: Berbagai properti metalurgi seperti orientasi butir, struktur butir, cacat atom, dll. biasanya terpengaruh selama las. Banyak properti mekanik seperti kekuatan, kekerasan, keawetan, dll. juga terpengaruh sebagai akibat dari perubahan metalurgi. Biasanya perubahan semacam ini terkait dengan tingkat pemanas dan pendinginan yang berikutnya dari komponen. Dalam proses las fusi panas tinggi diterapkan dan material dileleh, jadi proses semacam ini dapat mengubah berbagai properti hingga tingkat yang ekstrim. Sebaliknya, perubahan semacam ini sedikit dan sebagian besar dalam batas yang dapat diterima ketika penggabungan dilakukan menggunakan proses las status padat.
Kemampuan penggabungan logam yang berbeda: Salah satu keuntungan terbesar las di antara semua proses penggabungan adalah penggabungan yang kebocoran dan kuat dari materi yang berbeda. Namun, tidak semua proses las cocok untuk tujuan ini. Karena penggabungan logam yang berbeda pada dasarnya adalah las heterogen, jadi hanya beberapa proses las fusi yang dapat memenuhi kebutuhan ini. Namun, ini memerlukan perawatan yang ekstrim dan parameter proses optimum untuk mendapatkan sambungan yang kuat. Las status padat tidak cocok sama sekali untuk penggabungan logam yang berbeda.
Tingkat distorsi pada struktur yang dilas: Akibat ekspansi dan kontraksi yang tidak merata selama pemanas dan pendinginan dalam las, struktur yang dirakit distorsi ke bidang yang berbeda yang mengakibatkan cacat las. Distorsi semacam ini pada struktur yang digabungkan menyebabkan ketidakakuratan dimensi dan bagian yang ditolak. Tendensi distorsi pada struktur yang dilas meningkat dengan peningkatan masukan panas. Jadi jika fixtur yang tepat tidak digunakan atau teknik peminimalkan distorsi yang tepat (seperti las lompat, prasyeting bagian ke arah berlawanan, dll.) tidak diadopsi, maka bagian yang dilas fusi menunjukkan distorsi yang lebih tinggi dari pada yang lain karena masukan panas lebih tinggi dalam kasus pertama.
Contoh proses: Semua proses las listrik (MMAW, GMAW, TIG, SAW, FCAW, ESW, dll.), proses las gas (OAW, OHW, AAW, PGW, dll.), proses las resistensi (RSW, RSEW, PW, PEW, FW, dll.) dan proses las sinar energi intens (PAW, LBM dan EBW) adalah contoh untuk las fusi. Las difusi (DFW), las tekanan (PW), las gulir (ROW), las dingin (CW), las gesekan (FRW), las pukulan (FOW), dll. adalah contoh dari las status padat.
Perbandingan ilmiah antara las fusi dan las status padat disajikan dalam artikel ini. Penulis juga menyarankan Anda untuk membaca referensi berikut untuk pemahaman yang lebih baik tentang topik ini.
- Difference between fusion welding and solid state welding by difference.minaprem.com.
- Welding Defects by M. Preto (1st edition, Aracne).
- Physical Chemistry of Fusion Welding by G. F. Deyev and D. G. Deyev (1st edition, DGD Press).



