GMAW vs. GTAW: Perbandingan Komprehensif Dua Teknik Pengelasan Busi
Pengelasan adalah salah satu teknik penggabungan populer yang dapat menggabungkan dua atau lebih material secara permanen dengan atau tanpa aplikasi panas, tekanan dan material pengisi. Pengelasan fusiasi adalah kelompok proses pengelasan di mana permukaan bersanding komponen induk dilebur dengan memanaskan untuk membentuk penggabungan. Pengelasan busi adalah proses pengelasan fusiasi paling populer di mana panas diterapkan melalui busi listrik yang terbentuk di antara dua elektroda di bawah kehadiran perbedaan potensial yang cukup. Ada berbagai proses pengelasan busi untuk menggabungkan berbagai macam material dengan cara yang berbeda. Pengelasan busi logam gas (GMAW) dan pengelasan busi tungsten gas (GTAW) adalah dua proses pengelasan busi tersebut yang menawarkan keuntungan unik tertentu.
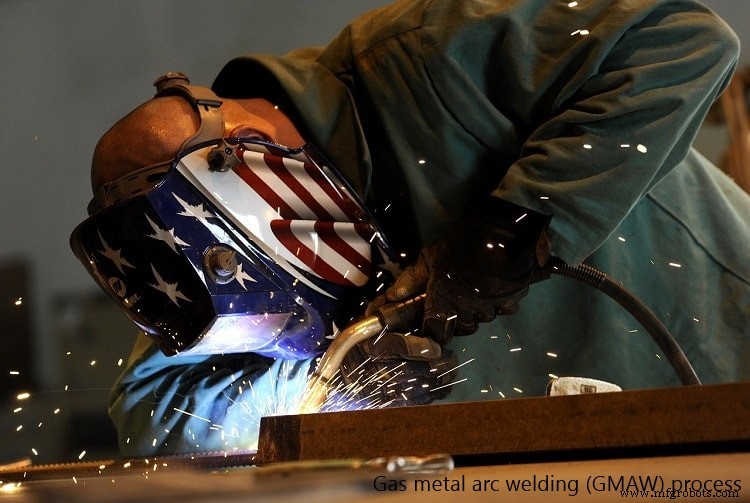
Pengelasan busi logam gas (GMAW) adalah satu proses penggabungan ekonomis di mana penggabungan terbentuk dengan melelehkan permukaan bersanding dan logam pengisi melalui busi listrik yang terbentuk di antara elektroda yang habis pakai dan logam induk konduktif. Karena elektroda adalah yang habis pakai jadi ia secara terus-menerus dikirim pada tarif konstan melalui pengumpan kawat mekanis. Jadi ini tidak dapat dilakukan dalam mode autogen karena elektroda yang habis pakai adalah bagian integral dari proses. Gas pelindung yang sesuai (iner atau aktif) dapat digunakan untuk melindungi kas las dari kontaminasi. Namun, logam pengisi dapat disetorkan pada benang las pada tarif yang lebih cepat dan dengan demikian proses ini produktif dan hemat biaya. Jika dilakukan dengan benar menggunakan set parameter optimal, ia dapat menghasilkan sambungan yang solid dan andal.
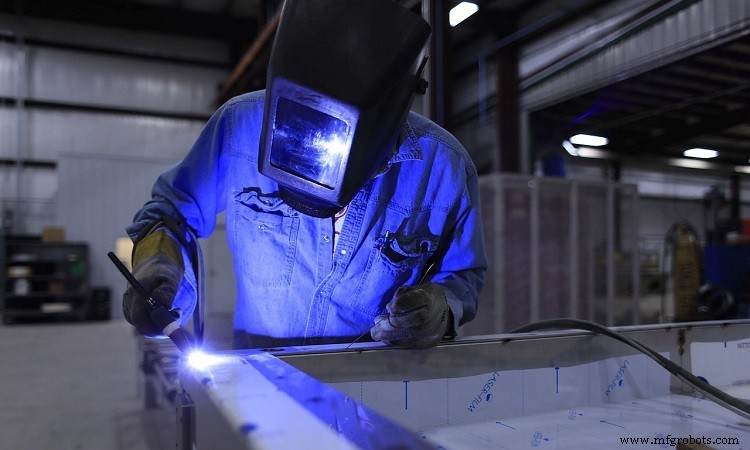
Pengelasan busi tungsten gas (GTAW), populer dikenal sebagai pengelasan tungsten gas iner (TIG), adalah satu proses pengelasan fusiasi yang canggih di mana penggabungan direalisikan oleh pembentukan penggabungan karena fusi permukaan bersanding. Di sini busi listrik terbentuk di antara material dasar konduktif dan elektroda tungsten non habis pakai. Karena elektroda non habis pakai, material pengisi diperlukan untuk diterapkan secara terpisah ketika celas akar yang cukup ada. Ia juga menguntungkan untuk mode autogen pengelasan di mana tidak ada pengisi yang diterapkan. Gas pelindung, terbaik gas iner seperti argon, juga diterapkan untuk melindungi kolam logam panas selama pengelasan dari oksigen atmosfer. Meskipun proses ini relatif lebih lambat, kemampuannya untuk menggabungkan berbagai logam dan menghasilkan sambungan yang kuat dan andal membuatnya menjadi proses yang menguntungkan dalam banyak aplikasi. Penampilan benang las yang luar biasa dan sambungan bebas cacat juga merupakan dua keuntungan penting. GMAW berbeda dari GTAW dalam banyak aspek dan perbedaan mereka diberikan di bawah ini dalam bentuk tabel.
Tabel: Perbedaan antara proses pengelasan GMAW dan GTAW
| Pengelasan Busi Logam Gas (GMAW) | Pengelasan Busi Tungsten Gas (GTAW) |
| GMAW menggunakan elektroda yang habis pakai. Jadi material elektroda meleleh dan disetorkan pada benang las. | GTAW atau pengelasan TIG menggunakan elektroda non habis pakai dan dengan demikian material elektroda tidak disetorkan pada benang las. |
| Komposisi metalurgi material elektroda lebih atau kurang sama dengan komponen induk. | Elektroda terbuat dari tungsten (dengan elemen pelingkungan kecil) saja. |
| Tidak dapat dilakukan dalam mode autogen karena penyetoran material elektroda adalah inherent pada proses ini. | Ini adalah satu proses pengelasan busi yang menguntungkan untuk pengelasan mode autogen. |
| Karena elektroda menyediakan pengisi yang diperlukan untuk mengisi celas akar, jadi tidak ada material pengisi eksternal yang diterapkan. | Material pengisi, jika diperlukan, diterapkan secara eksternal biasanya dalam bentuk batang diameter kecil. |
| Proses GMAW dapat menggunakan gas pelindung iner atau aktif. | Proses GTAW sebagian besar menggunakan gas pelindung iner. |
| Proses GMAW jauh lebih cepat karena elektroda (atau pengisi) secara terus-menerus dikirim oleh sistem mekanis. | GTAW adalah proses yang relatif lebih lambat. Jadi tidak menguntungkan secara ekonomis. |
| Proses GMAW menghasilkan percikan, bahkan jika set parameter optimal digunakan untuk pengelasan. | GTAW adalah proses pengelasan bebas percikan. |
| Penampilan benang las tidak begitu baik. | Ia memberikan penampilan benang las yang luar biasa secara tampak. |
| Ia relatif lebih mudah dilakukan. | Diperlukan pengelasan yang berpengalaman dan teliti untuk melakukan proses ini. |
Elektroda yang habis pakai dan non habis pakai: Selama pengelasan busi, busi listrik terbentuk di antara elektroda dan material kerja konduktif. Kepadatan panas tinggi dari busi ini melelehkan permukaan bersanding komponen induk serta logam pengisi jika diterapkan. Ketika elektroda mencair dan dengan demikian disetorkan pada benang las selama pengelasan, disebut sebagai elektroda yang habis pakai. Dengan kata lain, ketika elektroda dikonsumsi untuk menyediakan pengisi, disebut sebagai elektroda yang habis pakai. Dalam pengelasan busi logam gas (GMAW), elektroda adalah tipe yang habis pakai karena ia meleleh karena pemanasan busi dan kemudian disetorkan pada benang las. Sebaliknya, dalam proses pengelasan busi tungsten gas (GTAW), elektroda tetap utuh di bawah pemanasan busi yang intens. Karena ia tidak meleleh untuk menyetorkan logam pengisi yang diperlukan, jadi tipe non habis pakai. Akibatnya, umur elektroda GTAW lebih tinggi daripada elektroda GMAW.
Komposisi material elektroda: Dalam GMAW, komposisi metalurgi elektroda (atau pengisi) lebih atau kurang sama dengan komponen induk yang akan digabungkan. GTAW selalu menggunakan elektroda tungsten runcing, terlepas dari komposisi material induk. Namun, beberapa elemen pelingkungan (misalnya torium, oksida lantanum, oksida serium, zirkonia, dll.) juga ditambahkan pada tungsten untuk meningkatkan berbagai karakteristik pengelasan seperti emissivitas elektron, erosi elektroda, dll.
Kemungkinan melakukan dalam mode autogen: Mode autogen pengelasan dilakukan tanpa menerapkan logam pengisi apa pun. Di sini celas akar dipertahankan minimum, biasanya nol. Selama pengelasan, hanya permukaan bersanding yang dilebur dengan memanaskan melalui busi listrik dan diizinkan untuk dingin. Material yang mencair dari dua permukaan bercampur dan setelah dingin menciptakan benang las. Proses GMAW secara inherent menyetorkan logam pengisi pada benang las karena ia menggunakan elektroda yang habis pakai. Jadi ini tidak dapat dilakukan dalam mode autogen. Karena pengelasan TIG menggunakan elektroda non habis pakai, jadi ini dapat dilakukan dengan menguntungkan dalam mode autogen. Faktanya, ini adalah satu proses pengelasan yang disukai untuk penggabungan dalam mode autogen.
Penerapan logam pengisi secara eksternal: Tidak ada logam pengisi yang perlu diterapkan dari sumber eksternal dalam proses GMAW karena elektroda itu sendiri bertindak sebagai logam pengisi. Dalam pengelasan TIG, namun, pengisi dapat diterapkan secara terpisah jika diinginkan. Meskipun TIG disukai untuk penggabungan mode autogen, ia juga dapat dilakukan dalam mode homogen atau heterogen. Pengisi dalam bentuk batang diameter kecil dapat dikirim ke zona las di bawah busi listrik pada tarif konstan yang telah ditentukan. Batang pengisi ini meleleh karena pemanasan busi dan menyetorkan pengisi yang diperlukan. Komposisi batang pengisi ini dapat sama dengan material kerja atau dapat berbeda; namun, harus kompatibel dengan logam induk jika tidak sambungan cacat akan dihasilkan.
Gas pelindung iner dan aktif: Gas pelindung digunakan untuk melindungi benang las panas dari oksigen atmosfer dengan menciptakan lapisan pelindung yang melingkupi seluruh zona las. Ia juga, secara langsung atau tidak langsung, membantu mengurangi tingkat percikan, menstabilkan busi dan meningkatkan properti benang las. Gas pelindung ini dapat iner atau gas aktif juga. Gas pelindung aktif dapat menunjukkan kemampuan yang lebih baik dalam beberapa situasi. Gas-gas ini juga dapat memunculkan elemen kimia pada benang las untuk meningkatkan berbagai properti mekanis sambungan. Proses GMAW dapat menggunakan kedua jenis gas pelindung; dan dengan demikian dapat diklasifikasikan ke dalam dua grup—gas logam iner (MIG) dan gas logam aktif (MAG). MIG hanya menggunakan gas iner seperti argon, helium, dll. MAG menggunakan gas aktif seperti karbon dioksida, oksigen, dll., biasanya dicampur dengan gas iner dalam proporsi yang berbeda. Di sisi lain, GTAW atau pengelasan TIG hanya menggunakan gas iner, terutama argon.
GMAW adalah proses yang lebih cepat dibandingkan TIG: Dalam proses GMAW, elektroda dalam bentuk kawat diameter kecil dan dililit dalam kolam secara terus-menerus dikirim oleh tata mekanis yang tepat. Jadi pengisi dapat disetorkan pada tarif yang lebih cepat dan dengan demikian proses pengelasan ini sangat produktif dibandingkan pengelasan TIG.
Tingkat percikan dan penampilan: Percikan adalah titik-titik kecil logam pengisi cair yang dihasilkan karena penyebaran busi dan keluar dari zona pengelasan. Percikan ini menyebabkan kehilangan logam pengisi dan dengan demikian tarif penyetoran pengisi yang tidak merata yang terkadang mengarah pada berbagai cacat pengelasan termasuk penguat negatif dan ketidakakuratan dimensi. Ia juga mengganggu penampilan dan memerlukan penggerusan setelah pengelasan untuk menghapusnya. Banyak proses pengelasan busi menghasilkan percikan termasuk GMAW. Ini tidak dapat dilakukan dengan cara bebas percikan bahkan jika set parameter proses optimal digunakan dan teknik pengelasan yang tepat diterapkan. Pengelasan TIG biasanya tidak menghasilkan percikan kecuali permukaan material kerja tidak bersih. Benang las yang dihasilkan oleh pengelasan TIG halus dan menarik secara tampak.
Keahlian pengelasan: GMAW cukup mudah dilakukan karena sebagian besar gerakan diotomatisasi. Bahkan gerakan lampu pengelasan dapat diotomatisasi menggunakan tata yang sesuai. Pembentukan busi juga lebih mudah. Dibandingkan dengan ini, pengelasan TIG adalah proses yang canggih dan oleh karena itu memerlukan pengelasan yang berpengalaman untuk melakukan pengelasan dengan lancar tanpa arc blow atau penghentian busi yang tidak diinginkan. Pembentukan busi cukup krusial karena elektroda tungsten dapat menempel pada permukaan kerja yang mengakibatkan cacat inklusi tungsten.
Perbandingan ilmiah di antara pengelasan busi logam gas (GMAW) dan pengelasan busi tungsten gas (GTAW) disajikan dalam artikel ini. Penulis juga menyarankan Anda untuk membaca referensi berikut untuk pemahaman yang lebih baik tentang topik ini.
- Pengelasan tungsten gas iner (TIG atau GTA) oleh TWI-Global.com.
- Handbook Pengelasan Busi Logam Gas oleh W. H. Minnick (2007, Goodheart Willcox).
- Dasar TIG & MIG Pengelasan (GTAW & GMAW) oleh I. H. Griffin, E. M. Roden dan C. W. Briggs (Edisi 3, Delmar Cengage Learning).



