Memahami Defek Pengecoran: Panduan Lengkap Jenis dan Penyebab
Dalam artikel ini kita akan mempelajari tentang defek pengecoran dan apa itu jenis defek pengecoran.
Apa Itu Defek Pengecoran?
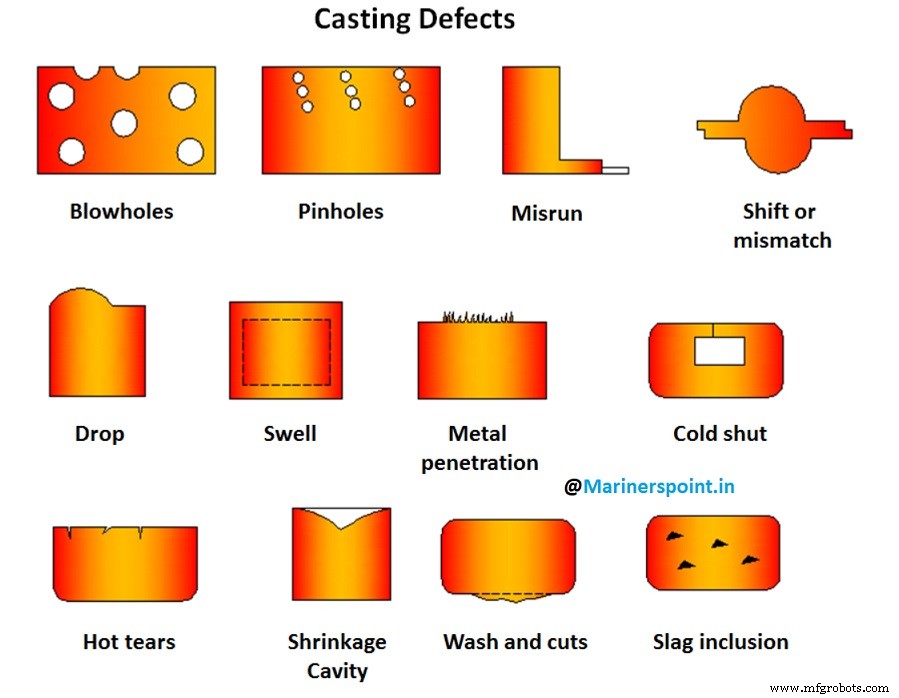
Defek Pengecoran: merupakan ketidakteraturan yang tidak diinginkan yang muncul dalam cetakan selama proses pengecoran logam. Defek dalam pengecoran logam dapat terjadi karena berbagai alasan atau dari berbagai sumber. Kita akan membahas semua bentuk utama kesalahan pengecoran dalam artikel ini. Beberapa cacat mungkin diabaikan atau ditoleransi, sementara yang lain tidak dapat diterima dan harus diperbaiki agar bagian dapat berfungsi dengan baik.
Jenis Defek Pengecoran
Pengecoran pasir, khususnya, tunduk pada beberapa defek yang dalam cetakan yang dirancang dengan baik, dapat dikontrol dengan teknik pabrik pengecoran yang tepat, tetapi tidak sepenuhnya dapat dicegah. Namun, jenis defek pengecoran yang umum ditemukan, penyebabnya, dan pengobatannya dijelaskan di bawah ini.
1. Geseran (Shifts)
Ini adalah defek eksternal dalam pengecoran yang disebabkan oleh penempatan inti yang salah atau ketidakcocokan bagian atas dan bawah pengecoran biasanya di garis pemisah. Ketidaksejajaran cetakan adalah kemungkinan penyebab lain dari geseran.
Defek pengecoran ini dapat dicegah dengan memastikan pengaturan yang tepat dari pola atau bagian cetakan, kotak cetakan, pemasangan pola yang benar pada papan pola, dan pemeriksaan cetakan, pin lokasi, dll. sebelum digunakan.
2. Kericuhan (Warpage)
Kericuhan adalah deformasi yang tidak disengaja dan tidak diinginkan dalam cetakan yang terjadi selama atau setelah pengkristalan. Karena tingkat pengkristalan yang berbeda, berbagai bagian dari cetakan, stres diatur di dinding berdekatan yang mengakibatkan kericuhan di area ini. Bagian datar dan besar atau bagian yang bertemu seperti tulang rusuk sangat rentan terhadap kericuhan.
Pengobatannya adalah untuk menghasilkan area luas dengan konstruksi gelombang, atau tambahkan tulang rusuk yang cukup atau bentuk mirip tulang rusuk, untuk memberikan tingkat pendinginan yang sama di semua area. Desain cetakan yang tepat dapat membantu mengurangi kericuhan cetakan.
3. Tumpikan (Fin)
Proyeksi logam tipis yang tidak dimaksudkan sebagai bagian dari cetakan disebut tumpikan. Tumpikan biasanya terjadi pada pemisahan cetakan atau bagian inti. Cetakan dan inti yang tidak dirakit dengan benar akan menyebabkan tumpikan. Pengobatan yang tidak mencukupi pada cetakan, atau pemangkasan cetakan yang tidak tepat dapat lagi menghasilkan tumpikan.
Pengobatannya terletak pada penggunaan beban yang cukup di bagian atas cetakan sehingga kedua bagian pas erat bersama, dan pengaturan yang benar dari cetakan dan inti yang digunakan untuk pengecoran.
4. Bengkak (Swell)
Bengkak adalah perbesaran ruang cetakan oleh tekanan logam, yang mengakibatkan perbesaran lokal atau keseluruhan cetakan. Ini disebabkan oleh pemadukan cetakan yang tidak tepat atau cacat. Untuk menghindari bengkak, pasir harus dipadatkan dengan benar dan merata.
5. Lubang Udara (Blowholes)
Lubang udara adalah lubang halus dan bundar yang muncul dalam bentuk kluster dari sejumlah besar lubang kecil di bawah permukaan cetakan. Ini adalah gelembung gas yang terperangkap dengan dinding halus. Lubang udara disebabkan oleh kelembaban berlebih dalam pasir, atau ketika permeabilitas pasir rendah, butir pasir terlalu halus, pasir dipadatkan terlalu keras, atau ketika ventilasi tidak mencukupi.
Untuk mencegah lubang udara, kadar air dalam pasir harus disesuaikan dengan baik, pasir dengan ukuran butir yang tepat harus digunakan, pemadukan tidak boleh terlalu keras, dan ventilasi harus memadai.
6. Rontok (Drop)
Rontok terjadi saat permukaan atas cetakan retakan, dan potongan pasir jatuh ke dalam logam cair. Ini disebabkan oleh kekuatan rendah dan pemadukan pasir yang lemah, fluxing logam cair yang tidak mencukupi, dan penguatan yang tidak mencukupi pada proyeksi pasir di copok. Faktor di atas dihilangkan untuk menghindari rontok.
7. Kotoran (Dirt)
Dalam beberapa kasus, partikel kotoran dan pasir terbenam di permukaan cetakan. Ini disebabkan oleh hancurnya cetakan karena penanganan yang tidak tepat, cuci pasir, dan kehadiran partikel scoria dalam logam cair.
Kotoran dapat dicegah masuk ke ruang cetakan dengan fluxing yang tepat dan penggunaan tangkap kotoran.
8. Sarang Lebah atau Kelembutan (Honeycombing or Sponginess)
Ini adalah defek pengecoran eksternal yang terdiri dari sejumlah lubang kecil yang berdekatan. Sarang lebah disebabkan oleh kotoran atau "scurf" yang terpegang secara mekanis dalam suspensi dalam logam cair, dan disebabkan oleh skimming yang tidak sempurna dalam cetakan.
Pengobatannya adalah untuk mencegah cuci pasir dan menghapus partikel scoria yang ada dalam logam cair dengan skimming yang tepat dalam cetakan.
9. Penetrasi Logam dan Permukaan Kasar (Metal Penetration and Rough Surface)
Defek pengecoran ini muncul sebagai permukaan eksternal cetakan yang tidak rata dan kasar. Penetrasi logam antara butir pasir terjadi karena kekuatan rendah, ukuran butir besar, permeabilitas tinggi, dan pemadukan pasir yang lemah. Pengobatan melibatkan penghapusan penyebab yang disebutkan di atas.
10. Lubang Pasir (Sand Holes)
Lubang pasir ditemukan pada permukaan eksternal atau di dalam cetakan. Mereka disebabkan oleh pasir longgar yang mencuci ke ruang cetakan dan menyatu dengan interior cetakan atau pengaluran cepat logam cair. Lubang pasir dicegah dengan pembersihan cetakan yang tepat dan pengaluran logam cair dengan hati-hati.
11. Lubang Jarum (Pin Holes)
Lubang jarum adalah lubang kecil yang banyak, biasanya kurang dari 2 mm, terlihat pada permukaan cetakan yang dibersihkan oleh shot blasting. Defek pengecoran ini disebabkan oleh pasir dengan kadar air tinggi, penyerapan gas hidrogen atau karbon monoksida atau ketika baja dihalurkan dari cetakan basah atau tidak cukup digasifikasi.
Defek pengecoran ini dapat diminimalkan dengan menggunakan praktik meleleh dan fluxing yang baik, dengan mengurangi kadar air pasir cetakan dan meningkatkan permeabilitasnya, dan dengan mempromosikan tingkat pengkristalan yang cepat.
12. Karatan (Scabs)
Karatan adalah jenis proyeksi pada cetakan yang terjadi ketika bagian permukaan cetakan atau inti yang longgar terangkat dan logam di bawahnya dalam lapisan tipis. Dengan kata lain, logam cair menembus di balik lapisan pasir permukaan. Karatan dapat diidentifikasi sebagai proyeksi kasar dan tidak teratur pada permukaan yang mengandung pasir yang tertanam.
Defek pengecoran ini disebabkan oleh penggunaan pasir yang terlalu halus, pasir yang memiliki permeabilitas dan kadar air rendah, dan oleh pemadukan cetakan yang tidak merata atau berjalan logam cair yang intermiten atau lambat di atas permukaan pasir sehingga menghasilkan pemanasan lokal yang intens.
Pencampuran aditif seperti tepung kayu, batu bara laut, atau dekstrin ke dalam pasir adalah satu langkah yang akan menghilangkan defek pengecoran semacam ini.
13. Rongga Penyusutan (Shrinkage Cavity)
Rongga penyusutan adalah rongga atau depresi dalam cetakan yang disebabkan terutama oleh pengkristalan yang tidak terkontrol dan tidak teratur dari logam. Ini juga dapat dihasilkan jika suhu pengaluran terlalu tinggi.
Defek pengecoran ini dapat dihilangkan dengan menerapkan prinsip pengkristalan arah dalam desain cetakan dan dengan penggunaan bijak pendingin, penyalang, dll.
14. Retakan Panas (Hot Tears)
Mereka adalah retakan internal atau eksternal dengan tepi yang kasar yang terjadi segera setelah logam telah mengkristal. Retakan panas dapat dihasilkan jika cetakan dirancang dengan buruk dan perubahan mematang bagian terjadi, tidak ada fillet dan radius sudut yang diberikan, dan pendingin ditempatkan dengan salah. Suhu pengaluran yang salah dan penempatan atau pintu masuk dan riser yang tidak tepat serta pemadukan keras juga dapat menciptakan retakan panas.
Desain yang ditingkatkan, pengkristalan arah yang tepat, tingkat pendinginan yang merata, suhu pengaluran yang benar, dan kontrol kekerasan cetakan menghilangkan retakan panas.
15. Penutupan Dingin dan Penghabisan (Cold Shut and Misrun)
Penutupan dingin adalah defek eksternal dalam pengecoran yang terbentuk karena penyatukan yang tidak sempurna dari dua aliran logam dalam ruang cetakan atau bagian pola yang tidak sama yang dirakit bersama. Defek pengecoran ini mungkin terlihat seperti retakan atau geraghi dengan tepi yang bulat. Cetakan yang tidak lengkap adalah cetakan yang kurang lengkap karena kegagalan logam untuk mengisi ruang cetakan.
Alasan penutupan dingin atau penghabisan mungkin karena bagian dan ketebalan dinding terlalu tipis, sistem pintu masuk yang tidak tepat, pola yang rusak, pengaluran yang lambat dan intermiten, kelincahan logam yang buruk yang disebabkan oleh suhu pengaluran rendah, komposisi paduan yang tidak tepat, dll. Penggunaan logam yang lebih panas, pemeriksaan dan penggantian pola serta kotak inti yang sering, dan desain cetakan yang tepat dengan mempertahankan prinsip dasar pintu masuk adalah beberapa langkah yang dapat digunakan untuk menghilangkan defek pengecoran penutupan dingin dan penghabisan.
16. Pengaluran Kurang (Poured Short)
Ketika ruang logam tidak terisi sepenuhnya pada satu pengaluran, defek disebut pengaluran kurang. Logam yang cukup dalam cetakan pada suhu yang benar akan menghilangkan defek pengecoran ini.
17. Rongga Udara Internal (Internal Air Pocket)
Ini muncul sebagai lubang kecil di dalam cetakan dan disebabkan oleh pengaluran logam mendidih atau oleh pengaluran cepat logam cair dalam cetakan. Kualitas logam yang rusak dan buruk, dan pasir yang terlalu lembap juga dapat menciptakan rongga udara. Suhu pengaluran yang benar dari logam cair, kualitas logam yang tepat dan pasir kering meminimalkan defek ini dalam tingkat yang besar.
Kesimpulan
Kami membahas ketidakteraturan yang tidak diinginkan yang muncul dalam cetakan selama proses pengecoran logam yang dikenal sebagai defek pengecoran. Defek pengecoran dapat diminimalkan jika perawatan dan tindakan pencegahan yang tepat diambil. Defek pengecoran menciptakan dampak negatif pada produksi secara keseluruhan dan oleh karena itu pengetahuan yang tepat harus ada tentang jenis defek pengecoran untuk meminimalkannya.