Dalam artikel ini kita akan membahas tentang Moulding Process, jenis moulding process yang diklasifikasikan berdasarkan berbagai istilah seperti dry sand moulding, Green Sand moulding, Bench moulding dll.
Moulding process yang umum digunakan dapat diklasifikasikan berdasarkan berbagai bentuk. Mereka dapat secara luas diklasifikasikan sebagai :
Hand moulding, dan
Machine moulding.
Dalam produksi potong dan small-lot foundry practice sand moulds dibuat oleh tangan ; moulding machines digunakan dalam Large-lot dan mass production.
Jenis Moulding Process
Moulding processes sering diklasifikasikan berdasarkan :
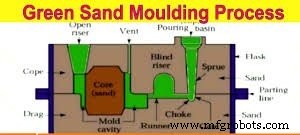
Green sand moulding adalah metode yang serbaguna, cepat, dan hemat biaya untuk membuat cetakan untuk pengecoran ferrous dan non-ferrous berkualitas tinggi. Green sand terdiri dari pasir silika, air, bentonite, dan aditif lainnya, seperti debu batu bara untuk aplikasi besi.
Green-sand moulds disiapkan dengan natural moulding sands atau dengan campuran pasir silika, liat perekat, dan air. Bahan-bahan ini dicampur dengan baik dalam proporsi yang akan memberikan sifat yang diinginkan untuk kelas pekerjaan yang dilakukan.
2. Dry Sand Mould
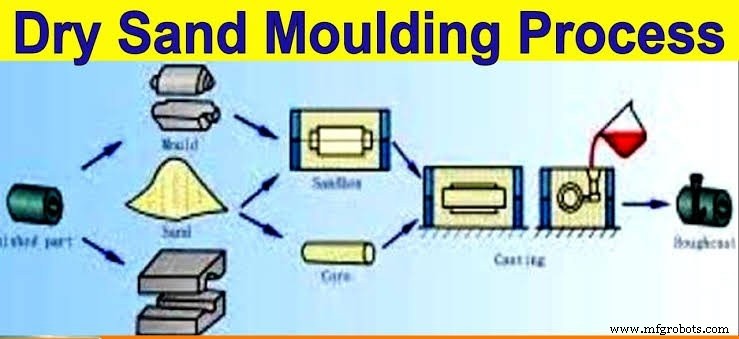
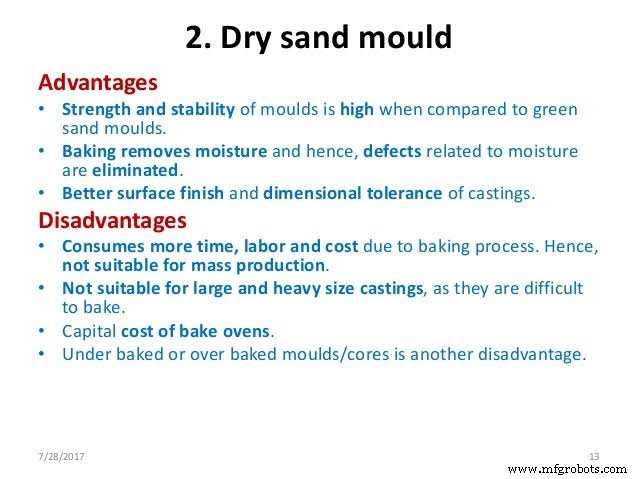
Proses moulding yang terlibat dalam pembuatan dry sand moulds mirip dengan yang digunakan dalam green-sand moulding kecuali bahwa campuran pasir yang berbeda digunakan dan semua bagian cetakan dikeringkan dalam oven sebelum dirangkaikan kembali untuk pengecoran.
Green sand mould bergantung pada kelembaban dan liat perekat alami dalam pasir untuk mempertahankan bentuknya. Namun pasir yang digunakan untuk dry sand moulds bergantung pada binding material yang ditambahkan seperti tepung, resina, molasses, atau liat. Bahan-bahan dicampur dengan baik dan diperlukan dengan larutan liat tipis. Jumlah binder ditentukan oleh ukuran pengecoran yang dibuat.
3. Skin-dried Moulding
Skin dried Moulding process adalah proses yang mengeringkan kelembaban dari lapisan permukaan pasir yang dicengkeram hingga kedalaman sekitar 25 mm atau lebih dengan menggunakan gas torch atau heater. Ini memiliki keuntungan dari green sand dan dry sand moulding hingga tingkat tertentu. Karena waktu yang diperlukan untuk pengeringan lebih sedikit daripada kasus dry sand, metode ini lebih hemat biaya. Skin-drying sangat cocok untuk cetakan yang sangat besar, atau pekerjaan yang memerlukan detail yang akurat.
4. Loam Mould
Loam adalah liat dan pasir dicampur dengan air untuk membentuk campuran plastik tipis yang digunakan untuk membuat cetakan. Loam sand juga mengandung fire clay atau ganisters. Loam harus cukup perekat sehingga dapat menempel pada permukaan vertikal. Loam moulds selalu memerlukan persyaratan khusus untuk memastikan ventilasi yang memadai. Tujuannya adalah untuk membuka pori dalam massa yang padat dan rapat, dengan cara buatan. Dengan demikian berbagai jenis bahan organik seperti jerami yang dicincang, dan khususnya kotoran kuda, dicampur dengan pasir. Campuran loam sand yang khas diberikan di bawah ini :
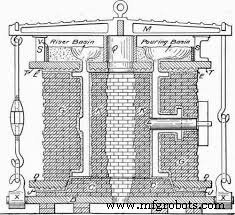
Ini digunakan sebagai plaster pada struktur kasar cetakan yang biasanya terbuat dari bata dan bentuk yang tepat diberikan oleh sweep yang berputar di sekitar spindle pusat seperti yang ditunjukkan pada gambar. Plate dan batang besi cor digunakan untuk memperkuat bata yang menahan bahan moulding. Loam moulds juga dapat disiapkan dengan menggunakan pola skeleton yang terbuat dari kayu. Permukaan loams dipekatkan dan dikeringkan sebelum dirangkaikan kembali.
Loam moulds terutama digunakan dalam pembuatan pengecoran besar untuk mana penggunaan pola penuh dan perlengkapan flask biasa akan terlalu mahal. Objek seperti silinder besar, ketel bundat bawah, wajan kimia, gear besar, dan bagian mesin lainnya diproduksi dalam loam moulds.
Jenis Moulding Process berdasarkan Metode yang Digunakan
1. Bench dan Floor Moulding
Bench moulding berlaku terutama untuk cetakan yang cukup kecil untuk dibuat di atas meja kerja dengan tinggi yang nyaman bagi tukang cetak.
Pengecoran yang sangat berat atau pengecoran dengan kedalaman atau luas yang besar dapat dicetak dalam pasir lantai bengkel cetak dengan cara yang sama seperti green-sand atau dry-sand moulding. Dalam kasus tersebut, lantai itu sendiri bertindak sebagai drag, dan ini dapat ditutupi dengan cope atau cetakan dapat ditumpahkan terbuka.
2. Pit Moulding
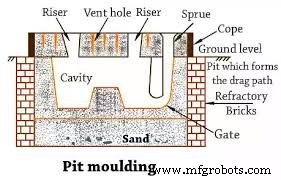
Pit Moulding Process : Cetakan untuk pekerjaan besar biasanya disiapkan dalam lubang yang digali di lantai bengkel cetak yang memfasilitasi pengangkatan pola dan pengecoran cetakan dengan mudah. Karena lubang yang berfungsi sebagai drag tidak dapat digulingkan, pasir di bawah pola dapat dicengkeram dengan bedded-in. Pola dapat ditangguhkan di lokasi yang benar saat pasir dicengkeram di bawahnya. Dalam kasus lain, jika permukaan bawah pola datar, pola dapat ditempatkan pada permukaan datar yang diracik.
Lapisan arang dibagikan di dasar lubang, ditutupi dengan jerami dan kemudian lapisan pasir, yang dicengkeram dan diflatakan. Arang dihubungkan dengan atmosfer melalui ventilasi vertikal di sudut-sudut lubang untuk memberikan keluarannya bagi gas yang dihasilkan. Jika lantai sedikit lembab, permukaan dalam lubang dilapisi dengan tar-paper, bata, atau papan kayu. Biasanya, satu box diperlukan untuk menyelesaikan proses pencetakan. Runners, pouring basins, feeders, dipotong di dalamnya.
3. Sweep Moulding
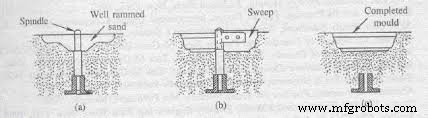
Sweep mouldings digunakan untuk pencetakan bagian yang bentuknya adalah permukaan revolusi. Dalam proses awal, base 1 dan spindle 2 ditempatkan dengan baik di lantai bengkel cetak. Pasir diisi dan dicengkeram hingga lubang mengizinkan bentuk dan ukuran yang mendekati pengecoran yang diperlukan. Ini diilustrasikan pada Gambar a .
Sweep holder 5 kemudian ditempatkan di spindle dan sweep 6 dilekatkan dengan baut dan dadu. Permukaan cetakan dihasilkan oleh profil sweep saat diputar di sekitar spindle seperti yang ditunjukkan pada Gambar (b). Setelah sweeping, spindle dikeluarkan dan cetakan diperbaiki di tengah. Gate kemudian dipotong dan cetakan siap untuk penuangan. Ini ditunjukkan pada Gambar (c).
4. Plate Moulding
Plate Moulding Process : Dalam proses mounted parting ini, pola dibagi menjadi dua di sepanjang parting dan dihalve pada plates dengan sisi paralel yang memiliki bentuk yang sama seperti figur. Penggunaan plates memberikan keuntungan berikut :
Pola dapat ditangani dengan mudah dan cepat.
Tugas membuat joint antara dua bagian cetakan dihilangkan karena plate menyediakan joint sendiri ketika flask dicengkeram.
Pola dapat ditarik dengan cepat, karena plate melapisi sisi kotak dan pin yang memegangnya berfungsi sebagai panduan selama operasi penarikan.
Beberapa Proses Cetak Khusus
Dalam beberapa tahun terakhir, proses pencetakan khusus telah dikembangkan untuk menghemat waktu dan biaya, menghasilkan cetakan dan inti yang berkualitas lebih baik, dan meningkatkan produktivitas dengan lebih sedikit usaha dan keterampilan. Secara umum, proses ini tidak selalu memerlukan pengeringan atau pembakaran cetakan atau inti, dan tindakan pengeringan yang cepat terjadi karena reaksi kimia di dalamnya. Penggunaan proses pencetakan khusus berikut telah meningkat secara signifikan dalam beberapa tahun terakhir.
1. Carbon Dioxide Moulding
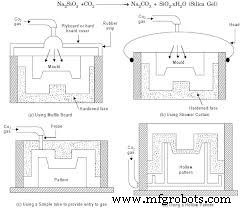
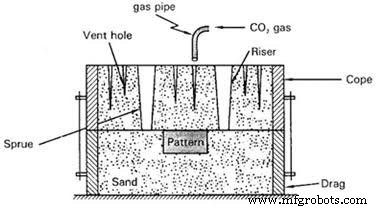
Carbon Dioxide Moulding Process : Proses ini pada dasarnya adalah proses pengeringan untuk cetakan dan inti. Prinsip kerja dari proses CO2 didasarkan pada fakta bahwa jika gas CO2dilewatkan melaluicampuran pasir yang mengandung sodium silicate (water glass), pasir segera menjadi sangat terikat kuat karena sodium silicate menjadi gel yang kaku. Gel ini bertanggung jawab untuk memberikan kekuatan yang diperlukan pada cetakan.
2. Ferro-silicon Moulding
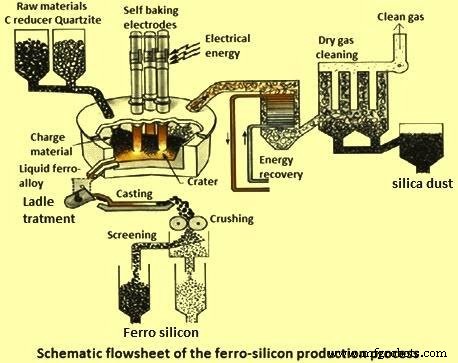
Ferro-silicon Moulding : Proses pencetakan ini didasarkan pada prinsip bahwa jika sodium silicate dan bubuk ferro-silicondicampur dalam rasio 2.25 : 1 menurut berat, aksi berbuih terjadi dan suhu meningkat oleh reaksi eksotermis di antara mereka. Pada suhu kamar, reaksi ini terjadi perlahan tetapi setelah suhu ditingkatkan, reaksi berekselerasi. Akhirnya, pasir silika membentuk massa padat seperti spons. Tidak perlu membakar cetakan atau inti seperti dalam proses CO2.
Biasanya, untuk pengecoran ferrous pasir kering 65 mesh yang bersih, sementara untuk pengecoran nonferrous, pasir 100 mesh yang cocok. Cetakan harus dilapisi dengan cuci yang cocok sebelum ditutup.
3. Dicalcium Silicate Moulding
Dicalcium Silicate Moulding : Proses pencetakan ini didasarkan pada prinsip bahwa jika sekitar 2-3 persen dicalcium silicate, yang dikenal sebagai agen pengering yang sangat efektif, dan 5 persen sodium silicatedicampur dengan pasir bersama dengan bahan berbuih yang cocok, aliran massa pasir meningkat. Akibatnya, campuran pasir dapat dengan mudah mengalir dalam cetakan, dan tidak perlu dicengkeram seperti yang diperlukan dalam proses pencetakan konvensional. Akhirnya, pasir membentuk massa padat yang memiliki keruntuhan yang cukup
Keuntungan utama dari proses pencetakan ini adalah penghematan input tenaga kerja dan peralatan pencetakan yang besar karena tidak perlu pengeringan atau pembakaran. Di sisi lain, pengecoran berkualitas tinggi bebas cacat dihasilkan. Ini menemui aplikasi yang luas dalam pengecoran menengah dan berat, baik dalam pengecoran besi abu-abu dan besi.
4. Cement-Sand Moulding
Cement-Sand Moulding : Semen Portland dapat digunakan sebagai bahan perekat untuk mengikat butir pasir bersama. Ditemukan bahwa kombinasi yang baik dari kekuatan, permeabilitas, dan aliran dicapai dengan menggunakan semen bersama dengan sodium silicate. Selurry campuran semen dapat juga dihasilkan menggunakan bahan berbuih dalam campuran pasir. Penggosokan pasir berkurang secara signifikan. Namun, perekat yang baik dapat dikembangkan dalam pasir dengan penambahan sekitar 2 persen semen, 4-5 persen sodium silicate, dan 1 persen pech atau molasses.
Cetakan ini menghasilkan permukaan yang halus dan akurat, tetapi kerugian utama dengan sand moulds yang terikat semen adalah bahwa mereka sulit untuk dikeluarkan dari flask.
5. Shell Moulding
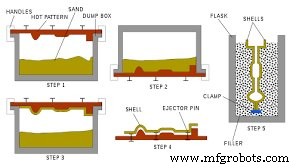
Shell Moulding : Setelah nama penemu, shell moulding juga dikenal sebagai Croning process atau C-process. Ini adalah varian dari resin bonded sand technique untuk pengecoran besi, baja atau alian nonferrous.
Cetakan dibentuk dari campuran pasir halus (100-150 mesh) dan binder resin termoest yang ditempatkan pada pola logam yang dipanaskan, yang idealnya terbuat dari besi cor abu-abu. Ketika campuran dipanaskan dengan cara ini, resin mengkuras, menyebabkan butir pasir menempel satu sama lain membentuk cangkang kokoh yang sesuai persis dengan dimensi dan bentuk pola dan merupakan separuh dari cetakan.
Setelah cangkang dikuras dan dilepas dari pola, inti yang diperlukan ditempatkan, dua setengah cetakan diikat bersama, diletakkan dalam flask dan bahan backup ditambahkan ; kemudian cetakan siap untuk penuangan.
6. Hot and Cold Box Moulding
Proses hot-box, yang sangat cocok untuk pembuatan inti, pada dasarnya menggunakan bahan yang sama dengan yang digunakan dalam shell moulding, tetapi di sini resin digunakan untuk melapisi butir pasir. Campuran resin-pasir kemudian ditiup melalui pola logam atau core box yang dipanaskan hingga sekitar 200° hingga 300°C dan diizinkan untuk membentuk massa padat alih-alih membiarkan pembentukan cangkang.
Sekarang tersedia mesin hot-box khusus di mana campuran pasir ditiup melalui pola yang dipanaskan, pasir yang ditiup dikuras, dan cetakan atau inti kemudian dilepas dari pola atau core box.
Keakuratan dimensi yang lebih besar dan tingkat produksi yang lebih tinggi dibandingkan dengan shell moulding dicapai. Ini adalah proses pencetakan dan pembuatan inti pada dasarnya untuk produksi mekanisasi pengecoran kecil yang diperlukan dalam jumlah besar.
Proses cold-box terdiri dari mencampur pasir kering halus dengan binder resin polyisocyanate dan alkyd phenolic resin, meniup campuran ke dalam core box yang tertutup dan menyuntikkan katalis udara triethylamine vapour melalui core box. Grup hidroksi dari resin phenolic cair bersilang dengan grup isosianat untuk membentuk resin urethana yang kaku. Kedua komponen binder biasanya digunakan dalam rasio 1:1 dengan 1 hingga 2 persen menurut berat campuran resin ditambahkan ke pasir. a
Proses ini memiliki keuntungan bahwa tidak perlu memanaskan pola, dan pengkurasan terjadi hanya dalam waktu 20-30 detik. Jadi ini adalah proses pembuatan inti yang sederhana, produksi tinggi, dan sangat cocok untuk pengecoran ukuran kecil yang diperlukan dalam jumlah besar.
7. Invest Moulding
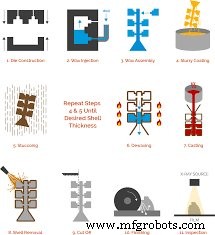
Invest Moulding : Proses pembuatan pengecoran ini sering disebut sebagai “lost wax process” dan “precision casting process”. Pengecoran dapat dibuat dengan toleransi yang sangat ketat dalam proses ini dan tidak memerlukan penggerindaan selanjutnya.
Ini terutama terdiri dari dua tahap yang ditunjukkan pada gambar. Pertama, pola master dibuat dari kayu atau logam di mana cetakan dibentuk. Ini tidak terdiri dari pasir cetak tetapi dari gelatine atau alian titik leleh rendah yang dituang ke atas pola master. Pola master ini terdiri dari dua bagian biasa dan dapat dibuka. Ini digunakan untuk membuat “lost pattern“.
8. Plaster Moulding
Plaster Moulding : Dalam metode ini, cetakan disiapkan dalam gypsum atau gips paris. Dalam praktiknya, gips paris dicampur dengan talk, asbestos, serat, tepung silika, dan sejumlah air yang dikontrol untuk membentuk larutan. Larutan gips ini dituang ke atas pola logam yang terkunci dalam flask.
Cetakan digetarkan dan larutan diizinkan untuk mengeras. Pola dikeluarkan setelah sekitar 30 menit saat pengeras selesai dan cetakan dikeringkan dan dibakar dengan memanaskan perlahan hingga sekitar 200°C di oven konveyor. Insert dan inti ditempatkan, cope dan drag dicocokkan dengan guide pin. Logam cair kemudian dituang ke dalam cetakan. Akhirnya, pengecoran didinginkan dalam cetakan, di getarkan dan cetakan dihancurkan. Pengecoran kemudian dipotong dari gate, sprue, dan flash.
9. Ceramic Moulding
Dalam proses ceramic moulding, larutan tebal, yang terdiri dari agregat keramik yang dikembangkan secara khusus dan binder kimia cair (silicon ester berbasis alkohol) dituang ke atas pola logam split dan gated yang dapat digunakan kembali yang biasanya dipasang pada match plate. Larutan mengisi semua rongga dan recess dengan sendirinya dan tidak perlu penggosokan atau getaran cetakan. Pola dikeluarkan setelah mengeras dalam waktu sekitar 3 hingga 5 menit. Massa keramik kemudian dikeluarkan dari flask, diperlakukan dengan hardener untuk mempromosikan stabilisasi kimia dan dipanaskan hingga sekitar 980°C di tungku untuk menghilangkan binder cair. Cetakan kemudian siap untuk penuangan logam cair.
10. Suction Moulding
Suction Moulding Process : Dalam metode ini, vakum dibuat dengan mencabut udara dari ruang cetakan. Kemudian pasir cetak ditiup masuk, dan rongga diisi. Pasir kemudian dapat dicengkeram dalam pola. Proses ini digunakan untuk pengecoran besi, baja dan aluminium.
Kami mencoba mencakup semua poin penting yang terkait dengan Moulding Process dan jenis-jenis serta klasifikasinya. Semoga Anda menikmati artikel ini. Berikan umpan balik Anda di komentar di bawah.