Memahami Sistem Gate: Definisi, Fungsi, Jenis, dan Diagram
Apa itu Sistem Gate
Istilah gate didefinisikan sebagai salah satu saluran yang sebenarnya mengarah ke rongga cetakan, dan istilah gating atau sistem gating merujuk pada semua saluran yang digunakan untuk mengantar logam cair ke rongga cetakan.
Fungsi Sistem Gating
Fungsi sistem gating adalah :
Untuk menyediakan pasokan logam cair yang kontinu dan seragam, dengan turbulensi sekecil mungkin ke rongga cetakan. Turbulensi berlebihan mengakibatkan aspirasi udara dan pembentukan dross.
Untuk menyediakan pengecoran dengan logam cair di lokasi terbaik untuk mencapai pengentalan arah yang benar dan pengurang rongga penyusutan yang optimal.
Untuk mengisi rongga cetakan dengan logam cair dalam waktu sesingkat mungkin untuk menghindari gradien suhu.
Untuk menyediakan dengan minimum logam berlebih di gate dan riser. Kecepatan masuk logam yang tidak memadai, di sisi lain, akan menghasilkan banyak cacat dalam pengecoran.
Untuk mencegah erosi dinding cetakan.
Untuk mencegah slag, pasir dan partikel asing lainnya dari masuk ke dalam cetakan.
Sistem gating
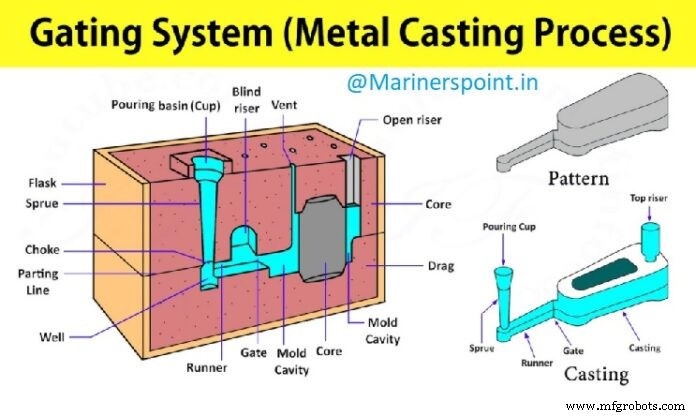
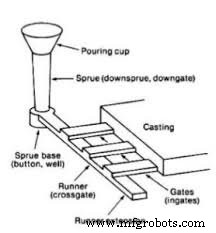
Sistem gating biasanya terdiri dari (1) pouring basin, (2) sprue, (3)runner, dan (4) flow-off gate. Mereka ditunjukkan pada Gambar 11.85.
1. Pouring basin
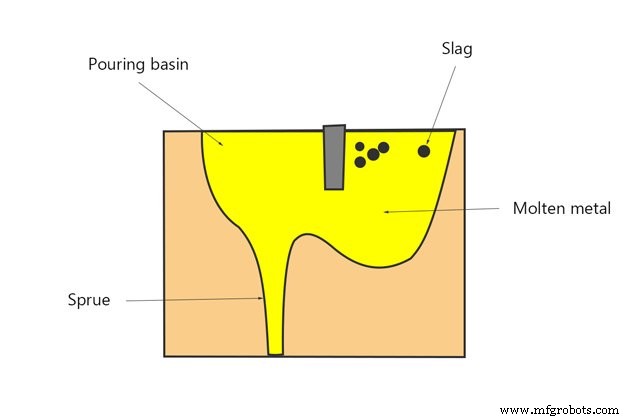
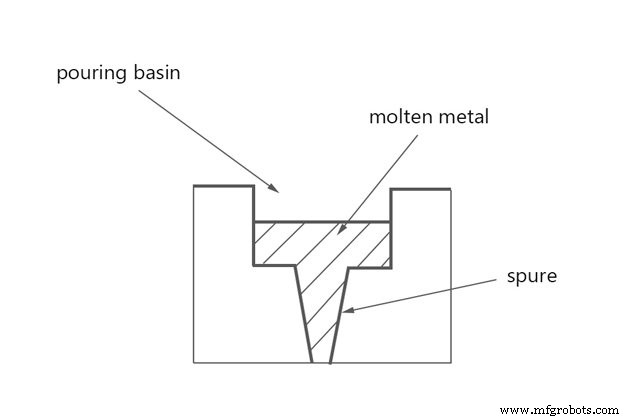
Pouring basin : – Bagian ini dari sistem gating dibuat di atas atau di bagian atas cetakan. Kadang-kadang, bukaan berbentuk corong yang berfungsi sebagai pouring basin, dibuat di bagian atas sprue dalam cope. Tujuan utama dari pouring basin adalah untuk mengarahkan aliran logam dari ladle ke sprue, untuk membantu mempertahankan laju aliran logam cair yang diperlukan, dan untuk mengurangi turbulensi dan vortexing di pintu masuk sprue.
Basin harus dibuat cukup besar dan harus ditempatkan di dekat tepi kotak cetak untuk mengisi cetakan dengan cepat. Juga, itu harus cukup dalam untuk mengurangi pembentukan vortex dan dipertahankan penuh selama seluruh operasi penuangan untuk mengompensasi penyusutan atau kontraksi logam.
2. Sprue
Sprue :Lubang vertikal yang melewati cope dan menghubungkan pouring basin dengan runner atau gate disebut sprue.
Persampangan sprue mungkin persegi, persegi panjang, atau lingkaran. Sprue umumnya runcing ke bawah untuk menghindari aspirasi udara dan kerusakan logam. Sprue hingga diameter 20 mm bulat dalam persampangannya sedangkan sprue yang lebih besar sering persegi panjang. Sprue bundar memiliki permukaan minimum yang terkena pendinginan dan menawarkan resistensi terendah terhadap aliran logam. Dalam sprue persegi panjang, aspirasi dan turbulensi diminimalkan.
3. Runner
Runner : Dalam pengecoran besar, logam cair biasanya diangkut dari dasar sprue ke beberapa gate di sekitar rongga melalui jalan yang disebut runner. Runner umumnya disukai di drag, tetapi kadang-kadang dapat terletak di cope, tergantung pada bentuk pengecoran. Ia harus dirancang streamlined untuk menghindari aspirasi dan turbulensi.
4. Gate
Gate : Gate adalah saluran yang melintasi logam cair dari runner ke rongga cetakan. Lokasi dan ukuran gate disusun sehingga mereka dapat menyediakan logam cair ke pengecoran pada laju yang konsisten dengan laju pengentalan. Gate tidak boleh memiliki tepi tajam karena mereka dapat pecah selama aliran logam cair dan akibatnya partikel pasir dapat melewati logam cair ke dalam rongga cetakan. Namun, gate harus ditempatkan di tempat yang dapat dengan mudah dilepas tanpa melukai pengecoran.
Jenis Sistem Gating
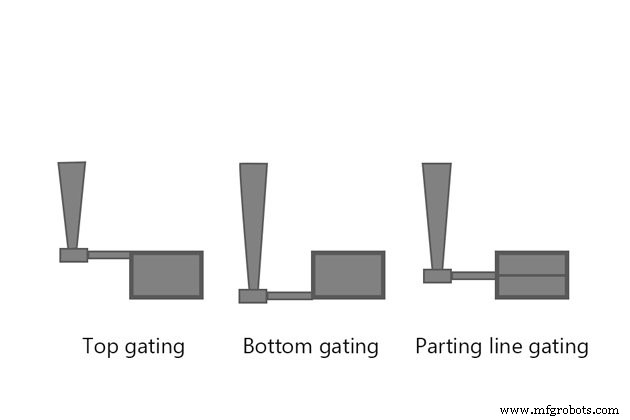
Menurut posisi mereka di rongga cetakan, gating dapat secara luas diklasifikasikan sebagai (1) top gating, (2) parting-line gating, dan (3) bottom gating. Berbagai jenis sistem gating dalam proses pengecoran adalah :
Top gates
Dalam top gating system, logam cair dari pouring basin mengalir langsung ke dalamnya. Saringan, yang terbuat dari pasir kering atau bahan keramik, sebagian besar digunakan di pouring basin untuk mengontrol aliran logam dan untuk mengizinkan hanya logam yang bersih masuk.
Dalam kasus pengecoran ringan, gate berbentuk cuneiform yang disebut wedge gates dapat disediakan. Untuk pengecoran besi yang massal, pencil gates digunakan. Dalam jenis gating ini, sprue terdiri dari serangkaian celah yang diumpankan dari cangkir tuang. Ini mengontrol laju aliran logam karena beban logam cair dibagi secara merata ke dalam celah atau cabangnya sehingga mengurangi beban kepala yang efektif secara signifikan. Selain itu, slag (atau dross) dihilangkan dari logam cair di cangkir tuang di atas gate.
Dalam finger gate, modifikasi dari wedge gate, logam lagi diizinkan untuk mencapai dalam sejumlah aliran. Ring gate menggunakan core untuk mengganggu jatuhnya logam cair dan mengirimkan logam cair ke dalam cetakan di posisi yang tepat, dan pada saat yang sama mempertahankan slag.
Keuntungan top gating adalah semua logam masuk ke pengecoran di bagian atas, dan logam terpanas oleh karena itu berada di bagian atas pengecoran. Akibatnya, gradien suhu yang tepat yang menguntungkan untuk pengentalan arah menuju riser yang terletak di bagian atas pengecoran dicapai. Gate itu sendiri dapat dibuat untuk berfungsi sebagai riser. Keuntungan top gating system adalah erosi cetakan oleh logam yang jatuh . Rongga cetakan, oleh karena itu, harus cukup keras dan kuat untuk menahan dampak.
Parting gates
Dalam parting line gates, logam cair masuk ke rongga cetakan dari sisi cetakan pada tingkat yang sama dengan persimpangan cetakan atau garis parting. Pengaturan menyediakan gate di garis parting dalam arah horizontal terhadap pengecoran memungkinkan penggunaan perangkat yang dapat secara efektif menangkap slag, kotoran, atau pasir, yang melalui logam di bawah sprue.
Skimming gate
Dalam skimming gate, bahan asing apa pun yang lebih ringan dari logam induk naik melalui jalan vertikal dari skimming gate dan sehingga tertangkap. Parting line gate dengan skim bob and choke digunakan untuk menangkap slag dan bahan asing dalam cetakan dan untuk berfungsi sebagai pembatas untuk mengontrol laju aliran logam.
Metode lain yang efektif untuk menangkap slag adalah menggunakan skimming gate dengan whirlpool runner, yang biasanya disebut whirlpool gate. Slag, karena aksi whirlpool, datang ke pusat dari mana naik ke atas di whirlpool gate. Gate dengan shrink bob berfungsi ganda sebagai kolektor slag atau dross dan sebagai penampungan logam untuk memberi makan pengecoran saat menyusut.
Parting line gates sangat sederhana untuk dibuat, dan sangat cepat dibuat. Mereka menghasilkan hasil yang sangat memuaskan ketika drag tidak terlalu dalam, dan terbukti sangat menguntungkan ketika dapat diumpankan langsung ke riser. Dalam sistem ini, logam terpanas mencapai riser, sehingga mempromosikan pengentalan arah. Selain itu, biaya pembersihan pengecoran dikurangi dengan gating ke riser, karena tidak perlu gate tambahan untuk menghubungkan rongga cetakan dengan riser. Kekurangannya terletak pada fakta bahwa beberapa turbulensi mungkin terjadi saat logam cair jatuh ke dalam rongga cetakan.
Bottom gates
Dalam bottom gates, logam dari pouring basin mengalir ke bawah ke dasar rongga cetakan di drag.
Horn gate
Horn gate mirip dengan tanduk sapi. Ia memungkinkan cetakan dibuat dalam cope dan drag saja; tidak perlu ada “check”. Horn gate cenderung menghasilkan efek fountain di rongga cetakan. Dalam jenis lain, dry sand core membentuk bottom gate. Sprue runcing di ujung bawahnya untuk membentuk dirt-trap untuk slag, kotoran, dll. Jenis gate ini memungkinkan cetakan dibuat dalam dua box.
Keuntungan utama dari bottom gates adalah turbulensi logam dipertahankan pada minimum saat penuangan dan erosi cetakan dicegah. Logam diizinkan untuk naik perlahan dalam cetakan dan di sekitar inti. Bottom gates, namun, menderita beberapa kekurangan: logam terus kehilangan panasnya saat naik dalam rongga cetakan. Pengentalan arah sulit dicapai. Selain itu, riser tidak dapat ditempatkan dekat pintu masuk gate di mana logam terpanas.
Gating ratio
Laju aliran logam melalui rongga cetakan adalah fungsi dari luas persampangan sprue, runners, dan gates. Karakteristik dimensi sistem gating dapat diekspresikan dalam bentuk gating ratio. Istilah “gating ratio” digunakan untuk menggambarkan luas persampangan relatif dari komponen sistem gating dengan sprue base area sebagai satuan, diikuti oleh total runner area dan akhirnya total ingate area.
Sistem gating yang memiliki sprue 1 cm², runner 3 cm², dan tiga gate, masing-masing dengan luas persampangan 1 cm2, akan memiliki gating ratio 1:3 :3. Gating ratio mengungkapkan apakah total luas persampangan menurun atau meningkat menuju rongga cetakan. Akibatnya, ada dua jenis sistem gating dalam proses pengecoran : pressurised dan non-pressurised, atau free flowing seperti sistem saluran.
Pressurised Gating System
Pressurised gating system memiliki total luas persampangan yang lebih sedikit di ingates ke rongga cetakan daripada di sprue base. Dengan demikian sistem yang terpresurisasi akan memiliki rasio 1: 0.75 : 0.5, 1: 2: 1 dan 2:1:1. Ini memberikan efek tekanan yang mempresuriskan logam cair dalam sistem. Karena sistem ini kecil dalam volume untuk laju aliran logam tertentu, ini menghasilkan kehilangan logam yang lebih kecil dan hasil yang lebih besar.
Di sisi lain, karena sistem ini tetap penuh dengan logam dan memberikan efek tekanan, kecepatan logam yang tinggi cenderung menyebabkan turbulensi yang parah di simpulan dan sudut-sudut dan di rongga cetakan. Ini, namun, umumnya cocok untuk logam ferrous dan kuningan.
Unpressurised Gating System
Dalam unpressurised gating system, luas persampangan sprue lebih kecil dari total luas runner dan dari luas ingates. Rasio yang digunakan adalah 1 : 2 : 2. 1:3 :3, dll. Sistem gating ini oleh karena itu menghasilkan kecepatan logam yang lebih rendah dan mengizinkan laju aliran yang lebih besar. Akibatnya, ini mengurangi turbulensi dalam sistem gating dan spurt di rongga cetakan. Sistem ini umumnya disesuaikan untuk logam seperti aluminium dan magnesium.
Kami telah mencoba mencakup semua bagian penting dari topik Gating system, jenis sistem gating dalam proses pengecoran dan elemen-elemennya. Semoga Anda menikmati artikel ini. Berikan umpan balik Anda di bagian komentar di bawah.