10 Defek Cetak Injeksi Umum & Tips Pencegahan
Defek sulit untuk dihindari tetapi dapat dengan mudah dikontrol. Plastik menggantikan logam di hampir semua industri. Jadi, permintaan untuk cetak plastik semakin meningkat. Sayangnya, seperti bagian logam, bagian plastik juga dapat memiliki beberapa defek.
Ini dapat disebabkan oleh proses manufaktur, bahan, penanganan bahan, atau apa pun. Jadi dalam artikel ini, kita akan menjelajahi berbagai defek cetak injeksi, penyebab defek tersebut, dan solusi untuknya.
Defek bagian plastik ditemukan di hampir semua jenis proses cetak. Namun cetak injeksi memuncak daftar karena kita tahu bahwa cetak injeksi adalah proses cetak plastik yang paling banyak digunakan.
Banyak kali defek tersebut dapat dengan mudah dihindari atau setidaknya dapat dikontrol dengan desain bagian yang lebih baik, desain matriks yang lebih baik, bahan yang berbeda, dan langkah-langkah lainnya yang akan kita bahas dalam artikel ini.
Faktor yang Mempengaruhi Defek Cetak Injeksi
Berikut adalah faktor kunci yang mempengaruhi defek cetak injeksi dan dapat dengan mudah dikontrol.
Seleksi Bahan Matriks Cetak Injeksi
Memilih bahan yang tepat sangat penting. Misalnya, ABS memiliki moldability yang lebih baik daripada PC. Beberapa bahan memiliki penurunan yang lebih baik dari yang lain. Jadi pilih bahan yang menciptakan lebih sedikit defek dalam cetak injeksi
Panduan Desain Bagian Plastik
Kami harus selalu merancang bagian menggunakan praktik terbaik untuk merancang bagian plastik. Misalnya ketebalan dinding seragam, tidak ada undercut, ketebalan tulang yang tepat, tinggi dan ketebalan boss yang tepat, dll. Seperti itu ada banyak praktik terbaik yang harus kami ikuti sehingga ada lebih sedikit defek pada bagian
Desain Matriks Cetak Injeksi
Memilih jenis matriks terbaik tetap salah satu faktor paling penting dalam defek cetak injeksi. Misalnya, matriks hot runner menciptakan lebih sedikit defek daripada matriks cold runner. Lokasi gerbang, ukuran nozzle, garis alur, tekanan injeksi, dll memainkan peran besar dalam mengurangi defek bagian plastik.
1. Sink Mark
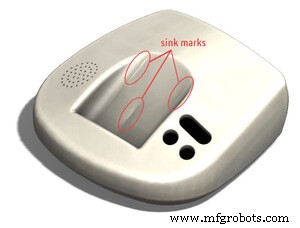
Sink mark terjadi karena ketebalan dinding yang tidak merata. Area yang lebih tebal membutuhkan waktu untuk dingin dibandingkan dengan area yang lebih tipis dan itulah sebabnya bahan mencoba tenggelam dan menciptakan jejak. Ini terlihat kurang lebih seperti lubang sumur cekung dan penurunan akan terjadi di arah bagian yang lebih tipis. Sink mark lebih terlihat pada permukaan datar.
Penyebab
- Desain bagian yang tidak tepat. Bagian harus memiliki ketebalan bagian seragam. Jika tidak, setidaknya transisi perubahan ketebalan harus halus.
- Mekanisme pendinginan yang buruk. Pendinginan tidak merata menciptakan sink mark
- Pilihan bahan yang buruk. Beberapa bahan tenggelam lebih dari yang lain. Jadi perlu memilih bahan dengan bijak.
- Tekanan injeksi rendah
- Titik leleh plastik yang sangat tinggi
Solusi
- Ketebalan dinding seragam
- Sesuaikan waktu pendinginan
- Sesuaikan waktu dan tekanan tahan.
- Ubah lokasi gerbang
2. Flow Lines
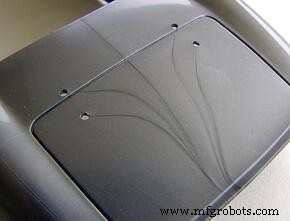
Flow lines juga dikenal sebagai flow marks biasanya ditemukan pada bagian yang dicetak menggunakan cetak injeksi. Itu pada dasarnya garis atau pola gelombang off-tone yang ditemukan pada permukaan. Defek ini disebabkan oleh pendinginan yang tidak merata pada permukaan ketika bahan mengalir melalui matriks.
Penyebab
- Variasi kecepatan pendinginan
- Tekanan injeksi lambat
- Suhu matriks rendah
- Ukuran gerbang dan saluran alur yang kecil
Solusi
- Tingkatkan tekanan dan kecepatan injeksi
- Tingkatkan diameter nozzle
- Gunakan matriks hot runner
3. Weld Line
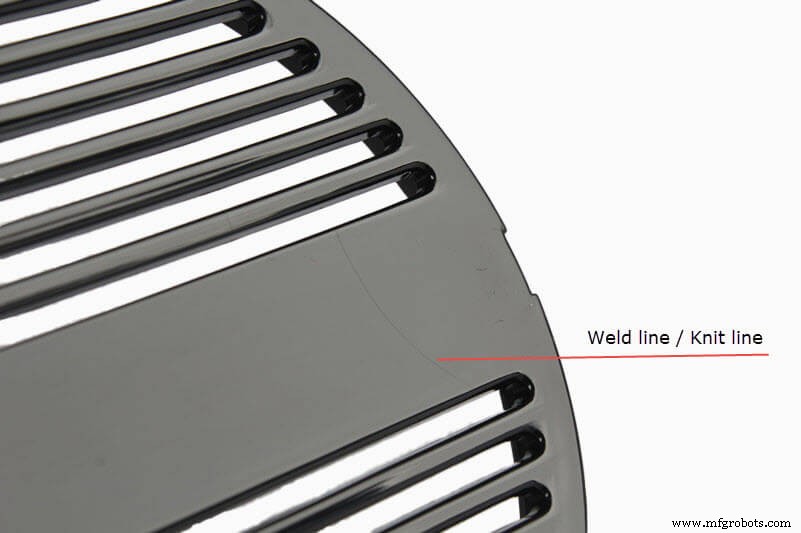
Defek ini terjadi ketika dua atau lebih garis alur bertemu tetapi tidak menyatu selama proses cetak dan menciptakan beberapa garis bentuk konvergen yang disebut weld line. Ini terjadi di sekitar lubang dan menciptakan zona lemah lokal.
Penyebab
- Ketebalan dinding yang tidak seragam
- Lubang, boss, rib tidak mengikuti praktik terbaik desain bagian plastik
- Suhu bahan leleh yang terlalu tinggi
Solusi
- Sesuaikan posisi gerbang dan slot ventilasi
- Jaga ketebalan dinding seragam
- Rancang boss, lubang, dan rib sesuai praktik desain terbaik
- Tingkatkan kekentalan bahan leleh
4. Burn Marks
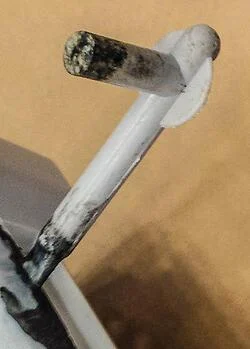
Burn marks sangat umum dalam cetak injeksi. Biasanya muncul di akhir jalur alur atau di mana udara terjebak. Burn marks biasanya hitam, cokelat, atau berwarna karat. Kadang-kadang burn marks hanya discoloration sehingga bagian dapat digunakan jika tidak terlihat oleh konsumen umum. Namun kadang-kadang burn marks menyebabkan ketidakstabilan struktural, dalam hal itu bagian ditolak.
Penyebab
- Tekanan cetak yang terlalu tinggi
- Tidak cukup ventilasi untuk mengeluarkan udara
- Keterlambatan dalam mengeluarkan udara yang terjebak
- Desain saluran alur yang tidak tepat
Solusi
- Tambahkan lubang ventilasi yang cukup
- Kurangi suhu bahan leleh
- Kurangi kecepatan injeksi
5. Shrinkage
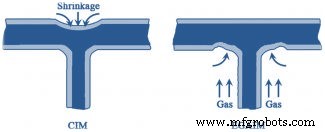
Shrinkage terjadi ketika satu area bagian plastik dingin lebih cepat dari area lainnya. Akibatnya, terdapat penurunan pada bagian yang merupakan bentuk deformasi dari bentuk asli. Jadi jika bentuk yang diinginkan adalah permukaan datar, setelah penurunan itu tidak akan datar. Permukaannya akan bergelombang. Fenomena yang sama terjadi pada kayu yang menyusut selama bulan-bulan dingin.
Penyebab
- Ketebalan dinding yang tidak merata
- Pendinginan yang tidak seragam
- Alur matriks tidak efisien
- Suhu tinggi
Solusi
- Rancang bagian dengan ketebalan dinding seragam
- Pastikan proses pendinginan halus dan bertahap
- Beralih ke bahan yang menyusut lebih sedikit
6. Voids
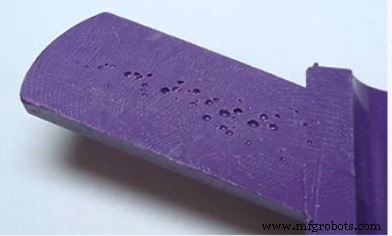
Voids pada bagian plastik disebabkan oleh udara yang terjebak di dalam. Ini terjadi ketika tidak ada mekanisme ventilasi yang cukup dan udara tidak dapat keluar. Karena udara terjebak di dalam, bahan leleh tidak dapat mengisi ruang dan bagiannya kurang terisi. Void mempengaruhi stabilitas struktural bagian jika ukuran void terlalu besar.
Penyebab
- Mekanisme ventilasi tidak efisien
- Tekanan cetak rendah
Solusi
- Tingkatkan tekanan injeksi
- Pilih plastik dengan viskositas lebih rendah
- Pilih lokasi gerbang yang lebih dekat ke bagian yang lebih tebal dari bagian
7. Jetting
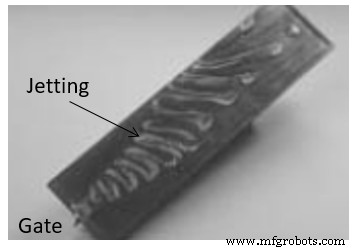
Jetting terjadi ketika shoot awal bahan leleh dingin sebelum seluruh ruang matriks terisi. Ketika ukuran gerbang kecil dan tekanan injeksi tinggi, bahan leleh sering kali keluar dengan cepat melalui gerbang dan menjadi dingin bahkan sebelum matriks sepenuhnya terisi. Kondisi ideal adalah matriks harus diisi secara bertahap.
Penyebab
- Ukuran gerbang kecil
- Tekanan injeksi tinggi
- Mekanisme pendinginan tidak efisien
Solusi
- Kurangi tekanan injeksi
- Tingkatkan suhu bahan atau matriks
- Rancang lokasi gerbang sehingga dapat mengisi ruang matriks dengan pendinginan yang seragam
8. Short Shot
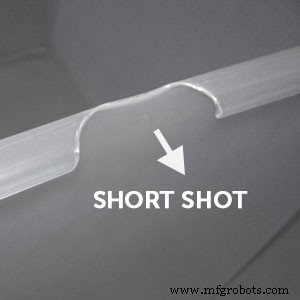
Short shot adalah defek utama dalam bagian cetak injeksi. Jika matriks sepenuhnya tidak terisi oleh bahan leleh maka masalah ini terjadi. Akibat masalah ini, sebagian plastik tidak akan memiliki bahan sama sekali, dengan kata lain, bagian akan tidak lengkap.
Penyebab utama short shot adalah pembatasan alur karena gerbang yang tersumbat atau gerjang sempit. Jika bahan terlalu viskosa maka short shot juga dapat terjadi. Jika udara terjebak di dalam maka bahan tidak dapat mengisi area tersebut dan menyebabkan short shot.
Penyebab
- Tekanan injeksi rendah
- Bahan terlalu viskosa
- Gerbang sempit
- Ventilasi tidak cukup
Solusi
- Tingkatkan tekanan injeksi
- Rancang ulang gerbang
- Sediakan lubang ventilasi yang cukup untuk pelarian udara
9. Flash
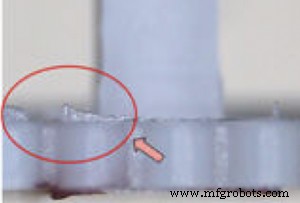
Flash adalah bahan tambahan yang keluar di sekitar permukaan pemotongan (di mana core bertemu dengan cavity). Ini terlihat seperti bibir tipis di tepi komponen. Masalah flash terjadi karena bahan mengalir ke ruang di luar saluran alur. Flash terutama terjadi pada matriks yang aus. Flash tidak dianggap sebagai masalah besar kecuali jika merupakan bagian penampilan. Flash dapat dengan mudah dirapikan dalam pemrosesan pasca.
Penyebab
- Desain matriks yang buruk
- Matriks yang aus
- Tekanan injeksi berlebih
- Gaya clamp rendah
Solusi
- Rancang ulang matriks
- Tingkatkan gaya clamp
- Sesuaikan suhu matriks dan tekanan injeksi
10. Discoloration
Discoloration adalah ketika warna bagian bukan yang diinginkan. Kadang-kadang seluruh bagian mengalami discoloration atau area lokal tertentu mengalami itu. Ini terjadi karena banyak alasan tetapi terutama karena sisa pelet di hopper atau resin sisa di nozzle atau matriks dari run produksi sebelumnya. Discoloration tidak mempengaruhi kekuatan struktural tetapi tidak diinginkan untuk bagian penampilan.
Penyebab
- Sisa bahan tidak dibersihkan di hopper
- Stabilitas termal buruk dari bahan plastik
Solusi
- Bersihkan nozzle dan hopper setelah setiap run produksi
- Gunakan agen warna dengan stabilitas termal yang baik
Kesimpulan: Defek Cetak Injeksi
Itulah semua yang saya miliki dalam artikel ini. Saya harap Anda mendapat gambaran tentang berbagai defek yang ditemukan pada bagian plastik. Meskipun ada banyak defek yang ditemukan, sepuluh defek yang disebutkan di sini ditemukan di sebagian besar bagian.
Jika Anda masih memiliki pertanyaan atau kueri, silakan tulis di bagian komentar dan saya akan senang membantu.
Anda mungkin juga suka membaca: Sheet metal gauge chart



