13 Tantangan Teratas dalam Pengecoran Injeksi Plastik dan Cara Mengatasi
Keuntungan pengecoran injeksi plastik untuk metode pemuatan bagian termasuk kecepatan produksi yang cepat, efisiensi tinggi, otomatisasi operasi, bentuk, dan fleksibilitas ukuran. Selain itu, produk pengecoran injeksi akurat ukurannya, mudah diganti, dan bagian cetakan dapat dibentuk menjadi bentuk kompleks. Metode ramah lingkungan ini cocok untuk bidang pemrosesan pengecoran seperti produksi massal dan produk bentuk kompleks.
Namun, meskipun operator familiar dengan mesin tertentu dan keterampilan operasional dalam proses pengecoran bagian plastik, berbagai cacat pengecoran injeksi cepat pada desain cetakan dan bahan adalah tidak terhindarkan. Artikel ini bertujuan untuk masalah dan solusi pengecoran injeksi plastik, terutama sebagai berikut:
Menganalisis penyebab masalah ini yang dihasilkan dari bahan baku, bagian plastik atau desain cetakan, proses pengecoran, dll., dan mengajukan solusi terkait.
1. Short Shots
Short shots adalah fenomena di mana lubang cetakan tidak dapat diisi sepenuhnya.
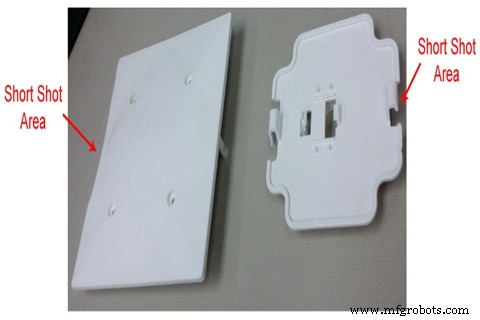
Penyebab: (1) Suhu cetakan, suhu bahan atau tekanan dan kecepatan injeksi terlalu rendah (2) Plastifikasi bahan baku tidak merata (3) Buang gas buruk (4) Kecerahan cair bahan baku tidak mencukupi (5) Bagian terlalu tipis atau ukuran gerbang terlalu kecil (6) Cairan polimer kering lebih awal karena desain struktural yang tidak wajar
Tindakan Perbaikan: Bahan: Gunakan bahan yang lebih cairDesain cetakan: (1) Isi dinding tebal sebelum mengisi dinding tipis untuk menghindari fenosa penahanan. (2) Tambahkan jumlah gerbang dan ukuran runner secara wajar untuk mengurangi rasio proses dan hambatan aliran (3) Posisi dan ukuran port buang gas harus ditetapkan secara wajar untuk menghindari fenosa buang gas buruk.
Mesin: (1)Periksa apakah klep cek dan dinding dalam tabung bahan aus parah (2) Periksa apakah port pemakaian ada bahan atau apakah terjadi jembatan.
Proses: (1) Tingkatkan tekanan dan kecepatan injeksi untuk meningkatkan panas geser (2) Tingkatkan jumlah injeksi (3) Tingkatkan suhu tabung bahan dan suhu cetakan
2. Air Traps
Air traps adalah udara yang terperangkap dalam lubang cetakan untuk menciptakan gelembung pada bagian.
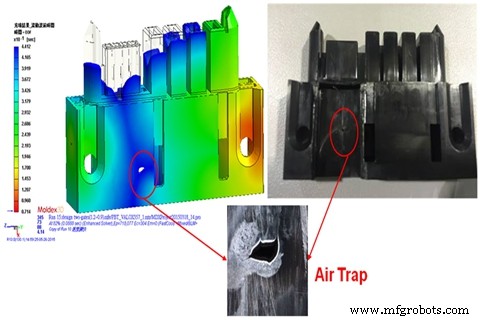
Penyebab: Ini disebabkan oleh udara yang tidak dapat meloloskan diri dari permukaan pemisahan, ram, atau ventilasi ketika dua muka cair bertemu.
Tindakan Perbaikan: Desain struktural: Kurangi ketidakkonsistenan ketebalan dan coba pastikan ketebalan dinding yang seragam
Desain cetakan: (1) Tambahkan ventilasi di tempat terakhir diisi (2) Redesain sistem gerbang dan runner
Proses: (1) Kurangi kecepatan injeksi tahap terakhir (2) Tingkatkan suhu cetakan
3. Brittleness
Brittleness adalah bagian plastik mudah retak atau pecah di beberapa tempat
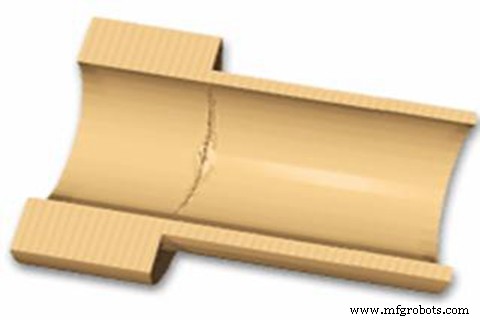
Penyebab: (1) Kondisi kering tidak sesuai; penggunaan bahan daur ulang berlebihan (2) Pengaturan suhu injeksi salah (3) Pengaturan sistem gerbang dan runner tidak sesuai (4) Kekuatan tanda leleh tidak tinggi
Tindakan Perbaikan: Bahan: (1) Tetapkan kondisi kering yang sesuai sebelum pengecoran injeksi (2) Kurangi penggunaan bahan daur ulang dan tingkatkan proporsi bahan baku. (3) Gunakan plastik dengan kekuatan tinggi. Desain cetakan: Tingkatkan ukuran runner utama, cabang runner, dan gerbang
Mesin: Pilih screw yang dirancang dengan baik untuk membuat distribusi suhu lebih merata selama plastifikasi
Proses: (1) Kurangi suhu tabung bahan dan nozzle (2) Kurangi tekanan belakang, kecepatan screw dan kecepatan injeksi (3) Tingkatkan suhu bahan dan tekanan injeksi, tingkatkan kekuatan leleh
4. Burn Marks
Burn marks adalah gas dalam lubang cetakan tidak dapat dikeluarkan tepat waktu, resulting in blackening at the end of the flow.
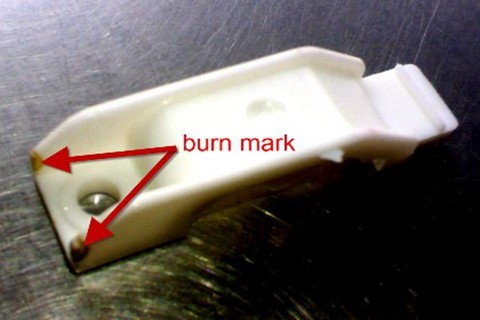
Penyebab: (1) Udara dalam lubang cetakan tidak dapat dikeluarkan tepat waktu. (2) Degradasi bahan: suhu leleh terlalu tinggi; kecepatan screw terlalu tinggi; desain sistem runner yang tidak tepat
Tindakan Perbaikan: Desain cetakan: (1) Tambahkan sistem pembuang gas di tempat gas buang mudah dihasilkan (2) Tingkatkan ukuran sistem runner
Proses: (1) Kurangi tekanan dan kecepatan injeksi (2) Kurangi suhu tabung (3) Periksa apakah pemanas dan termokopel berfungsi dengan baik.
5. Flash
Itu berarti ada plastik berlebihan pada permukaan pemisahan atau pengeluaran cetakan.
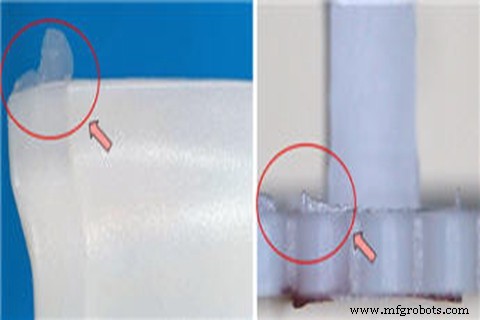
Penyebab: (1) Gaya pengunci tidak cukup (2) Cetakan memiliki cacat (3) Kondisi cetakan tidak wajar (4) Desain sistem pembuang gas yang tidak tepat
Tindakan Perbaikan: Desain cetakan: (1) Desain cetakan secara wajar untuk memastikan cetakan dapat ditutup saat cetakan ditutup (2) Periksa ukuran port pembuang gas (3) Membersihkan permukaan cetakan
Mesin: Tetapkan mesin dengan ukuran proses yang sesuai: (1) Tingkatkan waktu injeksi dan kurangi kecepatan injeksi (2) kurangi suhu tabung dan suhu nozzle (3) Kurangi tekanan injeksi dan tekanan
6. Delamination
Itu merujuk pada permukaan bagian yang dapat dicabut lapis demi lapis.
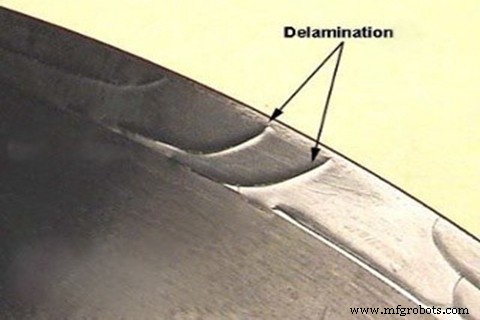
Penyebab: (1) Campuran polimer yang tidak kompatibel lainnya (2) Penggunaan agen pelepasan berlebihan selama cetakan (3) suhu resin tidak konsisten (4) Kelembaban berlebihan (5) Gerbang dan aliran memiliki sudut tajam
Tindakan Perbaikan: Bahan: Hindari impuritas yang tidak kompatibel atau bahan daur ulang terkontaminasi yang dicampur ke dalam bahan baku Desain cetakan: Busur semua runner atau gerbang dengan sudut tajam
Proses: (1) Tingkatkan suhu tabung dan cetakan (2) Pengeringan yang tepat pada bahan sebelum cetakan (3) Hindari penggunaan terlalu banyak agen pelepasan
7. Jetting
Jejak spry yang disebabkan oleh aliran cairan terlalu cepat, umumnya seperti ular.
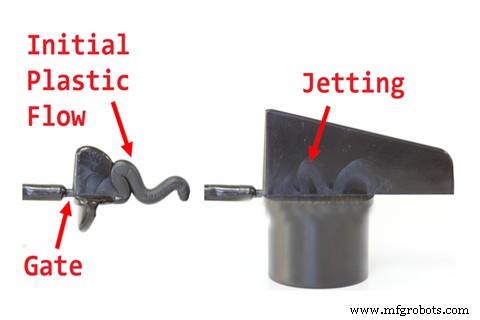
Penyebab: (1) Ukuran gerbang terlalu kecil, dan menghadap permukaan produk dengan area lintasan besar (2) Kecepatan pengisian terlalu cepat
Tindakan Perbaikan: Desain cetakan:(1) Tingkatkan ukuran gerbang (2)Ubah gerbang samping menjadi gerbang tumpang (3)Tingkatkan pin penghenti di depan gerbang
8. Flow Lines
Flow lines adalah cacat cetakan yang bergelombang pada permukaan produk yang dikenal sebagai jenis lompat katak yang disebabkan oleh aliran cairan yang lambat.
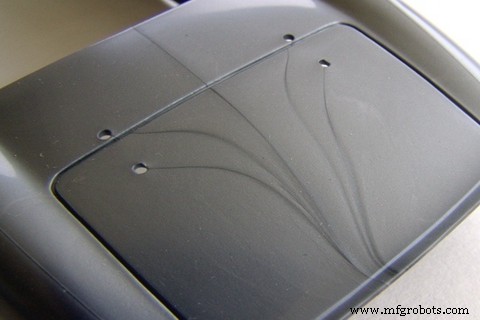
Penyebab: (1)Suhu cetakan dan suhu bahan terlalu rendah (2) Kecepatan dan tekanan injeksi terlalu lambat(3) Ukuran saluran aliran dan gerbang terlalu kecil (4) Karena struktur produk, percepatan terlalu besar saat aliran pengisian terjadi.
Tindakan Perbaikan: Desain cetakan: (1) Tingkatkan ukuran kolam dingin di saluran aliran (2) tingkatkan ukuran runner dan gerbang (3)Perpendek ukuran saluran utama atau beralih ke runner panas
Proses:(1)Tingkatkan kecepatan injeksi (2) Tingkatkan tekanan injeksi dan tekanan (3) perpanjang waktu tekanan tahan (4)Tingkatkan suhu cetakan dan suhu bahan
9. Fog
Kejadian cabut bercak disebabkan oleh pecahan cairan.
Penyebab: Jika gerbang terlalu kecil atau lubang cetakan pada tempat lem terlalu tipis, kecepatan aliran cairan besar, area pecahan kecil, rasio geser besar, dan stres geser sering kali meningkat sehingga cairan karet pecah dan fog shift terjadi.
Tindakan Perbaikan: Simulasi Moldflow. Ini memungkinkan untuk memprediksi suhu, rasio geser, dan stres geser cairan yang melewati zona sempit di atas. Moldflow secara umum menyediakan batas atas untuk suhu, rasio geser, dan stres geser berbagai bahan plastik. Insinyur Moldflow dapat melakukan penyesuaian berdasarkan hasil analisis untuk menemukan ukuran gerbang dan ketebalan dinding lubang cetakan pada inlet lem yang sesuai untuk menghilangkan fog.
10. Streaks
Streaks adalah air, udara, atau arang yang terdistribusi dalam arah aliran di sepanjang permukaan bagian.
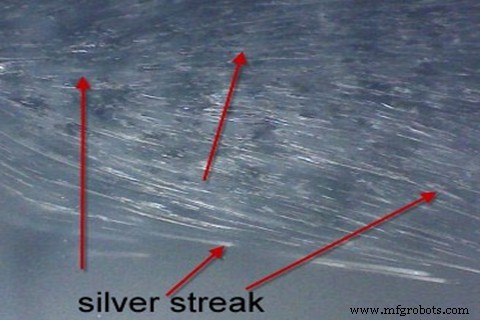
Penyebab: (1)Kadar kelembaban dalam bahan baku terlalu tinggi (2) Udara terperangkap dalam bahan baku (3) Degradasi polimer: bahan terkontaminasi, suhu tabung terlalu tinggi; volume injeksi tidak cukup
Tindakan Perbaikan: Desain cetakan: Periksa apakah posisi pembuang gas mencukupi Proses: (1) Pilih mesin dan cetakan pengecoran injeksi yang tepat (2) Saat beralih bahan, bersihkan bahan lama sepenuhnya dari tabung (3) Tingkatkan sistem pembuang gas (4)Kurangi suhu cairan, tekanan injeksi atau kecepatan injeksi
11. Sink Marks
Itu adalah fenomena di mana permukaan bagian cekung pada ketebalan dinding.
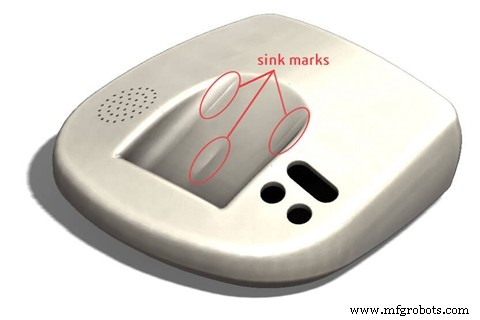
Penyebab: (1) Tekanan injeksi atau tekanan tahan terlalu rendah (2)Waktu tahan atau waktu pendinginan terlalu pendek (3) Suhu cairan atau suhu cetakan terlalu tinggi (4) Desain struktur bagian yang tidak tepat
Tindakan Perbaikan: Desain: (1) Permukaan berombak di permukaan di mana goresan mudah terjadi(2)Kurangi ukuran dinding tebal workpiece, minimalkan rasio aspek, dan rasio ketebalan dinding bersebelahan harus dikontrol pada 1.5~2, dan cobalah untuk membuat transisi yang halus. Redesign ketebalan tulang pelindung, counterbore, dan tulang pelindung. Ketebalannya umumnya disarankan 40-80% dari ketebalan dinding dasar.
Proses: (1) Tingkatkan tekanan injeksi dan tekanan (2) Tingkatkan ukuran gerbang atau ubah posisi gerbang
12. Weld Lines
Weld lines merujuk pada cacat permukaan yang disebabkan oleh dua aliran yang diemulasi bersama.
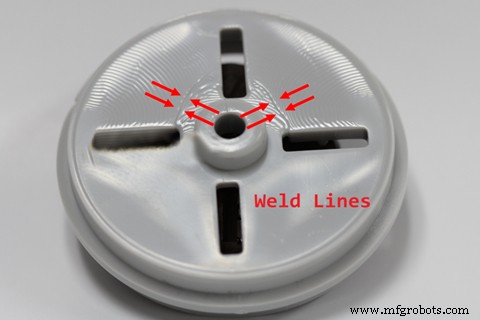
Penyebab: Jika terdapat lubang, insert, atau metode pengecoran injeksi multi-gerbang pada bagian yang dibuat atau ketebalan dinding bagian tidak merata, weld lines mungkin dihasilkan.
Tindakan Perbaikan: Bahan: Tingkatkan kececeran cairan plastik Desain Cetakan: (1) Ubah posisi gerbang (2) Tambahkan slot ventilasi Proses: (1) Tingkatkan suhu cairan (2) Kurangi jumlah agen pelepasan
13. Warpage
Masalah paling sulit untuk diselesaikan dalam desain dan produksi bagian plastik adalah warpage.
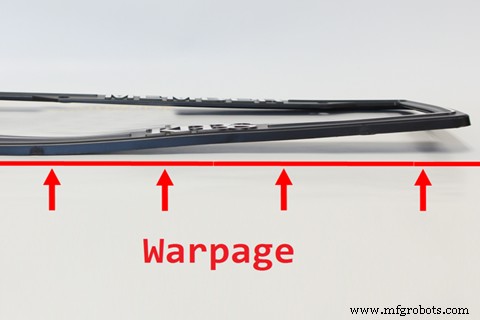
Penyebab: (1)Struktur cetakan: cor, sistem pendingin dan sistem pengeluaran (2) Struktur produk: perubahan ketebalan dinding bagian plastik, dengan geometri lengkung atau asimetris, desain tulang pelindung dan BOSS column tidak wajar (3)Proses produksi: bagian plastik tidak mendingin sepenuhnya, dan kurva injeksi dan tekanan tahan tidak wajar (4)Bahan plastik: bahan plastik memiliki, tidak ditambahkan filler, ukuran susutnya.
Tindakan Perbaikan: (1)Suhu cetakan tidak stabil. Berikan cetakan pendingin/pemanas yang seimbang (2)Ketebalan potongan tidak teratur Redesain bentuk dan ukuran produk sesuai dengan karakteristik resin
Di WayKen, kami telah mengalami banyak masalah dan solusi pengecoran injeksi plastik yang serupa dalam beberapa kasus pengecoran injeksi prototipe. Untuk menciptakan produk pengecoran injeksi untuk pelanggan kami, kami sangat memperhatikan detail bagian mesin pengecoran injeksi dan langkah demi langkah pengecoran injeksi sebelum memproduksi bagian dan selama proses pengecoran injeksi.



