Aluminium Ekstrusi Dijelaskan: Dari Dasar hingga Aplikasi Industri
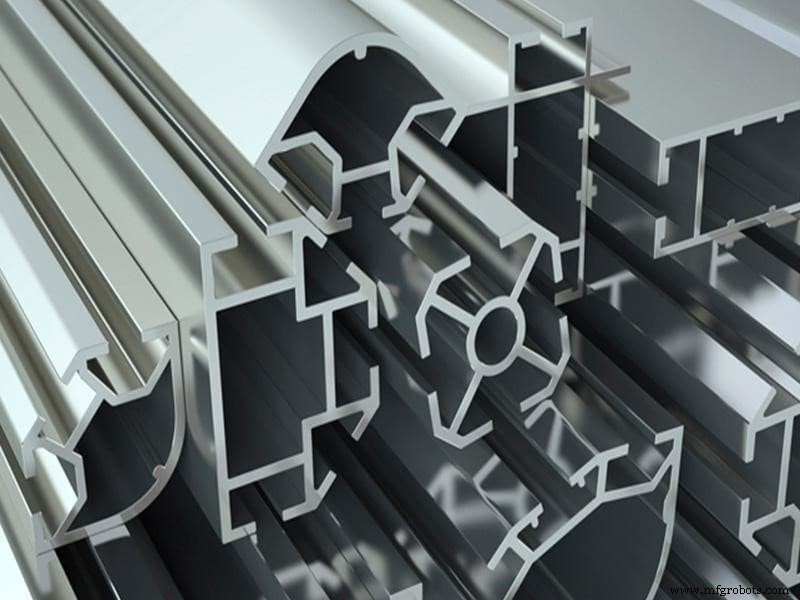
Aluminium ekstrusi semakin populer dalam inovasi produk dan manufaktur tahun-tahun terakhir. Technavio melaporkan bahwa permintaan aluminium ekstrusi di seluruh dunia akan tumbuh sekitar 4% antara 2019 dan 2023.
Mungkin Anda sudah mendengar prosedur manufaktur ini dan penasaran apa itu serta bagaimana cara kerjanya. Artikel ini akan membahas secara detail semua yang perlu Anda ketahui tentang ekstrusi aluminium.
Apa Itu Aluminium Ekstrusi?
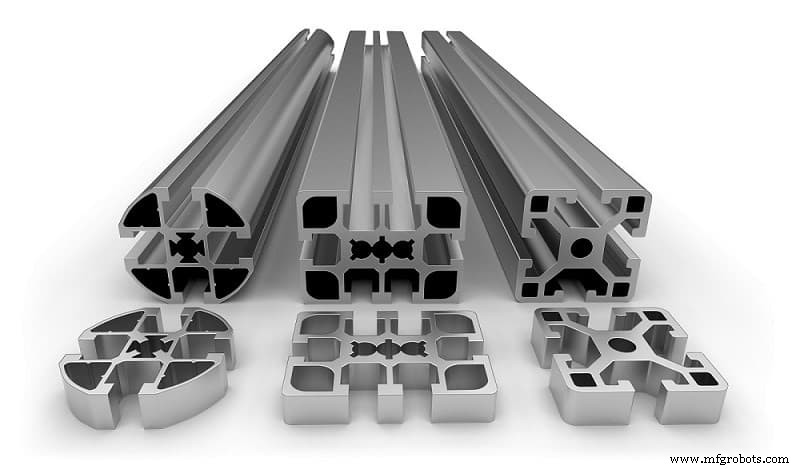
Aluminium ekstrusi adalah teknik memaksa bahan aloni aluminium masuk ke dalam cetakan yang memiliki bentuk penampang lintang yang ditentukan sebelumnya. Ram besar mendorong aluminium melalui cetakan dan keluar dari lubang cetakan. Hasilnya muncul dalam bentuk yang sama persis dengan cetakan dan diangkut melewati meja keluar saat ini terjadi.
Secara fundamental, proses ini cukup mudah dipahami. Gaya yang digunakan dapat dibandingkan dengan saat Anda memeras tabung pasta gigi dengan tangan. Pasta gigi akan keluar dalam bentuk lubang tabung saat Anda menekan. Lubang tabung pasta gigi terutama berfungsi sama seperti cetakan ekstrusi.
Sejarah Aluminium Ekstrusi
Proses manufaktur ini memiliki awal mula lebih dari 100 tahun yang lalu. Prosedur ekstrusi pertama kali dikembangkan pada tahun 1797 oleh Joseph Bramah untuk menghasilkan pipa timbal. Prosedur awal dikenal sebagai “squirting” dan merupakan proses manual sampai Thomas Barr selesai menghasilkan pres hidraulik pertama pada tahun 1820. Alexander Dick menciptakan proses ekstrusi panas pada tahun 1894, yang sekarang digunakan secara modern. Berkat teknik ekstrusi panas, produsen sekarang menggunakan aloni non-besi dalam proses ekstrusi. Pada tahun 1904, terjadi lonjakan aplikasi aluminium di industri otomotif dan konstruksi setelah pres ekstrusi aluminium pertama dibangun.
Terjadi peningkatan besar dalam permintaan ekstrusi aluminium selama Perang Dunia. Digunakan dalam aplikasi militer dan konstruksi pesawat terbang. Kebutuhan akan aluminium ekstrusi mulai berkata lebih luas. Sekarang ini menjadi bagian dari kehidupan sehari-hari kita. Dari mobil yang Anda emudir hingga barang-barang rumah tangga, semuanya adalah produk dari proses manufaktur yang efektif ini.
Proses Aluminium Ekstrusi Langsung dan Tidak Langsung
Ada dua jenis utama proses yang digunakan untuk ekstrusi aluminium – langsung dan tidak langsung. Proses langsung melibatkan menahan kepala cetakan tetap dan memaksa ram yang bergerak untuk mendorong logam melalui cetakan. Di sisi lain, billet tetap diam dalam proses ekstrusi tidak langsung. Rangkaian cetakan kemudian bergerak terhadap billet tersebut untuk menciptakan tekanan yang memaksa logam melalui cetakan. Berikut adalah penjelasan lebih detail tentang kedua proses tersebut.
Proses Aluminium Ekstrusi Langsung
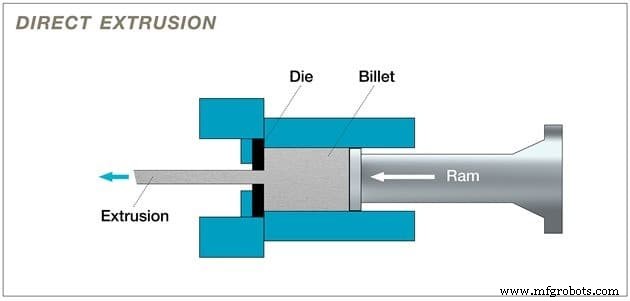
Ekstrusi langsung adalah metode paling umum untuk ekstrusi aluminium. Pengikstrusi aluminium memasukkan billet (aluminium yang dipanaskan) ke dalam wadah dinding yang dipanaskan. Kemudian, ram yang bergerak memaksa logam melalui cetakan. Selama langkah ini, tekanan yang sangat tinggi dihasilkan.
Prakarya juga sering menempatkan blok bahan antara billet dan ram. Prosedur ini mencegah ram dan billet yang dipanaskan bersentuhan. Orang juga menyebut metode ini sebagai proses ekstrusi maju karena billet aluminium dan ram bergerak ke arah maju yang sama.
Proses Aluminium Ekstrusi Tidak Langsung
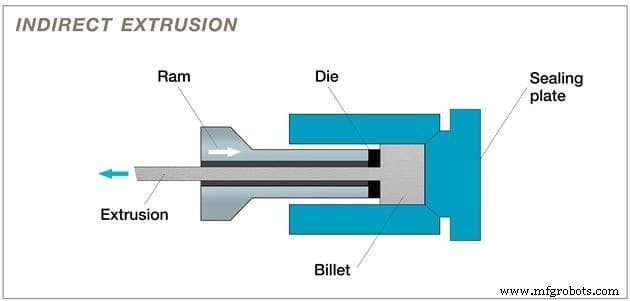
Ekstrusi tidak langsung, sering dikenal sebagai ekstrusi mundur, berbeda dari proses langsung. Di sini, cetakan tetap diam sementara billet dan wadah bergerak secara bersamaan. Produsen menggunakan “batang stempel” dalam melakukan proses ini. Batang stempel harus lebih panjang dari panjang wadah dan mempertahankan ram agar tetap di tempat. Dengan demikian, billet aluminium dipaksa melalui cetakan yang tetap diam.
Berbeda dengan metode langsung, metode ini menghasilkan geser yang lebih rendah untuk kontrol panas yang lebih baik. Kualitas produk untuk ekstrusi tidak biasanya lebih konsisten. Ini mungkin karena gaya yang diberikan tetap relatif stabil. Konsistensi suhu juga memastikan properti mekanik dan struktur butir yang lebih baik.
Panduan Langkah demi Langkah Prosedur Aluminium Ekstrusi
Langkah 1: Siapkan Cetakan Ekstrusi
Hal pertama yang harus dilakukan adalah memesin cetakan berbentuk lingkaran. Di sisi lain, Anda dapat menggunakan yang sudah tersedia. Sebelum proses ekstrusi, panaskan terlebih dahulu cetakan hingga sekitar 450-500 0C. Ini memastikan alur logam merata dan memaksimalkan umur cetakan. Setelah proses pemanasan, Anda kemudian dapat memuat cetakan ke dalam pres ekstrusi.
Langkah 2: Panaskan Aluminium Billet
Langkah berikutnya adalah memotong billet, blok silinder tebal aluminium aloni, dari batang bahan yang panjang. Kemudian panaskan di oven hingga sekitar 400-500 0C. Proses ini membuat billet cukup lentur untuk melakukan operasi. Ini juga memastikan bahwa billet tidak cair.
Langkah 3: Pindahkan Billet ke Pres Ekstrusi
Setelah memanaskan billet, pindahkan secara mekanis ke dalam pres. Namun, Anda harus memastikan untuk menambahkan pelumas sebelum memuatnya ke dalam pres. Selain itu, aplikasikan agen pelepasan pada ram ekstrusi. Proses ini akan mencegah ram dan billet menempel bersama-sama.
Langkah 4: Dorong Bahan Billet ke Dalam Wadah Pres Ekstrusi
Pada tahap ini, billet yang lentur sudah ada di dalam pres ekstrusi. Di sini, ram hidraulik dapat memberikan tekanan sekitar 15.000 ton. Tekanan mendorong billet yang lentur ke dalam wadah. Bahan aluminium kemudian melebar untuk mengisi dinding wadah.
Langkah 5: Tekan Material Ekstrusi Terhadap Cetakan
Saat bahan aluminium sekarang mengisi dinding wadah, ia ditekan terhadap cetakan ekstrusi. Pada titik ini, tekanan terus diberikan pada material. Oleh karena itu, arahnya hanya melalui lubang cetakan. Ia keluar dari lubang cetakan dalam bentuk yang sudah terbentuk sempurna.
Langkah 6: Pendinginkan Ekstrusi
Pengambil memegang ekstrusi setelah keluar. Pengambil melindunginya saat keluar dari pres. Saat aloni bergerak sepanjang meja, profil didinginkan secara merata oleh kipas atau bak air. Proses ini disebut “pendinginan”.
Langkah 7: Potong Ekstrusi hingga Panjang Meja
Segera setelah ekstrusi mencapai panjang meja penuh, potong menggunakan gergaji panas. Suhu penting pada setiap langkah proses ekstrusi. Meskipun pendinginkan ekstrusi setelah keluar dari pres, ia belum sepenuhnya dingin.
Langkah 8: Pendinginkan Ekstrusi hingga Suhu Ruangan
Saat proses pemotongan selesai, ekstrusi dipindahkan ke permukaan pendingin dari meja keluar. Profil tetap ada di sana sampai mencapai suhu ruangan. Setelah mencapai suhu ruangan, peregangkan dilakukan.
Langkah 9: Pindahkan Ekstrusi ke Peregangan dan Gerakkan Agar Rata
Anda akan melihat beberapa keriting pada bentuk pada tahap ini, dan Anda perlu memperbaikinya. Untuk melakukan koreksi ini, Anda perlu peregangan. Pegang setiap profil secara mekanis di kedua ujung dan tarik sampai sepenuhnya lurus. Proses ini membawa mereka sesuai spesifikasi.
Langkah 10: Pindahkan Ekstrusi ke Gergaji Finishing dan Potong Menjadi Panjang
Sekarang setelah ekstrusi lurus dan telah dikeras kerja, Anda dapat memindahkannya ke meja gergaji. Pada titik ini, Anda dapat memotongnya menjadi panjang tertentu, terutama antara 8-21 kaki. Setelah proses penggergajian selesai, Anda dapat memindahkannya ke oven untuk penuaan hingga temper yang benar (T5 atau T6).
Langkah 11: Lakukan Operasi Sekunder (Pemanasan, Pembuatan, dan Finishing Permukaan)
Setelah proses ekstrusi selesai, Anda dapat memperlakukan profil dengan panas untuk meningkatkan propertinya. Hal berikutnya setelah pemanasan adalah membuatnya jika ada kebutuhan untuk memperbaiki dimensinya. Menambahkan finishing permukaan juga akan membantu meningkatkan penampilan dan properti tahan karatnya.
Bentuk Apa yang Dapat Dibuat dengan Aluminium Ekstrusi?
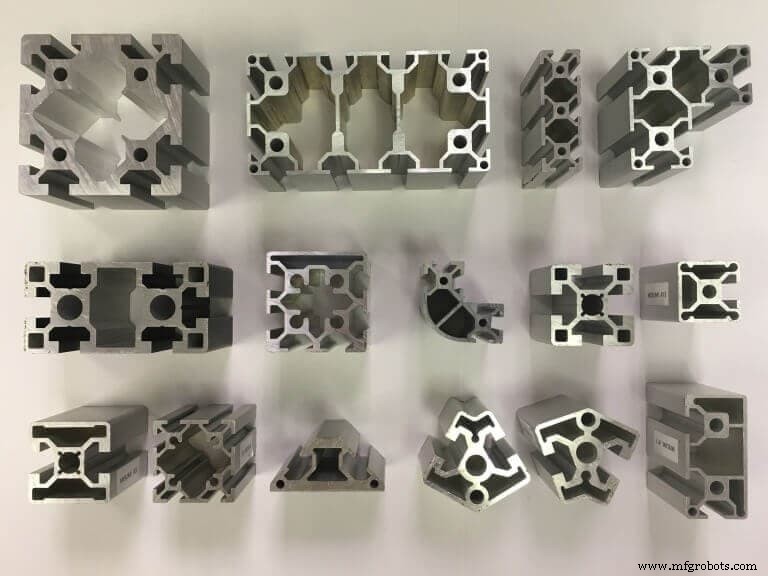
Ada empat jenis utama bentuk ekstrusi, yaitu:
1. Padat. Bentuk-bentuk ini tidak memiliki lubang tertutup atau rongga (misalnya, balok, sudut, atau batang).
2. Rongga. Mereka memiliki satu atau lebih lubang atau rongga (misalnya, pipa persegi panjang atau persegi).
3. Setengah Rongga. Mereka memiliki rongga yang sebagian tertutup (misalnya, saluran “C” yang memiliki celah sempit).
4. Bentuk Aluminium Ekstrusi Kustom. Jenis bentuk ini sering memiliki banyak ekstrusi. Mereka juga bisa menjadi bentuk bersilang dengan berbagai profil warna. Bentuk-bentuk ini seringkali sesuai spesifikasi desainer.
Apakah Anda ingin memproduksi bagian ekstrusi kustom dengan bentuk kustom? Biarkan RapidDirect menangani proses pemadaan untuk Anda. Proses ekstrusi aluminium yang tersedia kami adalah yang terbaik yang Anda temukan. Kami menggabungkan mesin canggih dengan tim engineering profesional untuk menyediakan layanan manufaktur kustom berkualitas tinggi.
Kami juga dapat memberikan beberapa opsi finishing permukaan untuk produk akhir Anda. Terlepas dari pilihan Anda, Anda dapat yakin kami akan menyediakannya. Kami juga memastikan pengujian yang konstan pada setiap tahap manufaktur untuk memastikan Anda hanya yang terbaik. Unggah berkas desain Anda hari ini, dan dapatkan penawaran segera.
Faktor yang Mempengaruhi Aluminium Ekstrusi
Meskipun aluminium ekstrusi adalah proses manufaktur yang efektif, beberapa faktor mempengaruhi hasil akhirnya yang Anda peroleh dari proses ini. Terbaik untuk mempertimbangkan faktor-faktor ini untuk memastikan keberhasilan proyek Anda.
Bentuk Ekstrusi
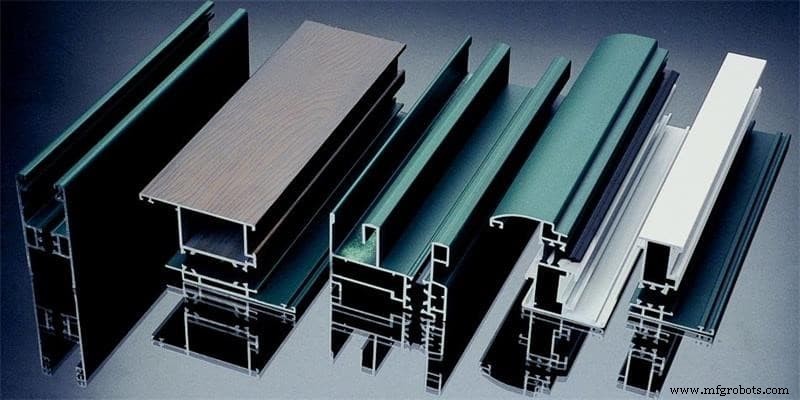
Bentuk akan menentukan seberapa mudah dan mahal untuk mengeksstrusi bagian. Ekstrusi dapat menghasilkan berbagai macam bentuk, tetapi beberapa keterbatasan ada. Misalnya, bentuk padat sederhana akan jauh lebih mudah dan lebih cepat diekstrusi dibandingkan yang setengah rongga. Mereka juga akan lebih murah—secara umum, semakin kompleks bentuknya, semakin tantang dan mahal untuk diekstrusi.
Kecepatan Ekstrusi
Sebagai aturan umum, kecepatan ekstrusi berkorelasi langsung dengan tekanan dan suhu logam di dalam wadah. Oleh karena itu, kecepatan, tekanan, dan suhu harus dikaitkan dengan baik untuk mempertahankan proses yang stabil dan menghasilkan segmen ekstrusi yang konstan.
Suhu Billet
Suhu billet terbaik adalah yang menawarkan toleransi dan kondisi permukaan yang dapat diterima. Pada saat yang sama, ini memastikan waktu siklus terpendek yang selalu ideal untuk memiliki ekstrusi billet pada suhu terendah yang dapat diizinkan oleh proses.
Suhu terlalu tinggi akan membuat aliran logam lebih fluida. Ini akan menyebabkan logam menolak masuk ke area yang sempit. Akibatnya, dimensi bentuk mungkin jatuh di bawah toleransi yang diinginkan. Demikian pula, suhu berlebihan dapat merobek logam di sudut tajam dan tepi tipis.
Rasio Ekstrusi
Rasio ekstrusi dari setiap bentuk adalah indikator yang baik seberapa banyak pekerjaan mekanik yang akan terjadi selama ekstrusinya. Saat rasio ekstrusi suatu bagian rendah, pekerjaan mekanik pada bagian bentuk yang melibatkan massa logam terbanyak akan minimal. Di sisi lain, akan ada kebutuhan akan tekanan yang lebih besar saat ada rasio ekstrusi yang tinggi. Tekanan akan memaksa logam melalui lubang yang lebih kecil, dan akan ada kebutuhan akan pekerjaan mekanik yang ekstrem.
Operasi Pres
Pikiran operasi pres yang menguntungkan membuat berat per kaki relevan dalam ekstrusi aluminium. Seperti yang Anda harapkan, ekstrusi bagian yang lebih ringan biasanya memerlukan pres yang lebih kecil. Namun, ada beberapa faktor lain yang dapat mengharuskan pres dengan kapasitas lebih besar. Bentuk rongga berdinding tipis yang lebih besar adalah contoh yang tipikal.
Meski beratnya rendah per kaki, tonase pres yang diperlukan untuk mengeksstrusinya mungkin lebih besar. Faktor ini memiliki efek yang sama dengan rasio ekstrusi. Faktor yang lebih besar membuat lebih sulit untuk mengeksstrusi bagian. Akibatnya, hal ini mempengaruhi produksi pres.
Rasio Lidah
Rasio lidah juga penting dalam menentukan kinerja ekstrusi suatu komponen. Anda dapat menentukan rasio lidah ekstrusi dengan mengkuadratkan lubang terkecil ke rongga. Kemudian, hitung seluruh luas bentuk, dan bagi kuadrat lubang dengan luas ini. Semakin tinggi rasio lidah, semakin sulit akan untuk mengeksstrusi bagian tersebut.
Apa Itu Aplikasi Aluminium Ekstrusi?
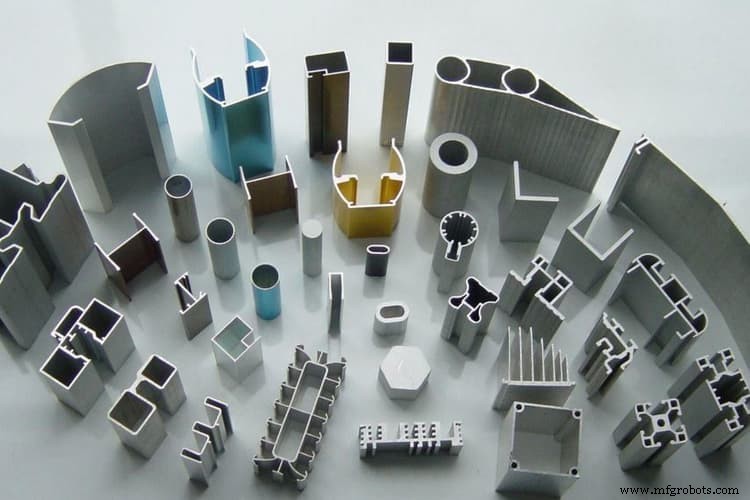
Karakteristik material membuat ekstrusi aluminium menjadi proses manufaktur yang efektif untuk beberapa industri. Rasio kekuatan terhadap berat dan kekuatan regangan material membuatnya ideal untuk mengeksstrusi blok mesin, panel, casing transmisi, rel atap, chassis kendaraan, dan komponen lainnya.
Ekstrusi aluminium juga menghasilkan bagian untuk radiator mobil, tabung kondensor, pendingin udara, reaktor nuklir, dan perangkat pendingin dalam elektronik. Tabung ekstrusi aluminium dapat menempatkan kabel dan kabel koaksial karena non-magnetik. Properti tahan karat dan karat material aluminium juga membuatnya berguna untuk aplikasi outdoor. Selain itu, ekstrusi aluminium sangat refleksif. Oleh karena itu, mereka membantu melindungi produk dari cahaya, radiasi inframerah, dan gelombang radio.
Aluminium Ekstrusi: Proses Manufaktur yang Penting
Proses ekstrusi aluminium sangat penting untuk menghasilkan bagian dengan profil penampang lintang kustom. Proses ini cukup menarik, dan Anda dapat menghasilkan berbagai bentuk produk yang dapat diperlakukan panas, diproduksi, dan difinisikan sesuai spesifikasi. RapidDirect menawarkan layanan ekstrusi aluminium terbaik untuk hasil yang diinginkan. Hubungi kami hari ini, dan mariwujudkan proyek Anda. Anda juga dapat mengunggah berkas desain Anda di platform penawaran digital kami untuk penawaran segera dan proses pemesanan yang transparan.



