Pengecoran Tekanan Rendah Dijelaskan: Manfaat, Proses, dan Mengapa Penting untuk Bagian Otomotif
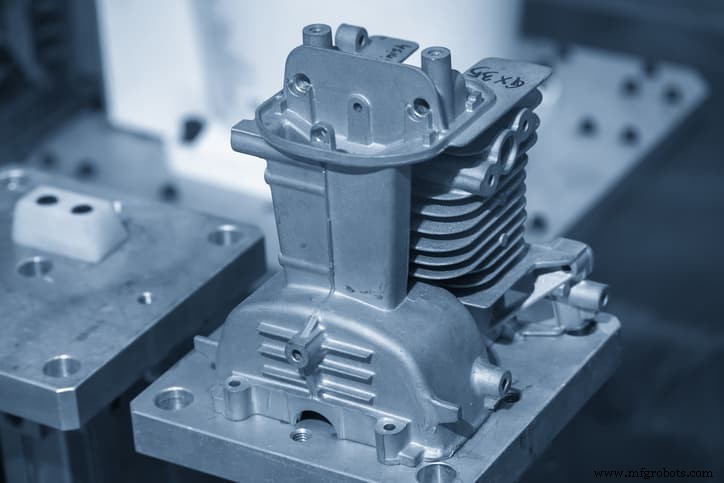
Dari namanya, pengecoran tekanan rendah melibatkan injeksi bahan cair ke dalam cetakan pengecoran di bawah tekanan rendah yang terkontrol dengan baik yang memberikan keuntungan pada proses. Misalnya, memungkinkan manufaktur yang akurat dari roda simmetris aksial, jadi industri otomotif adalah pengguna teratas dari proses ini.
Sebelum Anda meoutsourcing ke layanan pengecoran, penting untuk mengetahui tentang proses itu sendiri. Oleh karena itu, artikel ini akan memperkenalkan pengecoran tekanan rendah, cara kerjanya, kelebihan dan kekurangannya, dan alternatif lain yang dapat Anda gunakan.
Apa Itu Pengecoran Tekanan Rendah?
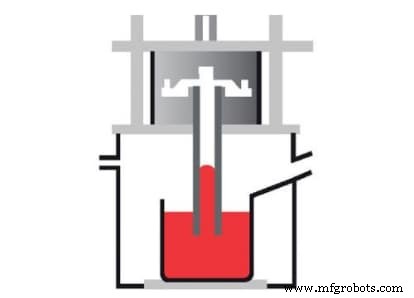
LPDC melibatkan pengisian cetakan pengecoran dengan logam cair di bawah tekanan rendah. Ini sangat akurat karena pengisian konstan dari rongga cetakan selama fase penyusutan (pengeringan). Ini berarti mengompensasi pengurangan volume. Atribut lain termasuk pengurangan pembentukan oksida dan porositas serta konsistensi yang luar biasa dari logam cair dari atas ke bawah.
Bagaimana Cara Kerja Pengecoran Tekanan Rendah?
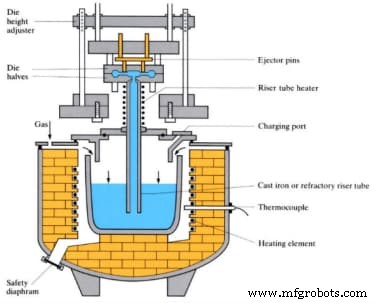
Pengecoran tekanan rendah menggunakan tekanan kecil, biasanya sekitar 20-100 kPa (2,9-14,5 psi), alih-alih gravitasi untuk mengisi cetakan. Berbeda dengan proses pengecoran tradisional, ia memiliki pengaturan unik dan menggunakan beberapa peralatan. Berikut adalah ilustrasi pengaturan dan peralatan yang diperlukan.
Proses dimulai dengan pelebur yang melelehkan leguran logam dan membawa mereka ke suhu cetakan. Misalnya, aluminium memiliki suhu cetakan 710-7200C.
Logam cair kemudian akan pergi ke pelembap di bawah cetakan, yang berfungsi sebagai wadah sambil mempertahankan cair pada suhu cetakan.
Tekanan rendah memaksa logam cair melalui tabung riser ke dalam cetakan. Logam cair bergerak di bawah tekanan konstan hingga logam cair mengeras di rongga cetakan.
Pada saat pengeringan, tekanan dilepaskan, dan logam cair yang tersisa kembali melalui tabung riser ke pelembap untuk didaur ulang. Akhirnya, cetakan akan mudah dikeluarkan setelah cetakan mendingin.
Kelebihan Pengecoran Tekanan Rendah
LPDC memiliki banyak keuntungan membuatnya menjadi metode pengecoran yang berlaku di beberapa industri. Berikut adalah beberapa keuntungan dari proses ini.
· Akurasi Tinggi
Bagian yang dibuat menggunakan proses ini sangat akurat. Ini karena tekanan rendah yang dipertahankan selama pengeringan. Oleh karena itu, ada pengisian konstan dari rongga cetakan, mengompensasi penurunan volume saat logam cair mengeras. Karena akurasi tinggi, ini adalah metode terbaik untuk membuat bagian yang simetris aksial seperti roda.
· Bentuk Cetakan yang Sangat Murni
Cetakan sangat murni karena sedikit atau tidak ada escoria yang bertanggung jawab atas ketidakmurnian. Tingkat escoria yang rendah adalah akibat dari pengaturan mesin cetakan. Secara umum, escoria berada di permukaan logam cair. Namun, karena tabung riser pergi ke pelembap, logam cair yang dipaksa ke rongga tidak mengandung escoria. Oleh karena itu, cetakan sangat murni. Juga, karena ini adalah proses tekanan rendah, kemungkinan escoria masuk ke cetakan rendah.
Selain itu, proses ini tidak mengakibatkan oksidasi logam cair karena proses pengisian yang stabil. Stabilitas mengurangi atau menghilangkan gerakkan, benturan, dan percikan logam cair selama proses. Oleh karena itu, tidak ada pembentukan oksida escoria yang dapat mempengaruhi keutuhan cetakan.
· Memiliki Bentuk yang Baik
Pengisian tekanan rendah menghasilkan bentuk yang baik karena peningkatan kekentalan cair logam. Oleh karena itu, cetakan yang dibuat menggunakan proses ini memiliki garis yang jelas dan permukaan halus. Secara umum, proses ini ideal untuk membuat cetakan bagian dengan geometri kompleks karena bentuk yang baiknya.
· Kristalisasi
Karena cetakan mengeras di bawah tekanan, ia dapat kristal dan membentuk struktur padat. Oleh karena itu, cetakan yang dibuat melalui proses ini padat dan cocok untuk membuat bagian yang membutuhkan nilai kekuatan yang baik.
Kekurangan Pengecoran Tekanan Rendah
Sementara proses pengecoran tekanan rendah ideal untuk mencapai hasil yang akurat, ia juga memiliki kekurangan.
· Siklus Pengecoran yang Lebih Lambat
Salah satu kekurangannya adalah siklus lebih lambat karena tekanan rendah. Oleh karena itu, jumlah bagian yang dapat diproduksi rendah, dan bagian memiliki biaya tinggi.
· Bagian Logam yang Terikosi
Bentuk cetakan aluminium yang terikosi dapat terjadi karena bagian logam peralatan bersentuhan dengan logam cair. Ini dapat mengakibatkan biaya perawatan tinggi, terutama dalam setup manufaktur besar. Juga, konstituen bagian logam peralatan dapat masuk ke dalam cair logam, mempengaruhi performa.
· Tidak Cocok untuk Membuat Bagian Dinding Tipis
Ketebalan dinding minimum dari cetakan yang dapat Anda buat menggunakan proses ini sekitar 3mm. Oleh karena itu, tidak cocok untuk membuat bagian dinding tipis dibandingkan pengecoran tekanan tinggi.
RapidDirect: Mitra Pengecoran Tekanan Rendah Anda
Proses pengecoran tekanan rendah harus berada di daftar teratas Anda jika proyek Anda memerlukan akurasi, cetakan murni, dan properti materi yang luar biasa. Meskipun memiliki siklus pengecoran yang lambat, memilih proses yang sempurna untuk proyek Anda memerlukan pengalaman dan pengetahuan. Jadi lebih baik mendapatkan saran ahli sejak awal.
Hubungi RapidDirect untuk membantu dengan kebutuhan manufaktur Anda. Kami menawarkan layanan pengecoran tekanan rendah dan berbagai macam layanan manufaktur lainnya, termasuk pemesinan CNC, pencetakan 3D, dan fabrikasi logam lembar yang dapat memenuhi persyaratan Anda dengan tim insinyur dan pabrik kami yang kuat.
Anda dapat meminta penawaran hari ini dengan mengunggah file desain Anda atau melihat panduan pengecoran kami, yang memberikan informasi yang lebih luas tentang teknik pengecoran, termasuk proses, bahan, finishing permukaan, aplikasi, dan biaya.
Pengecoran Tekanan Rendah vs. Pengecoran Tekanan Tinggi
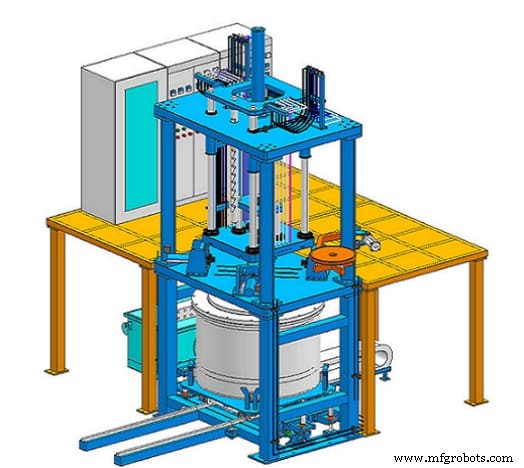
Pengecoran tekanan rendah dan pengecoran tekanan tinggi berlaku dalam skenario yang berbeda tergantung pada kompleksitas komponen, jumlah bagian, dan anggaran manufaktur. Berikut adalah penjelasan tentang perbedaan antara keduanya dan keuntungan pengecoran tekanan rendah dibandingkan pengecoran tekanan tinggi.
· Waktu Siklus
Rentang tekanan pengecoran tekanan rendah sekitar 0,7bar hingga 1 bar. Di sisi lain, pengecoran tekanan tinggi melibatkan tekanan tinggi (seringkali di atas 1000bar).
Akibatnya, pengecoran tekanan rendah memiliki waktu siklus lebih rendah dari pengecoran tekanan tinggi. Ini terlihat pada yang terakhir bertanggung jawab untuk sekitar 50% dari cetakan logam ringan di atas pengecoran tekanan rendah sebesar 20%.
· Kekuatan Bagian
Bagian yang dibuat dari pengecoran tekanan rendah memiliki nilai kekuatan tinggi karena pengeringan terjadi di bawah tekanan konstan untuk waktu yang lama untuk membentuk struktur padat dan padat. Bagian yang dibuat menggunakan tekanan tinggi juga memiliki nilai kekuatan yang baik. Namun, Anda tidak dapat membandingkan kekuatannya dengan bagian yang dibuat menggunakan tekanan rendah karena tekanan tinggi dan waktu cepat.
· Kualitas Cetakan
Cetakan yang dibuat menggunakan tekanan rendah memiliki kualitas yang lebih tinggi dari pengecoran tekanan tinggi. Ini karena pengurangan volume karena penyusutan dikompensasi oleh injeksi logam cair konstan ke dalam rongga cetakan hingga pengeringan.
Juga, cetakan ini lebih murni karena jumlah escoria yang lebih sedikit, dan tidak memiliki pori. Ini berbeda dengan pengecoran tekanan tinggi, yang dapat memiliki pori karena tekanan tinggi, dan escoria dapat disuntikkan ke dalam rongga cetakan.
· Biaya
Pengecoran tekanan tinggi menimbulkan biaya operasional dan investasi yang lebih tinggi daripada pengecoran tekanan rendah karena mesin yang diperlukan. Namun, ia memiliki biaya bagian yang lebih rendah karena waktu siklus cepat.
· Ketebalan
Pengecoran tekanan rendah adalah metode ideal untuk membuat bagian tebal. Namun, tidak cocok untuk bagian dinding tipis (tidak cocok untuk ketebalan di bawah 3mm). Di sisi lain, pengecoran tekanan tinggi dapat membuat bagian dinding tipis (di bawah 0,40mm).
Alternatif Pengecoran Tekanan Rendah
Meskipun memiliki banyak keuntungan, beberapa kondisi dapat membatasi penggunaan pengecoran tekanan rendah. Oleh karena itu, kami memperkenalkan beberapa alternatif ke proses ini dan cara mereka membandingkan dengan proses pengecoran tekanan rendah.
· Pengecoran Gravitasi
Pengecoran gravitasi, juga dikenal sebagai proses cetakan permanen, adalah proses yang melibatkan pengisian logam cair ke dalam cetakan menggunakan gravitasi. Ini cocok untuk leguran bahan non-ferus seperti aluminium, tembaga, magnesium, dan seng.
Salah satu keuntungan pengecoran gravitasi dibandingkan pengecoran tekanan rendah adalah rentang bahan yang kompatibel yang luas. Ini berbeda dengan yang terakhir yang lebih populer untuk bekerja dengan leguran aluminium. Oleh karena itu namanya “aluminium pengecoran tekanan rendah.”
· Pengecoran Investasi
Pengecoran investasi atau pengecoran presisi didasarkan pada proses lama yang disebut pengecoran lilin. Proses ini melibatkan pembuatan pola lilin dalam bentuk produk akhir melalui proses seperti injeksi plastik atau pencetakan 3D.
Lilin dicelupkan ke dalam keramik slurry dengan ketebalan yang dikontrol untuk membentuk cetakan. Setelah lilin mengeras, cetakan dipanaskan sebelumnya dan lilin dikeluarkan untuk menciptakan cetakan logam. Logam cair kemudian dapat disuntikkan ke dalam cetakan, dan prosedur yang tepat diikuti.
Pengecoran investasi lebih akurat daripada pengecoran tekanan rendah karena pola lilin berasal dari proses manufaktur yang presisi seperti pencetakan 3D. Juga, keramik tidak melebar.
· Pengecoran Pasir
Pengecoran pasir adalah proses pengecoran logam paling umum yang digunakan di pabrik khusus yang disebut foundry. Proses tradisional melibatkan pembuatan cetakan menggunakan pasir, tanah liat, dan air, mengisinya dengan logam cair, dan memecahkan cetakan setelah selesai. Perbandingan pengecoran vs pengecoran pasir terutama berdasarkan jenis logam yang Anda kerjakan. Pengecoran pasir mengalahkan pengecoran tekanan rendah saat Anda ingin bekerja dengan logam panas tinggi.
Kesimpulan
Pengecoran tekanan rendah melibatkan injeksi logam cair (utamanya aluminium) ke dalam cetakan dengan tekanan berlebihan yang relatif rendah. Proses ini memiliki waktu siklus singkat. Selain itu, sangat akurat untuk membuat cetakan dengan geometri kompleks dan memberikan cetakan murni dengan properti materi yang luar biasa menjadikannya proses teratas di banyak industri. Artikel ini memperkenalkan cara kerjanya, kelebihan dan kekurangannya, dan alternatif lain yang dapat Anda gunakan.
Apakah Anda memiliki pertanyaan tentang proses ini? Silakan hubungi RapidDirect. Anda juga dapat mengunggah desain Anda untuk mendapatkan penawaran hari ini dan menemukan bagaimana kami dapat mendukung kebutuhan pengecoran Anda.
FAQs
Mengapa aluminium baik untuk pengecoran?Aluminium adalah bahan paling umum untuk pengecoran karena beratnya yang ringan. Meskipun ringan, pengecoran aluminium memiliki kekuatan tarik yang tinggi. Juga, ada lebih banyak opsi finishing permukaan untuk pengecoran aluminium. Oleh karena itu, mereka lebih estetis daripada bahan non-ferus lainnya.
Apa saja jenis pengecoran tekanan?Ada dua jenis pengecoran tekanan: pengecoran tekanan tinggi dan pengecoran tekanan rendah. Kedua proses serupa dalam pengaturan. Namun, mereka berbeda dalam proses dan properti. Oleh karena itu, mereka berlaku dalam skenario yang berbeda.
Pengecoran tekanan tinggi memiliki aplikasi yang lebih luas karena siklus pengecoran yang tinggi. Namun, pengecoran tekanan rendah lebih akurat dan cocok untuk membuat bagian yang simetris aksial.



