Fast-Track Excellence: Pengiriman Mesin Penerbangan Berkualitas Tinggi Tepat Waktu
Untuk artikel pertama ini dalam seri tentang pembuatan pesawat, kami fokus pada bagian dan komponen mesin, menyoroti masalah dunia nyata yang diatasi pembuat perkakas untuk pelanggan mereka setiap hari. Kami juga melihat secara mendalam apa yang sedang terjadi di dalam dan di sekitar pembuatan bagian penerbangan saat ini.
Bagaimana kondisi industri penerbangan dan pertahanan saat ini? Dorongan untuk membangun pesawat cepat dan mengirimkan tepat waktu sangat nyata—tetapi tidak tanpa hambatan atau biaya.
Di tingkat pembuatan bagian, bahan tahan panas dan komposit dapat sangat sulit dipotong. Akibatnya, produsen penerbangan harus menjadi sangat strategis dalam rekayasa proses, pemrograman mesin, dan pemilihan perkakas, menurut tiga pembuat perkakas utama yang kami wawancarai.
Menjadi strategis sangat benar untuk semua komponen kompleks yang membentuk mesin jet di mana bagian terucil $75.000 adalah norma—dan membuang satu adalah opsi yang mahal dan tidak diinginkan. Kecepatan, sambil penting, tidak lebih prioritas dari hasil yang dapat dipredalkan dan andal.
Penerbangan dan Pertahanan: Peningkatan Produksi Berarti Strategi Perkakas Lanjutan Diperlukan
“Saat kita melihat OEM meningkatkan tingkat produksi, masih ada risiko pemasok mengalami kesulitan dalam meningkatkan produksi,” kata Robin Lineberger, pemimpin divisi penerbangan Deloitte, dalam laporan “2019 Global Aerospace and Defense Industry Outlook.” “Untuk mengatasi tantangan ini, produsen harus mempertimbangkan untuk memperdalam fokus pada penguatan rantai pasok, manajemen program yang efektif, dan penggunaan teknologi canggih untuk meningkatkan produktivitas dan efisiensi.”
Dalam laporannya, Deloitte mengharapkan 2018 berakhir dengan sekitar 1.600 pesawat untuk tahun tersebut—dan memprediksi 100 lebih lagi yang akan datang untuk 2019. Permintaan produksi sering berarti menggunakan mesin dengan throughput tinggi dan multitasking. “Teknologi canggih” yang disebutnya mencakup segalanya dari metrologi berbasis sensor dalam proses hingga pemesinan multiaxis berkecepatan tinggi hingga perkakas khusus yang sangat teredukasi yang dimaksudkan untuk spesifikasi material apa pun yang dilemparkan oleh industri yang sangat diatur ini.
Apa yang tidak disebutkan Deloitte adalah mesin 5-axis canggih dapat membutuhkan waktu enam bulan hingga satu tahun untuk tiba. Jadi sementara itu dalam back order, beberapa subkontraktor mengelola dengan sistem 3-axis yang ada atau mesin tua lainnya—dan banyak pemasok “bagian penerbangan” yang telah harus memikirkan ulang strategi perkakas sambil menunggu, menurut pembuat perkakas.
“Mereka ingin cara yang lebih cepat untuk memproduksi,” kata Bill Durow, manajer rekayasa global dengan fokus pada penerbangan di Sandvik Coromant. “Mereka ingin menjalankannya pada kecepatan yang lebih tinggi baik roughing atau finishing. Hari ini, volume mesin yang diproduksi pada tingkat yang belum pernah kita lihat sebelumnya di industri.”
Menemukan grade dan alat insert yang dirancang khusus untuk superali tahan panas, aka “HRSA,” sangat mungkin hari ini. Namun masih ada kurva pembelajaran tentang bahan baru ini dan geometri yang diperlukan untuk memotongnya, menurut pembuat perkakas.
Alat yang dirancang untuk memotong baja 4140, misalnya, kemungkinan bukan alat terbaik untuk memotong Inconel, titan, atau plastik terkuat serat karbon, atau “CFRP.” Beberapa tahun terakhir, beberapa komponen mesin statis dan berputar yang dulu terbuat dari titan kini terbuat dari bahan komposit matriks keramik, atau “CMCs,” kata insinyur dari Seco Tools.
“Seni dari semuanya ini adalah sinergi menggabungkan semuanya,” kata Dave Todd, manajer zona barat dan penerbangan, di Seco Tools. “Keterampilan kami hari ini telah berubah di penerbangan, dan kami telah menjadi lebih banyak konsultan yang bekerja dengan mitra teknologi, pemasok tier pertama, dan akademia … Sebagian besar rekayasa proses dilakukan di luar lokasi di hub teknologi kami.”
Ketiga pembuat perkakas memiliki laboratorium uji yang mereka gunakan untuk membuktikan solusi potensial bagi pelanggan mereka. Ketiga pula lebih suka melakukan campuran pengujian berbasis laboratorium, serta pengujian di lokasi untuk memastikan strategi yang tepat bekerja pada garis produksi fisik aktual.
Memikirkan kesempatan pembuatan bagian di penerbangan dan pertahanan? Baca “Manufacturing 101: Becoming Part of the Aerospace Industry.”
Masalah dan Solusi untuk Mengelola Panas di Zona Pemotongan
Efisiensi bahan bakar mendorong permintaan komponen yang lebih ringan menggunakan bahan tahan panas yang dapat sulit diproses. Sebagian dari dorongan untuk performa mesin yang lebih efisien adalah lingkungan: Pembakaran yang lebih bersih juga lebih efisien.
“Persyaratan rekayasa menariknya ke tingkat pemasok—artinya Anda harus memiliki waktu respons yang lebih cepat pada teknologi perkakas untuk mendukung bahan canggih,” kata Scott Causey, spesialis segmen pasar di Seco Tools. “Dan beberapa bahan mungkin memerlukan strategi perkakas yang sepenuhnya berbeda untuk memotong hanya berdasarkan kompleksitasnya: Bahan HRSA reguler tidak menggunakan strategi pemotongan yang sama dengan komposit matriks keramik.”
Bahan CMC berlapis dan dapat pecah dengan mudah jika tidak ditangani dengan benar.
Tetapi pikirkan juga ini: Bahan tahan panas—yang sangat baik untuk efisiensi mesin jet turbin yang sangat panas—juga menciptakan banyak panas saat memotong. Grade alat memerlukan tingkat ketahanan panas itu sendiri bahkan untuk menyelesaikan pekerjaan.
Untuk membantu memenuhi kebutuhan pendingin, pengiriman melalui alat telah menjadi detail esensial dalam alat untuk pemesinan canggih. Pembuat alat terus-menerus menemukan inovasi baru dalam pengiriman pendingin—termasuk beberapa alat yang memiliki beberapa port untuk mengirimkan pada lokasi pemotongan yang paling segera pada waktu yang paling efektif.
Membicarakan pendingin: Ke mana teknologi pendingin berjalan? Cari tahu di “The Future of Metalworking Fluids, Machine Lubricants and Coolants.”
Spotlight on Aircraft Engines
Geometri yang diperlukan untuk memotong bentuk dan material bagian mesin memerlukan pemikiran dimensi. Ada blisk dan air foil yang unik berbentuk mesin yang dapat menggabungkan bahan yang berbeda—komposit dengan titan, misalnya.
Untuk mengatasi hal itu, pembuat ini merancang dan menguji lengkap grade yang dimaksudkan untuk memotong bahan paling menantang—Inconel, HRSA, titan dan banyak lagi. Dan ada satu cara lagi: Mereka membangun alat penerbangan custom sesuai kebutuhan. Alat custom ini sering menjadi garis produk standar untuk semua pelanggan.
Tiga pembuat perkakas utama menjelaskan bagaimana spesifikasi OEM dan geometri unik bagian penerbangan telah mendorong alat custom menuju garis produk standar—setelah terbukti di lapangan. Ketiga pembuat memiliki program untuk penerbangan—dan bagian yang sangat dioptimalkan untuk aplikasi komponen mesin saat ini, termasuk: blisk/impellors, airfoils, turbine discs, turbine casings, spools, fan casings, dan shafts.
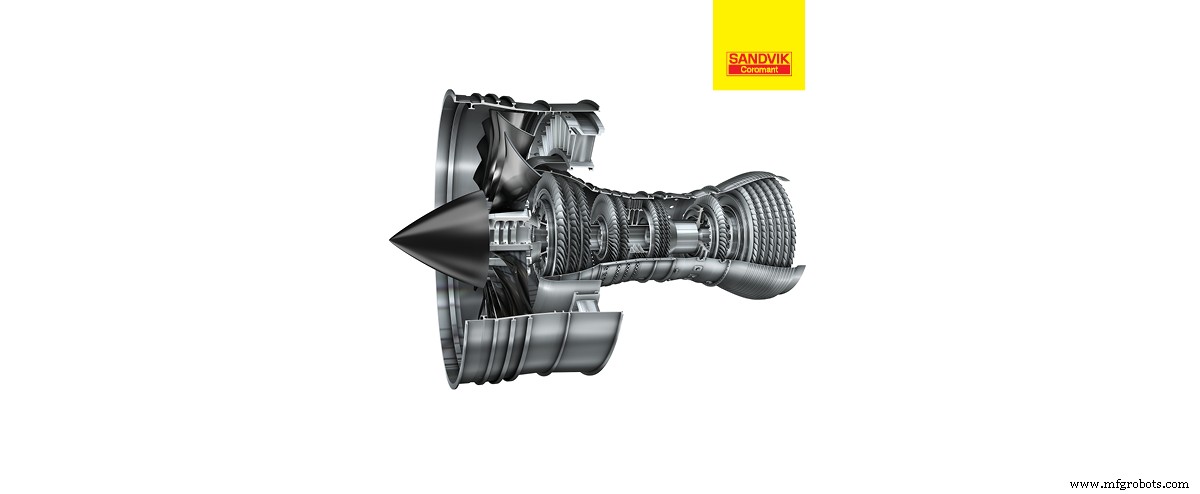
Ini adalah empat contoh komponen mesin dunia nyata yang dibuat di mana perkakas yang tepat memberikan dampak. Semua termasuk produsen penerbangan Tier 1 dengan rata-rata 35 hingga 40 mesin di bengkel mereka yang berjalan 365/24/7. Ini sama sekali bukan satu-satunya area penawaran komponen mesin untuk pembuat ini.
Sandvik Coromant Mengatasi Produktivitas di Blisks
Tantangan: Membuat sebuah blisk memakan waktu tujuh hari. Bagian berbasis nikel memiliki teropong dalam dan slot sempit. Roughing jangkauan panjang terbukti tidak efektif dengan pendekatan frais tradisional. Pengempaan chip berlebihan. Mesin bentrok.
“Kami melihat apa yang mereka lakukan, hanya membakar end mill, pada slot penuh: Mundur dan maju, mundur dan maju, mundur dan maju,” kata Durow. “Mereka memiliki alat redundan, mereka bawaan ke bengkel penggiling, lalu digunakan kembali … Itu memakan banyak waktu dan menggunakan banyak end mill.”
Solusi: Alat selam karpad padat serupa dengan yang dilakukan di operasi cetakan dan cetakan. Selain itu, alat kedua dengan diameter lebih kecil kemudian digunakan untuk membersihkan cusps.
“Kami membawa contoh uji kami kembali ke laboratorium, dan kami mendapat ide untuk menggunakan rutinitas selam,” kata Durow. “Itu bekerja sangat, sangat baik. Dan yang bagus adalah kami hampir menghilangkan operasi semi-finishing lainnya dengan pembersihan sekunder.”
Hasil: Menghemat empat hari dari produksi blisk tujuh hari dengan roughing dan semi-finishing. Ini juga akhirnya menjadi tawaran standar untuk aplikasi blisk.
Kennametal Menyelamatkan Pembelian Besar dengan Air Foil
Tantangan: Air foil yang tidak beraturan berbentuk terbuat dari Inconel sedang dipotong dalam proses pemesinan elektrokimia, atau “ECM,” di mana workpiece dipegang oleh material paduan Bismuth. Potongan agresif material mentah tidak mungkin, jadi produksi lambat. Gaya denyut menyebabkan chatter dan getaran—dan umur alat yang buruk.
Solusi: Dirancang strategi pemotongan yang menyesuaikan helix, jumlah flute, dan mikrogeometri alat untuk meminimalkan dorongan ke potongan yang lebih berat. Untuk potongan yang lebih ringan, mereka meningkatkan helix dan mengubah diameter serta jumlah flute untuk memastikan ada tiga titik kontak melalui rotasi.
Hasil: Pemotongan halus, umur alat yang meningkat, dan laju pengikisan logam maksimum yang meningkat. Pelanggan mampu membatalkan pesanan untuk mesin baru senilai $1 juta yang akan dipesan.
Seco Tools Menguasai Pengotakan Dalam pada Cakram Mesin
Tantangan: Masalah kontrol chip dari pengotakan dalam pada Inconel 718 yang diheat-treatment dalam cakram kompresor yang memegang daun kipas. Rutinitas selam dalam mengakibatkan kerusakan alat dan umur alat yang buruk.
Solusi: Sistem putar dan pengotakan multi-arah yang digabungkan dengan pendingin tekanan tinggi. Strategi pemotongan geometri zigzag, ramping membantu tipiskan chip, mengurangi panas dan mendapatkan umur alat yang signifikan.
Hasil: Pengurangan waktu siklus 15 hingga 20 persen. Mendapatkan kontrol proses dan mengurangi beban intervensi manual yang memakan waktu.
Kennametal Menghilangkan Getaran pada Casing Mesin
Tantangan: Menghapus satu inci penuh titan untuk casing mesin tetapi tidak dapat diputar. Ada terlalu banyak gaya pemotongan dan sedikit produktivitas dari alat yang ada. Sulit untuk mengelilingi area fitur tertentu.
“Casing mesin seharusnya bulat, kan? Tapi sebenarnya tidak,” kata Mark Francis, staf insinyur proyek untuk penerbangan dan pertahanan di Kennametal. “Mereka penuh dengan fitur yang menghilangkan kemampuan untuk hanya melakukan siklus putar sederhana … Saya akan mengatakan 80 persen waktu, material dipotong dengan frais.”
Solusi: Gunakan alat khusus yang dapat memutar sekitar diameter dan secara bersamaan menghilangkan getaran dan dorongan.
Hasil: Garisan produksi yang stabil dan andal dengan efisiensi pemotongan logam yang dapat diprediksi. Alat custom yang menyebabkan menjadi standar.
Pentingnya Proses Produksi dan Biaya per Komponen
Ingat: Sebagian besar pemasok pembuatan bagian penerbangan Tier 1 tidak menjalankan mesin pemesinan yang sama persis—meskipun mereka mungkin membangun bagian yang sama dari spesifikasi OEM yang sama. Pembuat perkakas dan spesialis pemesinan logam harus memahami setiap lingkungan pemesinan dan merancang strategi yang bekerja untuk setiap lingkungan pemesinan yang unik.
Secara independen, ketigapembuat perkakas, yang adalah kompetitor, ingin satu hal menjadi sangat jelas: Penekanan harus pada peningkatan produktivitas dari penggunaan alat yang tepat yang dimaksudkan untuk benar-benar memberikan dampak pada produktivitas dan akurasi. Mereka juga percaya pandangan holistik yang lebih baik terhadap metrik biaya per komponen membantu memenuhi pengiriman tepat waktu dari lebih dan lebih pesawat.
Bukti, kata mereka, ada pada produktivitas.
Apakah tingkat produksi penerbangan itu nyata? Bergabunglah di percakapan di metalworking forum. [pendaftaran diperlukan]



