Pemotongan Titanium Cepat & Aman untuk Penerbangan dengan Alat Xpress Walter
Walter memperbaiki pemotongan titanium dengan alat khusus
Seri Xpress Walter untuk industri penerbangan berbasis di Tübingen dibuat untuk memenuhi persyaratan yang ketat industri penerbangan. Khususnya, alat karbida padat mereka dengan dimensi khusus pelanggan tersedia untuk pengiriman dalam waktu dua hingga maksimal tiga minggu. Teknologi lapisan dan alat inovatif baru memastikan bahwa umur alat lebih dari dua kali lipat dalam beberapa kasus.
Di industri penerbangan, hal-hal dilakukan sedikit berbeda dibandingkan dengan sektor lain. Berat memainkan peran penting, dan setiap gram yang lebih sedikit berarti banyak. Akhirnya berat produk yang menentukan keuntungannya, bukan harga bagian dan komponen. Tidak heran jika titanium menikmati pertumbuhan dan popularitas yang besar di sektor ini. Ini berlaku terutama untuk komponen struktural di mana kekuatan tinggi juga penting. Contohnya adalah pintu dan sekeliling bingkai pintu, pendukung landing gear, strut undercarriage atau track landing flap. Titanium juga tahan karat dan suhu.
Namun, produsen pesawat untuk penerbangan sipil terutama increasingly mengalami tekanan dari produsen serangkaian, seperti yang familiar misalnya dari industri otomotif. Sampai sekarang, Boeing, Airbus, dan dalam ukuran yang lebih kecil Bombardier, terutama membagi pasar di antara mereka sendiri. Sementara itu, kompetitor baru dari China dan Rusia menyiapkan diri untuk memasuki pasar. Tekanan untuk produksi menjadi seefisien mungkin oleh karena itu meningkat. Walter memberikan kontribusi penting dalam hal ini dengan seri Xpress Aerospace-nya.
Pengembangan lebih lanjut sistem tooling
Tantangan: Titanium lebih sulit untuk diproses dibandingkan aluminium, yang sebagian besar telah digunakan hingga sekarang. Reaktivitas kimia yang tinggi menyebabkan irisan melekat di tepi pemotongan selama pemrosesan. Konduktivitas termal yang buruk material memungkinkan suhu di tepi pemotongan naik secara signifikan. Irisan yang dihasilkan seringkali sangat kencang dan abrasif. Modulus elastisitas yang minimal menyebabkan workpiece mudah melengyangkan. Bersama dengan pengentalan material di zona tepi, ini mengurangi umur tepi alat bahkan pada kecepatan pemotongan rendah.
Biaya alat juga secara signifikan tergantung pada tuntutan yang ditempatkan pada komponen dan material, serta pada proses. Mengurangi ketebalan dinding dapat menyebabkan bagian menjadi sangat tidak stabil, sehingga fokus penting adalah stabilitas mesin dan clamping. Menggunakan strategi pendingin yang tepat juga mempengaruhi umur alat secara signifikan. Walter terus mengembangkan sistem tooling-nya dengan tujuan untuk mengurangi waktu pemrosesan. Substrat karbida, teknologi lapisan baru dan makro- dan mikro-geometri alat pemotong memainkan peran penting di sini. Strategi pemrosesan dapat, namun, juga dioptimalkan lebih lanjut dalam kolaborasi dengan spesialis CAD/CAM.
Semua ini membuat high-performance cutting (HPC) dan high-dynamic cutting (HDC) untuk finishing dan roughing titanium mungkin saat ini. Milling dinamis dengan Walter Prototype Ti38 Z6-10 dan inovatif lapisan baru memungkinkan kecepatan pemotongan hingga 140 m/min dicapai. Solusi multi-gigi dengan hingga sepuluh gigi memungkinkan feed ditingkatkan hingga 50 persen pada lebar kontak rendah. Solusi alat karbida padat ini pada akhirnya dapat mencapai peningkatan tingkat penghapusan logam hingga 50 persen dibandingkan dengan solusi konvensional.
Lapisan menentukan umur alat
Contoh teknologi substrat dan lapisan yang baru dikembangkan adalah lapisan PVD-based (physical vapor deposition) untuk alat karbida padat dalam rentang Walter Prototype Ti. Lapisan ini secara substansial meningkatkan umur alat dibandingkan dengan lapisan konvensional ANC (aluminum chromium nitride) – hingga 100 persen dan lebih. Ini berarti bahwa umur alat untuk bingkai jendela yang terbuat dari titanium 3.7164 dengan kekuatan tarik 1250 N/mm² saat semi-finishing dan finishing menggunakan Prototype HPC Ti40 telah dapat ditingkatkan sebesar 154% dari 175 menit menjadi 444 menit. Menggunakan Prototype HDC Ti38 L untuk finishing kontur luar telah memperpanjang umur alat sebesar 116%. Kecepatan telah ditingkatkan sebesar 25% dan volume pemrosesan sebesar 23%.
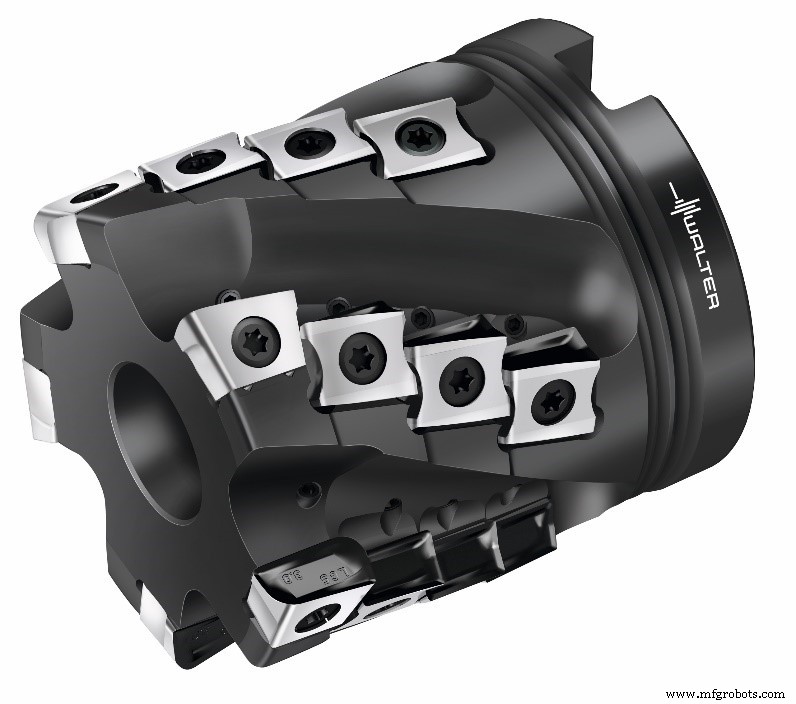
Inovasi lainnya adalah teknologi lapisan CVD untuk material alat pemotong indexable insert WSM45X, yang digunakan misalnya untuk pemotong milling Walter BLAXX M3255 porcupine. Lapisan ini berfungsi sebagai perlindungan panas, memungkinkan kecepatan pemotongan tinggi hingga 65 m/min dan memperpanjang umur tepi alat hingga 130 menit. Ini memungkinkan untuk menggandakan umur alat komponen struktural titanium, yang biasanya dibuat menggunakan campuran full slotting dan climb milling pada kecepatan pemotongan 45 m/min dan feed 0,12 mm. Opsi lainnya adalah untuk meningkatkan kecepatan pemotongan menjadi 65 m/min dengan umur alat konstan sekitar 60 menit. Finishing-milling juga dapat dilakukan dengan tepi pemotong PCD (polycrystalline diamond), yang termasuk material terkeras yang diketahui.
Strategi pendingin yang sesuai harus diimplementasikan dalam hal ini, untuk menjaga suhu pemrosesan di tepi pemotongan di bawah 600 °C. Secara umum, fluida pemotongan dan konsentrasi medium pendingin memiliki pengaruh yang signifikan, terutama pada umur alat. Paling penting adalah untuk memperkenalkan medium pendingin secepat mungkin ke zona kerja. Ini di memfasilitasi oleh coolant-throughs khusus dalam alat. Pendingin tekanan tinggi hingga 70 bar adalah state of the art untuk mesin perkakas baru. Solusi alat khusus untuk pemrosesan kriogenik bahkan lebih jauh, bekerja dengan karbon dioksida cair atau nitrogen, yang lebih dingin.
Dari pemasok alat menjadi mitra teknologi
Walter menganggap dirinya sebagai mitra proses digital dan oleh karena itu mengembangkan alat yang semakin terkait dengan aplikasi dalam arti "solusi komponen". Ini membutuhkan seluruh tim spesialis. Keterampilan CAD/CAM yang sesuai adalah prasyarat kunci untuk evaluasi lengkap proses. Walter memenuhi kebutuhan pelanggan dan menawarkan alat, solusi dan layanan selama seluruh proses.
Mengenai perkembangan ini, Walter telah mengembangkan proyek "Component Solutions" dalam kolaborasi dengan Advanced Manufacturing Research Centre di University of Sheffield beberapa waktu yang lalu. Selama proyek ini, strategi pemrosesan khusus dikembangkan untuk semua bentuk pocket yang terjadi untuk komponen struktural, menggunakan program CAM yang umum digunakan di industri penerbangan dan penerbangan luar angkasa. "Toolbox" ini memungkinkan proses pemrosesan yang cocok untuk dengan cepat dan efisien diturunkan dari model 3D komponen pelanggan.
Kualitas tertinggi dalam waktu terpendek
"Hal baik datang kepada mereka yang menunggu" tidak lagi berlaku saat ini. Bahkan alat berkinerja tinggi dengan dimensi khusus khusus pelanggan tunduk pada tekanan waktu yang besar. Sejak awal tahun, Walter telah menawarkan layanan Walter Xpress yang lama established terutama untuk sektor penerbangan juga. Solusi alat Xpress tersedia untuk pengiriman dalam waktu dua hingga maksimal tiga minggu. Kecepatan dimulai dari proses pemesanan itu sendiri. Solusi perangkat lunak my.Walter memungkinkan pelanggan untuk merancang alat online sendiri atau bersama dengan karyawan lapangan yang terlatih. Dengan "Walter Online Xpress", pelanggan menerima penawaran mengikat termasuk gambar 2D dan model 3D melalui email dalam waktu maksimal satu jam. Pemesanan itu sendiri, yang sering merupakan bottleneck dalam perusahaan, juga dipercepat secara signifikan menggunakan manajemen alat Walter.



