Memilih Alat Pemesinan CNC yang Tepat: Panduan Praktis
Meskipun pemesinan CNC masih termasuk dalam kategori pemotongan logam, ia memiliki karakteristiknya sendiri. Ini terutama direalisasikan sebagai otomatisasi yang tinggi, proses pemesinan berkelanjutan yang lama, dan waktu yang dihabiskan untuk pengaturan alat lebih rumit dan memakan waktu dibandingkan pemesinan tradisional. Oleh karena itu, ada banyak pertanyaan yang layak dipikirkan dalam pemilihan alat. Artikel ini membawa Anda pengetahuan terkait alat CNC yang umum digunakan. Saya percaya bahwa alat yang baik adalah langkah pertama untuk meningkatkan efisiensi pemesinan CNC.
Material Alat & Lapisan
Berbagai material alat yang saat ini digunakan memiliki karakteristiknya masing-masing untuk sesuai dengan persyaratan pemrosesan yang berbeda. Properti yang diperlukan dari material alat umum termasuk koefisiensi gesekan rendah, presisi tinggi, konduktivitas termal yang baik, daya tahan yang cukup, dan ketahanan dampak.
Material alat umum dari alat mesin CNC tradisional adalah baja kecepatan tinggi dan karbida sementara. Namun, beberapa kasus khusus seperti pemotongan kecepatan tinggi, pemotongan kering, pemotongan material yang sulit diproses, dan menggiling alih-alih bor memerlukan penggunaan material super keras, termasuk keramik, CBN, PCBN, berlian, dll. Harga material super keras ini relatif mahal, dan proses pemotongan serta parameter sulit dikuasai, dan mereka memiliki persyaratan tertentu terhadap kekakuan alat mesin, dan tidak banyak aplikasi dalam pemrosesan konvensional.
Alat Material Super Keras
Lapisan permukaan alat adalah salah satu metode penting untuk meningkatkan kinerja alat, yang telah banyak digunakan dalam beberapa tahun terakhir. Umur alat dengan lapisan adalah sepuluh kali lipat dari alat tanpa lapisan. Lapisan umum termasuk titanium nitride TIN, titanium carbide nitride TICN, dan aluminium oksida. Gambar berikut menunjukkan bahwa kecepatan pemotongan baja kecepatan tinggi dan karbida sementera telah dipendekkan seratus kali lipat, sementara penggunaan alat terlapis telah memendekkan waktu pemrosesan empat kali lipat.
Klasifikasi Alat
Alat CNC yang umum digunakan dibagi menjadi tiga jenis berdasarkan bentuknya: end mill, round nose cutter, dan ball cutter. Setiap alat memiliki peran spesifiknya.
End Mill
End mill dari pusat pemesinan CNC juga disebut cutter datar, yang dikelilingi oleh tepi pemotong utama dan dasarnya adalah tepi pemotong sekunder. Tepi luar dan permukaan dasar end mill memiliki gigi frais untuk membentuk tepi pemotong, jadi dapat digunakan untuk memotong permukaan vertikal bahan logam. Perubahan bentuk end mill sangat rumit, dan cocok untuk semua jenis pemrosesan seperti memotong permukaan datar, ranur, permukaan kontur, dll. Dapat dikatakan ini adalah cutter frais yang paling banyak digunakan.
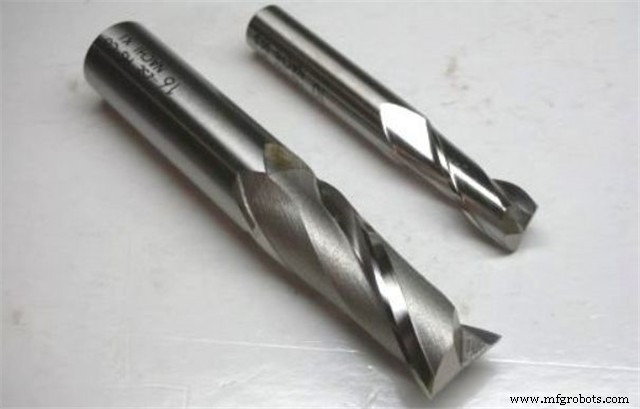
Saat memotong bahan logam berbentuk 2D, karena area yang menyentuh bahan logam adalah tepi luar dan permukaan dasar, mungkin untuk menggunakan nilai yang sangat efisien baik untuk pitch alat maupun kedalaman pemotongan. Namun, saat memotong cetakan bahan logam 3D, area kontak dengan bahan logam hampir selalu mendekati titik tajam. Oleh karena itu, jarak antara alat atau kedalaman pemotongan harus dikurangi, yang mengurangi efisiensi pemrosesan.
Singkatnya, end mill cocok untuk bahan logam berbentuk 2D, namun tidak cocok untuk bahan logam berbentuk 3D.
Ball Knife
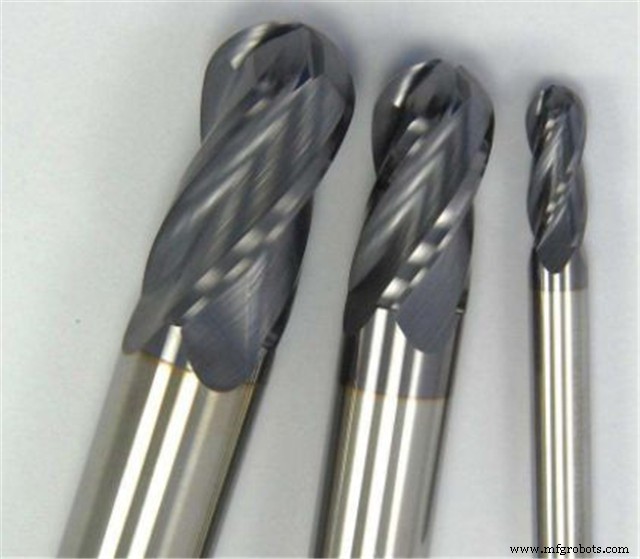
Blade dengan blade dasar berbentuk bola adalah ball knife, juga disebut R knife. Berbeda dengan end mill, ball cutter adalah alat penting untuk memotong bahan logam 3D. Karena dasar ball knife tidak memiliki titik tajam seperti end mill, melainkan blade dengan sudut R, blade ball knife lebih stabil dan tidak mudah runtuh.
Dalam pemesinan cetakan, ball cutter sebagian besar digunakan untuk memotong cetakan 3D, terutama dalam finishing dan membersihkan sudut. Namun, area kontak antara cutter bola dan bahan logam kecil, dan jarak tidak dapat ditingkatkan, jadi tidak cocok untuk memotong area yang relatif datar.
Round Nose Knife
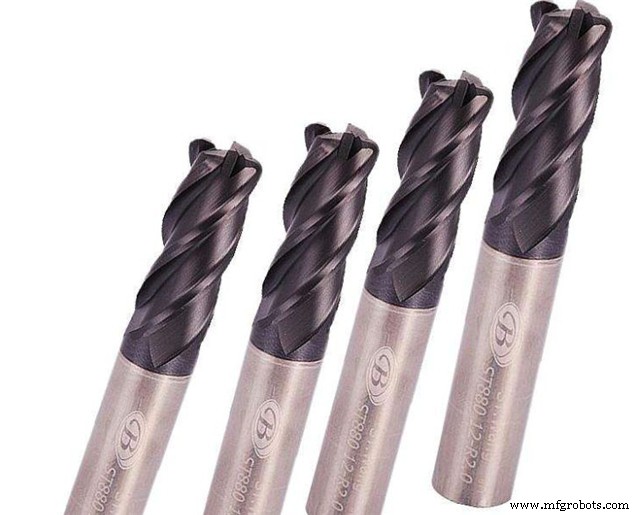
Round nose knife dari pusat pemesinan CNC juga disebut flat-bottomed R knife, yang dapat digunakan untuk roughing, flat smooth knife dan curved surface contour smooth knife. Dibandingkan dengan end mill dan spherical cutters, round nose cutters menggabungkan keuntungan keduanya dan memiliki efisiensi kerja yang lebih baik. Horizontal knife spacing dari round nose knife dapat lebih besar dari pada ball knife, dan memiliki keuntungan yang sama dengan ball knife selama finishing. Oleh karena itu, round nose knife adalah pilihan yang baik untuk roughing atau finishing.
Jika bahan logam besar, perubahan permukaan kecil, area runcungan sempit kecil, dan area yang relatif datar besar, sebaiknya gunakan round nose knife untuk memroses, lalu gunakan metode roughing sekunder untuk menemukan area yang memerlukan pemrosesan selanjutnya. Namun menghadapi beberapa area runcungan, round nose knife memiliki blind area dari blade, dan fenomena “top edge” akan ditemukan.
Masalah Umum dan Solusi
Dalam operasi aktual, selalu akan ada berbagai masalah. Berikut adalah beberapa masalah umum dan solusi untuk semua orang. Saya percaya seiring pemecahan masalah ini, efisiensi pemrosesan alat mesin akan meningkat.
Getaran Alat
Seiring penggunaan material yang sulit diproses semakin banyak, getaran telah menjadi salah satu hambatan untuk meningkatkan efisiensi pemrosesan. Kejadian getaran secara langsung mempengaruhi akurasi pemesinan dan kekasaran permukaan, mempercepat keausan alat, sangat mempengaruhi umur alat, dan dalam kasus parah, kerja pemotongan tidak dapat dilanjutkan.
Getaran alat memerlukan tiga kondisi yang ada secara bersamaan. Sistem proses termasuk alat tidak cukup kekakuan, sehingga menghasilkan frekuensi alami rendah. Gaya eksitasi eksternal yang cukup besar dihasilkan selama pemotongan. Frekuensi gaya eksitasi eksternal sama dengan frekuensi alami sistem proses. Resonansi.
Ide untuk menyelesaikan getaran alat dibagi menjadi tiga bagian. Yang pertama adalah mengurangi gaya pemotongan ke minimum. Untuk mengurangi gaya pemotongan, gunakan arc ujung terkecil mungkin. Tingkatkan sudut rake alat. Ganti blade ditekan dengan blade digiling. Kurangi kedalaman pemotongan, kecepatan dan tingkatkan feed. Gunakan sudut masuk 90 derajat untuk poros panjang. Untuk cutter frais dengan tongkat langka, round inserts paling menguntungkan untuk pengurangan getaran.
Yang kedua adalah memaksimalkan kekakuan statis sistem alat atau klem dan bahan logam.
Yang ketiga adalah menciptakan getaran lain di dalam tongkat alat untuk mengganggu frekuensi getaran gaya pemotongan yang diekstimulasi secara eksternal, sehingga menghilangkan getaran alat.
Keausan Blade
Selama proses pemesinan, permukaan depan dan belakang alat sering kali aus terlalu cepat. Di antaranya, harus ada metode respons yang berbeda sesuai dengan kondisi kerusakan blade yang berbeda.
1. Keausan berlebihan pada permukaan flank menghasilkan permukaan kasar dan ukuran pemrosesan buruk
Alasan skenario ini termasuk kecepatan pemotongan tinggi atau daya tahan aus blade yang buruk. Solusi termasuk meningkatkan metode untuk mengurangi kecepatan pemotongan, sambil secara bertahap meningkatkan jumlah pemotongan, menggunakan material atau lapisan blade yang lebih tahan aus, dan cobalah gunakan down milling alih-alih up milling.
2. Notch wear
Setelah groove blade digiling, itu mungkin rusak dan menyebabkan kekasaran permukaan dan chipping. Alasan termasuk kecepatan feed terlalu kecil; material yang digiling memiliki kecenderungan work hardening; permukaan bahan logam memiliki oksidasi skala, dll. Menghadapi situasi ini, perlu memeriksa groove keausan blade secara teratur dengan kuku.
3. Built-up edge saat memotong stainless steel dan heat-resistant alloy
Milling sticky cutter juga disebut built-up edge, yang membuat permukaan yang diproses kasar dan kotoran. Keruntuhan built-up edge akan menyebabkan permukaan rake blade runtuh dan tepi blade runtuh, dan secondary chipping dari heat-resistant alloy workpiece akan menyebabkan tepi runtuh dengan cepat. Alasan untuk jenis situasi ini tidak lain adalah tepi pemotong tumpul, sudut rake negatif, kecepatan pemotongan rendah, ketebalan chip terlalu tipis, dan pengangkutan chip buruk.
Metode untuk menyelesaikan built-up tumor kurang lebih berdasarkan “six steps.” Langkah pertama adalah meningkatkan kecepatan pemotongan untuk stainless steel dan aluminium alloy. Langkah kedua adalah menggunakan blade terlapis fisik atau blade tanpa lapisan. Langkah ketiga adalah meningkatkan jumlah pemotongan secara bertahap untuk mencapai ketebalan chip terbaik. Langkah keempat, Siapkan pelumas pendingin atau udara dengan tekanan tinggi yang cukup untuk mencegah secondary chips. Langkah kelima adalah menggunakan down milling alih-alih up-cut milling. Langkah keenam adalah menggunakan minyak mineral murni untuk mencuci area pemotongan pada kecepatan rendah untuk titanium alloy heat-resistant dan precipitation hardening stainless steel.
4. Blade breaks or hits a knife
Ada banyak alasan untuk jenis chipping tepi ini. Material blade terlalu keras, geometri blade terlalu lemah, dan kecepatan pemotongan yang digunakan terlalu rendah, yang mungkin menghancurkan tepi pemotong, menghasilkan material bahan logam yang tidak merata atau pemotongan tidak kontinu.
Dalam hal ini, pertama, periksa apakah shim rusak dan apakah baut blade berubah bentuk dan perlu diganti; kedua, faktor getaran harus dihilangkan, dan gunakan material blade dengan daya tahan yang lebih baik, dan ganti blade dengan tepi yang kuat; akhirnya, tingkatkan kecepatan pemotongan untuk menghilangkan gigi yang mungkin hancur. (Related Post: Summary Of Machining Wear Problems And Solutions)



