Solusi Terbukti untuk Cacat Umum Mesin CNC
Mesin alat CNC adalah mesin alat otomatis efisien, yang mengintegrasikan pencapaian teknologi baru di berbagai bidang seperti teknologi komputer, teknologi otomatisasi, servo drive, pengukuran presisi dan mesin presisi, dan adalah teknologi kontrol industri yang muncul. Karena kinerja ekonomis yang baik dan efisiensi produksi yang tinggi, ia berada pada posisi yang semakin penting dalam produksi. Namun, sekali sistem CNC gagal, itu tidak akan meningkatkan tingkat penggunaan mesin alat dan mengurangi efektivitas sistem. Artikel ini akan membahas metode umum troubleshooting dan pemeliharaan sistem CNC dalam kombinasi dengan pekerjaan aktual, untuk meningkatkan efisiensi CNC machining.
Diagnosis Cacat melalui Cara Fisik
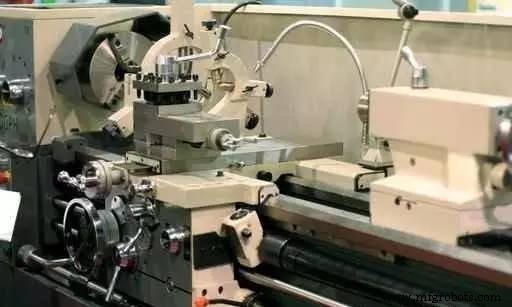
Personil pemeliharaan dengan cermat mengamati berbagai bagian sistem melalui pengamatan berbagai fenomena anomali seperti cahaya, suara, dan bau saat kesalahan terjadi, dan menyempitkan rentang kesalahan ke modul atau papan sirkuit cetak.
Contoh:
Selama proses pemesinan mesin alat CNC, terjadi pemadaman mendadak. Buka kabinet CNC untuk memeriksa dan temukan bahwa busi rangkaian utama motor sumbu Y terbakar. Setelah pengamatan yang cermat, periksa komponen yang terkait dengan sumbu Y. Akhirnya, ditemukan bahwa kulit luar kabel daya motor sumbu Y dicacat oleh benda keras, dan kerusakan menyentuh casing mesin, menyebabkan short-circuit busi terbakar, setelah mengganti kabel daya motor sumbu Y, kesalahan hilang dan mesin kembali normal.
Diagnosis Cacat melalui Direktur pada Mesin
Fungsi self-diagnosis sistem kontrol numerik telah menjadi indikator penting untuk mengukur karakteristik kinerja sistem kontrol numerik. Fungsi self-diagnosis sistem kontrol numerik memantau kondisi kerja sistem kontrol numerik setiap saat. Sekarang terjadi situasi anomali, segera tampilkan informasi alarm pada CRT atau gunakan dioda pemancar cahaya untuk menunjukkan penyebab pendekatan kegagalan, yang merupakan metode paling efektif dalam pemeliharaan.
Contoh:
AX15Z CNC lathe, dilengkapi dengan sistem FANUC10TE-F, tampilan kesalahan:
FS10TE1399B
ROMTEST: END
RAMTEST:
Tampilan CRT menunjukkan bahwa tes ROM lulus dan tes RAM gagal. Gagalnya tes RAM tidak selalu berarti kegagalan RAM. Mungkin parameter dalam RAM hilang atau parameter baterai dalam kontak yang buruk. Setelah inspeksi, alasan kegagalan adalah baterai dalam kontak yang buruk setelah mengganti baterai, sehingga fenomena kegagalan di atas terjadi saat mesin dihidupkan.
Diagnosis Cacat melalui CAM
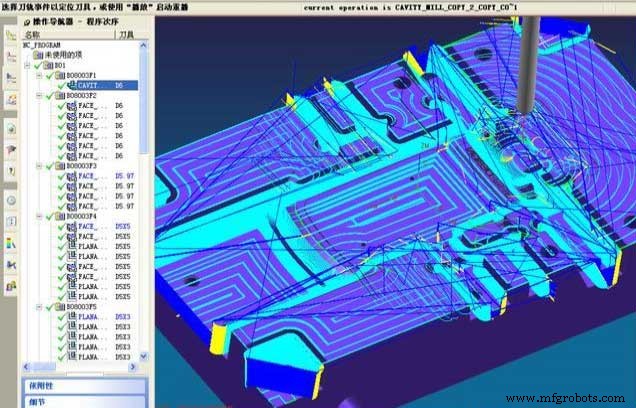
Metode pengujian program fungsi adalah mengkompilasi fungsi umum dan khusus sistem CNC menjadi program pengujian fungsi melalui pemrograman manual atau otomatis, mengirimkannya ke sistem CNC, dan kemudian membiarkan sistem CNC menjalankan program pengujian untuk memeriksa apakah mesin melakukan fungsi-fungsi ini dengan akurasi dan keandalan, dan kemudian menentukan kemungkinan penyebab kegagalan.
Contoh
Mesin CNC milling menggunakan sistem FANUC6M mengalami fenomena merayap saat workpiece diproses dalam garis lengkung. Menggunakan program pengujian fungsi yang dikompilasi sendiri, mesin dapat berjalan lancar dan menyelesaikan berbagai tindakan yang ditetapkan sebelumnya, menunjukkan bahwa sistem CNC mesin bekerja normal. Program pemrosesan lengkung yang digunakan diperiksa, dan ditemukan bahwa perintah G61 digunakan dalam pemrograman, yaitu, inspeksi dilakukan setiap kali diproses, sehingga mesin merayap, dan perintah G61 diganti dengan perintah G64 (mode pemotongan berkelanjutan). Setelah itu, fenomena merayap hilang
Diagnosis Cacat melalui Backup-Knit
Yang disebut metode pertukaran adalah mengganti bagian yang dicurigai dengan papan sirkuit cetak, templat, chip terpadu atau komponen cadangan setelah menganalisis penyebab umum kegagalan, sehingga menyempitkan cakupan kesalahan ke tingkat papan sirkuit cetak atau chip.
Contoh
Meja putar TH6350 machining center berputar terus-menerus setelah diangkat, tanpa perlambatan, dan tanpa sinyal alarm. Jenis kegagalan ini, mungkin disebabkan oleh kegagali pengontrol posisi sederhana dari meja workpiece berputar. Untuk mengonfirmasi lebih lanjut lokasi kesalahan, diasumsikan bahwa pengontrol posisi sederhana dari magazin alat machining center pada dasarnya sama dengan yang ada pada meja putar. Oleh karena itu, metode pertukaran digunakan untuk pemeriksaan. Setelah pengontrol posisi magazin alat dan meja putar ditukarkan, pengontrol posisi magazin alat di-reset sesuai dengan pengaturan pengontrol posisi meja putar. Setelah pertukaran, magazin alat berputar terus-menerus, dan Meja putar beroperasi normal, yang mengonfirmasi bahwa kesalahan memang berada di pengontrol posisi meja putar.
Diagnosis Cacat melalui Pemeriksaan Parameter
Saat sistem CNC menemukan kesalahan, harus memeriksa parameter sistem segera. Perubahan parameter sistem akan secara langsung mempengaruhi kinerja mesin, dan bahkan membuat mesin tidak bekerja normal. Jika terjadi kesalahan, parameter biasanya disimpan dalam memori magnetic bubble atau CMOSRAM yang dipertahankan oleh baterai. Gangguan atau tegangan baterai yang tidak cukup akan menyebabkan parameter sistem hilang atau berubah, menyebabkan kebingungan. Dengan memeriksa dan memperbaiki parameter, kesalahan dapat dihilangkan.
Contoh:
G18CP4 CNC grinding machine, sistem CNC adalah FANUC11M system, fenomena kegagalan membuat mesin tidak dapat bekerja, dan tampilan CRT tidak memiliki informasi alarm apa pun.
Kesimpulan
Memeriksa semua bagian mesin, ditemukan bahwa perangkat CNC dan unit koneksi antara CNC dan setiap antarmuka semuanya baik. Akhirnya, analisis disebabkan oleh kebingungan data yang disimpan dalam memori magnetic bubble yang disebabkan oleh gangguan eksternal. Oleh karena itu, konten penyimpanan memori magnetic bubble sepenuhnya setelah dibersihkan dan memasukkan kembali berbagai parameter sistem CNC sesuai dengan manual, mesin CNC akan kembali normal. Selain beberapa metode pemeriksaan yang dijelaskan di atas, ada juga metode perbandingan pengukuran, metode pemukulan, metode pemanasan lokal, metode tarik tegangan dan metode deteksi open-loop. Beberapa metode diadopsi dan digunakan secara fleksibel untuk menganalisis kesalahan secara menyeluruh dan secara bertahap menyempitkan cakupan kesalahan, sehingga mencapai tujuan troubleshooting.



