Drilling vs Reaming vs Boring dalam Pemesinan CNC: Perbedaan Utama Dijelaskan
Dibandingkan dengan pemrosesan permukaan luar, kondisi pemesinan CNC jauh lebih buruk, dan lebih sulit untuk memproses lubang daripada memproses lingkaran luar. Ini adalah karena:
- Ukuran alat yang digunakan untuk pemesinan lubang dibatasi oleh ukuran lubang yang akan diproses, dan kekakuannya buruk, yang rentan terhadap deformasi lentur dan getaran;
- Saat memproses lubang dengan alat ukuran tetap, ukuran lubang seringkali ditentukan langsung oleh ukuran yang sesuai dari alat, dan kesalahan pembuatan serta keausan alat akan secara langsung mempengaruhi akurasi pemrosesan lubang;
- Saat memproses lubang, area pemotongan ada di dalam workpiece, kondisi pengeluaran serbuk dan pendinginan buruk, dan akurasi pemrosesan serta kualitas permukaan tidak mudah dikontrol.
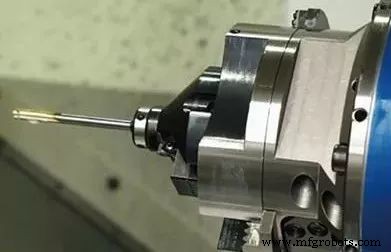
1. Drilling
Drilling adalah proses pertama dalam pemrosesan lubang pada bahan padat, dan diameter lubang umumnya kurang dari 80mm. Ada dua cara drilling: satu adalah rotasi bor; yang lain adalah rotasi workpiece. Kesalahan yang dihasilkan oleh dua metode drilling di atas berbeda. Dalam metode drilling dengan bor berputar, saat bor menyimpang karena asimetri tepis pemotongan dan kekakuan bor yang tidak cukup, garis tengah lubang yang diproses akan miring atau tersulut. Tidak lurus, tetapi diameter lubang tetap sama; sebaliknya, dalam metode drilling di mana workpiece berputar, penyimpangan bor akan menyebabkan diameter lubang berubah, sementara garis tengah lubang tetap lurus.
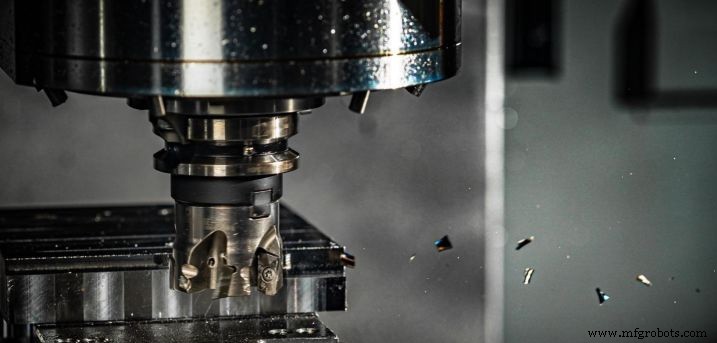
Alat drilling yang umum digunakan meliputi twist drill, center drill, deep hole drill, dll., di antaranya yang paling umum digunakan adalah twist drill, dan spesifikasi diameter-nya ditunjukkan dalam gambar.
Karena keterbatasan struktural, kekakuan lentur dan kekakuan lenturan bor keduanya rendah, ditambah dengan pusat yang buruk, akurasi drilling rendah, umumnya hanya mencapai IT13 ~ IT11; kekasaran permukaan juga besar, dan Ra umumnya 50 ~12.5μm, tetapi laju pengeluran logam drilling besar, dan efisiensi pemotongan tinggi. Drilling terutama digunakan untuk memproses lubang dengan persyaratan kualitas rendah, seperti lubang baut, lubang dasar baut, lubang minyak, dll. Untuk lubang dengan persyaratan akurasi pemrosesan dan kualitas permukaan yang tinggi, harus dicapai dengan reaming, reaming, boring, atau grinding dalam pemrosesan selanjutnya.
2. Reaming
Reaming adalah salah satu metode finishing lubang yang banyak digunakan dalam produksi. Untuk lubang kecil, reaming adalah metode yang lebih ekonomis dan praktis daripada grinding dalam dan fine boring.
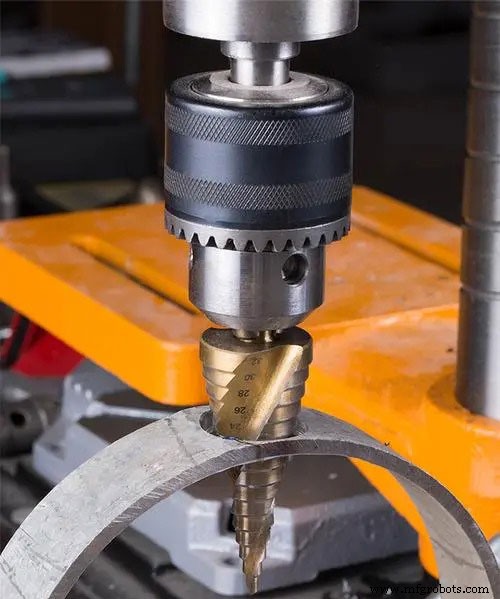
Reamer
Reamer umumnya dibagi menjadi dua jenis: reamer tangan dan reamer mesin. Pegangan reamer tangan lurus, bagian kerja lebih panjang, dan fungsi pemandu lebih baik. Reamer tangan memiliki dua struktur tipe integral dan diameter luar dapat disesuaikan. Ada dua jenis reamer mesin, tipe tangkai dan tipe peluru. Reamer tidak hanya dapat memproses lubang bulat tetapi juga lubang kerucut dapat diproses dengan reamer kerucut.
Teknologi Reaming dan Aplikasinya
Toleransi reaming berpengaruh besar pada kualitas reaming. Jika toleransi terlalu besar, beban reamer besar, tepis pemotongan kadaluarsa dengan cepat, tidak mudah untuk mendapatkan permukaan pemrosesan yang halus, dan toleransi dimensi tidak mudah dijamin; jika toleransi terlalu kecil, tanda alat yang ditinggalkan oleh proses sebelumnya tidak dapat dihapus, maka kualitas pemrosesan lubang secara alami tidak akan meningkat. Secara umum, toleransi rough reaming adalah 0,35~0,15 mm, dan fine reaming adalah 01.5~0,05 mm.
Untuk menghindasi terbentuknya built-up edge, reaming biasanya dilakukan pada kecepatan pemotongan yang lebih rendah (v < 8m/min untuk reamer kecepatan tinggi untuk besi dan besi cor). Nilai feed terkait dengan diameter lubang yang akan diproses. Semakin besar diameter lubang, semakin besar nilai feed. Ketika reamer kecepatan tinggi memproses besi dan besi cor, feed biasanya 0,3~1 mm/r.
Saat meream lubang, harus disejukkan, dilumasi, dan dibersihkan dengan cairan pemotongan yang tepat untuk mencegah built-up edge dan menghapus serbuk dengan cepat. Dibandingkan grinding dan boring, reaming memiliki produktivitas tinggi dan mudah untuk memastikan akurasi lubang; namun, reaming tidak dapat memperbaiki kesalahan posisi sumbu lubang, dan akurasi posisi lubang harus dijamin oleh proses sebelumnya. Lubang bertingkat dan lubang buta tidak cocok untuk reaming.
Akurasi dimensi lubang reaming umumnya IT9~IT7, dan kekasaran permukaan Ra umumnya 3,2~0,8. Untuk lubang menengah dengan persyaratan presisi tinggi (seperti lubang presisi tingkat IT7), proses drilling-expanding-reaming adalah skema pemrosesan umum yang banyak digunakan dalam produksi.
3. Boring
Boring adalah metode pemrosesan yang menggunakan alat pemotongan untuk memperbesar lubang yang telah dibuat sebelumnya. Pekerjaan boring dapat dilakukan pada mesin boring atau mesin bubut.
Metode Boring
Ada 3 metode pemrosesan yang berbeda untuk boring.
(1) Workpiece berputar dan alat memberikan feed. Sebagian besar boring pada mesin bubut termasuk metode boring ini. Karakteristik prosesnya adalah: garis sumbu lubang setelah pemrosesan konsisten dengan sumbu rotasi workpiece, bulatnya lubang terutama bergantung pada akurasi rotasi sumbu mesin, dan kesalahan geometri aksial lubang terutama bergantung pada arah feed alat relatif terhadap sumbu rotasi workpiece. akurasi posisi. Metode boring ini cocok untuk memproses lubang yang memiliki persyaratan koaksialitas dengan permukaan luar.
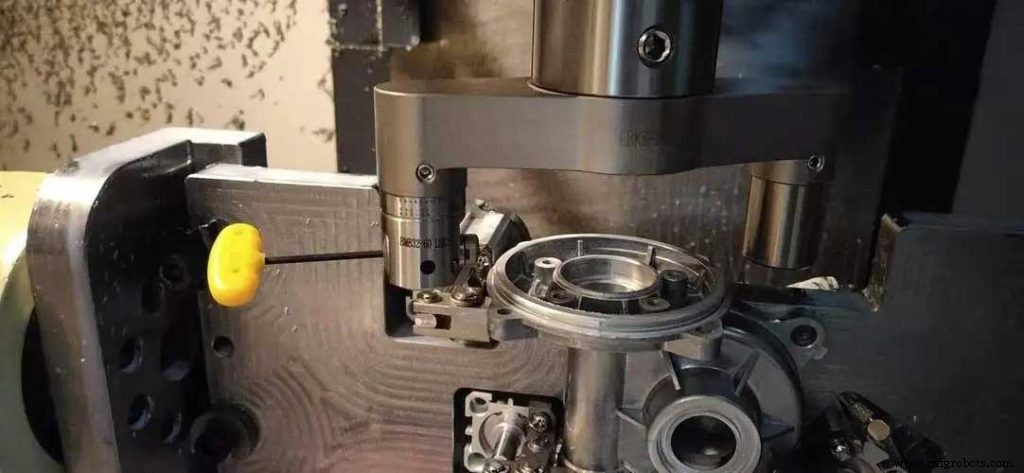
(2) Alat berputar dan workpiece melakukan gerakan feed. Sumbu mesin boring memutar alat boring, dan meja kerja mendorong workpiece untuk melakukan gerakan feed.
(3) Ketika alat berputar dan melakukan gerakan feed, metode boring ini digunakan untuk boring. Panjang overhang batang boring berubah, dan gaya serta deformasi batang boring juga berubah. Diameter lubang kecil, membentuk lubang kerucut. Selain itu, panjang overhang batang boring meningkat, dan deformasi lentur sumbu utama karena beratnya juga meningkat, dan sumbu lubang yang diproses akan melengkung sesuai dengan itu. Metode boring ini hanya cocok untuk lubang pendek.
Diamond Boring
Dibandingkan dengan boring biasa, diamond boring ditandai oleh jumlah back cutting yang kecil, feed yang kecil, dan kecepatan pemotongan yang tinggi. Ini dapat menghasilkan akurasi pemrosesan tinggi (IT7~IT6) dan permukaan yang sangat halus (Ra adalah 0,4~ 0,05). Diamond boring awalnya diproses dengan alat diamond boring, dan sekarang umumnya diproses dengan alat karbid tungsten, CBN, dan diamond sintetis. Utama digunakan untuk memproses workpiece logam non-ferrous, tetapi juga memproses besi cor dan baja.
Jumlah pemotongan yang umum digunakan untuk diamond boring adalah: jumlah back cutting pre-boring adalah 0,2~0,6 mm, dan final boring adalah 0,1 mm; laju feed adalah 0,01~0,14 mm/r; kecepatan pemotongan adalah 100~250 m/min saat memproses besi cor. 150~300 m/min untuk baja, 300~2000 m/min untuk memproses logam non-ferrous.
Untuk memastikan diamond boring dapat mencapai akurasi pemrosesan tinggi dan kualitas permukaan, mesin alat (mesin diamond boring) yang digunakan harus memiliki akurasi geometri dan kekakuan yang tinggi. Sumbu utama mesin alat biasanya didukung oleh bola kontak sudut presisi atau bantalan geser hidrostatis, dan bagian berputar kecepatan tinggi. Harus disetir dengan presisi; selain itu, gerakan mekanisme feed harus sangat stabil untuk memastikan bahwa meja kerja dapat melakukan gerakan feed rendah dan stabil.
Diamond boring memiliki kualitas pemrosesan yang baik dan efisiensi produksi tinggi dan banyak digunakan dalam pemrosesan akhir lubang presisi dalam produksi massal, seperti lubang silinder mesin, lubang pin piston, dan lubang sumbu pada kotak sumbu mesin. Namun, perlu diperhatikan bahwa saat memproses produk logam ferrous dengan diamond boring, hanya alat boring yang terbuat dari karbid tungsten dan CBN yang dapat digunakan, dan alat boring yang terbuat dari diamond tidak dapat digunakan, karena atom karbon dalam diamond memiliki afinitas besar dengan elemen grup besi. , umur alat rendah.
Boring Tool
Alat boring dapat dibagi menjadi alat boring satu tepis dan alat boring dua tepis.
Karakteristik teknis dan cakupan aplikasi boring
Dibandingkan dengan proses drilling-expanding-reaming, diameter lubang tidak dibatasi oleh ukuran alat, dan boring memiliki kemampuan koreksi kesalahan yang kuat. Permukaan boring dan posisi mempertahankan akurasi posisi yang tinggi.
Dibandingkan dengan lingkaran luar lubang boring, karena kekakuan sistem pemegang alat buruk dan deformasi besar, kondisi pendinginan dan pengeluaran serbuk tidak baik, dan deformasi termal workpiece dan alat relatif besar. Kualitas pemrosesan dan efisiensi produksi lubang boring tidak sebaik lingkaran luar.
Berdasarkan analisis di atas, dapat dilihat bahwa boring memiliki rentang pemrosesan yang luas, dan dapat memproses lubang dengan berbagai ukuran dan tingkat presisi yang berbeda. Untuk lubang dan sistem lubang dengan diameter besar dan persyaratan akurasi dimensi dan posisi yang tinggi, boring hampir adalah satu-satunya metode pemrosesan. Akurasi pemrosesan boring adalah IT9~IT7, dan kekasaran permukaan Ra adalah. Boring dapat dilakukan pada mesin alat seperti mesin boring, mesin bubut, dan mesin frais. Ini memiliki keuntungan fleksibilitas dan banyak digunakan dalam produksi. Dalam produksi massal, untuk meningkatkan efisiensi boring, sering digunakan cetakan boring.



