Menggali EDM: Cara Kerja Pemesinan Listrik & Mengapa Penting
Mungkin Anda sering bertemu dengan EDM dalam produksi sehari-hari, tetapi apakah Anda tahu banyak tentang EDM?
Pertama-tama, apakah Anda tahu bagaimana teknologi EDM berasal? Pada tahun 1943, ketika Lazarenko dan istrinya, anggota akademi dari Akademi Ilmu Pengetahuan Uni Sovjet, mempelajari fenomena dan penyebab kerusakan korosi spark discharge pada kontak saklar, mereka menemukan bahwa suhu tinggi mendadak dari spark dapat melelehkan dan menguapkan logam lokal dan mengikisnya.
Orang juga menggunakan Wire EDM Service melalui metode untuk menyelesaikan proses pemrosesan produk secara efisien dan cepat di bidang produk industri dan manufaktur bagian.
Jadi, apa prinsip EDM? Ayo kita terus membaca untuk memahami prinsip pemesinan listrik dan proses mekanisme mikroskopisnya.
Metode pemrosesan apa yang dapat disebut EDM?
EDM adalah metode pemrosesan yang melelehkan dan mengikis bahan melalui suhu tinggi (suhu instan hingga 10000 °C) yang dihasilkan dalam proses mikroskopis pulse discharge.
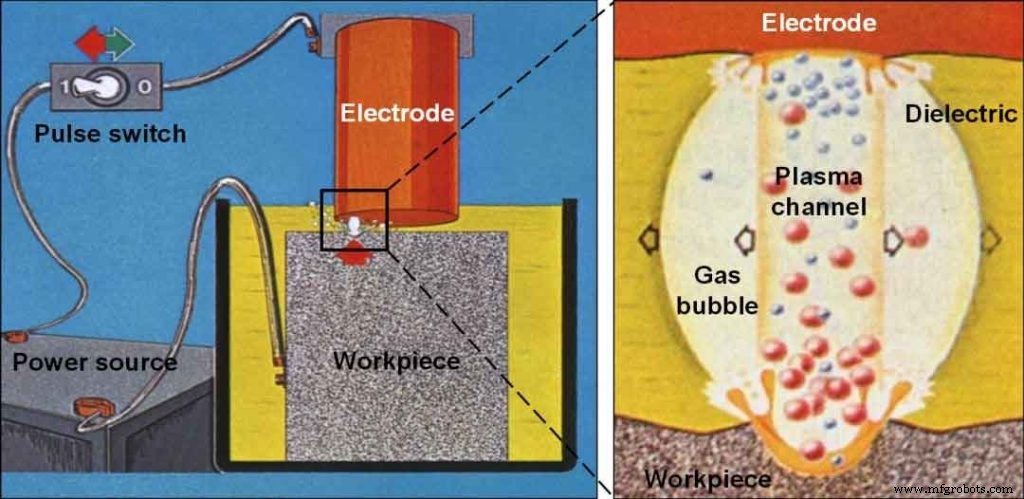
Proses mikroskopis pulse discharge
EDM adalah proses pengeliminasi logam secara berkelanjutan melalui electrical discharge. Meskipun waktu pulse discharge singkat, ini adalah proses kompleks karena tindakan gabung dari elektromagnetisme, termodinamika, dan mekanika fluida. Untuk meringkas, proses pulse discharge dapat dibagi menjadi tahap-tahap berikut:
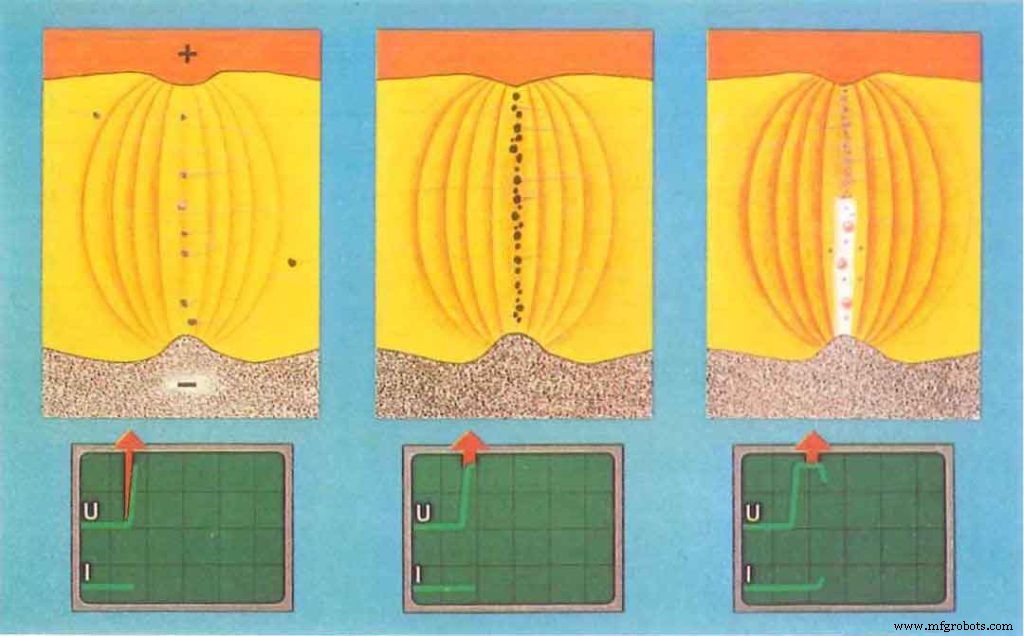
Ionisasi, Breakdown, dan Pembentukan Saluran Discharge Dielektrik Interpolar
Saat tegangan pulse diterapkan antara elektroda alat dan workpiece, medan listrik segera terbentuk di antara kedua elektroda. Kekuatan medan listrik berbanding lurus dengan tegangan dan berbanding terbalik dengan jarak. Dengan meningkatnya tegangan di antara elektroda atau menurunnya jarak di antara elektroda, kekuatan medan listrik di antara elektroda juga akan meningkat.
Karena permukaan mikroskopis elektroda alat dan workpiece tidak rata, dan jarak di antara elektroda sangat kecil, kekuatan medan listrik di antara elektroda sangat tidak merata, dan kekuatan medan listrik di titik teruncung atau ujung yang terdekat dengan kedua elektroda umumnya terbesar. Ketika kekuatan medan listrik meningkat hingga jumlah tertentu, dielektrik mengalami breakdown, resistansi celah discharge dengan cepat menurun dari keadaan isolator menjadi sebagian ohms, dan arus celah dengan cepat naik ke nilai maksimum.
Karena diameter saluran kecil, kepadatan arus di saluran tinggi. Tegangan celah dengan cepat turun dari tegangan breakdown menjadi tegangan pemeliharaan spark (umumnya sekitar 20~30 V), dan arus naik dari 0 hingga arus puncak tertentu.
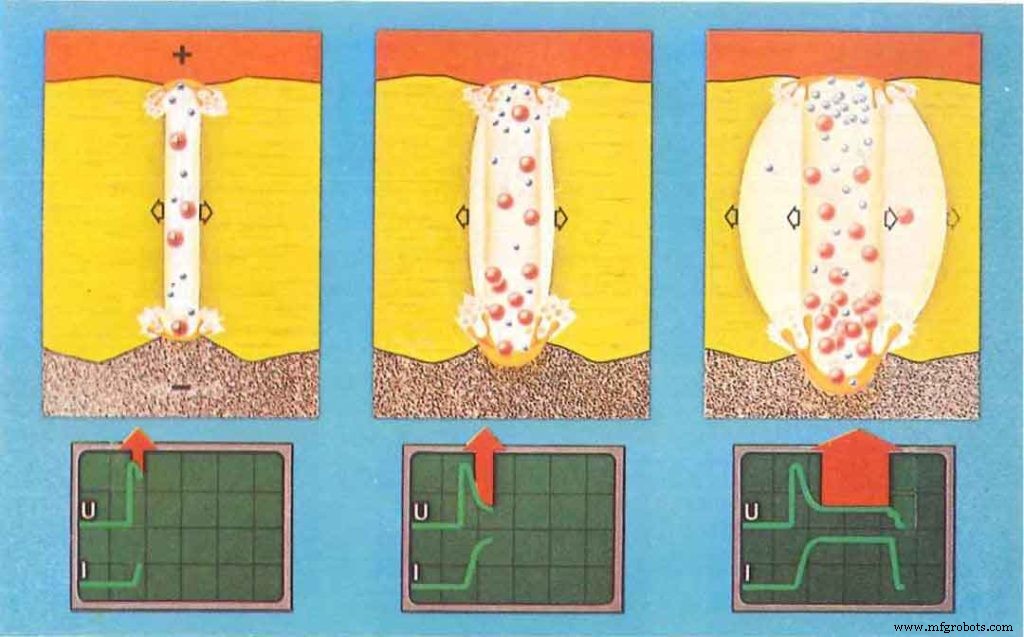
Dekomposisi termal medium, pelarutan bahan elektroda, pengembangan termal vaporisasi
Setelah medium inter-electroda terionisasi dan breakdown untuk membentuk saluran discharge, sumber daya pulse membuat elektron di antara saluran dalam EDM berlari ke elektroda positif dengan kecepatan tinggi, dan ion positif berlari ke elektroda negatif.
Energi listrik menjadi energi kinetik, dan energi kinetik diubah menjadi energi termal melalui tabrakan. Oleh karena itu, permukaan elektroda positif dan negatif di saluran masing-masing menjadi sumber panas instan, mencapai suhu yang sangat tinggi. Suhu tinggi saluran menguapkan medium cair kerja, lalu retakan termal dekomposisi dan menguapkannya.
Cair kerja yang diuapkan dan uap logam ini tiba-tiba meningkat volume dan menjadi gelembung di celah discharge. Gelembung ini dengan cepat dan termal melebar dan memiliki karakteristik ledakan.
Mengamati proses EDM, dapat terlihat bahwa gelembung muncul dari celah discharge, cair kerja berubah warna menjadi hitam perlahan, dan suara ledakan ringan dan tajam terdengar.
Ini karena EDM terutama mengandalkan pengembangan termal dan mikro-ledakan lokal untuk melelehkan dan menguapkan bahan elektroda dan merusak permukaan bahan, untuk mencapai tujuan pemotongan.
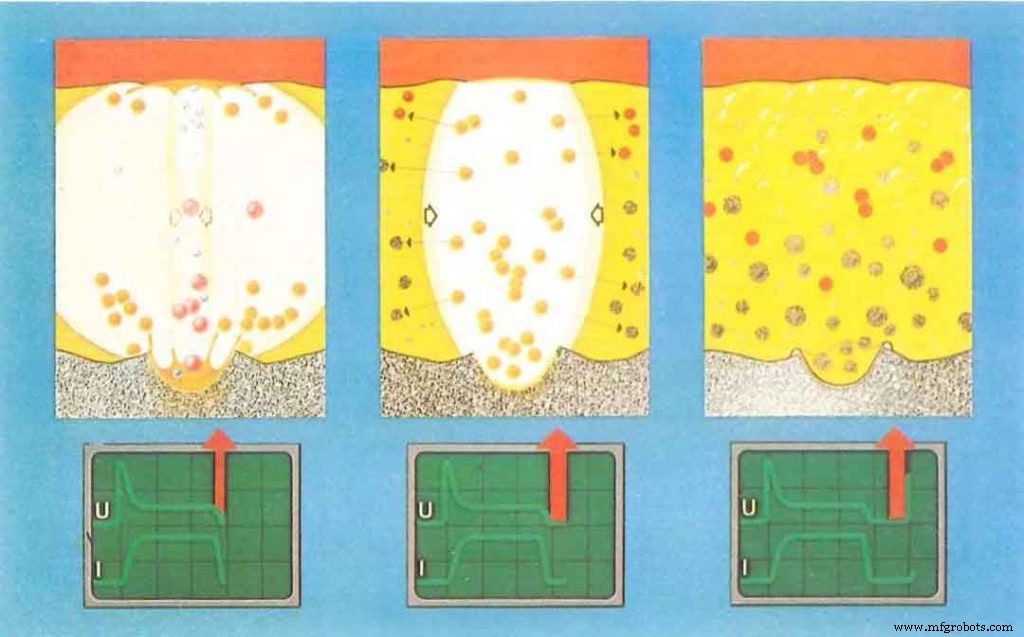
Penanganan bahan elektroda
Selama proses kerja EDM, suhu tinggi instan dari titik discharge pada permukaan saluran EDM dan elektroda positif dan negatif membuat cair kerja menguap dan bahan logam meleleh dan menguap. Pengembangan termal ini akan menghasilkan tekanan transien tinggi.
Tekanan di tengah saluran tertinggi sehingga gas yang diuapkan terus melebar ke luar, dan cair logam serta uap pada tekanan tinggi didorong keluar dan dilemparkan ke dalam cair kerja.
Karena tindakan tegangan permukaan dan kohesi, bahan yang dilemparkan memiliki luas permukaan terkecil dan mengembun menjadi partikel bola halus saat mengembun.
Ketika logam yang meleleh dan menguap dilemparkan dari permukaan elektroda, terpancar ke mana-mana. Kecuali sebagian besar dilemparkan ke dalam cair kerja dan menyusut menjadi partikel kecil, sebagian kecil dilemparkan, dipadatkan, dan terserap pada permukaan elektroda seberang.
Fenomena saling dilemparan, padatan, dan penyerapan ini dapat digunakan untuk mengurangi atau mengkompensasi kehilangan elektroda alat selama pemrosesan dalam kondisi tertentu.
Proses pengikisan dan pelemparan bahan logam jauh lebih rumit dari ini.
Ionisasi medium interpolar
Dengan berakhirnya tegangan pulse, arus pulse juga dengan cepat turun ke nol, namun masih harus ada waktu singkat setelahnya agar medium interstitial diionisasi kembali, yaitu partikel bermuatan di saluran discharge merekombinasi menjadi partikel netral.
Dengan segera memulihkan daya tahan dielektrik medium di saluran discharge, dan mengurangi suhu permukaan elektroda serta langkah-langkah lainnya, arc discharge yang disebabkan oleh discharge berulang di lokasi yang sama berikutnya dapat dihindari.
Dapat dilihat bahwa untuk memastikan proses EDM dilakukan secara normal, umumnya harus ada cukup waktu interval pulse antara dua pulse discharge.
Selain itu, titik breakdown dan discharge harus memiliki ruang untuk dispersi dan transfer, jika tidak hanya discharge dekat satu titik, dan mudah untuk membentuk arc.



