Bor, Reaming, Boring & Honing Dijelaskan: Perbedaan Kunci & Aplikasi
Bergantung pada ukuran dan persyaratan akurasi, pemrosesan lubang makro-ukuran pada permukaan padat memerlukan beberapa operasi pemotongan logam yang berbeda. Bor, reaming, boring, dan honing adalah proses umum yang digunakan oleh perusahaan manufaktur. Semua proses melibatkan, hingga beberapa tingkat, menciptakan lubang baru pada workpiece atau memodifikasi lubang yang ada. Bor adalah proses pemboran, sedangkan boring memperbesar diameter lubang yang ada. Reaming dan honing digunakan untuk meningkatkan finishing permukaan dan toleransi lubang yang ada. Bagian-bagian berikut akan membahas kesamaan dan perbedaan antara proses bor, reaming, boring dan honing.
Bor
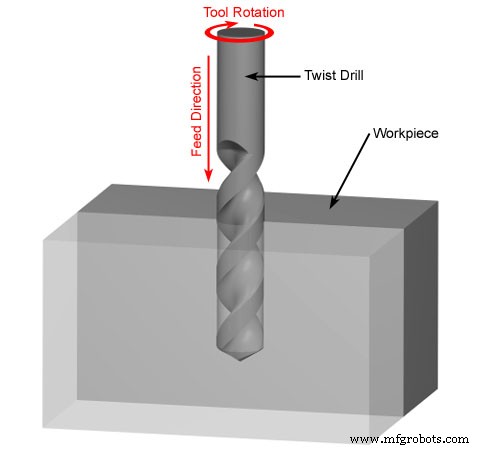
Akurasi bor rendah, umumnya hanya IT13~IT11, dan kekasaran permukaan juga cukup besar, Ra umumnya 50~12.5 m. Namun, tingkat pengeluaran logam bor tinggi, dan efisiensi pemotongan tinggi. Bor terutama digunakan untuk memroses lubang dengan persyaratan kualitas rendah, seperti lubang baut, lubang dasar roset, dan lubang minyak. Untuk lubang yang memerlukan akurasi pemrosesan dan kualitas permukaan tinggi, harus direalisasikan oleh reaming, boring atau grinding dalam pemrosesan berikutnya.
Bor memiliki karakteristik teknologi berikut:
1. Bor mudah tersesat.
Saat bor pada mesin bor, mudah menyebabkan sumbu lubang tersesar dan tidak lurus, tetapi diameter lubang tidak berubah secara signifikan; saat bor pada mesin bubut, mudah menyebabkan perubahan diameter lubang, tetapi sumbu lubang tetap lurus. Oleh karena itu, muka akhir harus diproses sebelum bor, dan lubang kerucut harus di-prer bor dengan bor atau center bor untuk memudahkan sentering bor. Saat memroses lubang kecil dan lubang dalam, untuk menghindari penyimpangan dan tidak lurusnya sumbu lubang, metode rotasi workpiece harus digunakan untuk bor sebanyak mungkin.
2. Lubang mudah melebar.
Gaya radial yang tidak sama dari dua tepis pemotongan bor selama bor akan menyebabkan diameter lubang melebar; penyimpangan pemotongan saat bor pada mesin bubut horizontal juga adalah alasan penting untuk penglebaran diameter lubang; selain itu, runout radial bor juga adalah alasan penglebaran diameter lubang.
3. Kualitas permukaan lubang buruk.
Kerikil bor cukup lebar dan dipaksa spiral masuk ke dalam lubang. Saat mengalir keluar, mereka akan menggosok dinding lubang dan menggaruk permukaan yang diproses.
4. Gaya aksial besar selama bor.
Ini terutama disebabkan oleh chisel edge bor. Oleh karena itu, saat diameter bor d>30mm, bor biasanya dilakukan dua kali. Bor (0.5~0.7)d untuk pertama kalinya, dan bor hingga diameter lubang yang diperlukan untuk kedua kalinya. Karena chisel edge tidak berpartisipasi dalam pemotongan untuk kali kedua, feed yang lebih besar dapat digunakan untuk meningkatkan kualitas lubang dan produktivitas lubang.
Reaming
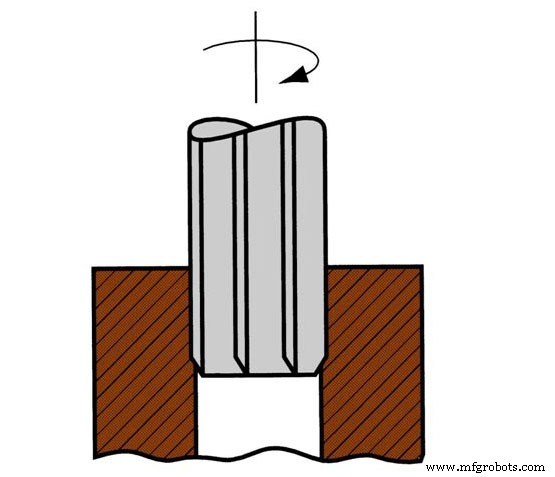
Reaming adalah proses pemotongan yang melibatkan penggunaan alat pemotongan berputar untuk menciptakan dinding dalam yang halus dalam lubang yang ada pada workpiece. Alat pemotongan berputar yang digunakan untuk reaming disebut reamer. Seperti bor, reamer juga dapat menghapus material dari workpiece yang digunakan. Namun, reamer menghapus jauh lebih sedikit material daripada bor. Tujuan utama reaming adalah menciptakan dinding halus dalam lubang yang ada.
Reaming adalah metode finishing untuk lubang berdasarkan semi-finishing (reaming atau semi-finishing boring). Dibandingkan dengan grinding dan boring, produktivitas reaming tinggi, dan akurasi lubang mudah dijamin. Namun, reaming tidak dapat memperbaiki error posisi sumbu lubang, dan akurasi posisi lubang harus dijamin oleh proses sebelumnya. Toleransi ukuran lubang reaming dapat mencapai IT9~IT6, dan nilai kekasaran permukaan dapat mencapai Ra3.2~0.2μm.
Boring
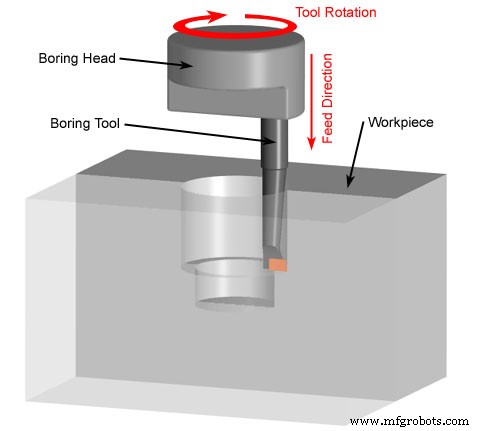
Boring adalah proses pemotongan yang melibatkan penggunaan alat pemotongan satu titik atau kepala boring untuk memperbesar lubang yang ada pada workpiece. Ini berbedas tajam dengan bor, yang adalah untuk menciptakan lubang awal pada workpiece.
Diameter lubang boring tidak terbatas oleh ukuran alat, dan kemampuan koreksi error boring kuat. Pemotongan berulang dapat memperbaiki error penyimpangan sumbu lubang asli, dan lubang boring konsisten dengan permukaan posisi. Akurasi posisi tinggi.
Rentang pemrosesan boring sangat luas, dan lubang dengan berbagai ukuran dan berbagai tingkat akurasi dapat diproses. Untuk lubang dan seri lubang yang memerlukan diameter, ukuran dan akurasi posisi besar, boring adalah metode pemrosesan yang baik. Akurasi boring IT9~IT7, dan kekasaran permukaan Ra 3.2~0.8m. Boring dapat digunakan di mesin boring, mesin bubut, mesin milling dan mesin perkakas lain, dengan fleksibilitas yang kuat dan aplikasi produksi yang luas.
Karakteristik proses boring
(1) Adaptabilitas boring kuat.
Boring dapat dilakukan berdasarkan bor, lubang cor dan forge. Rentang tingkat toleransi ukuran yang dapat dicapai dan nilai kekasaran permukaan luas; kecuali untuk lubang kecil dan dalam, lubang dengan berbagai diameter dan berbagai jenis struktur hampir sempat diboring.
(2) Sulit untuk mengontrol kualitas boring
Boring dapat secara efektif memperbaiki error posisi lubang asli, tetapi karena diameter bar boring terbatas oleh diameter lubang, kekakuan umumnya buruk, mudah merungkai dan getaran, jadi kontrol kualitas boring (terutama lubang panjang dan tipis) tidak mudah seperti reaming .
(3) Produktivitas boring rendah.
Karena boring memerlukan beberapa pass dengan kedalaman pemotongan dan feed yang lebih kecil untuk mengurangi deformasi merungkai bar alat, dan boring pada mesin boring dan milling memerlukan penyesuaian posisi radial alat boring pada bar alat, jadi operasi rumit dan memakan waktu.
(4) Boring banyak digunakan dalam pemrosesan lubang berbagai bagian dalam produksi satu unit dan jumlah kecil.
Dalam produksi massal, boring bantalan borek dari bracket dan badan petak membutuhkan cetakan boring.

(sumber dari https://thehemloft.com/drilling-vs-boring-vs-reaming/)
Honing
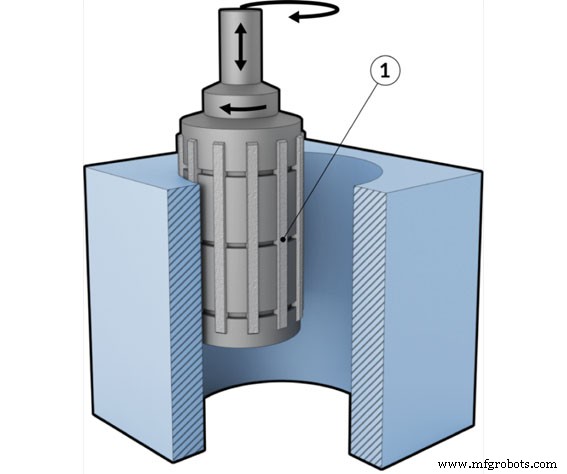
Honing adalah penggunaan kepala honing dengan tongkat honing untuk mengupas lubang. Honing memiliki rentang aplikasi yang luas. Ini dapat memroses besi cor, baja keras dan tidak keras, perunggu, dll., tetapi tidak cocok untuk memroses logam plastik yang mudah menyumbat oilstone. Diameter proses honing adalah Φ5~Φ500mm, dan lubang dalam dengan L/D>10 juga dapat diproses. Oleh karena itu, banyak digunakan untuk memroses silinder mesin, silinder hidrolik dan berbagai lubang tabung.
Karakteristik proses honing
- Honing dapat mencapai akurasi dimensi dan bentuk yang lebih tinggi, dan akurasi pemrosesan IT7~IT6. Error bundaran dan silindrisitas lubang dapat dikontrol, tetapi honing tidak dapat meningkatkan akurasi posisi lubang yang diproses.
- Kualitas permukaan tinggi dapat diperoleh dengan honing, kekasaran permukaan Ra adalah 0.2~0.025 m, dan kedalaman lapisan kerusakan logam permukaan sangat kecil (2.5~25 m).
- Dibandingkan kecepatan grinding, kecepatan lingkaran kepala honing tidak tinggi (VC=16~60m/min). Namun, karena area kontak yang besar antara sabuk honing dan workpiece dan kecepatan gerak bolak-balik yang tinggi (VA=8~20m/min), efisiensi honing masih cukup tinggi.



