Memahami Perbedaan: Pemboran, Riam, Bor Dalam, dan Tarik Lubang
Dibandingkan dengan pemrosesan permukaan luar, kondisi pemrosesan lubang jauh lebih buruk, dan pemrosesan lubang lebih sulit daripada pemrosesan lingkaran luar. Ini karena:
1) Ukuran alat yang digunakan untuk pemrosesan lubang terbatas oleh ukuran lubang yang akan diproses, dan kekakuan buruk, sehingga mudah mengalami deformasi lentur dan getaran.
2) Saat memproses lubang dengan alat ukuran tetap, ukuran lubang seringkali langsung tergantung pada ukuran alat yang sesuai, dan kesalahan pembuatan serta aus alat akan langsung mempengaruhi akurasi pemrosesan lubang.
3) Saat memproses lubang, area pemotongan berada di dalam benda kerja, kondisi pengangkutan sekapan dan pendinginan buruk, dan akurasi pemrosesan serta kualitas permukaan tidak mudah dikontrol.
Pemboran dan Broaching
1. Pemboran
Pemboran adalah proses pertama dalam pemrosesan lubang pada material padat, dan diameter lubang biasanya kurang dari 80 mm. Ada dua cara untuk membuat lubang: satu adalah bor berputar; yang lain adalah benda kerja berputar. Kesalahan yang disebabkan oleh kedua metode pemboran di atas tidak sama. Dalam metode pemboran dengan bor berputar, saat bor mengalami defleksi karena asimetri tepis pemotongan dan kekakuan bor yang tidak cukup, garis pusat lubang yang diproses akan menyimpang atau tidak lurus, tetapi diameter lubang pada dasarnya sama; sementara dalam metode pemboran di mana benda kerja berputar, sebaliknya terjadi. Simpangan bor akan menyebabkan diameter lubang berubah, dan garis pusat lubang masih lurus.
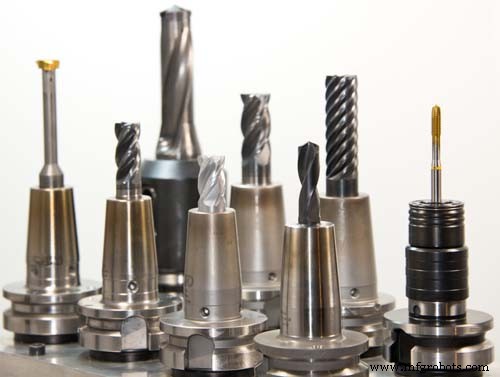
Alat bor yang sering digunakan meliputi bor las, bor pusat, bor lubang dalam, dll. Yang paling sering digunakan adalah bor las dengan diameter Ф0.1-80 mm.
Karena keterbatasan struktural, kekakuan lentur dan kekakuan torsi bor rendah, dan penyentrakan tidak baik, akurasi bor rendah, biasanya hanya IT13 ~ IT11; kekasaran permukaan juga cukup besar, Ra biasanya 50 ~ 12,5 μm; tetapi laju pengosongan logam dari pemboran besar, dan efisiensi pemotongan tinggi. Pemboran terutama digunakan untuk memproses lubang dengan persyaratan kualitas rendah, seperti lubang baut, lubang dasar busur, dan lubang minyak. Untuk lubang yang memerlukan akurasi pemesinan dan kualitas permukaan tinggi, harus dicapai melalui riam, riam, bor dalam atau gerinda dalam pemrosesan berikutnya.
2. Broaching
Broaching adalah menggunakan bor riam untuk memproses lebih lanjut lubang yang telah dibor, dicetak atau dicetak untuk memperbesar diameter lubang dan meningkatkan kualitas pemrosesan lubang. Proses broaching dapat digunakan sebagai pemrosesan awal sebelum pemurnian lubang, atau sebagai Pemrosesan akhir untuk lubang dengan persyaratan yang lebih rendah. Bor riam mirip dengan bor las, tetapi memiliki lebih banyak gigi dan tidak memiliki pahat.
Dibandingkan dengan pemboran, broaching memiliki karakteristik berikut:
(1) Bor riam memiliki sejumlah besar gigi (3-8 gigi), pengarahan yang baik, dan pemotongan relatif stabil.
(2) Bor riam tidak memiliki pahat dan kondisi pemotongan yang baik.
(3) Simpulan pemrosesan kecil, kantong sekapan dapat dibuat lebih dangkal, inti bor dapat dibuat lebih tebal, dan kekakuan serta kekakuan tubuh alat lebih baik. Akurasi riam biasanya IT11~IT10, dan kekasaran permukaan Ra adalah 12,5~6,3 μm. Riam lubang sering digunakan untuk memproses lubang dengan diameter lebih kecil dari. Saat memporing lubang dengan diameter lebih besar (D ≥30 mm), bor kecil (0,5~0,7 kali diameter lubang) sering digunakan untuk membuat lubang pra, lalu gunakan bor riam ukuran yang sesuai untuk meriam lubang, yang dapat meningkatkan kualitas pemrosesan lubang dan efisiensi produksi.
Riam tidak hanya dapat memproses lubang silinder, tetapi juga berbagai bor riam berbentuk khusus (juga dikenal sebagai bor countersink) untuk memproses berbagai lubang pasang countersink dan countersinking. Ujung depan bor countersink sering kali memiliki tiang pengarah, yang diarahkan oleh lubang yang telah diproses.
Riam
Riam adalah salah satu metode pemurnian lubang yang banyak digunakan dalam produksi. Untuk lubang kecil, riam adalah metode pemrosesan yang lebih ekonomis dan praktis dibandingkan dengan gerinda dalam dan bor halus.
1. Bor Riam
Bor riam umumnya dibagi menjadi dua jenis: bor riam tangan dan bor riam mesin. Pegangan bor riam tangan adalah pegangan lurus, bagian kerjanya lebih panjang, dan efek pengarahannya lebih baik. Bor riam tangan memiliki dua struktur: tipe integral dan tipe diameter luar dapat disesuaikan. Bor riam mesin memiliki dua jenis struktur: tipe tangga dan tipe selang. Bor riam tidak hanya dapat memproses lubang bundar, tetapi juga dapat memproses lubang kerucut dengan bor riam kerucut.
2. Proses Riam dan Penerapannya
Simpulan riam memiliki pengaruh besar pada kualitas riam. Jika simpulan terlalu besar, beban bor riam besar, tepis pemotongan cepat tumpul, tidak mudah untuk mendapatkan permukaan pemrosesan yang halus, dan toleransi dimensi tidak mudah dijamin; simpulan terlalu kecil, tanda pisau yang ditinggalkan oleh proses sebelumnya tidak dapat dihilangkan, dan secara alami tidak ada efek peningkatan kualitas pemrosesan lubang. Secara umum, simpulan riam kasar adalah 0,35~0,15 mm, dan simpulan riam halus adalah 01,5~0,05 mm.
Untuk menghindari tepi bau, riam biasanya diproses pada kecepatan pemotongan yang lebih rendah (v <8 m/min saat memproses baja dan besi tuang dengan bor riam baja kecepatan tinggi). Nilai geser terkait dengan diameter lubang yang akan diproses. Semakin besar diameter, semakin besar nilai geser. Geser seringkali 0,3~1 mm/r saat bor riam baja kecepatan tinggi digunakan untuk memproses baja dan besi tuang.
Saat meriam, perlu menggunakan fluida pemotong yang sesuai untuk pendingin, pelumasan dan pembersihan, untuk mencegah terbentuknya tepi bau dan mengeluarkan sekapan dengan cepat. Dibandingkan dengan gerinda lubang dan bor dalam, riam memiliki produktivitas tinggi dan mudah untuk memastikan akurasi lubang; tetapi riam tidak dapat memperbaiki kesalahan posisi sumbu lubang, dan akurasi posisi lubang harus dijamin oleh proses sebelumnya. Riam tidak cocok untuk memproses lubang bertingkat dan lubang buta.
Akurasi dimensi lubang riam biasanya IT9~IT7, dan kekasaran permukaan Ra biasanya 3,2~0,8 μm. Untuk lubang menengah dengan persyaratan akurasi tinggi (seperti lubang presisi IT7), proses bor-perbesar-riam adalah rencana pemrosesan umum yang sering digunakan dalam produksi.
Bor Dalam
Bor dalam adalah metode pemrosesan yang menggunakan alat pemotong untuk memperbesar lubang yang telah dibuat sebelumnya. Kerja bor dalam dapat dilakukan pada mesin bor dalam atau bubut.
1. Metode Bor Dalam
Ada tiga metode pemrosesan yang berbeda untuk bor dalam.
(1) Benda kerja berputar dan alat melakukan gerakan geser. Kebanyakan bor dalam pada bubut termasuk metode bor dalam ini. Ciri prosesnya adalah: garis pusat lubang setelah pemrosesan konsisten dengan sumbu rotasi benda kerja, bundaran lubang terutama bergantung pada akurasi rotasi sumbu mesin, dan kesalahan geometri aksial lubang terutama bergantung pada lokasi akurasi arah geser alat relatif terhadap sumbu rotasi benda kerja. Metode bor dalam ini cocok untuk memproses lubang dengan persyaratan koaksialitas dengan permukaan lingkaran luar.
(2) Alat berputar dan benda kerja bergerak dalam gerakan geser. Sumbu mesin bor dalam menggerakkan alat bor dalam untuk berputar, dan meja kerja menggerakkan benda kerja dalam gerakan geser.
(3) Alat berputar dan melakukan gerakan geser. Metode bor dalam ini digunakan untuk bor dalam. Panjang overhang batang bor dalam berubah, dan deformasi batang bor dalam juga berubah. Lubang di dekat kepala besar, dan lubang jauh dari kepala. Diameter lubang kecil, membentuk lubang kerucut. Selain itu, overhang batang bor dalam meningkat, dan deformasi lentur sumbu akibat bobotnya juga meningkat, dan garis pusat lubang yang diproses akan lengkung sesuai. Metode bor dalam ini hanya cocok untuk memproses lubang yang lebih pendek.
2. Bor Dalam Berlian
Dibandingkan dengan bor dalam biasa, bor dalam berlian ditandai oleh simpulan alat yang kecil, laju geser yang rendah, dan kecepatan pemotongan yang tinggi. Ini dapat mendapatkan akurasi pemesinan tinggi (IT7~IT6) dan permukaan yang sangat halus (Ra adalah 0,4~ 0,05 μm). Bor dalam berlian awalnya diproses dengan alat bor dalam berlian, dan sekarang biasanya diproses dengan alat karbida, CBN dan berlian sintetis. Utama digunakan untuk memproses benda kerja logam non-ferrous, tetapi juga untuk memproses bagian besi tuang dan baja.
Parameter pemotongan yang sering digunakan untuk bor dalam berlian adalah: jumlah simpulan adalah 0,2~0,6 mm untuk bor dalam pra dan 0,1 mm untuk bor dalam akhir; laju geser adalah 0,01~0,14 mm/r; kecepatan pemotongan adalah 100~250 m/min saat memproses besi tuang. Untuk baja adalah 150~300 m/min, dan untuk logam non-ferrous adalah 300~2000 m/min.
Untuk memastikan bahwa bor dalam berlian dapat mencapai akurasi pemesinan dan kualitas permukaan yang tinggi, mesin yang digunakan (mesin bor dalam berlian) harus memiliki akurasi geometri dan kekakuan yang tinggi. Sumbu mesin mendukung bantalan bola kontak sudut presisi yang sering digunakan atau bantalan geser hidrostatis, dan bagian berputar kecepatan tinggi. Ini harus diseimbangkan dengan presisi; selain itu, gerakan mekanisme geser harus sangat stabil untuk memastikan bahwa meja dapat melakukan gerakan geser kecepatan rendah yang halus.
Bor dalam berlian memiliki kualitas pemrosesan yang baik dan efisiensi produksi tinggi. Ini banyak digunakan dalam pemrosesan akhir lubang presisi dalam produksi massal, seperti lubang silinder mesin, lubang pin piston, dan lubang sumbu pada kotak sumbu mesin. Namun, perlu diperhatikan bahwa saat menggunakan bor dalam berlian untuk memproses produk logam ferrous, hanya alat bor dalam yang terbuat dari karbida dan CBN yang dapat digunakan, dan alat bor dalam yang terbuat dari berlian tidak dapat digunakan, karena atom karbon dalam berlian memiliki afinitas yang besar dengan elemen kelompok besi. , Umur alat rendah.
3. Alat Bor Dalam
Alat bor dalam dapat dibagi menjadi alat bor dalam satu tepi dan alat bor dalam dua tepi.
4. Ciri proses dan lingkup aplikasi bor dalam
Dibandingkan dengan proses bor-perbesar-riam, ukuran lubang tidak terbatas oleh ukuran alat, dan bor dalam memiliki kemampuan koreksi kesalahan yang kuat. Simpangan garis pusat lubang asli dapat dikoreksi melalui beberapa lewat, dan dapat membuat bor dalam dan permukaan pemosisi mempertahankan akurasi posisi yang tinggi.
Dibandingkan dengan lingkaran luar bubut, karena kekakuan sistem tongkat alat buruk dan deformasi besar, kondisi pendinginan dan pengangkutan sekapan tidak baik, deformasi termal benda kerja dan alat cukup besar, dan kualitas pemrosesan serta efisiensi produksi bor dalam tidak seinggi lingkaran luar bubut. .
Berdasarkan analisis di atas, dapat dilihat bahwa bor dalam memiliki rentang pemrosesan yang luas, dan dapat memproses lubang dengan berbagai ukuran dan tingkat akurasi yang berbeda. Untuk lubang dan sistem lubang dengan diameter besar, persyaratan akurasi ukuran dan posisi yang tinggi, bor dalam hampir merupakan satu-satunya metode pemrosesan. Akurasi pemesinan bor dalam adalah IT9~IT7. Bor dalam dapat dilakukan pada mesin seperti mesin bor dalam, bubut, mesin frais, dll. Ini memiliki keuntungan mobilitas dan fleksibilitas, dan banyak digunakan dalam produksi. Dalam produksi massal, untuk meningkatkan efisiensi bor dalam, cetakan bor dalam sering digunakan.
Menggerinda Lubang
1. Prinsip penggerindaan dan kepala penggerinda
Penggerindaan adalah metode yang menggunakan kepala penggerinda dengan batang gerinda (batu gerinda) untuk menghaluskan lubang. Saat penggerindaan, benda kerja dipasang, dan kepala penggerinda diputar oleh sumbu mesin untuk berputar dan melakukan gerakan lurus bolak-balik. Dalam proses penggerindaan, batang gerinda bekerja pada permukaan benda kerja dengan tekanan tertentu untuk memotong lapisan material yang sangat tipis dari permukaan benda kerja, dan jejak pemotongan adalah jaring silang. Untuk membuat trajetur butir abrasif tidak berulang, jumlah putaran per menit dari gerakan rotasi kepala penggerinda dan jumlah gerakan lurus bolak-balik per menit dari kepala penggerinda harus relatif prima.
Sudut potong silang trajetur penggerindaan terkait dengan kecepatan lurus bolak-balik kepala penggerinda dan gambar kecepatan lingkaran. Ukuran sudut mempengaruhi kualitas dan efisiensi proses penggerindaan. Untuk memudahkan pembuangan butir abrasif pecahan dan sekapan, mengurangi suhu pemotongan dan meningkatkan kualitas pemrosesan, cukup fluida pemotong harus digunakan selama penggerindaan.
Untuk membuat dinding lubang yang akan diproses merata, laluan batang gerinda harus melebihi jumlah overhang di kedua ujung lubang. Untuk memastikan simpulan penggerindaan merata dan mengurangi pengaruh kesalahan rotasi sumbu mesin terhadap akurasi pemesinan, kepala penggerinda dan sumbu mesin sebagian besar dihubungkan dengan koneksi floating.
Pengaturan perluasan dan pengecilan radial batang gerinda kepala penggerinda memiliki berbagai struktur seperti manual, pneumatik dan hidrolik.
2. Ciri proses dan lingkup aplikasi penggerindaan
1) Penggerindaan dapat mendapatkan akurasi dimensi dan bentuk yang tinggi, dan akurasi pemesinan adalah IT7~IT6. Kesalahan bundaran dan silindrisitas lubang dapat dikontrol dalam rentang, tetapi penggerindaan tidak dapat meningkatkan akurasi posisi lubang yang diproses.
2) Penggerindaan dapat mendapatkan kualitas permukaan yang tinggi, kekasaran permukaan Ra adalah 0,2~0,25 μm, dan kedalaman lapisan defek transformasi logam permukaan sangat kecil 2,5~25 μm.
3) Dibandingkan dengan kecepatan penggerindaan, kecepatan lingkaran kepala penggerinda tidak tinggi (vc=16~60 m/min), tetapi karena luas kontak yang besar antara batang gerinda dan benda kerja, kecepatan lurus bolak-balik cukup tinggi (va=8~20 m/ min), jadi penggerindaan masih memiliki produktivitas yang lebih tinggi.
Penggerindaan banyak digunakan dalam pemrosesan lubang presisi pada silinder silinder mesin dan berbagai perangkat hidrolik dalam produksi massal skala besar. Rentang diameter biasanya atau lebih besar, dan lubang dalam dengan rasio aspek lebih besar dari 10 dapat diproses. Tetapi penggerindaan tidak cocok untuk memproses lubang pada benda kerja logam non-ferrous dengan plastisitas yang lebih besar, dan juga tidak dapat memproses lubang dengan celah kunci, lubang spline, dll.
Lacon
1. Broaching dan Alat Broaching
Broaching adalah metode pemurnian dengan produktivitas tinggi, yang dilakukan pada mesin broaching dengan boros khusus. Mesin broaching dibagi menjadi mesin broaching horizontal dan mesin broaching vertikal, dengan mesin broaching horizontal yang paling umum.
Saat broaching, boros hanya melakukan gerakan lurus bolak-balik kecepatan rendah (gerakan utama). Jumlah gigi boros yang bekerja pada saat yang sama biasanya harus tidak kurang dari 3, jika tidak boros tidak akan bekerja dengan lancar dan mudah menghasilkan gelombang cincin pada permukaan benda kerja. Untuk mencegah boros patah karena gaya broaching berlebihan, saat boros bekerja, jumlah gigi yang bekerja pada saat yang sama biasanya tidak boleh melebihi 6-8.
Ada tiga metode broaching yang berbeda untuk broaching, yang dijelaskan sebagai berikut:
1) Broaching berlapis Ciri metode broaching ini adalah boros memotong simpulan pemrosesan benda kerja lapis demi lapis. Untuk memudahkan pemician sekapan, gigi alat digosongkan dengan selang pemisah bersilang. Boros yang dirancang sesuai metode broaching berlapis disebut boros biasa.
2) Broacing blok. Ciri metode broaching ini adalah setiap lapis logam pada permukaan yang diproses terdiri dari sekelompok gigi dengan ukuran dasar yang sama tetapi dengan gigi bersilang (biasanya setiap kelompok terdiri dari 2-3 gigi) Dipotong. Setiap gigi hanya memotong sebagian dari satu lapis logam. Boros yang dirancang sesuai metode broacing blok disebut boros potong roda.
3) Broacing komprehensif Metode ini menggabungkan keuntungan broacing berlapis dan blok. Bagian gigi kasar mengadopsi broacing blok dan bagian gigi halus mengadopsi broacing berlapis. Ini dapat memendekkan panjang boros, meningkatkan produktivitas, dan mendapatkan kualitas permukaan yang lebih baik. Boros yang dirancang sesuai metode broacing komprehensif disebut boros komprehensif.
2. Ciri proses dan rentang aplikasi broaching
1) Boros adalah alat multi-tepi, yang dapat menyelesaikan penggerindaan kasar, pemurnian dan pengkilasan lubang secara berurutan dalam satu gerakan broaching, dengan produktivitas tinggi.
2) Akurasi broaching terutama bergantung pada akurasi boros. Dalam kondisi normal, akurasi broaching dapat mencapai IT9~IT7, dan kekasaran permukaan Ra dapat mencapai 6.3~1.6 μm.
3) Saat lubang ditarik, benda kerja diposisikan oleh lubang yang diproses itu sendiri (bagian pemimpin boros adalah elemen pemosisi benda kerja), dan lubang tidak mudah memastikan akurasi posisi mutual lubang dengan permukaan lain; untuk pemrosesan bagian tubuh berputar yang memerlukan koaksialitas pada permukaan dalam dan luar, lubang sering ditarik terlebih dahulu, lalu permukaan lain diproses menggunakan lubang sebagai referensi pemosisi.
4) Boros tidak hanya dapat memproses lubang bulat, tetapi juga dapat memproses lubang berformat dan lubang spline.
5) Boros adalah alat ukuran tetap dengan bentuk kompleks dan harga mahal, yang tidak cocok untuk memproses lubang besar.
Tarik lubang biasanya digunakan dalam produksi massal untuk memproses lubang melalui pada bagian kecil dan menengah dengan diameter Ф10~80 mm dan kedalaman lubang tidak melebihi 5 kali diameter.



