Electrical Discharge Machining (EDM): Cara Kerja dan Mengapa Penting
Apa itu Electrical Discharge Machining (EDM)?
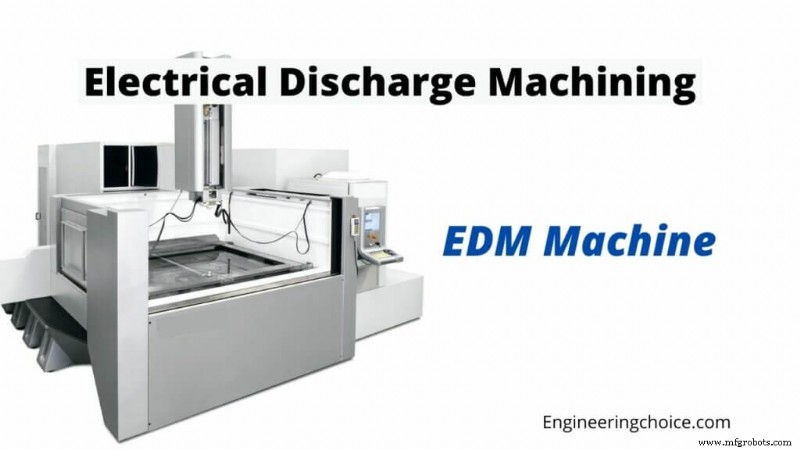
Electrical discharge machining (EDM) adalah proses pemesinan non-tradisional berdasarkan penghapusan bahan dari bagian melalui serangkaian placedar listrik berulang antara alat, yang disebut elektroda, dan bagian yang dipesin dalam kehadiran cairan dielektrik.
Electrical discharge machining (EDM), juga dikenal sebagai spark machining, spark eroding, die sinking, wire burning, atau wire erosion, adalah proses fabrikasi logam di mana bentuk yang diinginkan diperoleh dengan menggunakan placedar listrik (spesial).
Bahan dihapus dari benda kerja melalui serangkaian placedar arus yang cepat berulang antara dua elektroda, yang dipisahkan oleh cairan dielektrik dan diberi tegangan listrik.
Satu elektroda disebut tool-electrode, atau hanya alat atau elektroda, sementara yang lain disebut workpiece-electrode, atau workpiece. Proses bergantung pada alat dan workpiece tidak melakukan kontak fisik.
Saat tegangan antara dua elektroda ditingkatkan, intensitas listrik di volume antara elektroda menjadi lebih besar, menyebabkan dielectric breakdown cairan, dan menghasilkan busur listrik.
Akibatnya, bahan dihapus dari elektroda. Setelah arus berhenti (atau dihentikan, tergantung pada jenis generator), cairan dielektrik baru dibawa ke volume antar-elektroda, memungkinkan partikel padat (debris) dibawa jauh dan properti isolasi dari dielektrik dipulihkan.
Menambahkan cairan dielektrik baru di volume antar-elektroda biasanya disebut flushing. Setelah arus mengalir, tegangan antara elektroda dikembalikan seperti sebelum breakdown sehingga dielectric breakdown cairan baru dapat terjadi untuk mengulangi siklus.
Cara Kerja Mesin EDM
Electrical Discharge Machining (EDM) adalah proses pengelaran logam yang terkontrol yang digunakan untuk menghapus logam melalui erosi busur listrik. Dalam proses ini, busur listrik digunakan sebagai alat pemotong untuk memotong (mengorosi) benda kerja untuk menghasilkan bagian akhir dengan bentuk yang diinginkan.
Proses pengelaran logam dilakukan dengan menerapkan charge listrik pulsating (ON/OFF) frekuensi tinggi melalui elektroda ke benda kerja. Ini menghapus (mengorosi) potongan logam yang sangat kecil dari benda kerja pada laju yang terkontrol.
EDM Process
EDM spark erosion sama seperti short circuit listrik yang membakar lubang kecil di bagian logam yang ia kontak. Dengan proses EDM, baik bahan benda kerja maupun bahan elektroda harus menjadi konduktor listrik.
Proses EDM dapat digunakan dalam dua cara berbeda:
- Elektroda (alat) yang telah dibentuk atau diform, biasanya terbuat dari grafit atau tembaga, dibentuk sesuai bentuk rongga yang akan direproduksi. Elektroda yang diform diumpankan secara vertikal ke bawah dan bentuk terbalik dari elektroda diorosi (dibakar) ke dalam benda kerja padat.
- Elektroda kawat vertikal yang berjalan kontinu, berdiameter setidaklah mungkin jarum, dikontrol oleh komputer untuk mengikuti jalur yang diprogram untuk mengorosi atau memotong slot sempit melalui benda kerja untuk menghasilkan bentuk yang diperlukan.
Jenis-Jenis Mesin EDM
1. Wire atau “Cheese Cutter” EDM
Wire EDM machine menggunakan elektroda kawat dan gerakan CNC untuk menghasilkan bentuk atau kontur yang diinginkan. Teknik ini menghapus bahan konduktif menggunakan spark erosion, yang merupakan prinsip utama dari proses EDM.
Kawat berjalan dari gulungan melalui panduan kawat presisi yang geraknya dikontrol oleh CNC. Dicuci dengan dielektrik (air deionisasi) untuk baik mendinginkan kawat tipis dan menghapus partikel yang diorosi, wire EDM dapat dianggap sebagai bandsaw yang sangat presisi dan akurat.
2. Drill atau Hole Popper EDM
Mesin EDM ini digunakan untuk membuat lubang kecil di bagian logam. Mesin menggunakan tabung konduktif sebagai elektroda dan aliran dielektrik yang mulus melalui dan sekitar elektroda tersebut untuk mengeluarkan logam yang dibuapkan.
Kemampuan mesin untuk membor lubang yang akurat dan presisi, bahkan pada bahan keras dan eksotis, tetap menjadi salah satu perkembangan fabrikasi industri yang meluas ke depan.
3. RAM atau Sinker EDM
Sebagai bentuk tertua dari EDM machining, RAM EDM terdiri dari elektroda yang dibentuk secara khusus yang diturunkan ke dalam benda kerja untuk menciptakan potongan canggih dan rongga bentuk blinder.
Seperti namanya menyiratkan, dalam mesin Sinker EDM, baik benda kerja maupun elektroda direndam dalam cairan dielektrik (minyak ringan dan viskositas) dan melalui generator yang dipasang dengan benar untuk hasil yang diinginkan dapat dicapai.
EDM Digunakan dalam Manufaktur
Dengan kemampuan untuk menciptakan bentuk yang presisi dan unik, EDM telah digunakan oleh banyak industri dalam proses manufaktur mereka. Berikut adalah jenis aplikasi yang paling umum untuk EDM.
- Pembuatan Cetakan: Cetakan adalah alat yang digunakan untuk memotong atau membentuk bahan menjadi produk padat. EDM digunakan untuk membuat cetakan ini, meskipun ukuran atau keumuman bentuk yang dibutuhkan.
- Pembuatan Cetakan: Cetakan adalah wadah yang mengubah cairan atau zat menjadi bentuk wadah. Dimensi dan kedalaman cetakan dicapai dengan penggunaan EDM.
- Pemboran Lubang Kecil: Tanpa EDM, membor lubang kecil akan sulit. Kemampuan EDM untuk menciptakan bentuk kecil secara akurat menjadikannya ideal untuk membor ukuran lubang yang dibutuhkan.
- Produksi Prototipe: Proses EDM paling banyak digunakan oleh industri pembuatan cetakan, alat, dan cetakan, tetapi menjadi metode umum untuk membuat bagian prototipe dan produksi, terutama di industri penerbangan luar angkasa, otomotif, dan elektronik di mana jumlah produksi relatif rendah.
Keuntungan Mesin EDM
- Kemampuan untuk memasin bentuk kompleks yang sulit diproduksi dengan alat pemotong konvensional.
- Pemesinan bahan sangat keras dengan toleransi yang sangat ketat.
- Benda kerja yang sangat kecil dapat dipesin di mana alat pemotong konvensional mungkin merusak bagian dari tekanan alat pemotong berlebih.
- Tidak ada kontak langsung antara alat dan benda kerja. Oleh karena itu, bagian halus dan bahan lemah dapat dipesin tanpa distorsi yang terdeteksi.
- Finishing permukaan yang baik dapat diperoleh; finishing yang sangat baik dapat diperoleh dengan jalur finishing berulang.
- Lubang yang sangat halus dapat dicapai.
- Lubang tapered dapat dihasilkan.
- Kontur internal dan sudut internal pipa atau wadah hingga R .001″.
Kekurangan Mesin EDM
- Kesulitan menemukan mesin yang ahli.
- Laju penghapusan bahan yang lambat.
- Bahaya kebakaran yang terkait dengan penggunaan dielektrik berbahan minyak yang mudah terbakar.
- Waktu dan biaya tambahan yang digunakan untuk membuat elektroda untuk ram/sinker EDM.
- Mereproduksi sudut tajam pada benda kerja sulit karena aus elektroda.
- Konsumsi daya spesifik sangat tinggi.
- Konsumsi daya tinggi.
- “Overcut” terbentuk.
- Aus alat berlebihan terjadi selama pemesinan.
- Bahan yang tidak konduktif listrik hanya dapat dipesin dengan pengaturan proses tertentu.



