Faktor Kritis untuk Memastikan Kemampuan Proses Montase BGA Berkualitas Tinggi
Montase BGA (ball grid array) sepenuhnya kompatibel dengan teknologi pengelasan montase. Pitch chip-scale BGA dapat 0.5mm, 0.65mm atau 0.8mm dan komponen BGA plastik atau keramik memiliki pitch yang lebih lebar seperti 1.5mm, 1.27mm dan 1mm. Paket BGA dengan pitch halus lebih mudah rusak daripada IC (integrated circuits) dengan paket pin dan komponen BGA memungkinkan pengurangan selektif titik kontak untuk memenuhi persyaratan spesifik pada pin I/O. Sebagai teknologi canggih yang diterapkan dalam montase SMT (surface mount technology), paket BGA dengan cepat menjadi pilihan signifikan untuk memenuhi teknologi pitch halus dan ultra pitch halus, mencapai interkoneksi padat dengan teknologi montase yang andal yang disediakan, yang mengakibatkan aplikasi jenis paket ini semakin banyak.
Aplikasi Alat Inspeksi Tomografi X-Ray dalam Montase BGA
Sebagian besar pabrikan PCB (papan sirkuit cetak) dan pabrikan elektronik belum memperhatikan terlalu banyak kebutuhan untuk menerapkan inspeksi X-ray dalam proses manufaktur mereka sampai komponen BGA diterapkan dalam montase elektronik. Metode inspeksi tradisional dianggap cukup seperti MVI (manual visual inspection) dan uji listrik termasuk MDA (manufacturing defect analysis), ICT (in-circuit test) dan fungsi test. Namun, semua metode inspeksi ini gagal menemukan masalah sambungan solder tersembunyi seperti cavitation, solder dingin dan adhesi solder timah buruk. Sistem inspeksi X-ray adalah jenis alat inspeksi yang telah diverifikasi mampu memeriksa sambungan solder tersembunyi dan membantu membangun dan mengontrol proses manufaktur, menganalisis prototipe dan mengonfirmasi proses. Berbeda dengan MDA, ICT dan AOI (Automated Optical Inspection), sistem inspeksi X-ray mampu mengonfirmasi short circuit, open circuit, cavitation dan perataan bola solder BGA, memantau kualitas proses dan menyediakan data umpan balik instan untuk SPC (statistical process control) dengan efisiensi manufaktur tinggi.
Alat inspeksi tomografi X-ray dapat menghasilkan gambar tomografi melalui pengambilan gambar sambungan solder yang mampu melakukan analisis sambungan solder otomatis dan pemindaian tomografi real-time. Selain itu, mereka dapat melakukan analisis perbandingan yang akurat pada semua sambungan solder komponen di kedua sisi papan PCB dalam beberapa detik atau 2 menit, menghasilkan kesimpulan apakah sambungan solder layak atau tidak.
Proses Montase BGA dan Sumber Variasi
Untuk menggunakan sistem inspeksi X-ray secara lebih efektif, parameter kontrol proses montase BGA dan batasan kontrol parameter harus diformulasikan. Proses montase BGA mengikuti urutan berikut:

Saat bola solder eutectic komponen BGA dirangkaikan dalam pasta solder selama proses montase, posisi mereka biasanya dikoreksi melalui self-alignment dari timah solder cair. Jadi, presisi pemasangan tampaknya tidak begitu esensial seperti komponen lead pitch halus dan fase kontrol utama dalam teknologi montase komponen BGA adalah pencetakan pasta solder dan soldering reflow. Selain itu, variasi dalam bentuk dan ukuran sambungan solder juga terkait dengan banyak elemen lainnya.
Hampir tidak mungkin untuk menghilangkan semua variasi, jadi poin kunci dalam kontrol proses manufaktur adalah mengurangi variasi di setiap fase manufaktur. Pengaruh variasi yang berbeda pada produk montase akhir harus dianalisis dengan hati-hati dan diproses secara kuantitatif. Dengan mempertimbangkan seluruh proses dari komponen BGA hingga proses montase PCB, elemen utama yang memengaruhi kualitas sambungan solder adalah:
1. Volume bola solder;
2. Ukuran pad komponen BGA;
3. Ukuran pad PCB;
4. Volume pasta solder;
5. Deformasi komponen BGA selama proses soldering reflow;
6. Deformasi PCB di area pemasangan BGA selama proses soldering reflow;
7. Akurasi penempatan pemasangan;
8. Kurva suhu soldering reflow.
Tidak peduli jenis alat inspeksi yang digunakan, harus ada dasar saat menilai apakah sambungan solder layak atau tidak. IPC-A-610C mengatur definisi kriteria penerimaan sambungan solder BGA pada item 12.2.12. Sambungan solder BGA yang unggulan harus halus, bulat, tepi jelas dan tanpa cavitation. Diameter, volume, skala abu-abu dan kontras harus sama untuk semua sambungan solder dengan posisi rata dan tidak ada perpindahan atau torsi.
Kemampuan Proses Montase BGA
Sebuah jenis komponen BGA digunakan sebagai contoh dalam diskusi berikut. Jenis komponen BGA ini adalah komponen PBGA (plastic ball grid array) dengan 520 pin dan ukuran 2"x2", dengan bola solder eutectic dan memanfaatkan flux no-clean. Analisis kemampuan proses 6 sigma diimplementasikan untuk menguji akurasi penempatan BGA, probabilitas open circuit dan short circuit sambungan solder. Asumsi sebelum perhitungan adalah:
a. Tidak ada variasi yang terjadi pada pad komponen BGA atau pad PCB;
b. Komponen BGA tidak menderita deformasi (proses soldering reflow);
c. Deviasi rata-rata dihitung sesuai dengan volume rata-rata sambungan solder setelah soldering reflow;
d. Berat komponen BGA diasumsikan seimbang oleh apung dan tegangan permukaan;
e. Pad dan bola solder eutectic harus memiliki solderabilitas yang baik;
f. Semua distribusi adalah distribusi normal.
• Penempatan BGA
Peralatan SMT standar digunakan untuk memasang komponen BGA. Peralatan pemasangan biasa mampu mengenali gambar bola solder eutectic BGA dengan kemampuan proses penempatan tercakup sebagai berikut:
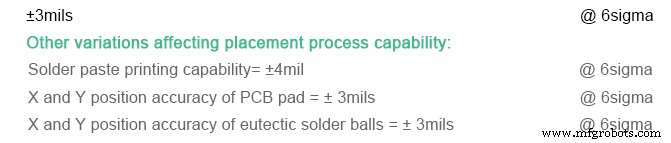
Berdasarkan data di atas, deviasi penempatan maksimum adalah 6.53mil ketika kemampuan proses adalah 6sigma. Karena diameter pad adalah 28mil, deviasi penempatan dapat diabaikan di antara self-alignment komponen yang berasal dari tegangan permukaan ketika pasta solder meleleh. Apabila berkaitan dengan proses penempatan komponen BGA, ia mematuhi tingkat 6sigma.
• Sambungan Solder dengan Open Circuit
Proses montase cenderung melihat sambungan solder terbuka karena penyusutan bola solder eutectic yang tidak cukup. Sejauh PBGA dengan 520 pin berkaitan, bola solder eutectic adalah bola dengan diameter 30mils yang standar deviasinya adalah 500mils3 (dengan volume yang terlibat) dan volume diatur menjadi 14,130mils3. Diameter BGA dan pad PCB adalah 28mil dengan ketebalan pasta soldernya 6mil. Oleh karena itu, ketinggian rata-rata tepi bola solder BGA adalah sekitar 24mils. Apabila berkaitan dengan kemampuan 6sigma yang mencerminkan variasi volume bola solder,
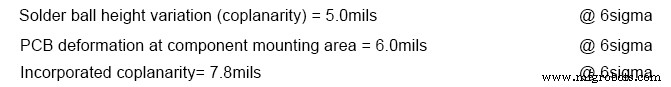
Setelah soldering reflow, ketinggian dukungan bonding solder yang ditentukan oleh volume rata-rata sambungan solder adalah 19mils. Sebagai kemampuan proses diatur menjadi 6sigma, ketebalan pasta solder diukur menjadi 4 hingga 8mils. Selain itu, bola solder BGA akan menyusut ke dalam pasta solder untuk 3mils, yang menghasilkan data perhitungan berikut:
Ketebalan pasta solder minimum di bawah bola solder = 3mils
Penyusutan minimum = 7mils
Penyusutan gabungan minimum = 10mils
Deviasi keamanan minimum yang dihasilkan untuk mencegah open circuit terjadi = 2.2mils
Ketika variasi di atas dapat dikontrol dalam rentang tertentu, proses soldering reflow BGA dapat mencapai 6sigma.
Sayangnya, deformasi pada komponen BGA dan PCB biasanya menyebabkan ketidakkonsistenan ketinggian bonding solder selama rangkaian soldering reflow BGA. Komponen BGA dan pad PCB memiliki perbedaan yang mengakibatkan variasi proses. Secara keseluruhan, meski semua variasi dipertimbangkan, sambungan solder terbuka masih akan terjadi. Jadi, sistem inspeksi X-ray dapat digunakan untuk melakukan inspeksi defek pada sambungan solder terbuka.
• Sambungan Solder Bridging (short circuits)
Metode yang sama dapat digunakan untuk mengestimasi pengaruh short circuit sambungan solder terhadap kemampuan proses montase. Sambungan solder berbeda satu sama lain dalam hal diameter dan data pengukuran menunjukkan bahwa volume bonding setiap sambungan solder berada dalam rentang 12800 hingga 19250mils3 di bawah kemampuan proses 6sigma. Akibatnya, ketinggian dukungan bonding solder minimum adalah 15mils dan kemudian diameter bonding solder maksimum dapat mencapai 38.5mils. Apabila berkaitan dengan komponen BGA dengan pitch 50mils, bridging sambungan solder jarang terjadi.
Analisis Kontrol Proses Statistik
Kontrol proses montase BGA yang efektif menyebabkan lebih sedikit variasi terjadi pada koneksi solder. Dalam proses montase praktis, Namun, variasi berikut biasanya membuat proses fluktuasi, memerlukan pemantauan konsisten padanya.
1. Tinggi dan volume pasta solder;
2. Diameter sambungan sisi komponen BGA;
3. Diameter sambungan sisi pad PCB;
4. Diameter bonding pusat koneksi;
5. Ukuran dan tingkat kejadian cavitation;
6. Bola timah.
Ketebalan pasta solder dapat dipantau oleh alat inspeksi X-ray dan variasi proses dapat dikontrol dalam tingkat tertentu berdasarkan bentuk dan konsistensi sambungan solder.
Artikel ditulis oleh editor PCBCart Dora Yang, diterbitkan asli di majalah SMT007 edisi Mei 2018.
PCBCart Menangani Montase BGA Secara Profesional
PCBCart telah menyediakan layanan Rangkaian PCB selama bertahun-tahun, kami memiliki pengalaman kaya dalam proyek Montase BGA. Kami dapat memproses pitch BGA 0.4mm atau lebih besar, dan jumlah bola BGA kami antara 2 hingga 50. Jika persyaratan populasi PCB Anda melibatkan montase BGA, jangan ragu untuk menghubungi kami di sini untuk solusi praktis dan hemat biaya. Atau, Anda dapat mengklik tombol di bawah untuk mengajukan permintaan penawaran PCBA, kami akan membalas Anda dengan biaya dan solusi rangkaian kartu sirkuit kustom secepat mungkin.
Sumber Daya yang Membantu
• Pengantar Singkat tentang Jenis Paket BGA
• Pengantar Teknologi Kemasan BGA
• Faktor yang Mempengaruhi Kualitas Montase BGA
• Layanan Produksi One Stop PCBCart Meliputi Fabrikan PCB, Sourcing Komponen dan Rangkaian Turnkey



