5 Strategi Desain Utama untuk Komponen Injeksi Plastik Kompleks
Design for manufacturability (DFM) adalah praktik umum merancang bagian sehingga juga efisien untuk diproduksi. Sementara praktik terbaik spesifik bervariasi menurut teknologi manufaktur, tujuan akhir DFM secara umum adalah untuk mengoptimalkan desain bagian sehingga meminimalkan biaya manufaktur — tanpa mengorbankan performa atau fungsi. DFM juga membantu Anda mengidentifikasi potensi masalah atau cacat awal dan menghindari re-desain yang mengganggu di kemudian hari, itulah mengapa menilai metode manufaktur yang mungkin sangat krusial selama tahap desain dan prototipe awal.
Desain yang disengaja, berfokus pada metode, sangat penting saat mencoba untuk memproduksi bagian dengan geometri kompleks atau fitur yang rumit. Dan sementara ada banyak metode manufaktur yang layak untuk memproduksi bagian dengan geometri kompleks, injeksi plastik adalah di antara yang paling umum.
DFM sangat penting untuk bagian injeksi plastik, karena alat keras dan cetakan yang digunakan untuk membuat bagian injeksi plastik memperkenalkan sejumlah variabel yang dapat mempengaruhi desain — termasuk suhu cetakan, suhu bahan, dan tekanan udara. Yang lebih baik, cetakan injeksi mahal dan memakan waktu untuk dibuat, dan proses biasanya hanya menjadi hemat biaya saat memproduksi bagian dalam volume tinggi, jadi konsistensi dan repeatabilitas adalah kritis saat merancang bagian dengan geometri kompleks atau fitur yang rumit.
Inilah 5 tips kunci untuk cara merancang bagian injeksi plastik dengan fitur kompleks.
1. Manfaatkan sliding shutoffs untuk klip dan snap fits
Klip dan snap fits adalah dua bentuk mekanisme penangkal yang dapat diintegrasikan secara langsung ke dalam desain cetakan injeksi — beberapa contoh umum adalah tutup set alat dan casing elektronik. Keduanya bekerja secara serupa: di satu sisi mekanisme, tab fleksibel bahan menangkap slot atau kantong di bagian yang berpasangan, sehingga mengamankan keduanya.
Sliding atau telescoping shutoffs adalah komponen yang diproses ke dalam satu sisi cetakan yang menjalar ke setengah lainnya, geser ke tempat saat cetakan ditutup. Ini mencegah bahan mengalir ke area tertentu, yang memungkinkan untuk dengan mudah mengintegrasikan fitur seperti kait dan lubang (termasuk lubang melalui panjang) tanpa kebutuhan untuk side actions, bumpoffs, sisipan, dan fitur lain yang meningkatkan biaya dan kompleksitas desain cetakan.
Sliding shutoffs dapat dirancang untuk memiliki tab dan slot yang sama untuk cocok dengan klip dan snap fits bagian, menciptakan fitur yang pas bersama dengan aman dan mempertahankan cukup fleksibilitas untuk ditarik tanpa patah. Shutoffs dapat mengurangi biaya desain dan operasional cetakan dan juga umumnya dapat digunakan sebagai solusi alternatif untuk undercuts dan fitur recess.
Secara umum, baik bagian maupun cetakan harus memiliki minimal 3 derajat jemuran untuk mencegah logam menggosok dengan logam, yang dapat membuat flash dan merusak shutoff.
2. Pilih bahan yang tepat untuk living hinges
Living hinges, fitur tutup fleksibel lainnya, adalah cara yang bagus untuk menempelkan dua setengah komponen plastik injeksi (pikirkan tentang tutup wadah individu dari penitip vitamin mingguan, misalnya).
Sementara pertimbangan bahan selalu merupakan pertimbangan kritis dalam desain dan pengembangan produk, itu harus menjadi perhatian utama Anda saat merancang living hinges. Polipropilena, misalnya, lebih cocok untuk fitur ini daripada policarbonat (yang dapat menjadi bahan yang excelente untuk klip dan snap fits). Bergantung pada rentang gerakan yang diharapkan dari tutup, Anda mungkin perlu menyertakan radius di titik tengah sarnir untuk memungkinkan kedua bagian untuk ditutup dengan lebih mudah.
3. Perhatikan ketebalan dinding
Ketebalan dinding harus tetap seragam whenever possible, karena variasi dalam ketebalan dapat memperkenalkan komplikasi serius. Bagian dengan ketebalan dinding yang tidak konsisten berisiko mengalami deformasi (yang disebabkan oleh bagian berbeda dari bagian pendingin pada tarif yang berbeda, yang menciptakan stres internal yang mengubah bagian secara permanen).
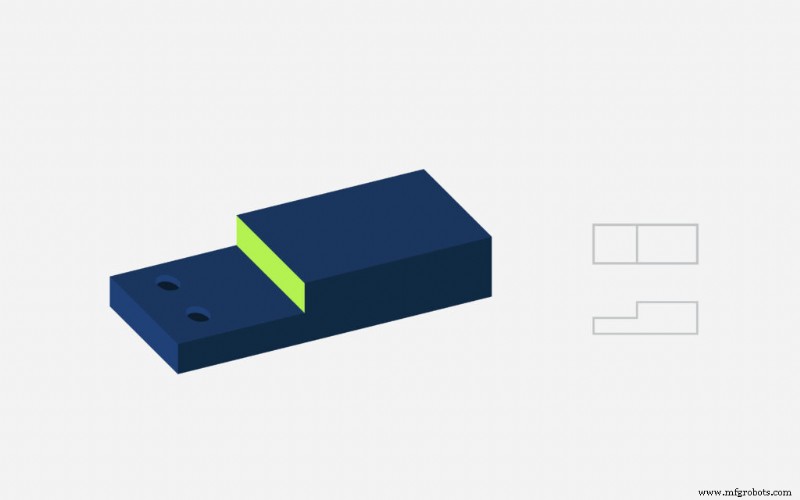
Selanjutnya, jika dinding suatu bagian terlalu tebal atau tipis, masalah lebih lanjut mungkin muncul. Misalnya, dinding tipis dan costeng pendukung yang tidak dirancang dengan baik dapat menghambat aliran, menyebabkan short shots (atau pengisian cetakan yang tidak lengkap). Di sisi lain, bagian dengan dinding tebal dan costeng yang tidak dirancang dengan baik rentan terhadap tanda tenggelam, atau kesan pada permukaan bagian yang disebabkan oleh resin interior pendingin lebih cepat daripada bahan eksterior. Jika Anda melihat tanda salah satu cacat ini, mungkin saatnya untuk meninjau kembali desain cetakan Anda.
4. Tambahkan jemuran dan kurangi tinggi fitur tinggi
Fitur tinggi seperti boss, costeng, dan standoff mungkin memerlukan Anda untuk menyertakan sudut jemuran yang lebih besar (umumnya hingga 3°) untuk memastikan bagian meninggalkan cetakan tanpa garis seret atau masalah ekstraksi lainnya. Boss dan fitur tinggi memungkinkan sisipan utas dan kekuatan bagian tambahan, namun mereka meningkatkan risiko tanda tenggelam.
Selanjutnya, meningkatkan tinggi costeng dan fitur lainnya juga meningkatkan kedalaman cetakan, meningkatkan kebutuhan untuk end mill yang lebih panjang, lebih banyak ventilasi, dan laju pemotongan yang lebih lambat selama proses pemesinan. Salah satu cara untuk mengatasi ini adalah untuk mendukung boss dengan costeng vertikal periferal, yang memiliki dinding yang lebih tipis, mengurangi kemungkinan tenggelam.
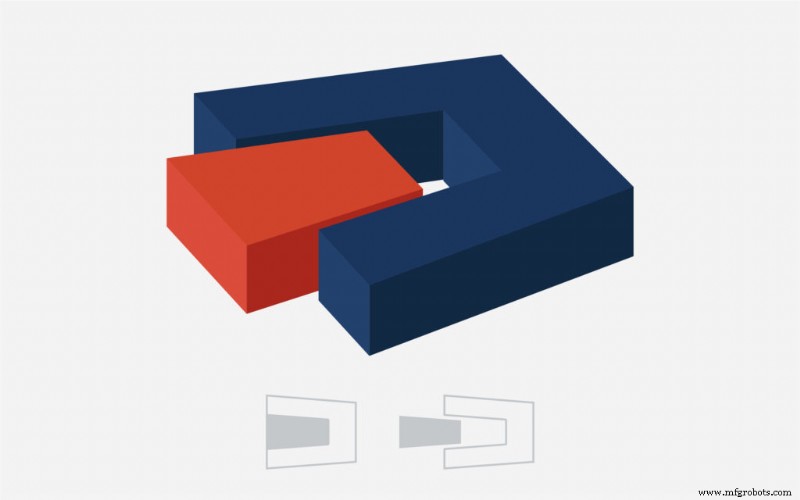
Boss miring dan fitur lainnya meningkatkan kompleksitas produksi, karena sumbu boss tidak lagi selaras dengan garis pemisah atau garis tarik — yang pada dasarnya memerlukan sisipan akan perlu dimuat secara manual ke dalam cetakan sebelum setiap cetakan.
5. Berbicara strategis tentang teks dan logo
Teks (seperti nama produk atau perusahaan) atau logo biasanya ditambahkan ke produk injeksi plastik. Berita baiknya adalah ukuran font kecil sebenarnya cukup mudah dicapai melalui injeksi plastik — selama Anda mengikuti beberapa pedoman kunci.
Pertama, teks harus font sans-serif dan panjang geser terpendek (garis lintas T atau A, misalnya) harus setidaknya 0,020 inci panjang. Teks yang muncul lebih mudah dibaca dan diproduksi daripada teks yang tenggelam ke dalam permukaan bagian. Kecuali teks terlalu besar, tidak boleh lebih tinggi dari 0,015 inci.
Akhirnya, kecuali Anda bekerja dengan bahan fleksibel seperti silikon karet atau elastomer termoplastik (TPE), teks harus menghadap arah tarik jika memungkinkan — jika tidak, sisipan yang dimuat manual atau side actions mungkin diperlukan untuk memastikan ekstraksi yang lancar.
Mulai menyempurnakan desain injeksi plastik Anda hari ini
Geometri kompleks dan tingkat kompleksitas fitur yang tinggi bukanlah akhir dunia untuk bagian injeksi plastik. Dengan memperhatikan faktor desain kunci seperti desain cetakan, pemilihan bahan, orientasi boss, dan gaya serta ukuran teks, Anda akan dapat meningkatkan manufakturabilitas bagian Anda (dan oleh karena itu hemat biaya) dan kualitas secara bersamaan.
Tentu, bekerjasama dengan produsen berpengalaman adalah cara lain yang pasti untuk menyederhanakan fase desain dan produksi pengembangan produk. Fast Radius membawa puluhan tahun pengalaman teknik dan desain ke meja, dan kami bekerja dengan sungguh-sungguh bersama setiap pelanggan untuk memastikan bagian Anda tidak hanya dibuat dengan baik — namun dibuat dengan cara yang paling efisien dan hemat biaya yang mungkin. Hubungi kami hari ini untuk mengetahui bagaimana kami dapat membuat desain Anda menjadi kenyataan.



