5 Tips Desain Ahli untuk Cetak Urethane yang Sukses
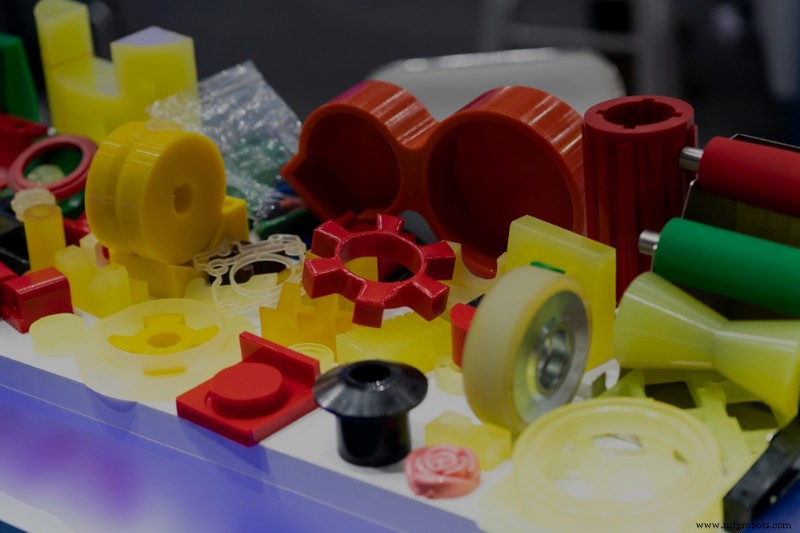
Cetak urethane adalah proses manufaktur tradisional serbaguna yang menggunakan pola master yang dicetak 3D dan cetakan silicone untuk membuat bagian plastik penggunaan akhir. Selama proses cetak urethane, pola master ditempatkan di dalam kotak teredap, dilapisi dengan silicone cair, dan kemudian dikuringkan. Setelah silicone membeku, produsen memotongnya menjadi dua untuk melepaskan pola master — pada titik ini, cetakan urethane siap digunakan.
Untuk membuat bagian cetak urethane kustom, insinyur menuang resin cetak urethane — biasanya bahan polyurethan yang dapat meniru properti fisik plastik yang digunakan dalam cetak injeksi — ke dalam cetakan dan menguringkannya di oven. Bagian akhir umumnya membutuhkan sedikit, jika ada, pemrosesan pasca.
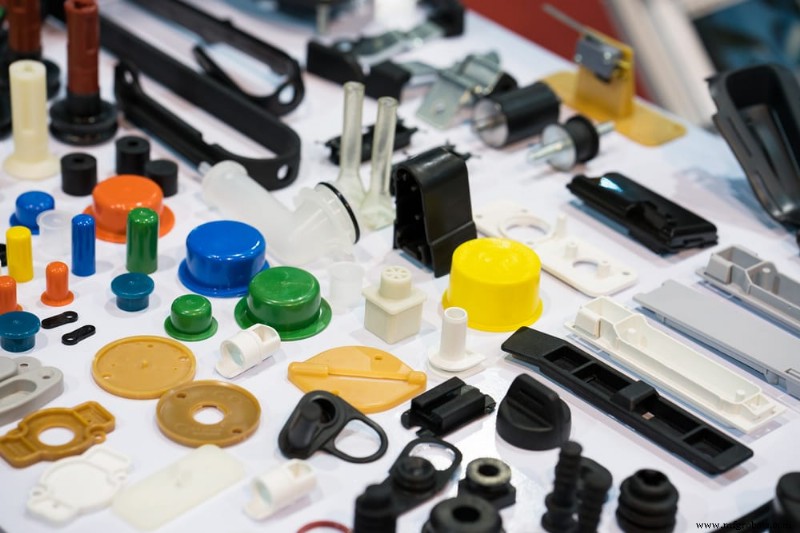
Lebih murah dan lebih sedikit waktu daripada alat keras, cetak urethane ideal untuk prototipe cepat dan produksi volume rendah hingga menengah dari bangunan kompleks. Untuk mendapatkan hasil maksimal dari proses manufaktur ini, tim produk harus merancang untuk kemampuan manufaktur dan mengoptimalkan desain cetakan sejak awal untuk menyederhanakan proses produksi dan menjaga biaya tetap rendah. Berikut adalah lima tips desain penting untuk membuat bagian cetak urethane kustom yang bersih dan fungsional:
5 tips desain teratas untuk cetak urethane
1. Berikan ketebalan dinding yang merata
Banyak insinyur lebih suka cetak urethane daripada cetak injeksi karena proses pertama memberikan variasi ketebalan dinding yang lebih besar, namun masih penting untuk memastikan bahwa desain cetakan urethane tertentu memiliki dinding yang seragam. Dinding seragam mengurangi risiko deformasi selama penguringan, memastikan cetakan terisi sepenuhnya dan akurat, dan mengurangi masalah desain lainnya.
Ketebalan dinding minimum sebesar .040” (1mm) direkomendasikan, tetapi ada kasus di mana dinding dapat tipis hingga .020”(.5mm) pada bagian kecil. Untuk bagian besar, ketebalan dinding harus selalu meningkat proporsional dengan ukuran bagian untuk memastikan bahwa dinding dapat memberikan dukungan yang memadai.
2. Akondisikan penyusutan
Ketika dua dinding dengan ketebalan berbeda bersinggungan dalam desain cetakan urethane, penyusutan dapat terjadi. Karena dinding yang lebih tebal membeku lebih lambat dari dinding yang lebih tipis, area tempat mereka menyatu pada dinding nominal akan menyusut saat proyeksi — pegas atau busur — menyusut. Ini menyebabkan area tenggelam di dinding nominal. Untuk meminimalkan penyusutan dan mencegah area tenggelam, insinyur harus memastikan ketebalan pegas antara 50% dan 60% dari dinding tempat mereka menyatu.
Masih, terkadang bagian cetak urethane menyusut karena alasan lain selain kekurangan desain cetakan urethane. Dimensi akhir bagian cetak urethane tergantung pada akurasi pola master dan cetakan, geometri bagian, serta bahan cetak urethane. Tingkat penyusutan 0.15% dianggap dapat diterima, tetapi insinyur harus meninjau kembali desain cetakan urethane mereka jika tingkat penyusutan melebihi ambang ini.
3. Gunakan pegas
Menambahkan pegas ke dalam desain cetakan urethane dapat meningkatkan kekuatan dan kekakuan bagian akhir tanpa menambahkan ketebalan. Untuk menggunakan pegas dengan benar, insinyur harus mematuhi pedoman berikut:
Tinggi
Pegas yang lebih panjang memberikan penguatan yang lebih besar, tetapi mencetak pegas panjang dapat membuat bagian sulit dicetak. Untuk alasan ini, pegas tidak boleh melebihi tinggi yang tiga kali ketebalannya. Untuk menghindari masalah tinggi sama sekali, insinyur dapat menggunakan beberapa pegas pendek alih-alih satu pegas panjang untuk meningkatkan kekakuan bagian.
Lebar
Lebar pegas di titik pertemuan bagian harus 40% hingga 60% dari ketebalan bagian. Jika radius fillet disertakan dalam desain, ia harus setidaknya 25% dari ketebalan bagian. Parameter ini membantu membuat pegas sekuat mungkin.
Sudut Draft
Insinyur harus membuat draft pegas yang dirancang untuk mengurangi kemungkinan tenggelam. Sudut draft untuk setiap sisi harus antara 0.25 dan 0.5 derajat dan sudut draft setiap sisi harus sama. Untuk permukaan bertekstur, tambahkan draft tambahan 1.0 derajat untuk setiap kedalaman tekstur 0.025 (0.001 inci).
Jarak
Insinyur harus menetapkan pegas berurutan setidaknya dua kali ketebalan dari satu sama lain untuk mendistribusikan bobot bagian secara merata di seluruh pegas.
Orientasi
Orientasi pegas menentukan bagaimana dan di mana bagian mengalami stres, jadi insinyur harus hati-hati untuk menyusun pegas dengan cara yang memaksimalkan kekakuan lentur bagian. Jika pegas ditempatkan pada posisi yang salah, mereka tidak akan memiliki dampak positif pada kekuatan bagian.
Tim produk juga harus memperhatikan pertemuan dan tenggelam saat bekerja dengan pegas. Pada titik di mana pegas bersinggungan dengan bagian, pegas berat dapat menyebabkan bagian tenggelam. Untuk menghindari tenggelam di pertemuan pegas, insinyur dapat menggunakan fillet untuk melupakan stres pada permukaan bagian dan mengurangi tenggelam di sisi seberang bagian. Radius fillet harus setidaknya separuh dari ketebalan bagian. Lebih jauh, mengorek atau meringankan beban bagian mengurangi jumlah bahan yang digunakan dan membantu mempertahankan ketebalan dinding yang seragam di seluruh bagian.
Pegas dapat secara dramatis meningkatkan performa bagian akhir, tetapi insinyur dan tim produk tidak boleh terlalu terpacu. Pegas hanya berguna ketika bagian membutuhkan penguatan tambahan. Dalam situasi di mana ini bukan kasus, pegas seringkali ditempatkan secara tidak tepat dan sedikit untuk meningkatkan kekuatan atau kekakuan bagian. Juga, pegas yang tidak perlu meningkatkan bobot dan harga bagian, menyebabkan masalah cetakan, dan berkontribusi pada pemborosan bahan. Insinyur dan tim produk harus mempertimbangkan hal-hal ini saat memutuskan apakah desain cetakan urethane mereka memerlukan pegas.
4. Pertimbangkan draft dan undercuts
Draft dan undercuts bukanlah masalah dengan cetak urethane karena silicone cair dapat mengambil bentuk cetakan apa pun. Namun, jika insinyur menggunakan cetak urethane untuk membangun prototipe yang akhirnya akan diproduksi menggunakan proses yang berbeda, seperti cetak injeksi, mereka harus membuat desain sesuai untuk produksi akhir. Ini mungkin termasuk menyertakan draft dan undercuts. Fitur zero-draft panjang datang dengan risiko kecil patahnya bagian saat mengeluarkan bagian dari cetakan, jadi sudut kecil mungkin berguna, terutama untuk produksi volume besar.
5. Sertakan jarak yang cukup di antara huruf dan logo
Dengan cetak urethane, mudah bagi perancang untuk mencetak huruf dan logo yang terangkat atau tenggelam berkualitas tinggi ke dalam bagian cetak urethane kustom. Untuk memastikan huruf semirang dan mudah dibaca mungkin, perancang harus mempertimbangkan tinggi atau kedalaman fitur, lebar fitur, radius pada fitur, dan jarak di antara fitur.
Tim produk harus meninggalkan setidaknya 0.050” di antara fitur, meskipun ini dapat bervariasi tergantung pada detail desain. Semua radius harus setidaknya setengah dari tinggi fitur, tetapi radius yang lebih besar lebih baik lagi. Terakhir, lebar semua logo atau huruf harus dua kali tingginya.
Optimalkan bagian cetak urethane Anda
Dengan cetak urethane dan merancang untuk kemampuan manufaktur, beberapa perubahan desain kecil dapat berjalan jauh. Insinyur dan perancang harus berusaha untuk mempertahankan ketebalan dinding yang seragam, mempertimbangkan penyusutan, dan memastikan mereka menggunakan pegas secara efektif. Tim produk dapat lebih lanjut mengoptimalkan kemampuan manufaktur dengan membuat desain sesuai untuk produksi akhir dan memastikan mereka meninggalkan cukup ruang di antara huruf dan logo untuk meningkatkan estetika.
Mitra manufaktur berpengalaman seperti Fast Radius dapat membantu tim produk menyederhanakan merancang untuk kemampuan manufaktur. Kami bersemangat dalam mengembangkan produk yang dulu dianggap mustahil untuk dibuat, dan kami berusaha untuk tetap mengikuti teknologi desain digital terbaru.
Tim produk yang ingin mengembangkan aplikasi inovatif atau mengoptimalkan desain cetakan urethane yang ada dapat mendapat manfaat dari pengalaman tim desain kami selama bertahun-tahun di seluruh proses manufaktur. Hubungi kami hari ini untuk memulai bagian cetak urethane kustom Anda.
Untuk lebih banyak tips desain dan informasi tentang cetak urethane, kunjungi artikel terkait di pusat pembelajaran Fast Radius.
Siap membuat bagian Anda dengan Fast Radius?
Mulai penawaran Anda



