Menghindari 7 Cacat Umum Cetak Injeksi: Tips Ahli untuk Kualitas Konsisten
Cetak injeksi adalah metode produksi yang efisien ketika dibutuhkan volume tinggi bagian yang identik. Namun, ini juga memerlukan tingkat keahlian teknis yang tinggi untuk dikuasai. Dengan begitu banyak variabel yang terlibat, kesalahan kecil yang seolah-olah sepele pada tahap awal pengembangan produk dapat mengakibatkan masalah besar — dan bahkan menahan integritas produk — di kemudian hari.
Cacat dapat mengurangi kecepatan dan efisiensi biaya seluruh proses pengembangan produk, dan dapat berpotensi mempersingkat umur produk jika tidak ditangani. Masalah dan cacat cetak injeksi dapat disebabkan oleh berbagai alasan, termasuk desain yang buruk, kesalahan proses produksi, kegagalan kontrol kualitas, dan lebih banyak lagi. Karena itu, penting untuk mengambil pendekatan proaktif dalam mitigasi risiko selama proses pengembangan produk untuk mengurangi kemungkinan cacat cetak injeksi yang berpotensi.
Berikut adalah beberapa cacat umum yang mungkin terjadi dalam cetak injeksi plastik — dan bagaimana tim produk dapat menghindarinya.
1. Alur garis
Alur garis adalah garis, lorong, dan pola lain yang muncul pada permukaan bagian. Ini disebabkan oleh injeksi plastik cair yang bergerak dengan kecepatan yang berbeda di seluruh cetakan injeksi, yang pada akhirnya menyebabkan resin mengeras pada tingkat yang berbeda. Ini sering menjadi tanda bahwa kecepatan injeksi dan/atau tekanan terlalu rendah.
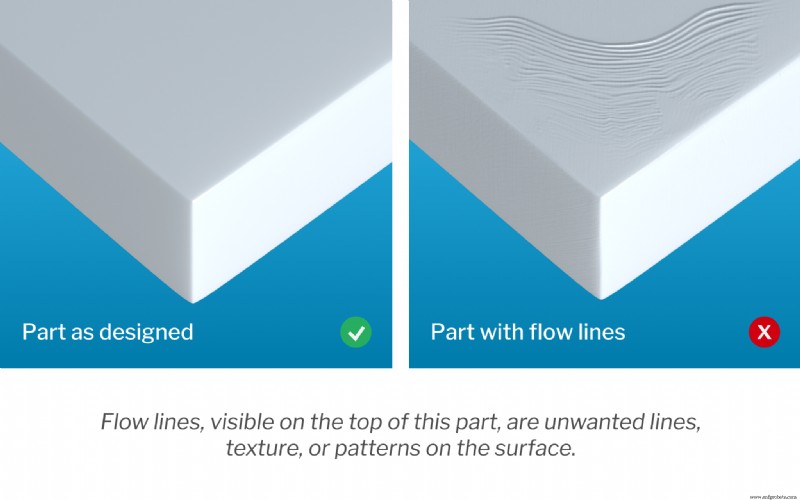
Alur garis juga dapat muncul ketika resin termoplastik bergerak melalui bagian cetakan dengan tebal dinding yang berbeda — yang menjadikan mempertahankan tebal dinding yang konsisten atau memastikan chamfer dan fillet memiliki panjang yang sesuai sangat kritis. Menempatkan pintu injeksi pada bagian dinding tipis dari ruang cetakan dapat lebih membantu mengurangi alur garis.
2. Lubang tenggelam
Lubang tenggelam muncul sebagai depresi, goresan, atau krater pada bagian tebal dari suatu bagian. Bagian yang lebih tebal memerlukan waktu lebih lama untuk mendingin, yang dapat memiliki efek samping yang sering tidak diantisipasi yaitu bagian dalam bagian menyusut dan menyusut dengan tingkat yang sangat berbeda dari bagian luar.
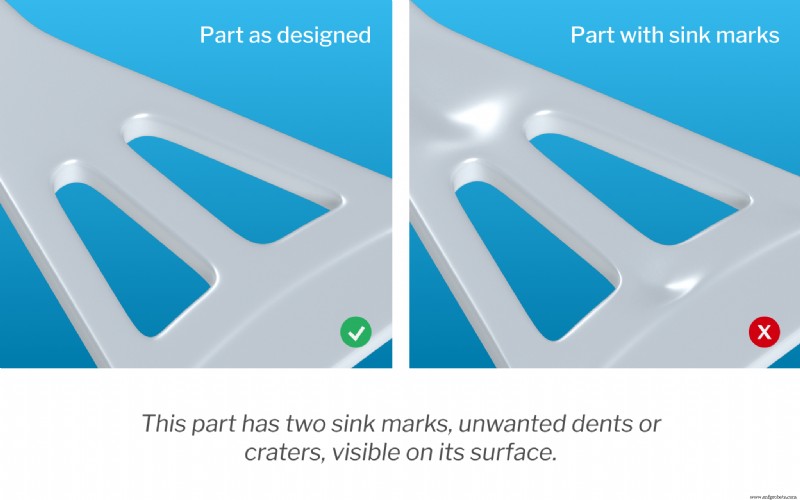
Meskipun paling sering merupakan indikator bahwa plastik memerlukan waktu lebih lama di dalam cetakan untuk mendingin dan mengeras dengan baik, lubang tenggelam kadang-kadang dapat diatasi dengan mengurangi tebal dinding yang paling tebal, yang membantu memastikan pendinginan yang lebih merata dan menyeluruh. Tekanan yang tidak memadai di ruang cetakan atau suhu yang lebih tinggi dari yang diinginkan di pintu injeksi juga dapat berkontribusi pada perkembangan cacat ini.
Dari sisi desain, risiko lubang tenggelam dapat diminimalkan dengan memastikan tebal tulang dan tebal dinding cetak injeksi yang tepat. Tindakan ini juga dapat membantu meningkatkan kekuatan keseluruhan bagian.
3. Delaminasi permukaan
Apa itu delaminasi? Delaminasi adalah kondisi yang menyebabkan permukaan bagian terpisah menjadi lapisan tipis. Lapisan-lapisan ini, yang terlihat seperti lapisan yang dapat dikupas, disebabkan oleh keberadaan kontaminan dalam bahan yang tidak terikat dengan plastik, menciptakan kesalahan lokal. Ketergantungan berlebihan pada agen pelepasan cetakan juga dapat menyebabkan delaminasi.
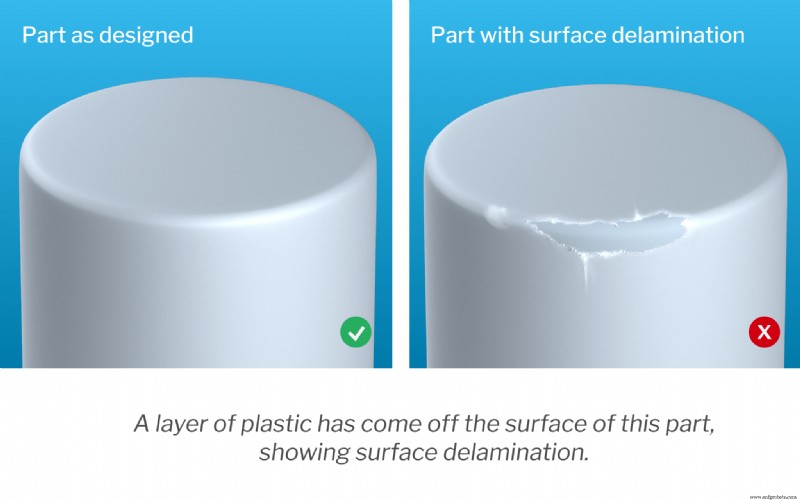
Untuk mendorong perbaikan dan pencegahan delaminasi, tim harus meningkatkan suhu cetakan dan menyesuaikan mekanisme pelepasan cetakan agar kurang bergantung pada agen pelepasan cetakan, karena agen ini dapat meningkatkan risiko delaminasi. Pra-drying plastik dengan benar sebelum mencetak juga dapat membantu.
4. Garis pengelasan
Juga disebut garis jahit, cacat ini menandai tempat dua aliran resin cair bertemu saat bergerak melalui geometri cetakan. Ini terjadi di sekitar setiap bagian geometri yang memiliki lubang. Saat plastik mengalir dan melingkari setiap sisi lubang, dua aliran plastik bertemu. Jika suhu aliran tidak tepat, dua aliran tidak akan terikat dengan baik dan akan menyebabkan garis pengelasan yang terlihat. Ini mengurangi kekuatan dan daya tahan keseluruhan komponen.
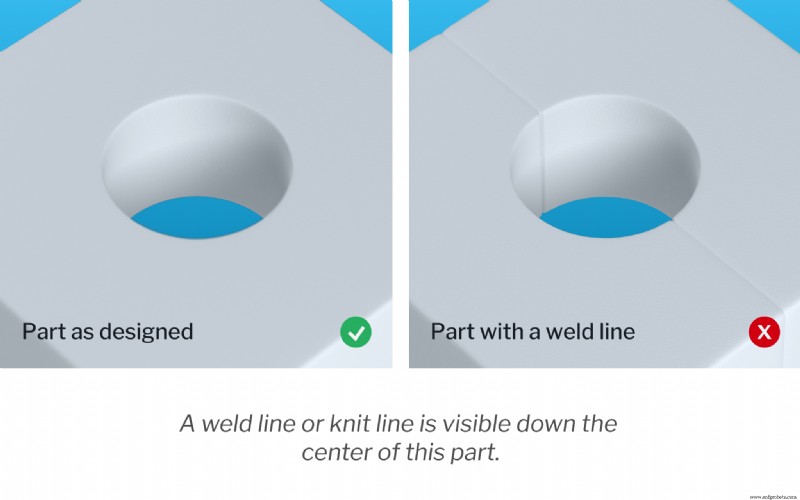
Meningkatkan suhu resin cair dapat membantu mencegah proses pengeringan dimulai terlalu awal, seperi meningkatkan kecepatan dan tekanan injeksi. Resin dengan viskositas lebih rendah dan titik leleh lebih rendah kurang rentan terhadap pengembangan garis pengelasan dalam cetak injeksi, yang juga dapat dihilangkan dengan menghapus partisi dari desain cetakan.
5. Short shots
“Short shots” merujuk pada kasus di mana resin tidak sepenuhnya mengisi ruang cetakan, resulting in bagian yang tidak lengkap dan tidak dapat digunakan.
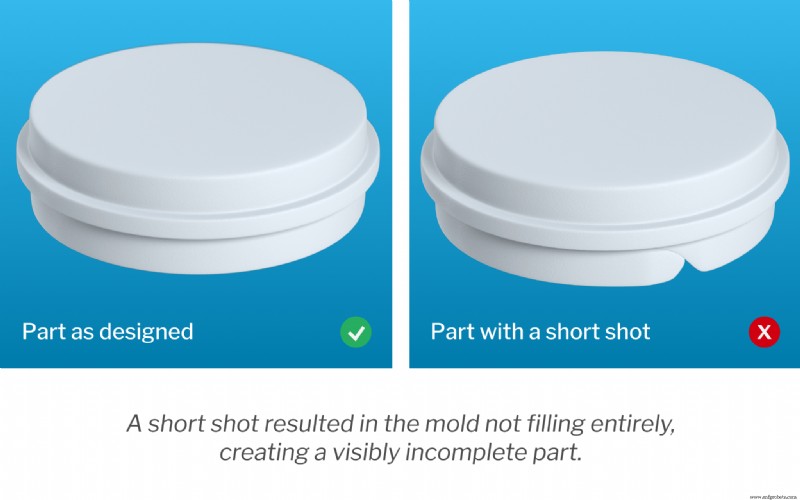
Apa yang menyebabkan short shots dalam cetak injeksi? Biasanya, mereka adalah hasil dari aliran yang terbatas dalam cetakan, yang dapat disebabkan oleh pintu injeksi yang terlalu sempit atau tersumbat, kantong udara yang terperangkap, atau tekanan injeksi yang tidak memadai. Viskositas bahan dan suhu cetakan juga merupakan penyumbang. Meningkatkan suhu cetakan dan menyematkan ventilasi tambahan ke dalam desain cetakan untuk memungkinkan udara keluar dengan benar dapat membantu mencegah terjadinya short shots.
6. Pengeringan
Pengeringan cetak injeksi merujuk pada torsi atau lenturan tidak disengaja yang disebabkan oleh penyusutan internal yang tidak merata selama proses pendinginan. Cacat pengeringan dalam cetak injeksi umumnya adalah hasil dari pendinginan cetakan yang tidak seragam atau tidak konsisten, yang menciptakan stres dalam bahan.
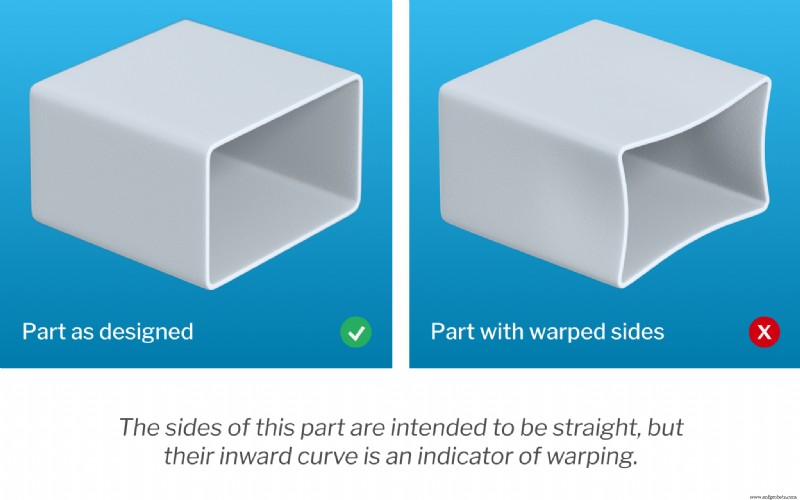
Mencegah cacat pengeringan dalam cetak injeksi adalah masalah memastikan bahwa bagian diberikan cukup waktu untuk mendingin — dan pada tingkat yang cukup bertahap — untuk mencegah stres internal terbentuk dan merusak bagian. Tebal dinding seragam dalam desain cetakan sangat penting dari banyak alasan, di antaranya yang kritis adalah membantu memastikan plastik mengalir melalui ruang cetakan dalam satu arah.
Penting untuk dicatat bahwa bahan dengan struktur semi-kristal lebih cenderung mengalami pengeringan.
7. Jetting
Cacat jetting dalam cetak injeksi adalah hasil potensial lain dari proses pengeringan yang tidak merata. Jetting terjadi ketika injeksi awal resin masuk ke cetakan dan memiliki cukup waktu untuk mulai mengeras sebelum ruang terisi. Ini menciptakan pola aliran bergelombang yang terlihat pada permukaan bagian dan mengurangi kekuatan bagian.
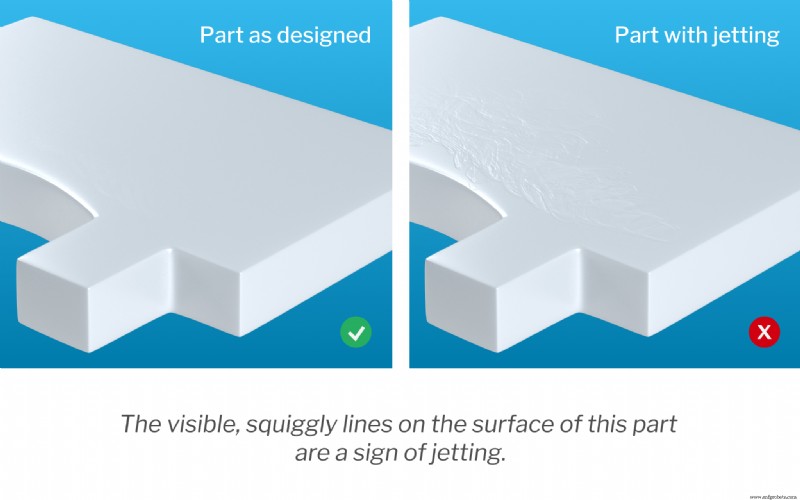
Mengurangi tekanan injeksi sering kali adalah cara terbaik untuk memastikan pengisian yang lebih bertahap, tetapi meningkatkan suhu cetakan dan resin juga dapat membantu mencegah jetting yang mengeras secara premature. Menempatkan pintu injeksi sehingga aliran bahan berjalan melalui sumbu terpendek cetakan adalah cara lain yang efektif untuk meminimalkan jetting.
Mencegah cacat dan penyebab cetak injeksi
Cetak injeksi dapat menjadi metode manufaktur yang sangat efisien untuk memproduksi bagian plastik yang sangat dapat diulang, tetapi, seperti dengan banyak proses, memproduksi bagian akhir berkualitas tinggi memerlukan tingkat perhatian detail yang tinggi dan pendekatan proaktif terhadap manajemen risiko. Semua yang terlibat dalam proses pengembangan produk — dari tahap desain awal dan bukti konsep hingga fulfillment — perlu melakukan due diligence mereka untuk memastikan produk memenuhi standar kualitas tertinggi dan menghindari masalah cetak injeksi plastik umum ini.
Memilih mitra manufaktur seperti Fast Radius, yang mahir dalam cacat umum cetak injeksi dan troubleshootingnya, dapat berarti perbedaan antara bagian berkualitas tinggi — yang diproduksi tepat waktu dan dalam anggaran — dan yang ditandai dengan garis pengelasan, jetting, flash, lubang tenggelam, dan cacat lainnya. Selain menjadi bengkel manufaktur on-demand yang berpengalaman, kami juga menyediakan layanan konsultasi dan optimasi desain yang memastikan kami dapat membantu setiap tim membuat bagian yang fungsional, elegan, dan berkinerja tinggi seefisien mungkin. Hubungi kami hari ini untuk mengetahui lebih lanjut tentang layanan cetak injeksi kami.



