Mencegah Cacat Kosmetik dalam Cetak Inti: Tips Pakar
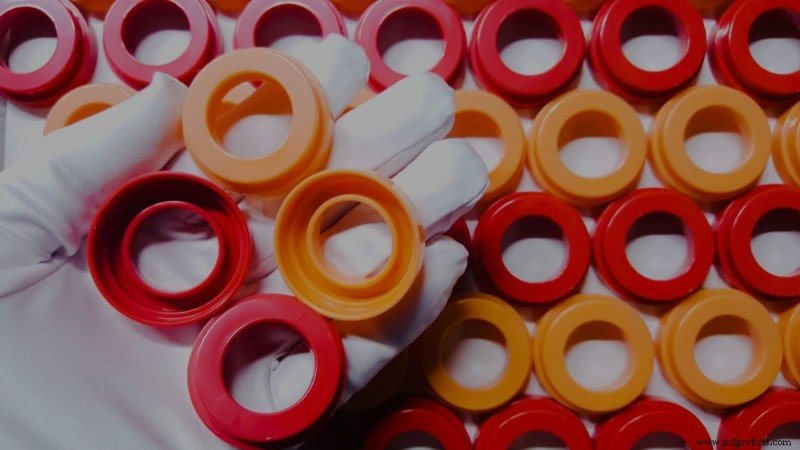
Cetak injeksi adalah proses manufaktur sederhana yang digunakan untuk memproduksi bagian dengan cepat dan konsisten dalam bentuk unik. Proses cetak injeksi plastik dimulai dengan pemanasan pelet termoplastik. Material cair ini kemudian disuntik ke dalam cetakan baja yang keras melalui nozel terpresur. Setelah bagian mendingin, dikeluarkan dan proses diulang. Cetak injeksi adalah salah satu metode manufaktur yang paling populer untuk bagian plastik dan insinyur sering menggunakan cetak injeksi untuk jalur produksi volume besar, karena proses ini menciptakan bagian yang konsisten dengan cepat sambil sering mengurangi biaya per bagian.
Saat memproduksi komponen plastik dengan cetak injeksi, beberapa bagian mungkin keluar terlihat dan terasa lebih baik dari yang lain. Namun, itu tidak berarti Anda terjebak dengan produk yang kurang baik. Berikut adalah tujuh cacat kosmetik yang dapat terjadi dalam cetak injeksi plastik, ditambah penyebab dan solusi potensialnya.
Drag lines
Drag lines, juga dikenal sebagai garis gores, terjadi ketika tidak cukup draft yang diintegrasikan ke dalam desain dinding vertikal suatu bagian. Dinding vertikal adalah permukaan sejajar dengan arah cetakan. Ketika tidak cukup ruang untuk bagian dikeluarkan dengan benar, dinding vertikal menggores cetakan dan menciptakan garis yang tidak menarik.
Untuk menghindari drag secara terbaik, dinding vertikal harus memiliki sudut draft berkisar 1 hingga 2 derajat. Permukaan yang sangat bertekstur dapat memerlukan sudut draft 5 derajat atau lebih untuk mencegah drag.
Flash
Flash, juga dikenal sebagai "spew," terjadi ketika material cetakan mengalir di luar ruangan yang dimaksud dan melampaui tepi bagian. Flash biasanya disebabkan oleh cetakan yang aus atau dirancang buruk, serta tekanan injeksi atau suhu cetakan yang terlalu tinggi. Berbeda dengan garis pemotongan, yang menunjukkan gerben pada bagian cetak injeksi, flash adalah cacat yang cukup terlihat dan tidak menarik.
Anda dapat memperbaiki kejadian flash satu kali dengan hanya memotong material berlebihan, tetapi ini tidak direkomendasikan untuk kejadian flash yang berulang. Jika Anda mengalami flash sering saat memproduksi bagian plastik dengan cetak injeksi, Anda harus:
- Merakit ulang atau merancang ulang cetakan injeksi Anda
- Meningkatkan gesekan pemotongan plate untuk membatasi aliran material
- Menyesuaikan tekanan injeksi, suhu cetakan, dan ventilasi
Menempatkan garis pemotongan dengan benar selama desain dapat memiliki pengaruh besar pada flash. Mitra manufaktur seperti Fast Radius dapat memberikan wawasan DFM (Design for Manufacturing) untuk bagian Anda.
Sink marks
Defek sink mark dalam cetak injeksi muncul sebagai depresi kecil pada permukaan, mirip dengan krater kecil. Sink terutama disebabkan oleh bagian tebal dalam desain cetakan injeksi, yang mengakibatkan waktu pendinginan yang tidak tepat di dalam cetakan. Namun, sink marks juga dapat berasal dari tekanan rendah di rongga cetakan injeksi atau suhu yang terlalu tinggi di gerbang alat. Contoh umum dari sink adalah orange peel, yang menciptakan penampilan rippling pada bagian Anda.
Anda dapat menghindari sink dengan memastikan bagian Anda memiliki ketebalan dinding yang tepat, biasanya tidak kurang dari 40 hingga 60 persen dari bagian terbalok bagian. Sink juga dapat dicegah dengan menurunkan suhu cetakan, meningkatkan tekanan holding, atau meningkatkan waktu holding untuk mendorong pendinginan yang tepat.
Swirling
Bagian plastik sering diwarnai dengan pelet resin berwarna, yang dicampur dengan material cetak injeksi cair segera sebelum jalur cetakan. Namun, jika warna tidak bercampur dengan material cair dengan sukses, swirling terjadi. Tidak hanya swirling mempengaruhi konsistensi warna bagian, tetapi juga menciptakan ketidakkonsistenan warna antara bagian yang berbeda dalam jalur produksi yang sama.
Swirling dapat meningkat tergantung pada material yang Anda gunakan, dan tekstur atau pelapis alat cetak injeksi. Untuk mencegah swirling, lakukan uji coba jika memungkinkan dan gunakan resin yang telah dicampur sebelumnya untuk memastikan kecocokan warna yang identik di seluruh bagian.
Knit lines
Knit lines, juga dikenal sebagai weld lines, adalah garis halus yang mirip dengan retakan rambut atau pecahan. Knit lines terjadi ketika dua aliran material yang berlawanan bergabung di rongga cetakan, dan paling mungkin terjadi di tepi lubang atau indentasi. Masalah ini terutama kosmetik, tetapi knit lines dapat menciptakan titik kegagalan pada area yang dirancang untuk menerima stres.
Knit lines terutama diatasi melalui gerbang dan desain cetakan. Mitra cetak injeksi yang berpengalaman dapat memberikan wawasan tentang desain bagian untuk memastikan gerbang ditempatkan dengan benar sehingga knit lines tidak terjadi di area kritis. Anda juga dapat membuat lubang ke dalam komponen setelah mereka dicetak injeksi untuk mengurangi kemungkinan knit lines.
Vestiges
Vestige adalah titik kecil dan tidak menarik yang ditinggalkan oleh penghapusan gerbang setelah cetak injeksi. Vestiges adalah defek cetak injeksi yang tidak dapat dihindari, dan sayangnya, tidak ada cara untuk sepenuhnya menghilangkannya. Cara terbaik untuk menangani vestiges adalah mengorientasikan komponen plastik dalam cetakan injeksi, sehingga vestige terjadi pada permukaan yang paling tidak terlihat. Misalnya, pada replika David Michaelangelo, vestige akan menjadi basis patung.
Vacuum voids
Vacuum voids, atau kantong udara, adalah defek kantong udara yang terperangkap dalam cetak injeksi. Jumlah kecil vacuum voids pada bagian adalah masalah kosmetik, tetapi banyak kantong udara dapat melemahkan bagian cetak injeksi. Penyebab kantong udara ini adalah tekanan cetakan yang tidak memadai, yang memaksa udara yang terperangkap keluar dari rongga cetakan dan masuk ke bagian. Dalam desain bagian, hindari sudut tajam yang dapat meninggalkan ruang mati di rongga saat material mengalir. Vacuum voids juga dapat berasal dari penarikan material karena pendinginan yang terlalu cepat — material tertentu yang rentan terhadap perubahan densitas lebih rentan terhadap voids.
Troubleshooting defek cetak injeksi dengan Fast Radius
Ada banyak potensi defek cetak injeksi yang dapat berdampak negatif pada penampilan bagian plastik. Defek ini dapat berasal dari variasi suhu, penggunaan dan pemeliharaan alat cetak injeksi yang tidak tepat, dan properti komponen yang dirancang buruk seperti sudut draft dan ketebalan dinding. Beberapa defek kosmetik ini mudah diperbaiki, sementara yang lain sebenarnya tidak dapat dihindari. Produsen ahli dapat membantu Anda mencegah defek jika memungkinkan.
Di Fast Radius, kami dapat secara ahli memproduksi komponen cetak injeksi berkualitas tinggi setiap kali. Spesialis manufaktur kami dapat membantu tim produk memilih material, suhu, aditif, dan prosedur cetak injeksi yang tepat untuk memastikan bercak kosmetik ditangani dengan baik. Merasa percaya dengan daya tarik estetika komponen Anda dengan Fast Radius di sisi Anda. Hubungi kami hari ini untuk memulai makeover bagian plastik Anda.
Untuk mempelajari lebih banyak defek cetak injeksi umum, kunjungi pusat sumber daya Fast Radius.
Siap untuk membuat bagian dengan Fast Radius?
Mulai penawaran Anda



