Sand Casting Ductile Iron: Gambaran Umum Proses, Keuntungan & Keterbatasan
Baja karbon tidak mudah dicetak pasir karena titik lelehnya yang tinggi. Besi cor duktile adalah alternatif. Titik leleh yang lebih rendah memberikan cara untuk mencapai properti metalurgis yang serupa dengan baja dalam bagian sand cast. Beralih dari baja ke cetakan besi duktile adalah cara untuk mengurangi persyaratan pemesinan dan mungkin juga biaya per potongan.
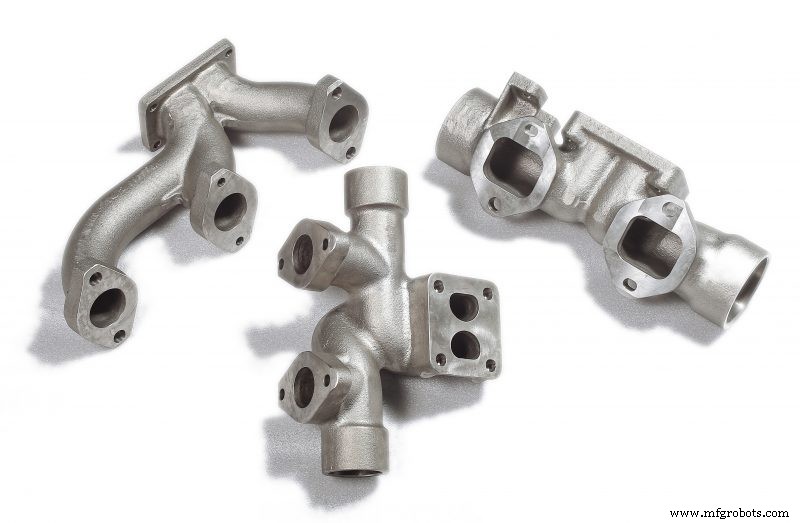
Berikut adalah pengantar tentang besi cor duktile dan penjelasan tentang apa yang terlibat dalam mencetaknya dengan pasir.
Dua Jenis Besi Cor
Para tukang cetakan telah membuat dan bekerja dengan gray cast iron selama berabad-abad. Ia meleleh dan dicetak dengan mudah dan memiliki kemampuan pemesinan yang baik tetapi kelemahannya adalah kekuatan tarik rendah dan ductility.
Kekuatan rendah disebabkan oleh flakes graphite yang terdistribusi di seluruh metal matrix. Ini menyediakan titik awal retak yang mengarah pada kelemahan.
Besi cor duktile, yang dikembangkan pada pertengahan abad kedua puluh, mengatasi masalah ini. Menambahkan jumlah kecil elemen yang dipilih dengan hati-hati ke pig iron berkualitas tinggi yang kaya akan karbon menghasilkan mikroskopik bola graphite dalam matriks ferrite dan pearlite (Fe3C) alih-alih flakes. Karena alasan ini, kadang-kadang disebut sebagai besi cor spheroidal atau nodular.
Besi cor duktile sedikit lebih padat dari baja, (0,256 lb/in3 / 7,1 g/cm3 versus 0,284 lb/in3 / 7,8 g/cm3), dan oleh karena itu lebih ringan, namun kekuatan tarik sangat serupa. Ia memiliki ductility yang cukup baik, daya tahan aus yang baik, dan dapat menahan beban ketukan.
Proses Sand Casting
Sand casting dimulai dengan pola yang mereplikasi bagian yang akan dicetak. Ini ditempatkan dalam kotak yang dipadatkan dengan pasir. Pola kemudian diambil untuk meninggalkan ruang kosong yang akan diisi dengan logam.
Kotak, secara teknis, “flask,” terdiri dari dua bagian, atas “cope” dan bawah “drag.” Pembentukan dibuat dalam cope di mana logam akan mengalir masuk, dan logam berlebih akan naik setelah ruang kosong terisi. Ini adalah runners dan risers.
Setelah logam mengeras, pasir goyang keluar, dan cetakan dikirim untuk penghapusan runner dan riser sebelum dipemesin.
Ductile Iron and Sand
Pasir memainkan peran penting dalam proses cetakan. Karena sedikit permeable, ia memungkinkan gas keluar sementara pada saat yang sama mendinginkan logam cair, yang mengeras dari luar ke dalam. Kepadatan pengemasan dan komposisi pasir harus dikelola dengan hati-hati untuk memastikan penurunan logam yang konsisten dan kualitas bagian.
Besi duktile biasanya dicetak dalam green sand yang mengandung sekitar 5% debu batu bara. “Green” dalam konteks ini tidak merujuk pada warna tetapi pada kadar kelembapan. “Green” sand adalah pasir yang belum melalui proses pengeringan.
Selain pasir itu sendiri, green sand untuk cetakan mengandung proporsi tanah liat bentonite. Ini bertindak sebagai pengikat dan menjaga pasir yang dipadatkan bersama dalam flask.
Debu batu bara, kadang-kadang disebut “sea coal,” adalah konstituen penting dari pasir untuk mencetak besi duktile. Perannya adalah untuk menghasilkan atmosfer redus yang menelan oksigen yang dilepaskan saat besi panas bersentuhan dengan pasir. Ini memperlambat ekspansi dan menghasilkan permukaan cetakan yang lebih halus dan lebih bersih dengan sedikit pasir yang melekat. Pasir cetakan yang mengandung debu batu bara mudah dikenali dari penampilan abu-abu atau hampir hitamnya.
Cast Iron Inoculation
Dua langkah proses adalah kunci untuk membuat bagian besi cor yang dapat bersaing dengan baja. Ini adalah inoculation dan magnesium treatment. Untuk kualitas besi cor duktile terbaik, keduanya dilakukan segera sebelum penuangan.
Inoculation mengatasi kecenderungan karbon untuk presipitasi sebagai graphite flakes. Ini melibatkan penambahan jumlah kecil alloy yang dipilih khusus yang menyediakan titik untuk karbon untuk menuker atau kristal. Ini mencegah pembentukan flakes yang merugikan kekuatan dan ductility.
Secara serupa, magnesium ditambahkan untuk “membersihkan” sulfur dalam besi. Seperti dengan inoculation, ini meningkatkan properti mekanis logam yang dihasilkan.
Kemampuan dan Keterbatasan
Ductile sand casting ideal untuk menghasilkan bagian besi cor yang dapat bersaing dengan baja. Shrinkage allowances dan draft angles diperlukan untuk membuat bagian berkualitas dan pemesinan sekunder akan hampir selalu diperlukan untuk menambahkan fitur presisi seperti lubang dan permukaan pemasangan. Selain itu, bagian tipis tidak praktis. Namun, finishing permukaan yang baik dapat diperoleh dengan penggunaan debu batu bara.
Sand casting menawarkan sedikit keterbatasan pada ukuran bagian yang dapat dicetak. Bagian kecil yang beratnya kurang dari satu pon (0,5kg) dicetak dengan baik seperti bagian yang berat ratusan pon dan diukur dalam kaki.



