Diposting pada 1 Juni 2020, | Oleh WayKen Rapid Manufacturing
Kami mengenal banyak produk plastik yang diproduksi massal. Embal plastik, casing ponsel, mayoritas mainan seperti LEGO semuanya plastik. Ribuan mesin pengecoran injeksi bekerja siang dan malam untuk memproduksi barang-barang sehari-hari ini secara global. Tapi apa yang dilakukan perusahaan itu saat mereka mengembangkan komponen baru? Semua mesin itu membutuhkan tooling yang sangat kompleks, jadi bagaimana cara kerja pengecoran injeksi prototipe sebenarnya? Apakah ada hal yang disebut pengecoran injeksi cepat mirip prototiping cepat dalam teknik manufaktur lainnya? Anda akan menemukan jawaban atas semua pertanyaan itu di sini.
Apa yang Ditentukan oleh Kebutuhan Prototipe Pengecoran Injeksi?
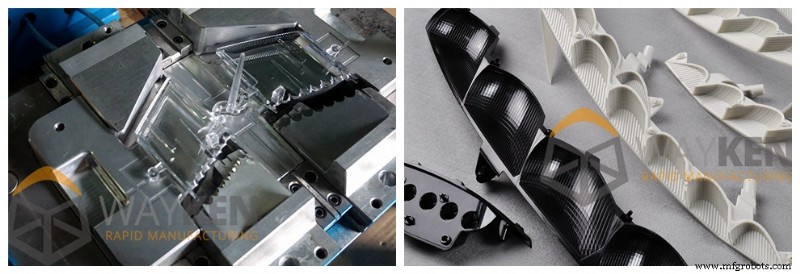
Kemajuan tidak pernah berhenti untuk tetap berada dalam balap pengembangan. Perusahaan yang membuat lebih banyak fitur baru menghasilkan lebih banyak produk baru dalam waktu yang lebih singkat akan bertahan dalam persaingan ketat pasar global. Itulah sebabnya pengembangan produk adalah salah satu bagian paling mahal dari manufaktur. Pengecoran injeksi adalah proses yang biasanya terkait dengan produksi massal. Cetakan kompleks yang kaku dengan saluran pendingin dan proses otomatis memproduksi bagian identik dengan kecepatan yang luar biasa. Namun saat kita perlu membuat sesuatu yang baru, memproduksi bagian yang belum diuji, kita menghadapi masalah. Bagaimana mengubah teknik produksi massal yang lambat menjadi metode Pengecoran Injeksi Prototipe yang fleksibel? Jawabannya adalah pengecoran injeksi cepat.
RIM adalah cabang pengecoran injeksi yang cukup baru yang menawarkan perspektif yang baik untuk fleksibilitas. Saya akan mengatakan teknik ini seperti versi ringan dari perangkat lunak yang Anda buka pada PC dan gunakan dalam beberapa menit daripada menginstal seluruhnya selama berjam-jam. Anda tidak akan dapat menggunakan cetakan cepat secara permanen tetapi mendapatkan batch prototipe cetakan darinya adalah kesepakatan yang baik.
Namun sebelum itu, mari kita lihat bagaimana Anda dapat mempercepat proses manufaktur untuk bagian pengecoran injeksi tanpa masuk ke teknik khusus.
Desain untuk Pengecoran Injeksi Prototipe
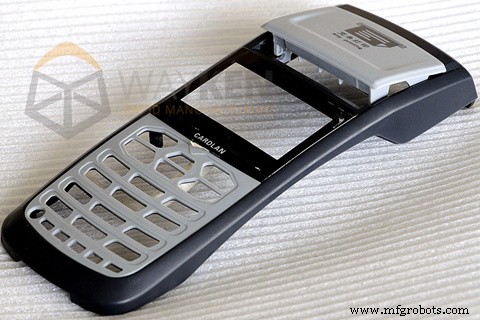
Banyak startup dan insinyur desain tidak memperhatikan banyak hal tentang metode manufaktur saat mereka merancang produk. Itulah yang membunuh banyak ide bagus. Saat Anda membuat bagian pengecoran injeksi kustom, Anda harus mempertimbangkan banyak parameter. Salah satu yang utama adalah ketebalan dinding. Bagian cetakan yang ideal memiliki ketebalan dinding yang konstan di setiap tempat. Semakin tipis dindingnya, semakin cepat bagian dapat diproduksi. Dalam kenyataan, itu sering tidak mungkin jadi kita tetap pada perubahan bertahap pada ketebalan dinding. Menambahkan sudut dan fillet juga merupakan pertimbangan utama karena memungkinkan Anda untuk mengeluarkan bagian dengan mudah. Sebelum mengonfirmasi desain, selalu periksa apakah dapat dikeluarkan dari cetakan.
Temukan solusi Anda, dan dapatkan penawaran cepat sekarang! Desain Tooling
Tooling mencakup setengah cetakan injeksi dan pengeluarkan. Tooling cetakan injeksi cepat bahkan lebih kompleks tetapi dapat diproduksi lebih cepat. Perbedaan utama adalah fleksibilitas. Cetakan proto harus memberikan kesempatan untuk memodifikasinya dengan cukup cepat. Itulah sebabnya pembuat prototipe cetakan cenderung membagi cetakan menjadi lebih banyak elemen dibandingkan cetakan konvensional. Dengan cara ini jika Anda ingin mengubah cetakan, Anda melepasnya dari tooling dan hanya menerapkan perubahan padanya, jika Anda perlu memodifikasi cetakan dan saluran pendingin serta pengeluarkan, Anda dapat melepas semuanya dan memproduksi ulang secara bersamaan. Ya, dan memproduksi dari nol juga. Saat Anda membuat semua bagian pada saat yang sama, Anda akan menyelesaikan seluruh objek lebih cepat.
Pertimbangan desain penting lainnya (kecuali aliran cair standar, ketebalan dinding, dan saluran pendingin) adalah umur pakai cetakan. Cetakan konvensional dirancang untuk umur pakai maksimal. Itulah sebabnya mereka menggunakan baja yang kaku dan mengambil banyak waktu untuk pemesinan. Pengecoran injeksi prototipe dan tooling pengecoran injeksi kustom hanya perlu bertahan untuk waktu singkat. Itulah sebabnya kita dapat melupakan baja keras dan tetap pada aluminium alloy yang lebih keras. Itu jauh lebih mudah untuk diproses tetapi dapat membuat cetakan bertahan selama tahap prototiping dan verifikasi.
Mengapa Insinyur yang Berpengalaman Diperlukan untuk Membuat Cetakan yang Baik
Setelah cetakan prototipe dirancang, ide yang baik untuk memverifikasi proses manufaktur sebelum memproduksi cetakan proto. Hanya beberapa tahun yang lalu ini tidak mungkin. Namun, metode analisis teknis modern telah berkembang jauh. Insinyur manufaktur yang berpengalaman dapat menggunakan alat analisis elemen hingga canggih untuk mereplikasi bagaimana polimer cair akan mengisi cetakan dan bagaimana akan pendingin. Pengalaman di bidang manufaktur membuat insinyur mampu mereplikasi proses aliran cetakan dengan presisi yang baik. Mereka dapat menemukan cacat desain sejak dini dan mencegah pembuatan ulang proto cetakan yang tidak perlu.
Pengecoran Injeksi Prototipe
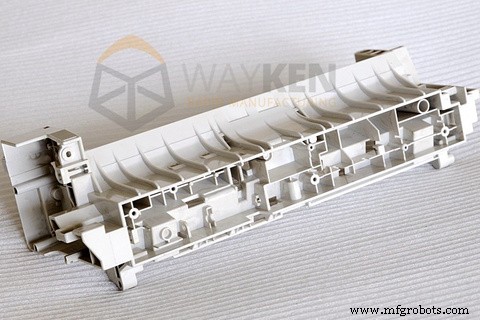
Pemesinan cetakan adalah proses yang kompleks dalam dirinya sendiri karena permukaan utama sering berada di ruang tertutup tetapi mengubah bahan menjadi yang lebih lembut dan menambahkan lebih banyak pemisah akan banyak membantu memotong waktu pembuatan cetakan prototipe. Hal-hal utama dimulai setelah cetakan selesai.
Kemudian, Anda akhirnya harus menggunakan cetakan dan mendapatkan bagian pengecoran injeksi Anda. Jangan khawatir, Anda pasti akan mendapatkan sesuatu yang salah untuk bagian pertama. Proses cetakan cukup kompleks, menggunakan sejumlah properti bahan yang berbeda sehingga tidak selalu mungkin untuk memperhitungkan setiap masalah dalam desain secara akurat. Dengan pengecoran injeksi prototipe Anda memulai sistem, mendapatkan bagian prototipe pertama, dan membuat ulang cetakan.
Debugging Tool
Membuat ulang cetakan untuk cocok dengan bagian Anda disebut debugging tool. Masalah jenis apa yang mungkin timbul dengan cetakan injeksi Anda? Pertama, mungkin ada cacat di mana ketebalan dinding tidak optimal untuk proses. Anda akan melihat beberapa goresan kecil pada bagian di mana bahan membeku tidak merata dan Anda mungkin mengalami beberapa area di mana bahan tidak dapat mencapai sama sekali. Jadi penting untuk memeriksa aliran cetakan polimer dengan metode FEA.
Masalah umum lainnya adalah kesalahan dengan pendinginan. Beberapa area mungkin terlalu lama untuk pendingin dan jika Anda mengeluarkan bagian terlalu awal, Anda bisa merusaknya. Memastikan siklus pendinginan yang benar adalah salah satu masalah paling kompleks dalam pembuatan cetakan injeksi.
Setelah alat Anda telah di-debug, selamat, Anda telah berhasil membuat prototipe pengecoran injeksi. Namun, Anda harus memahami bahwa optimasi desain belum selesai dan desainer mungkin kembali ke langkah sebelumnya untuk meningkatkan prototipe.
Mengapa Memilih WayKen untuk Prototipe Pengecoran Injeksi?
Apakah Anda membutuhkan cara yang lebih hemat biaya dan cepat untuk memproduksi bagian? Dengan lebih dari 10 tahun pengalaman dalam prototipe pengecoran injeksi, kami dapat memproduksi bagian pengecoran injeksi nyata untuk pengujian fungsional, sehingga menyempitkan kesenjangan manufaktur untuk tooling produksi. Selain itu, pelanggan juga dapat mendapatkan cetakan aluminium berkualitas tinggi dan terjangkau di sini dan waktu keluar cepat membantu Anda mengurangi risiko desain, serta mengurangi biaya produksi. Ingin mengetahui lebih banyak tentang kemampuan kami untuk memproduksi prototipe pengecoran injeksi, jangan ragu untuk menghubungi tim kami.



