12 Jebakan Desain yang Harus Dihindari untuk Keberhasilan Cetak Injeksi yang Andal
Biasanya, kami suka menulis tentang praktik terbaik desain yang harus diperhatikan untuk membantu memastikan bagian Anda sempurna. Dalam semangat segala hal yang seru dan merayakan Halloween, mari kita bahas beberapa tips spesifik garis layanan tentang “apa yang tidak boleh dilakukan” untuk menghindari bagian yang buruk yang sangat menakutkan. Setelah memproduksi ratusan ribu bagian setiap tahun, kami telah melihat beberapa yang membuat kaget! Inilah yang harus dihindari.
Kecelakaan Cetak Injeksi
Membuat Dinding Terlalu Tebal
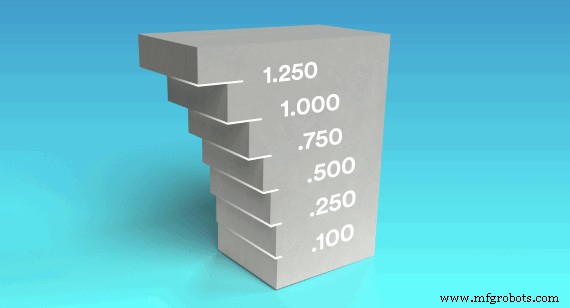
Ketebalan dinding adalah pertimbangan kunci untuk bagian cetakan. Dinding yang terlalu tebal cenderung mengalami sink, meremuk, dan membentuk ruang internal (gelembung udara). Jangan khawatir, kami telah menutupinya. Mematuhi pedoman ketebalan dinding kami akan membantu menghindari masalah ini. Catatan: Ingatlah, ini hanya aturan umum karena tidak semua bagian mungkin memiliki ketebalan dinding pada ujung tinggi dan rendah yang ditunjukkan pada grafik.
| RESIN | INCH |
| ABS | 0,045 - 0,140 |
| Acetal | 0,030 - 0,120 |
| Acrylic | 0,025 - 0,500 |
| Liquid Crystal Polymer | 0,030 - 0,120 |
| Plastik reinforced serat panjang | 0,075 - 1,000 |
| Nylon | 0,030 - 0,115 |
| Polycarbonate | 0,040 - 0,150 |
| Polyester | 0,025 - 0,125 |
| Polyethylene | 0,030 - 0,200 |
| Polypropylene Sulfide | 0,020 - 0,180 |
| Polypropylene | 0,025 - 0,150 |
| Polystyrene | 0,035 - 0,150 |
| Polyurethane | 0,080 - 0,750 |
Tidak Menerapkan Draft dan Radius
Draft dan radius penting untuk bagian cetak injeksi yang dirancang dengan baik. Draft membantu bagian keluar dari cetakan dengan lebih sedikit gesekan pada permukaan bagian karena material menyusut pada inti cetakan. Draft yang terbatas memerlukan tekanan berlebihan pada sistem peluaran. Itu dapat merusak bagian dan mungkin cetakan. Aturan yang baik adalah menerapkan 1 derajat draft per 1 inci (25,4 mm) kedalaman rongga, tetapi itu mungkin masih tidak cukup tergantung pada material yang dipilih dan kemampuan cetakan. Selalu periksa dengan tim desain kami untuk memastikan draft yang Anda tetapkan untuk bagian Anda cukup.
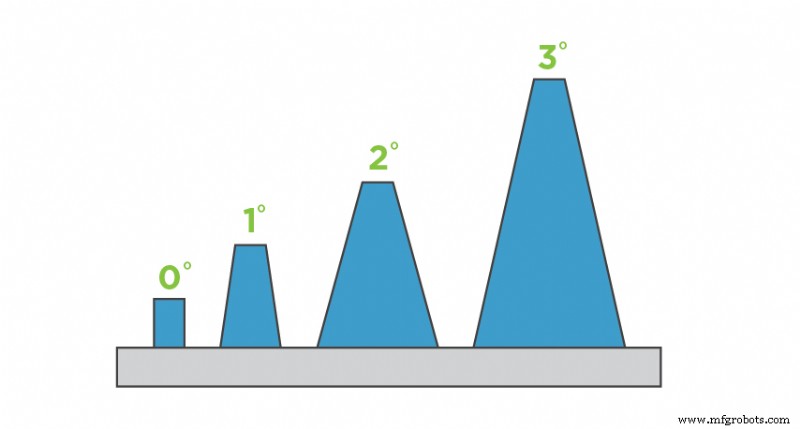
Draft membantu bagian keluar dari cetakan. Berbagai derajat draft diilustrasikan di sini.
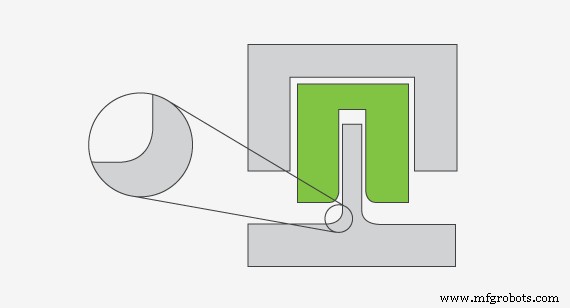
Sudut tajam memiliki konsentrasi stres tinggi dan aliran plastik terhambat. Sebaliknya, sudut bulat memiliki konsentrasi stres yang lebih rendah dan aliran plastik ditingkatkan.
Radius sebaliknya, bukan keharusan untuk cetak injeksi tetapi harus diterapkan pada bagian Anda—menghilangkan sudut tajam pada bagian Anda akan meningkatkan aliran material serta integritas bagian. Resin yang mengisi rongga cetakan mengalir lebih baik di sekitar sudut bulat. Resin plastik ingin mengambil jalur resistensi terendah untuk meminimalkan stres pada material dan cetakan. Membangun radius juga membantu peluaran bagian dan mengurangi kemungkinan bagian meremuk atau patah saat dikeluarkan dari cetakan.
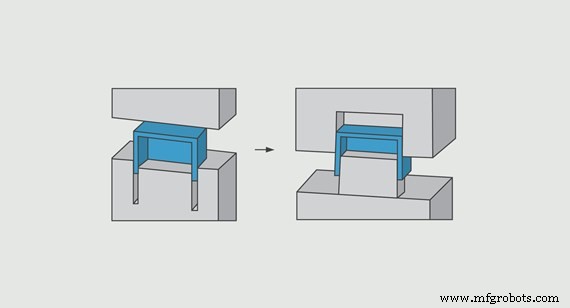
Pendekatan Rib Dalam: Kotak dirancang dengan dinding sebagai rubs. Biaya lebih tinggi untuk mesin dan polishing rongga cetakan. Pendekatan Core-Cavity: Kotak dirancang melalui metode core-cavity. Dapat mencapai fitur dengan cutter yang lebih besar dan lebih cepat. Lebih mudah dan lebih cepat untuk dipolish.
Tidak Membuat Core atau Rib
Core dan cavity sering disebut sebagai sisi A dan B (setengah atas dan bawah) dari cetakan. Pendekatan core-cavity pada desain bagian dapat menghemat waktu dan biaya manufaktur serta meningkatkan kosmetik bagian secara keseluruhan. Teknik desain ini memerlukan dinding luar dan dalam diftir sehingga mereka paralel satu sama lain. Metode ini mempertahankan ketebalan dinding yang konsisten, menjaga integritas bagian, meningkatkan kekuatan dan moldability, dan mengurangi biaya manufaktur secara keseluruhan.
Bahaya Cetak 3D
Banyak kesalahan cetak 3D spesifik pada proses manufaktur. Proses aditif kami berbeda satu sama lain dan datang dengan pertimbangan unik. Inilah tiga masalah cetak yang harus dihindari.
Tidak Mengunggah File STL dengan Resolusi Tinggi
Dalam beberapa kasus, kami menerima file STL dengan resolusi rendah, yang dapat menghasilkan faceting kasar (permukaan seperti permata). Meskipun file dengan resolusi rendah tidak akan mencegah kami memproduksi bagian, itu dapat mempengaruhi estetiknya. Sebagian besar perangkat lunak pemodelan CAD memungkinkan Anda menyesuaikan resolusi dalam pengaturan ekspor Anda. Kami merekomendasikan untuk memastikan STL Anda memiliki resolusi tinggi, tetapi tidak begitu besar sehingga tidak dapat diunggah atau dimanipulasi, sekitar 100MB atau kurang. Opsi lainnya adalah mengajukan file STP/STEP yang dapat kami konversi menjadi STL di pihak kami.
Di luar file STL, kami juga menerima file native SolidWorks (.sldprt) atau ProE (.prt) serta model CAD 3D padat dari sistem CAD lain yang dioutput dalam format IGES (.igs), STEP (.stp), ACIS (.sat) atau Parasolid (.x_t atau .x_b).
Tidak Menghindari Susut dengan SLS dan MJF
Susus diferensial dapat terjadi ketika bagian memiliki distribusi material yang tidak sama. Ketika satu sisi bagian jauh lebih tebal dibandingkan sisinya, ia mendingin dengan tingkat yang berbeda. Bagian yang lebih tebal mendingin dengan tingkat yang lebih lambat dibandingkan titik tipis, yang dapat mengakibatkan susut. Jika fitur tebal diperlukan pada bagian, kami merekomendasikan untuk membuat fitur tersebut berongga dengan cangkang sekitar 0,100 in. (2,54 mm) hingga 0,125 in. (3,175 mm). Jika可能, sesuaikan ketebalan keseluruhan bagian Anda dengan ketebalan cangkang fitur besar.
Saat merancang untuk DMLS, hati-hati dengan overhang—perubahan tiba-tiba dalam geometri bagian. Sebagaimana terlihat dalam contoh ini, jika lapisan berikutnya lebih besar dari lapisan sebelumnya, itu akan menciptakan overhang.
Tidak Menghindari Overhang Besar pada Bagian Cetak 3D Logam
Berbeda dengan sudut yang menyokong diri yang menawarkan kemiringan halus pada desain bagian, overhang adalah perubahan tiba-tiba dalam geometri bagian. DMLS/cetak 3D logam cukup terbatas dalam dukungannya terhadap overhang dibandingkan dengan teknologi cetak 3D lainnya seperti stereolithography dan selective laser sintering. Saat merancang overhang, bijaksana untuk tidak mendorong batas karena overhang besar dapat mengurangi detail bagian dan yang lebih buruk, mengakibatkan seluruh proses pembuatan gagal. Lihat tips desain ini pada bagian cetak 3D logam, yang memberikan lebih banyak panduan tentang bagaimana DMLS dapat menciptakan bagian logam kompleks, awet, dan ringan.
Kesalahan Pemesinan CNC
Tidak Menghindari Fitur yang Memerlukan Pemesinan yang Tidak Perlu
Salah satu kesalahan yang sering terjadi adalah merancang bagian dengan area yang tidak perlu dipotong mesin. Pemesinan yang tidak perlu ini menambah waktu proses bagian Anda—waktu proses yang menjadi penyebab utama biaya produksi akhir Anda. Pertimbangkan contoh ini, di mana desain menentukan geometri lingkaran kritis yang diperlukan untuk aplikasi bagian (lihat ilustrasi sisi kiri dalam gambar di kanan). Ia meminta pemesinan lubang persegi/fitur di tengah dan kemudian memotong material di sekitarnya untuk mengungkapkan bagian yang selesai. Pendekatan itu, namun, menambah waktu proses yang signifikan untuk memotong sisa material.
Dalam desain yang lebih sederhana (lihat ilustrasi sisi kanan di kanan), mesin cukup memotong bagian dari blok, menghilangkan kebutuhan untuk pemesinan borosan yang berlebihan sepenuhnya. Perubahan desain dalam contoh ini menghemat waktu mesin hampir setengahnya. Jaga desain Anda tetap sederhana untuk menghindari waktu proses tambahan, pemesinan yang tidak berguna—dan biaya tambahan.
Menyisipkan Dinding Tinggi dan Tipis pada Desain Anda
Alat pemotong yang digunakan dalam mesin CNC mengalami defleksi atau membengkok sedikit pada gaya pemesinan, begitu pula material yang dipotong. Ini dapat mengakibatkan masalah seperti permukaan berkilat yang tidak diinginkan dan kesulitan memenuhi toleransi bagian. Selain itu, dinding bisa gores, membengkok, atau patah. Semakin tinggi dinding Anda—maksimum kami adalah 2 in. (51 mm)—semakin tebal mungkin perlu untuk meningkatkan kekakuan material. Aturan yang baik untuk dinding adalah rasio lebar-tinggi 3:1. Menambahkan sedikit draft pada dinding sehingga menyusut daripada berdiri vertikal, dapat memudahkan pemesinannya dan menghasilkan lebih sedikit sisa material.
Menambahkan Teks Kecil atau Menaik
Komponen Anda mungkin memerlukan nomor bagian yang dipoles, deskripsi, atau logo perusahaan. Menambahkan teks juga menambah biaya. Dan semakin kecil teks, semakin tinggi biaya. Itu karena endmill yang sangat kecil yang memotong teks beroperasi pada kecepatan yang relatif lebih lambat, meningkatkan waktu proses pada bagian Anda dan oleh karena itu biaya akhir Anda. Di sisi lain, memotong teks yang lebih besar jauh lebih cepat jika bagian Anda dapat menampungnya, mengurangi biaya Anda. Tips pro: Jika可能, pilih teks tenggelam daripada teks naik.
Masalah Lemaran Logam
Menempatkan Fitur terlalu Dekat dengan Garis Lipat
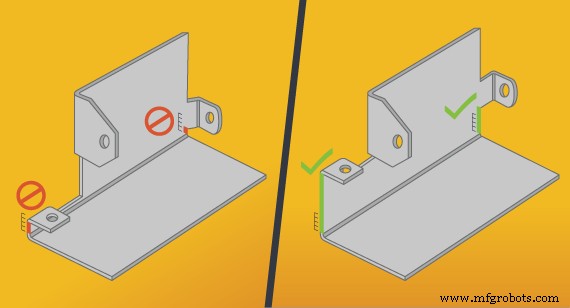
Pastikan untuk berhati-hati di mana Anda akan menempatkan lubang, tab, dan fitur lain dan pastikan mereka tidak ditempatkan terlalu dekat dengan lipat, sebagaimana terlihat dalam contoh ini.
Cara cepat untuk menciptakan kesulitan selama manufaktur adalah menempatkan lubang, tab, atau fitur lain terlalu dekat dengan lipat. Jadi, seberapa dekat Anda dapat mendekati? Ikuti aturan 4T. Simpan semua fitur setidaknya 4x ketebalan material dari garis lipat. Jadi, jika desain Anda memberi tahu kami untuk menggunakan tembaga 0,050 in. (1,27 mm), berikan fitur Anda setidaknya 0,200 in. (5,08 mm) ruang kosong. Jika Anda tidak, bagian akan meremuk secara canggih di press brake, dan tidak ada yang menginginkannya.
Merancang Sudut Lemaran Logam Tegak Lurus
Ketika Anda membengkokkan lemaran logam di press brake, itu tidak membentuk sudut 90 derajat yang sempurna. Sebaliknya, karena alat memiliki ujung bulat, itu akan menambahkan radius pada lipat. Jika Anda mengukur panjang area yang dibengkokkan dan membaginya dengan dua, Anda akan mendapatkan radius lipat, angka yang ditentukan oleh alat yang membuatnya.
Radius lipat internal yang paling umum (dan default kami) adalah 0,030 in. (0,762 mm). Pertimbangan penting untuk diingat adalah bahwa radius lipat eksternal—yang terbentuk di sisi mati dari set alat press brake—sama dengan ketebalan material ditambah radius lipat internal. Beberapa desainer suka kreatif dan menciptakan radius yang berbeda untuk setiap lipat pada bagian, tetapi jika menghemat biaya adalah prioritas utama, pilih untuk menggunakan radius yang sama untuk semua lipat.
Tidak Menyertakan Spesifikasi Hardware
Selalu ingat untuk memberitahu produsen Anda jenis hardware yang ingin Anda gunakan dengan menyertakan detailnya dalam informasi assembly tingkat atas Anda. Misalnya, katakan Anda ingin menyertakan nut self-clinching. Pastikan untuk menentukan ini dalam file desain Anda untuk memastikan Anda mendapatkan apa yang Anda inginkan ditempatkan di lokasi bagian yang Anda harapkan. Mematuhi 12 tips “apa yang tidak boleh dilakukan” ini adalah tempat yang baik untuk memulai, tetapi saat Anda memulai proses manufaktur, bekerja dengan aplikasi engineer yang berbakat kami untuk membantu menasihati desain bagian. Mereka ada setiap langkah untuk memastikan bagian Anda hasilnya sempurna, tidak peduli proses manufaktur mana yang Anda pilih.



