Menguasai Toleransi Lemaran Logam: Wawasan Praktis untuk Manufaktur Presisi
Saat memilih produsen untuk bagian lemaran logam Anda, istilah toleransi sering muncul. Setiap orang ingin bagian mereka merupakan replika eksak dari model mereka, tetapi pada kenyataannya, selalu harus ada sedikit ruang gerak dalam definisi kesempurnaan. Variasi itulah yang kita semua sebut toleransi. Meski istilah ini digunakan sepanjang waktu, kenyataan toleransi manufaktur dapat menjadi cukup rumit tergantung pada proses yang bersangkutan. Tulisan ini akan membandingkan pemesinan, cetak 3D, dan proses lemaran logam serta bagaimana mereka mempengaruhi toleransi yang dapat dicapai.
Lembaran Logam vs. Pemesinan vs. Cetak 3D
Pemesinan dan cetak 3D adalah metode manufaktur yang sangat presisi, secara akurat menghapus atau menambahkan (respectively) material untuk menghasilkan geometri akhir. Lembaran logam adalah metode manufaktur yang sedikit kurang presisi yang bergantung pada pemotongan, pengelaran, dan peregangan lembar logam tipis untuk menghasilkan geometri akhir. Toleransi yang lebih longgar yang dicapai oleh metode lemaran logam adalah produk dari proses yang sangat bervariasi yang digunakan untuk mencapai geometri.
Pemesinan memberikan kerangka referensi yang paling dipahami untuk toleransi manufaktur. Kami sering melihat blok toleransi pemesinan pada cetak lemaran logam, seperti yang ada di kanan ini.
Di sekolah teknik, mereka mengajarkan bahwa ±0,005 in. (0,127 mm) untuk tiga angka signifikant adalah toleransi dasar. Ini mungkin karena ada satu mesin yang membuat fitur terlepas dari fitur yang sudah dibuat. Tidak masalah jika Anda telah membuat lubang di satu tempat, posisi dan ukuran lubang berikutnya akan ditentukan sepenuhnya oleh mesin yang membuat potongan.
Cetak 3D juga adalah metode manufaktur yang presisi meskipun tingkat presisi sebenarnya ditentukan oleh material dan proses yang digunakan. Ingat, seperti pemesinan, cetak 3D membuat fitur pada bagian terlepas dari fitur yang datang sebelumnya. Ia akan terus menambahkan material pada tempat yang diperlukan dan mempertahankan tingkat presisi yang tinggi (asumsi desain Anda dengan benar mendukung bagian selama manufaktur). Di sini di Protolabs, toleransi cetak 3D bervariasi dari ± 0,002 in. hingga ± 0,012 in. (± 0,051 mm hingga 0,305 mm).
| Jika tidak dinyatakan lain: |
| .XX | ±0,01 |
| .XXX | ±0,005 |
| .XXXX | ±0,0005 |
| Sudut | ± 0,5* |
Secara certain, lemaran logam berjalan di garis tengah antara manufaktur dan barang tangan. Kami membengkok dan meregang material untuk mencapai geometri akhir. Kami tidak menambahkan dan menghapus logam dengan satu mesin yang sangat presisi. Faktanya, manufaktur lemaran logam membutuhkan hampir selusin mesin, tergantung pada fitur yang diperlukan. Bahkan bagian yang dibentuk paling dasar membutuhkan mesin pemotong dan mesin pengelol, masing-masing dengan toleransi dan keterbatasannya.
Toleransi Lemaran Logam Protolabs
Kami membagi toleransi menjadi dua kategori.
- Toleransi pada satu permukaan
- Toleransi di seluruh beberapa permukaan
Toleransi pada satu permukaan jauh lebih ketat dibandingkan di seluruh beberapa permukaan. Saat melihat satu permukaan, sebagian besar fitur dibuat menggunakan satu mesin, laser atau punch. Seperti pemesinan dan cetak 3D, ini memungkinkan kami untuk mempertahankan toleransi yang lebih ketat. Ketika kami memperkenalkan lipat ke geometri, hal-hal menjadi sedikit kurang jelas.
Toleransi pada Satu Permukaan
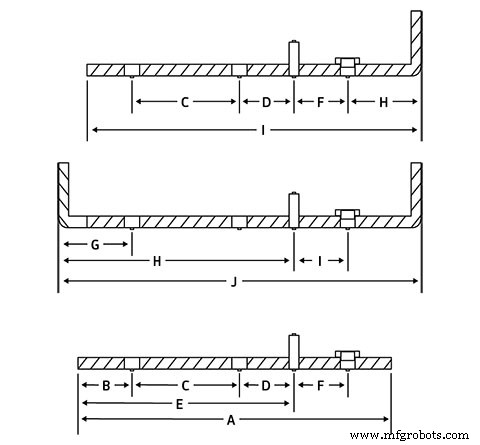
Lihat tabel di bawah ini untuk toleransi standar untuk setiap bagian yang ditandai pada bagian.
| Fitur | Referensi | Toleransi +/- |
| Tepi ke Tepi | A | 0,005 in. (0,13 mm) |
| Tepi ke Lubang | B | 0,005 in. (0,13 mm) |
| Lubang ke Lubang | C | 0,005 in. (0,13 mm) |
| Lubang ke Hardware* | D | 0,010 in. (0,25 mm) |
| Tepi ke Hardware* | E | 0,010 in. (0,25 mm) |
| Hardware ke Hardware* | F | 0,015 in. (0,38 mm) |
| Lipat ke Lubang | G | 0,015 in. (0,38 mm) |
| Lipat ke Hardware* | H | 0,015 in. (0,38 mm) |
| Lipat ke Tepi | I | 0,010 in. (0,25 mm) |
| Lipat ke Lipat | J | 0,015 in. (0,38 mm) |
*Hardware dianggap sebagai stud, nut, standoff, atau produk self-fastening lainnya.
Toleransi pada Beberapa Permukaan
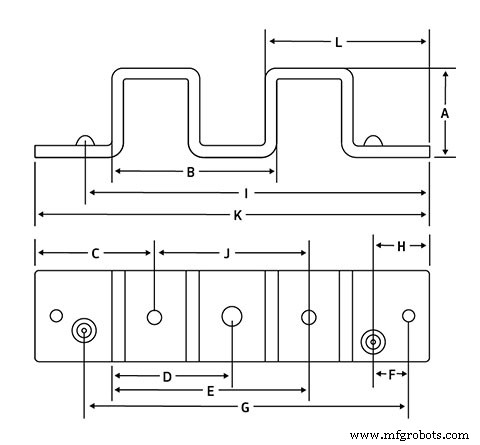
Lihat tabel di bawah ini untuk toleransi standar untuk setiap bagian yang ditandai pada bagian.
| Fitur | Referensi | Toleransi +/- |
| Lipat ke Lipat | A | 0,015 in. (0,38 mm) |
| Lipat ke Lipat | B | 0,030 in. (0,76 mm)* |
| Tepi ke Lubang | C | 0,015 in. (0,38 mm) |
| Lipat ke Lubang | D | 0,030 in. (0,76 mm)* |
| Lipat ke Lubang | E | 0,030 in. (0,76 mm)* |
| Lubang ke Fitur Bentukan | F | 0,010 in. (0,25 mm) |
| Lubang ke Fitur Bentukan | G | 0,030 in. (0,76 mm)* |
| Tepi ke Fitur Bentukan | H | 0,010 in. (0,25 mm) |
| Tepi ke Fitur Bentukan | I | 0,030 in. (0,76 mm) |
| Lubang ke Lubang | J | 0,020 in. (50 mm)* |
| Tepi ke Tepi | K | 0,030 (.76 mm) * |
| Tepi ke Lipat | L | 0,030 (.76 mm) * |
*Non-kumulatif.
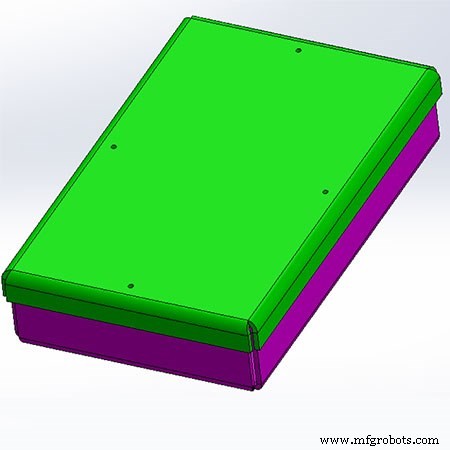
Kotak lemaran logam dengan tutup dasar mungkin terlihat sederhana dalam desain, tetapi ada nuansa yang perlu dipertimbangkan untuk memastikan pemasangan yang tepat.
Perjuangan Stacking
Mari kita gunakan kotak dan tutup ini sebagai studi kasus toleransi lemaran logam. Ini akan memungkinkan kami menganalisis implikasi manufaktur lemaran logam pada toleransi yang dapat dicapai. Assembly ini menipu dalam kesederhanaannya. Saat kita menyelami desain, perhatikan nuansa yang terlibat dalam merancang bagian lemaran logam yang baik.
Pertama, perhatikan tutup hijau. Bagian ini memiliki empat flange yang dibentuk naik dari bagian tengah. Bagian tengah ini memiliki empat lubang yang digunakan untuk memasang tutup ke kotak merah di bawahnya. Empat lubang ini dipotong oleh laser dan posisi serta ukurannya dikendalikan erat oleh proses yang dikontrol komputer. Lubang ini akan terletak secara tepat dan bebas dari dampak sudut lipat dan toleransi linear di sekitarnya.
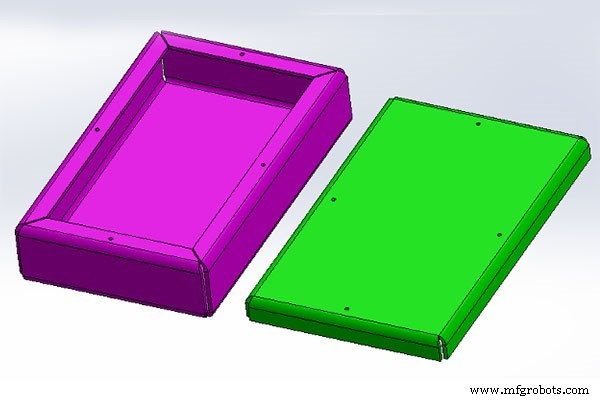
Dengan tutup lemaran logam dilepas, fitur tambahan terungkap yang membantu menciptakan kotak dengan tutup yang dirancang dengan baik.
Situasi sedikit berbeda untuk lubang pada kotak merah kami. Berbeda dengan lubang pada tutup, yang semuanya di permukaan yang sama, lubang pada kotak berada di empat permukaan yang berbeda yang masing-masing dipisahkan oleh empat lipat. Melintasi empat lipat, mengukur lubang-ke-lubang, memberikan kita toleransi linear ±0,030 in. (±0,762 mm) dan toleransi sudut stacking 1° per lipat. Ini berarti lokasi lubang ini tidak dikendalikan seketat pada tutup. Penting untuk mempertimbangkan ini saat Anda merancang komponen lemaran logam.
Jadi, apa yang bisa Anda lakukan untuk mengatasi ini? Anda dapat memperbesar lubang pada tutup untuk mengizinkan ketidaccocokan lubang pemasang atau menggunakan hardware floating pada kotak yang memungkinkan ketidaccocokan antara tutup dan kotak. Gabungkan kedua pendekatan dan Anda telah secara efektif menyederhanakan toleransi stacking yang terlihat pada kotak. Anda akhirnya mendapatkan assembly fungsional yang bertemu secara andal dan akan membuat pelanggan Anda terkesan dengan keahlian desain lemaran logam Anda.
Ringkasan Toleransi
Kami memproduksi komponen lemaran logam presisi. Namun, presisi tidak sama di semua metode manufaktur. Seorang desainer tidak dapat berharap mempertahankan toleransi seperti pemesinan pada bagian lemaran logam mereka. Jika Anda memahami ini, dan cermin tentang pedoman desain dan pendekatan Anda terhadap lemaran logam, Anda juga dapat mencapai hal-hal hebat dengan bagian Anda.



