Peran Penting Grafik Permukaan dalam Kualitas Pemotongan Logam
Alat Referensi untuk Karakteristik Permukaan Logam
Grafik permukaan logam adalah materi referensi yang kami di Metal Cutting terkadang gunakan secara internal sebagai bagian dari proses jaminan kualitas kami. (Anda dapat membaca lebih banyak tentang ukuran kualitas kami di halaman Quality Commitment di situs web kami.)
Biasanya grafik ini memberikan pedoman mengenai pengukuran finishing permukaan standar, seperti:
- Parameter yang berbeda yang digunakan
- Keseragaman rata-rata sesuai dengan berbagai metode pemrosesan
- Konversi dari satuan seperti microinches (µin) ke mikron (atau mikrometer, µm)
Apa Itu Finishing Permukaan Standar?
Sebuah finishing permukaan secara umum dijelaskan sebagai ukuran tekstur permukaan. Ia ditandai oleh lay (atau arah) pola permukaan, kekasaran, dan gelombangnya. Finishing permukaan standar mencakup karakteristik yang sering digunakan dalam referensi terhadap finishing pemesinan yang dicapai menggunakan berbagai metode produksi.
Apa yang akan Anda temukan jika mencari web untuk “grafik permukaan” dan bagaimana itu berkaitan dengan finishing permukaan standar pada bagian logam? Mari kita lihat lebih dekat.
Ra dan Satuan Finishing Permukaan Lainnya
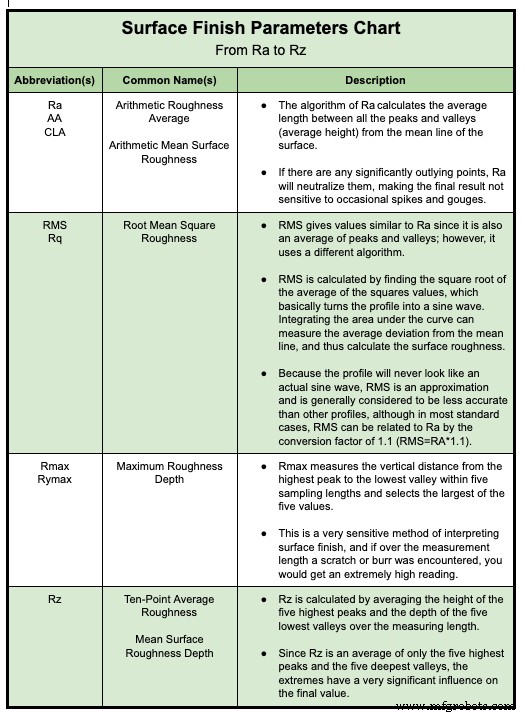
Salah satu jenis grafik permukaan logam mungkin menjelaskan parameter finishing permukaan — yaitu, berbagai satuan pengukuran dan perhitungan aritmatika yang digunakan untuk menggambarkan finishing permukaan. Grafik permukaan seperti ini dapat mencakup parameter berikut:
- Parameter yang paling sering digunakan adalah Roughness Average (Ra). Ini adalah perhitungan panjang rata-rata antara semua puncak dan lembah (atau tinggi rata-rata) dari garis rata-rata permukaan. Karena ini menutralisasi titik yang signifikan menyimpang, Ra tidak sensitif terhadap lonjakan dan goresan sesekali.
- Root Mean Square Roughness (RMS) mirip dengan Ra tetapi umumnya dianggap sebagai perkiraan dan, oleh karena itu, kurang akurat dari pada Ra. RMS dihitung menggunakan algoritma yang menemukan akar kuadrat dari rata-rata kuadrat nilai-nilai. Pada dasarnya, RMS mengubah profil permukaan menjadi gelombang sinus dan mengukur deviasi rata-rata kurva dari garis rata-rata.
- Maximum Roughness Depth (Rmax) mengukur jarak vertikal dari puncak tertinggi ke lembah terendah dalam panjang sampel dan memilih nilai terbesar yang diukur. Sebagai metode yang sangat sensitif untuk memperkirakan finishing permukaan, Rmax rentan terhadap rebusan atau goresan yang mengarah pada pembacaan yang lebih tinggi, yang menunjukkan permukaan yang lebih kasar secara keseluruhan.
- Mean Roughness (Rz) dihitung dengan merata-rata tinggi lima puncak tertinggi dan kedalaman lima lembah terendah. Karena ini hanya melihat ekstrem, Rz menghasilkan nilai yang cenderung tinggi dan mungkin tidak mencerminkan finishing permukaan rata-rata yang akurat.
Di Metal Cutting, kami biasanya menguji Ra, dan itulah yang diminta sebagian besar pelanggan kami. Meskipun Ra dan RMS kadang-kadang digunakan secara bergantian karena faktor konversi perkiraan adalah RMS = Ra x 1.11, kami mendorong pelanggan untuk menggunakan Ra. Ia dianggap lebih akurat dan diterima luas dalam industri.
Grafik Kekasaran Permukaan
Jenis lain dari grafik permukaan logam mungkin menunjukkan rentang rata-rata nilai kekasaran permukaan yang dapat dicapai menggunakan berbagai jenis proses manufaktur. Ini berguna untuk diketahui karena finishing permukaan dapat bervariasi sangat tergantung pada proses pemesinan yang digunakan untuk menghasilkannya.
Memutuskan antara berbagai metode pemotongan adalah langkah penting jika memiliki permukaan tertentu pada bagian logam jadi Anda adalah kunci keberhasilan aplikasi Anda. Selain itu, mencapai finishing permukaan tertentu mungkin memerlukan lebih dari satu proses yang digunakan.
Setiap proses pemotongan logam memiliki karakteristiknya (apa yang disebut tukang mesin sebagai “witness marks”). Mereka dapat bervariasi dalam tingkat tertentu dan dengan keterbatasan tertentu, lagi pula tergantung pada proses.
Misalnya, di mana ada lantai pada seberapa halus permukaan pemesinan dapat berada, Anda dapat menggunakan polishing untuk mencapai permukaan yang sangat halus. Atau Anda mungkin menggunakan grinding untuk membuat tepi yang tajam atau finishing yang mengkilat.
Anda dapat mencari grafik kekasaran permukaan yang membandingkan finishing permukaan standar untuk berbagai metode pemotongan logam, seperti abrasive cutting, EDM, atau surface grinding, serta milling, turning, lapping, atau polishing. Perhatikan bahwa dengan pengukuran finishing permukaan, semakin rendah angkanya, semakin halus — atau kurang kasar — permukaannya.
Konversi Satuan Kekasaran Permukaan
Jenis lain dari grafik permukaan logam mungkin menunjukkan konversi antara berbagai satuan untuk tingkat kekasaran permukaan tertentu. Misalnya, grafik yang ditampilkan di sini memberikan konversi antara Ra dan RMS, dalam sistem pengukuran standar dan metrik (yaitu, dalam microinches dan mikron/mikrometer):
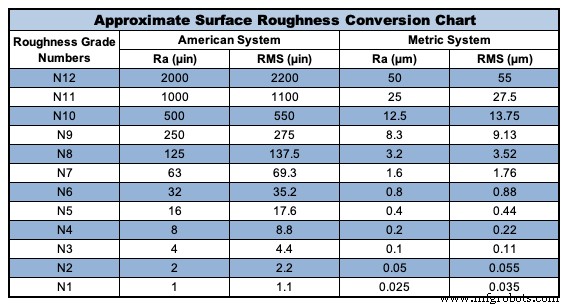
Perhatikan bahwa konversi kekasaran permukaan adalah perkiraan. Itu karena Ra dan RMS mengukur hal yang berbeda dan hanya dapat dikonversi dengan profil gelombang sinus — atau ketika puncak dan lembah sama sempurna di seluruh permukaan, yang jarang terjadi dalam setting dunia nyata.
Alat untuk Membandingkan Finishing Permukaan Secara Visual
Seseorang yang mencari web untuk grafik yang menunjukkan finishing permukaan standar mungkin sebenarnya mencari gambar yang menunjukkan bagaimana permukaan tertentu — katakanlah, satu dengan kekasaran 63 µin Ra — seharusnya terlihat.
Inilah alat referensi yang berguna lainnya yang masuk dalam peran: surface finish comparators, juga disebut surface roughness comparator plates.
Surface finish comparators adalah alat inspeksi yang menawarkan alternatif terhadap pengujian mekanis setiap bagian dan mendapatkan pengukuran aktual dari Ra-nya. Pengujian mekanis umumnya melibatkan penggunaan salah satu dari dua metode:
- Contact surface roughness profilometer, yang mengemudikan probe di sepanjang permukaan bagian untuk membacanya — dan yang dapat menggores atau mengubah permukaan bagian
- Alat non-contact, non-destructive yang menggunakan interferometri atau metrologi 3D optik lainnya untuk mengukur tanpa menyentuh permukaan bagian
Namun, sebagai gantinya alat mekanis ini, Anda dapat melihat plate komparator yang menunjukkan bagaimana Ra 63 µin (atau 32 µin, 16 µin, 8 µin, dan seterusnya) terlihat dibandingkan dengan bagian yang Anda inspeksi.
Menggunakan surface finish comparators adalah cara cepat dan mudah untuk membedakan apakah bagian memenuhi spesifikasi dengan melihatnya daripada mengukur profil permukaan secara fisik.
Berbagai jenis komparator
Sama seperti ada rentang finishing permukaan rata-rata yang berbeda untuk berbagai proses pemotongan logam, ada juga plate komparator yang berbeda untuk berbagai proses.
Itu karena, misalnya, bagian yang dipotong EDM akan memiliki penampilan “lubang” kecil di permukaan ujung potong, sementara metode abrasive akan menghasilkan yang terlihat seperti garis halus, sedikit membengkok di seluruh permukaan ujung potong. Bahkan nilai Ra yang sama sekali mungkin terlihat sangat berbeda tergantung pada proses pemotongan yang digunakan.
Oleh karena itu, penting untuk memastikan Anda melihat plate komparator untuk proses yang benar.
Keterbatasan komparator
Selain itu, ketika Anda sampai ke persyaratan finishing permukaan yang jauh lebih rendah (lebih halus), seperti 2 µin atau 1 µin Ra, plate komparator tidak berguna. Itu karena kecuali mereka di bawah pembesaran tinggi, perbedaan antara 2 µin dan 1 µin Ra (atau lebih rendah) tidak akan dengan mudah terlihat.
Jika aplikasi Anda memiliki rentang kritis — misalnya, setiap bagian harus antara 10 µin Ra dan 25 µin Ra — maka plate komparator juga mungkin bukan opsi terbaik. Dalam kasus ini, mungkin perlu untuk menguji bagian secara mekanis untuk memastikan bahwa finishing permukaannya berada dalam rentang yang ditentukan.
Standar Finishing Permukaan yang Ketat
Di sini di Metal Cutting, finishing permukaan yang paling sering kami tangani adalah ujung potong bagian logam presisi kecil dan permukaan badan sepanjang diameter tabung dan batang.
Penting untuk diingat bahwa jika ada noda, dedakan, atau goresan di suatu tempat pada bagian, itu mungkin tidak termasuk dalam pengukuran finishing permukaan total bagian. Namun, kami sangat berhati-hati untuk meminimalkan jenis defek finishing permukaan ini, dan sejauh finishing permukaan kritis untuk produk, kami dapat memeriksa defek apa pun sesuai kebutuhan.
Hasil tipikal untuk ujung potong
Metode pemotongan abrasive kami secara konservatif menghasilkan ujung potong 32 atau 63 µin Ra atau lebih baik tergantung pada roda yang digunakan. (Ingat, semakin rendah angkanya, semakin halus permukaan — jadi “atau lebih baik” berarti “atau lebih rendah.”) Kami mengatakan konservatif dan memulai dengan nilai Ra yang tinggi karena berbagai jenis logam memainkan peran krusial dalam apa yang dapat dicapai.
Dengan bagian yang dilap, permukaan ujung potong yang kami capai biasanya 16 µin Ra atau lebih baik. Dan hasil terbaik kami adalah ketika kami memolish bagian secara mekanis untuk ujung potong yang halus hingga 1 µin Ra atau bahkan lebih halus.
Hasil tipikal untuk permukaan badan
Jika persyaratan pelanggan berbeda dari permukaan “as drawn” bahan mentah, Metal Cutting dapat menggiling bahan untuk mencapai hasil yang diinginkan untuk permukaan diameter bagian (atau badan bagian). Kami biasanya mencapai 8 hingga 16 µin Ra melalui grinding, tetapi 2 hingga 4 µin Ra memungkinkan dalam keadaan tertentu.
Ketika kami menggiling untuk menghilangkan rebusan, manfaat tambahan adalah ia dapat menghasilkan aksi polishing yang menghasilkan permukaan yang lebih halus hingga 8 µin Ra atau lebih baik. Dari sana, kami dapat menggunakan teknik polishing mekanis untuk menurunkan finishing permukaan badan ke bawah 1 µin Ra.
Jika permukaan yang lebih kasar diperlukan, kami dapat menggunakan sandblasting atau grinding untuk secara sengaja mengembangkan permukaan yang sangat kasar, mungkin melebihi 100 µin Ra.
(Baca lebih banyak tentang bagaimana kami memenuhi persyaratan finishing permukaan Ra untuk bagian logam kecil.)
Seperti yang dapat Anda lihat dari berbagai jenis grafik permukaan logam, ada berbagai opsi finishing permukaan dan berbagai cara untuk melihat kekasaran permukaan.
Untungnya, dengan pilihan proses pemotongan logam dan berbagai teknik finishing yang dapat digunakan, mitra yang tepat dapat menghasilkan bagian logam yang akan memenuhi persyaratan finishing permukaan Anda serta kebutuhan dimensi kritis lainnya Anda.
Untuk mengetahui lebih banyak, lihat video kami How to Avoid Last-Minute Surface Finish Issues.