Dari Kertas hingga Polipropilena: Manufaktur Modern Selokan Minum
\n
Latar Belakang
\n
Selokan adalah alat sederhana namun esensial yang memungkinkan kita menikmati minuman dengan lebih nyaman. Para sejarawan awal percaya bahwa selokan pertama dipotong dari batang gandum kering, solusi praktis yang berkembang menjadi teknik manufaktur modern.
\n
Selama era industri, selokan kertas diproduksi dengan menggulung kertas yang dilapisi lilin menjadi tabung rongga. Lapisan lilin mencegah kertas menyerap cairan, namun bahkan demikian selokan menjadi basah dan tidak dapat digunakan seiring waktu. Pada tahun 1960-an, industri beralih ke plastik polipropilena, yang menawarkan daya tahan, keamanan, dan biaya lebih rendah. Saat ini, selokan hadir dalam beragam bentuk, warna, dan fungsi khusus.
\n
Bahan Baku
\n
Selokan terdiri dari campuran yang dirancang dengan hati-hati dari resin plastik, pewarna, dan aditif.
\n
Plastik
\n
Polipropilena (PP) adalah bahan dominan untuk selokan minum modern. Dikembangkan pada pertengahan tahun 1950-an, PP adalah termoplastik ringan, tahan kimia, yang dapat dilelehkan dan dibentuk ulang berulang kali. Ia disetujui untuk kontak makanan tidak langsung dan banyak digunakan dalam kemasan seperti wadah yogurt dan tutup botol.
\n
Pewarna
\n
Pewarna memberikan daya tarik visual pada selokan. Di Amerika Serikat, pigmen harus disetujui FDA untuk kontak makanan atau diuji secara ketat untuk memastikan tidak meresap ke dalam minuman. Hanya diperlukan sejumlah kecil pigmen untuk mencapai warna yang cerah dan konsisten.
\n
Aditif Lainnya
\n
Aditif tambahan—plastisizer, antioksidan, stabilis UV, dan filler iners—meningkatkan fleksibilitas, mencegah oksidasi, melindungi dari sinar matahari, dan meningkatkan densitas massa. Semua aditif harus memenuhi persyaratan keamanan FDA.
\n
Bahan Kemasan
\n
Selokan individual biasanya dibungkus dalam telapak kertas, sementara pesanan besar dikemas dalam kantong plastik atau kotak kardus untuk menjaga higienis dan melindungi produk selama transits.
\n
Proses Manufaktur
\n
Produksi selokan minum melibatkan beberapa tahap kunci: kompilasi, ekstrusi, operasi khusus, dan pemasukan akhir.
\n
Kompilasi Plastik
\n
\n- Resin polipropilena dicampur dengan plastisizer, pewarna, antioksidan, stabilis, dan filler di kompilasi ekstrusi. Mesin memanaskan dan mencampur bubuk menjadi aliran leleh yang keluar dari tabung sebagai benang tipis, biasanya 0,125 inci (0,3175 cm) diameter.
\n- Benang ini didinginkan, dipotong menjadi pellet pendek, dikeringkan, dan disimpan untuk proses selanjutnya.
\n
\n
Ekstrusi Selokan
\n
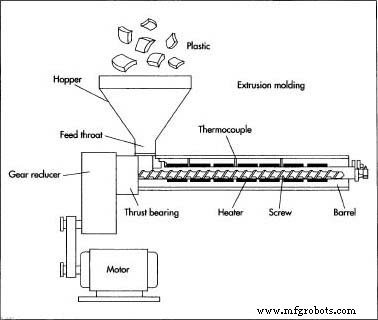
\n- Pellet diumpankan ke ekstruder kedua yang dilengkapi dengan cetakan tabung rongga. Sekrup berkecepatan tinggi memaksa resin leleh melalui cetakan, membentuk selokan berkelanjutan.
\n- Selokan yang diekstrusi diarahkan oleh penarik dan opsi diukir melalui logam plate untuk memastikan diameter seragam.
\n- Pendinginan terjadi dalam kolam air atau di atas mandrel dingin untuk menetapkan dimensi internal, setelahnya tabung dipotong ke panjang oleh susunan pisah.
\n
\n
Operasi Khusus
\n
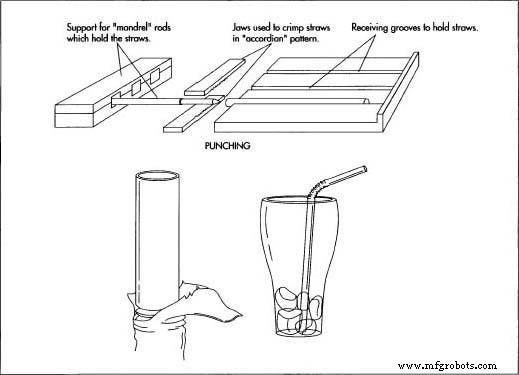
\n- Selokan yang memerlukan desain unik—seperti model “crazy” atau dapat diubah bentuk—melalui proses tambahan. Selokan dapat diubah bentuk memiliki geratan atau cincin yang dicrimp ke dalam tabung, memungkinkan untuk membengkok tanpa runtuh.
\n- Peralatan cetak khusus membengkok atau membentuk selokan yang diekstrusi sebelum didinginkan dan dipotong.
\n
\n
\n
Pemasukan
\n
\n- Setelah ekstrusi, selokan dibungkus secara individual dalam telapak kertas. A funnels dan roda putar memilih setiap selokan dan menempatkannya di atas lembar kertas yang dipegang vakum.
\n- Lapisan kertas tambahan diumpankan di atas lapisan pertama dan disatukan oleh roller panas, menciptakan paket yang krisp dan higienis.
\n- Die memotong selokan yang dibungkus menjadi unit individual, yang kemudian diikat dan dikemas dalam kotak atau kantong untuk pengiriman.
\n
\n
\n
Kontrol Kualitas
\n
Jaminan kualitas terjadi selama garis produksi. Selama kompilasi, campuran harus dipantau untuk memastikan rasio yang tepat. Sebelum ekstrusi, siklus purge membersihkan tabung dan memverifikasi kesiapan peralatan.
\n
Selama ekstrusi, kontrol suhu kritis. Jika resin terlalu dingin, viskositas naik dan aliran terhenti; jika terlalu panas, degradasi termal melemahkan bahan. Operator memantau penumpukan cetakan dan oksidasi, keduanya dapat mengesampingkan penampilan dan integritas selokan.
\n
Pembersihan pasca-produksi menghilangkan sisa dari batch sebelumnya, mencegah kontaminasi silang. Pembersihan cetakan yang tepat dilakukan sementara mesin tetap panas, memungkinkan sisa resin yang tersisa untuk diupas dengan mudah.
\n
Hasil Samping dan Limbah
\n
Aliran limbah utama adalah resin yang cacat atau terlalu panas, yang dibuang. Namun, selokan yang gagal dapat didaur ulang: mereka dihancurkan, dilelehkan ulang, dan digunakan kembali berkat sifat termoplastik polipropilena, meminimalkan kerugian bahan.
\n
Masa Depan
\n
Inovasi terus berlanjut dalam manufaktur selokan. Campuran polimer baru mengurangi biaya dan meningkatkan kepatuhan, sementara teknik pemrosesan canggih—seperti blow molding dan pewarna termokromik—memperluas fungsionalitas. Pewarna termokromik berubah warna dengan suhu, memungkinkan selokan yang menunjukkan minuman panas atau dingin. Teknologi cetak dapat mencetak merek minuman langsung pada selokan, memberikan identifikasi produk segera.



