Desain Bagian Cetak Injeksi: Menguasai Sudut Sirip untuk Pelepasan yang Mulus
Sirip adalah esensial untuk bagian cetak injeksi. Dengan membendahkan sisi sedikit, bagian dapat dilepaskan dari cetakan logam tanpa menempel atau merusak permukaan yang baru terbentuk.
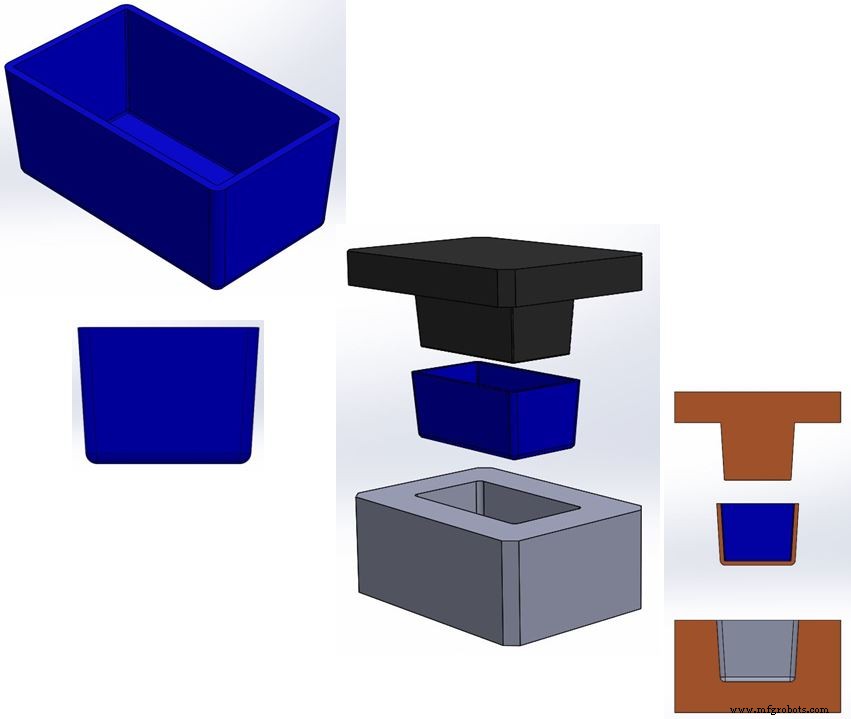
Sisi yang runcing—diberi sirip—memungkinkan bagian yang terbentuk untuk dengan mudah dikeluarkan dari cetakan logamnya.
Sirip mempengaruhi penampilan, kesesuaian, dan pemasangan bagian. Desainer dan insinyur mekanik harus menimbang niat desain, perataan bagian, dan kelayakan manufaktur sejak tahap awal.
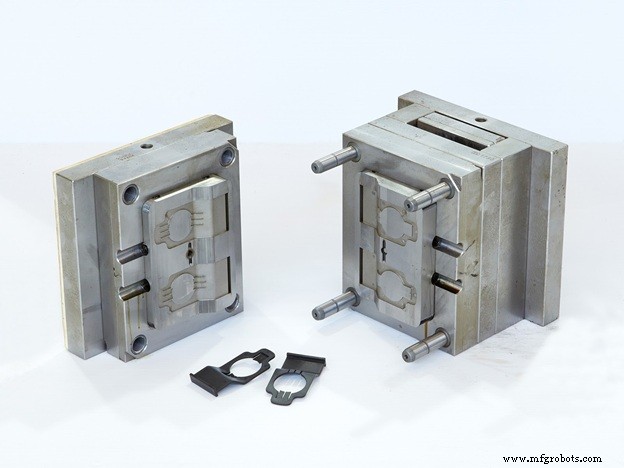
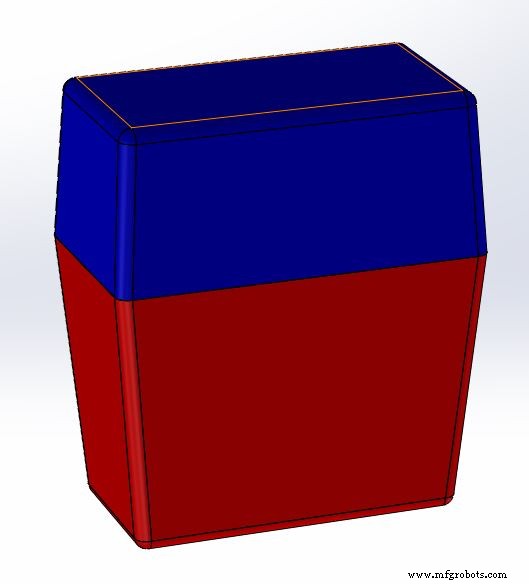
Kotak berwarna biru, lima sisi yang dimaksudkan untuk pembuatan cetak injeksi di kiri memerlukan sisi yang diberi sirip untuk dapat dikeluarkan dari cetakan logam yang ditunjukkan di kanan. Alat cetak injeksi sebenarnya adalah…Cetakan yang sangat kompleks ditampilkan dengan fitur perataan, ejector, sistem pendingin dan pengukuran suhu, ventilasi, dan gerbang untuk injeksi plastik cair.
Bagian cetak injeksi terbentuk dalam rongga logam besar yang dibuat oleh dua setengah cetakan. Plastik cair didorong di bawah tekanan; saat pendingin, setengah cetakan terpisah dan mengeluarkan bagian. Semakin besar sirip pada sisi, semakin mudah dan cepat pelepasan.
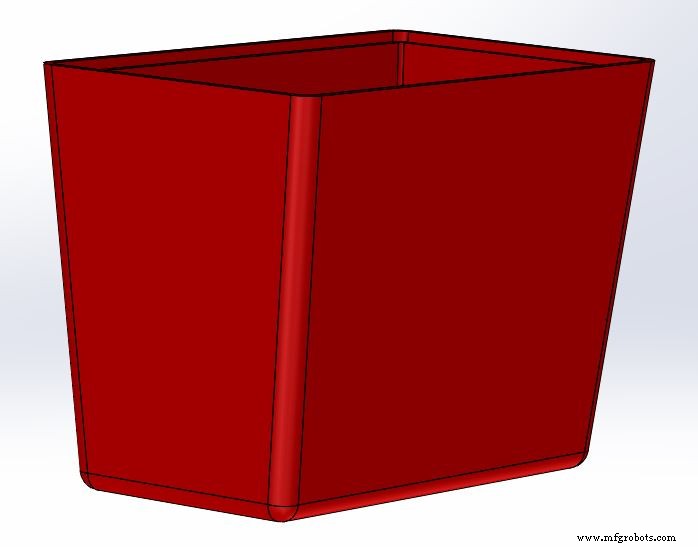
Bagian dengan sirip yang cukup tebal.
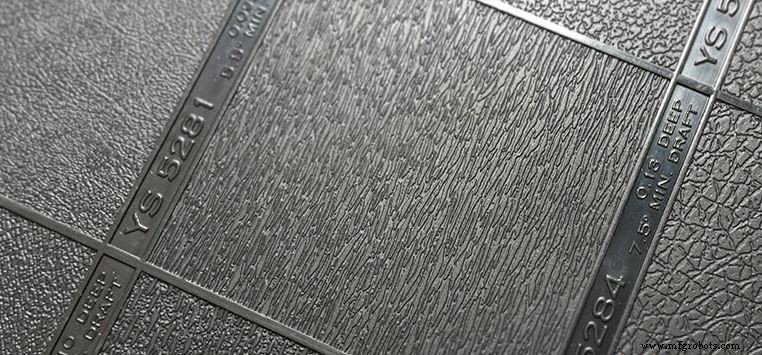
Tekstur atau pola pada permukaan cetakan memperkenalkan titik tinggi dan rendah. Titik rendah memerlukan fitur yang lebih tinggi pada cetakan yang dapat menangkap bagian jika sirip tidak mencukupi. Oleh karena itu, tekstur yang lebih dalam sering memerlukan sirip lebih banyak.
Lembar sampel permukaan menunjukkan opsi tekstur cetakan, diukir ke dalam cetakan logam dengan berbagai metode. Semakin bergelombang permukaan, semakin besar sirip minimum yang diperlukan untuk memastikan sisi plastik tekstur yang baru terbentuk tidak mencoret alat cetak selama pelepasan.
Panduan umum adalah 1,0–1,5° sirip untuk setiap 0,001 in. kedalaman tekstur. Dinding dalam sering membutuhkan sudut yang lebih besar karena penurunan meningkat geser saat bagian pendingin. Beberapa cetakan merekomendasikan sirip tambahan untuk mengurangi risiko permukaan, mencegah menempel, dan meningkatkan waktu siklus—untungkan margin keuntungan mereka.
Sirip lebih banyak tidak selalu lebih baik. Desain yang pas, jarak dengan komponen internal, atau estetika dinding paralel yang elegan mungkin memerlukan sirip minimum, yang dapat meningkatkan biaya cetakan dan menyulitkan retensi permukaan.
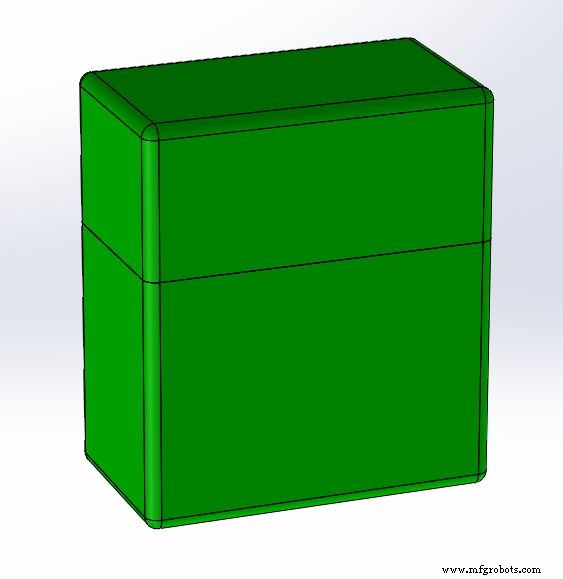
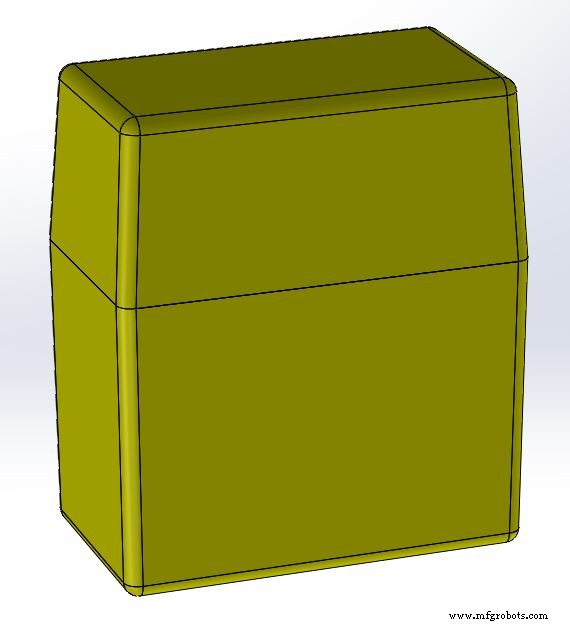
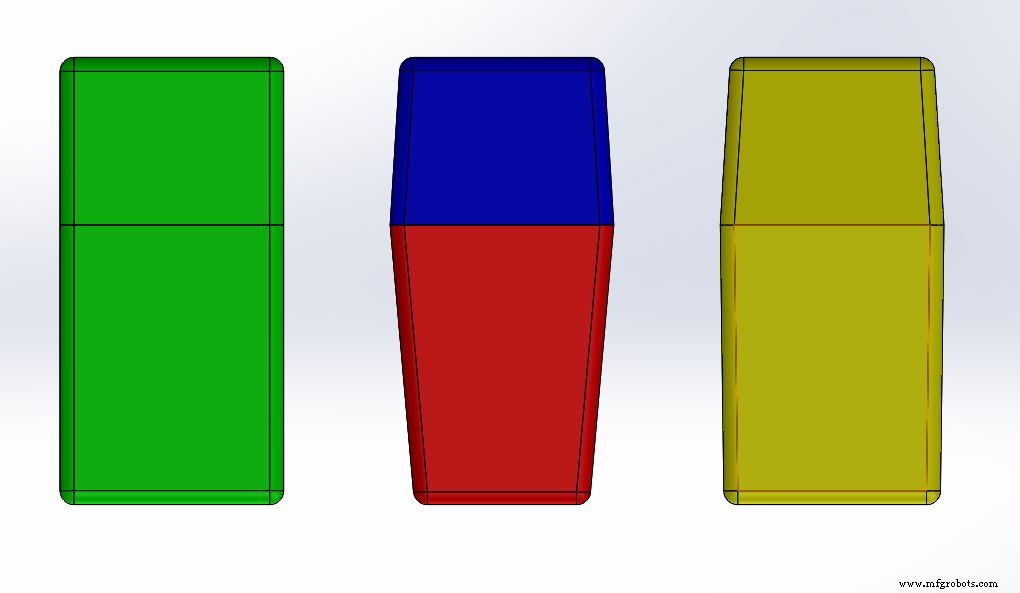
Tampilan yang diinginkan oleh tim desain industri dan pemasaran di hijau dan bagian yang diberi sirip tebal sesuai permintaan cetakan di merah/biru, yang dalam hal ini tidak mencapai tampilan yang dijanjikan kepada klien. Apa yang harus dilakukan?
Menemukan keseimbangan yang tepat melibatkan kompromi. Kebutuhan sirip tergantung pada bahan, waktu siklus, tantangan pelepasan, dan permukaan. Tujuannya adalah solusi yang memuaskan semua pemangku kepentingan, bahkan jika itu berarti menyesuaikan satu aspek.
Kompromi pada sisi yang diberi sirip dapat dicapai jika semua pihak bekerja sama. Bahkan sirip yang lebih dangkal, lebih seperti rendering asli dari desain industri, dapat dicapai jika tekstur yang lebih halus digunakan, dan semuanya tanpa pergi ke alat cetak multi-aksi yang sangat mahal.Tim pengembangan produk harus bekerja sama untuk mewujudkan tampilan asli yang telah disetujui seakurat mungkin.
Bekerjasama dengan tim desain industri, klien, dan cetakan dapat mengurangi kedalaman tekstur atau meratakan permukaan, yang porosnya menurunkan sirip yang diperlukan. Permukaan dalam juga dapat dibuat lebih halus untuk mengurangi sirip tanpa menipiskan dinding berlebihan.
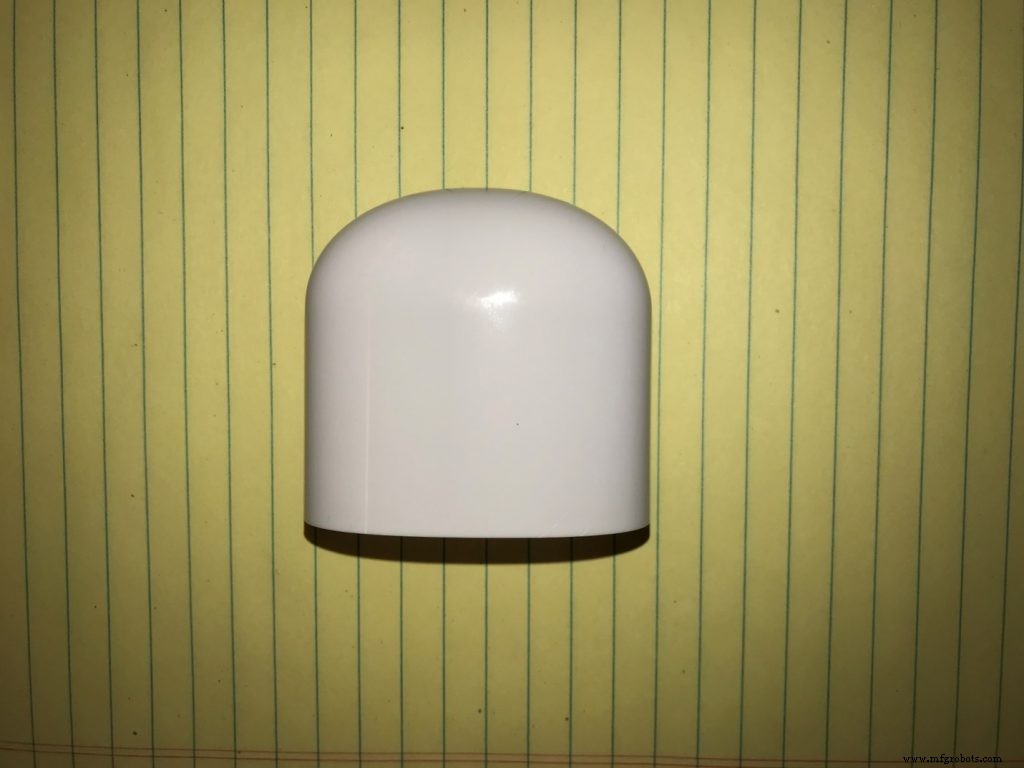
Tutup tekstur propilena yang dipolir memiliki sisi vertikal baru (0,25° sirip) untuk mempertahankan penampilan permukaan vertikal saat dipasang pada dasar, juga dengan sirip minimum.
Ketika tekstur dihaluskan atau pudar di dekat fitur perataan, sudut sirip dapat mendekati nol, terutama pada bagian volume rendah di mana waktu siklus kurang kritis dan pendingin tambahan memungkinkan bagian terpisah dengan bersih dari cetakan.
Di konsultansi kami, kita sering menemukan proyek di mana desain tahap sketsa diserahkan kepada pembuat cetakan dari luar negeri untuk opsi termurah. Klien kemudian kembali kepada kami untuk perbaikan yang mahal. Solusinya adalah pendekatan desain terintegrasi yang melibatkan semua pemangku kepentingan sejak awal, menghemat waktu, uang, dan memastikan produk akhir memenuhi tampilan dan fungsi yang diinginkan.
Desain produk bagian cetak injeksi benar-benar upaya tim. Melibatkan insinyur, desainer, dan cetakan selama proses menjamin hasil terbaik—dan waktu ke pasar yang lebih cepat.