Dari Mesin Assembly Ford hingga Masa Depan Kendaraan Listrik: Evolusi Manufaktur Otomotif
Latar Belakang
Pada 1908 Henry Ford meluncurkan produksi Model T, hasil dari lima tahun pengembangan yang dimulai dengan Model A pada 1903. Model T meluncurkan baris assembly massal, metode revolusioner yang bergantung pada bagian yang dapat ditukarkan. Sebelum Ford, kereta dan kereta kuda dibuat tangan dalam batch kecil oleh pengrajin spesialis, membuat duplikasi langka dan mahal.
Upaya assembly pertama Ford melibatkan stand tetap di mana satu pekerja membangun seluruh kendaraan. Setiap fitter menghabiskan sekitar 8,5 jam di stasiun tetap. Ketika Model T dikembangkan, Ford memperkenalkan banyak stand dan pekerja yang bergerak di antara mereka, masing-masing melakukan satu tugas. Perubahan ini memotong waktu fitter dari 8,5 jam menjadi 2,5 menit dengan memungkinkan penguasaan satu fungsi.
Berjalan di antara stasiun ternyata tidak efisien, menyebabkan bottlenecks ketika pekerja yang lebih cepat mengejar yang lebih lambat. Pada 1913 Detroit melihat baris assembly bergerak pertama: konveyor membawa mobil melewati assembler yang tetap. Inovasi ini mengurangi tugas per pekerja dari 2,5 menit menjadi kurang dari 2 menit, karena konveyor mengatur tempo. Baris dimulai dengan strip logam untuk roda yang ditempelkan pada sabuk yang melingkari lantai pabrik dan kembali ke awal. Model pekerja tetap pada platform bergerak Ford tetap menjadi tulang punggung dari otomotif assembly modern.
Bahan Baku
Mobil masih sebagian besar dibangun dari baja baru, namun plastik dan vinyl yang berasal dari minyak kini mencakup porsi yang semakin besar dari komponen. Plastik ringan dapat mengurangi bobot kendaraan hingga tiga puluh persen, keuntungan kritis saat biaya bahan bakar naik dan tuntutan efisiensi tumbuh.
Design
Meluncurkan model baru memakan waktu tiga hingga lima tahun dari konsep hingga produksi. Desainer menggunakan desain berbantu komputer untuk membuat sketsa, kemudian membuat maquette leher untuk dievaluasi oleh ahli styling. Insinyur aerodinamik menguji aliran udara dan kelayakan tabrakan. Setelah semua tinjauan lulus, desainer alat membuat cetakan dan pegas yang akan memproduksi bagian.
Proses Pembuatan
Components
- 1 Pabrik assembly adalah fase akhir dalam produksi kendaraan. Bagian dari lebih dari 4.000 pemasok—termasuk yang dimiliki perusahaan—tiba dengan truk atau kereta. Komponen chassis dibongkar di satu area; bagian badan di area lain.
Chassis
- 2 Mobil dibangun dari dasar. Frame—dasar kami—mendukung semua komponen berikutnya. Di-clamp ke konveyor untuk mencegah pergerakan. Suspensi depan dan belakang, tangki gas, axle, drive shaft, transmisi, komponen pengemudi, drum roda, dan rem dipasang berurutan.
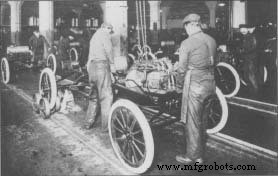 Pekerja memasang mesin pada Model T di pabrik Ford Motor Company. Foto ini dari sekitar 1917.
- 3 Pematingan mesin dan transmisi dilakukan off-line. Robot mengangkat dan menyelaraskan bagian berat ini; kunci pneumatik mengamankan mereka. Studi ergonomi memastikan pekerja menggunakan alat yang paling aman.
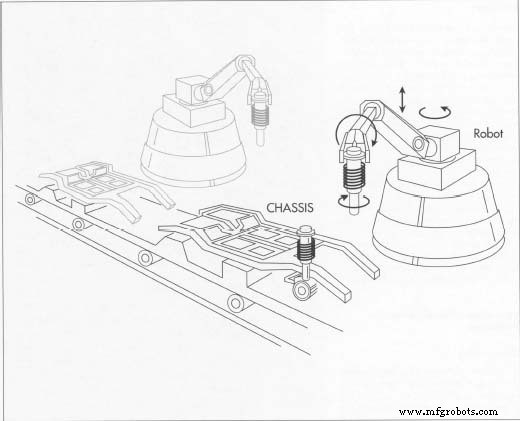 Pada baris assembly mobil, sebagian besar pekerjaan sekarang dilakukan oleh robot daripada manusia. Pada tahap awal pembuatan mobil, robot memelototi lembar lantai bersama dan membantu pekerja meletakkan komponen seperti suspensi pada chassis.
Body
- 4 Lantai adalah bagian badan terbesar. Panel bagian belakang, atap, pintu, panel sisi, dan perapian ditempatkan, diposisikan, dan dilas secara robotis dengan presisi sub-milimeter.
- 5 Panel berikutnya—pintu, hood, fender, bagasi, bumper—ditambahkan. Robot menangani pengangkat berat; pekerja menyelesaikan baut dengan alat pneumatik.
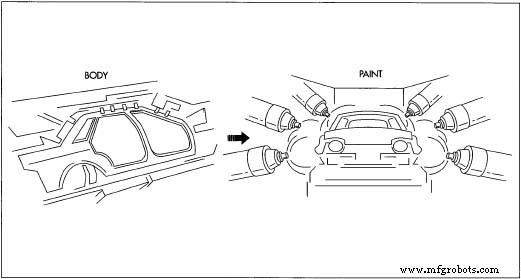 Badan dibangun pada baris assembly terpisah dari chassis. Robot sekali lagi melakukan sebagian besar las pada berbagai panel, tetapi pekerja manusia diperlukan untuk membaut bagian bersama. Selama las, potongan komponen dipegang dengan aman dalam jig sementara operasi las dilakukan. Setelah badan selesai, dilekatkan ke konveyor overhead untuk proses cat. Proses cat multi-tahap melibatkan inspeksi, pembersihan, undercoat (diterapkan elektrostatis) rendaman, pengeringan, pemakaian topcoat, dan pemanggangan.
Paint
- 7 “Body in white” inspeksi dilakukan sebelum cat: ruang terang, direndam minyak memungkinkan inspektur melihat dings dan dent. Perbaikan terjadi segera.
- 8 Setelah pembersihan dan pengeringan, badan masuk ke rendaman undercoat elektrostatis (E-coat) yang memprimer setiap permukaan.
- 9 Pemanatan robotis menerapkan warna dasar dan topcoat benar, dikalibrasi untuk memberikan ketebalan yang tepat. Cat dikuringkan di oven pada 275 °F (135 °C).
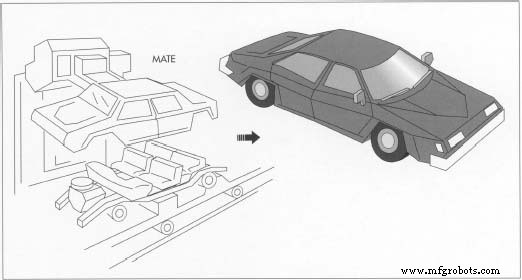 Badan dan rangkaian chassis dipasang di akhir proses produksi. Lengan robot mengangkat badan shell pada frame chassis, di mana pekerja manusia kemudian membaut keduanya bersama. Setelah komponen akhir dipasang, kendaraan dijalankan dari baris assembly ke checkpoint kualitas.
Interior Assembly
- 11 Badan yang telah dicat menerima instrumen, kabel, panel dasbor, lampu, kursi, hiasan, headliner, radio, speaker, kaca (kecuali kaca depan), kolom pengemudi, pedali, karpet, dan fascia bumper.
- 12 Robot menghapus kaca depan dari wadah pengiriman, menerapkan peregos urethan, dan memasangnya. Mereka juga mengangkut kursi dan hiasan ke lokasi akhir mereka.
Mate
- 13 Konveyor chassis bertemu konveyor badan. Lengan robot mengangkat shell pada frame; pekerja membaut badan pada frame. Komponen akhir—baterai, ban, antifreeze, bensin—ditambahkan.
- 14 Kendaraan dijalankan dari baris ke checkpoint: audit mesin, lampu, klakson, keseimbangan ban, sistem pengisian. Setiap cacat memicu perbaikan di bay service pusat. Setelah lolos, harga diterapkan dan mobil dipersiapkan untuk pengiriman.
Quality Control
Karena bagian berasal dari pemasok yang beragam, setiap komponen melalui uji dan inspeksi yang ketat sebelum mencapai pabrik, memastikan kepatuhan Statistical Process Control (SPC). Vehicle Identification Numbers (VINs) ditetapkan di awal baris. Di pabrik canggih, tag RFID pada chassis mencatat VIN dan melacak kemajuan secara real time, memungkinkan manajer produksi untuk mengontrol urutan dan mengidentifikasi cacat dini.
Kontrol kualitas modern tertanam dalam proses desain dan assembly, bukan pemeriksaan akhir. Cacat ditangkap dan dikoreksi di baris, mencegah panggilan balik yang mahal. Audit akhir menguji kesesuaian panel, dinamika, kebisingan, fungsi listrik, dan align. Uji fungsional periodik memverifikasi bahwa setiap kendaraan memenuhi standar tertinggi.
The Future
Kendaraan listrik (EV) akan didorong oleh teknologi canggih surya, aeronautik, satelit, dan radar, bukan oleh mesin pembakaran tradisional. Mereka menggunakan motor AC brushless yang mampu 20.000 RPM, baterai berkinerja tinggi yang memberikan lebih dari 100 kW, dan sistem fren regeneratif yang menyisihkan daya kembali ke baterai. Baterai masa depan akan dapat didaur ulang dan aman untuk lingkungan.
Saat kemacetan jalan dan batas infrastruktur tumbuh, pengemudi otonom dan perutean yang sadar lalu lintas akan menjadi penting. Teknologi ini akan memungkinkan kendaraan untuk menavigasi kemacetan, mengoptimalkan penggunaan jalan raya, dan akhirnya mengemudi sendiri, mengubah paradigma transportasi global untuk abad ke-21.



