Manometer Tekanan Presisi untuk Aplikasi Industri & Keselamatan
Latar Belakang
Banyak proses di dunia modern melibatkan pengukuran dan kontrol sistem cairan dan gas yang ditekan. Pemantauan ini mencerminkan kriteria kinerja tertentu yang harus dikontrol untuk menghasilkan hasil yang diinginkan dari proses dan memastikan operasinya aman. Boiler, raffineri, sistem air, dan sistem gas terkompresi adalah hanya beberapa dari banyak aplikasi untuk manometer tekanan.
Instrumen indikator tekanan mekanis, atau gauge, terdiri dari elemen tekanan elastis; sambungan berselang yang disebut “socket”; mekanisme gigi sektor dan pinion yang disebut “movement”; dan kotak pelindung, skala, dan assembly lensa penglihatan. Elemen tekanan elastis adalah anggota yang sebenarnya bermuara atau bergerak karena pengaruh tekanan. Saat dirancang dengan baik, elemen tekanan ini sangat akurat dan dapat diulang. Elemen tekanan terhubung ke mekanisme “movement” bergigi, yang berbalik memutar jarum melalui skala yang ditandai. Posisi jarum relatif terhadap tanda yang digunakan penonton untuk menentukan indikasi tekanan.
Desain manometer tekanan paling umum ditemukan oleh pengusaha Prancis Eugene Bourdon pada tahun 1849. Ini menggunakan desain tabung lengkung sebagai elemen penangkap tekanan. Desain elemen tekanan yang kurang umum adalah jenis diafragma atau disk, yang sangat sensitif pada tekanan rendah. Artikel ini akan berfokus pada manometer tekanan tabung Bourdon.
Desain
Dalam manometer tabung Bourdon, tabung spring berongga berbentuk “C” ditutup dan ditempel pada satu ujung. Ujung yang berlawanan disegel dengan aman dan ditempel pada socket, sambungan berselang. Ketika medium tekanan (seperti udara, minyak, atau air) masuk ke dalam tabung melalui socket, selisih tekanan dari dalam ke luar menyebabkan tabung bergerak. Seseorang dapat mengaitkan pergerakan ini dengan pembukaan selang saat diisi air, atau peluit pesta yang terbuka saat angin ditiup ke dalamnya. Arah pergerakan ini ditentukan oleh kelengkungan tabung, dengan jari-jari dalam sedikit lebih pendek dari jari-jari luar. Jumlah tekanan tertentu menyebabkan bentuk “C” membuka, atau meregang, jarak tertentu. Ketika tekanan dicabut, sifat spring dari bahan tabung mengembalikan tabung ke bentuk aslinya dan ujungnya ke posisi aslinya relatif terhadap socket.
Bahan Baku
Tabung manometer tekanan terbuat dari banyak bahan, tetapi faktor desain umum untuk bahan ini adalah kesesuaian untuk spring tempering. Pemanasan ini adalah bentuk perlakuan panas. Ini menyebabkan logam dengan erat mempertahankan bentuk aslinya sambil mengizinkan fleksi atau “elastisitas” di bawah beban. Hampir semua logam memiliki tingkat elastisitas tertentu, tetapi spring tempering memperkuat karakteristik yang diinginkan ini. Beryllium copper, phosphor bronze, dan berbagai alloy baja dan stainless steel semua menjadi tabung Bourdon yang sangat baik. Jenis bahan yang dipilih tergantung pada propersi korosinya terhadap media proses (air, udara, minyak, dll). Baja memiliki umur pakai yang terbatas karena korosi tetapi cukup untuk minyak; alloy stainless steel menambahkan biaya jika resistensi korosi spesifik tidak diperlukan; dan beryllium copper biasanya disediakan untuk aplikasi tekanan tinggi. Sebagian besar manometer yang dimaksud 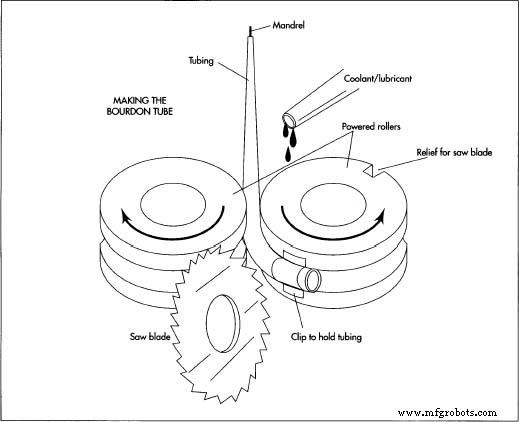 Langkah penting dalam pembuatan manometer tekanan adalah membuat tabung Bourdon berbentuk C. Pada langkah ini, tabung logam ditarik melalui roller bergerigi pada mesin rolling otomatis. Satu roller memegang ujung tabung dan membentuk jari-jari dalam, sementara yang lain memberikan tekanan luar untuk menjaga kontak seragam dengan tabung. Roller yang sama yang menangkap dan membengkokkan tabung juga berisi blader giling. Setelah roller terus berputar setelah membuat lengkungan, blader giling pada roller itu memotong tabung ke panjang yang tepat. Tabung kemudian dirawat panas dalam oven. for general use of air, light oil, or water utilize phosphor bronze. The pressure range of the tubes is determined by the tubing wall thickness and the radius of the curvature. Instrument designers must use precise design and material selection, because exceeding the elastic limit will destroy the tube and accuracy will be lost.
Socket biasanya terbuat dari kuningan, baja, atau stainless steel. Manometer ringan terkadang menggunakan aluminium, tetapi bahan ini memiliki layanan tekanan terbatas dan sulit digabungkan ke tabung Bourdon dengan soldering atau brazing. Extrusion dan rolled bar stock shapes paling umum digunakan.
Movement mechanism terbuat dari glass filled polycarbonate, kuningan, nickel silver, atau stainless steel. Bahan mana pun yang digunakan, harus stabil dan memungkinkan assembly bebas gesekan. Kuningan dan kombinasi kuningan dan polycarbonate paling populer.
Untuk melindungi tabung Bourdon dan movement, assembly dilingkupi dalam kotak dan lensa penglihatan. Skala dan jarum, yang digunakan untuk memberikan penonton indikasi tekanan, terbuat dari hampir semua logam dasar, kaca, dan plastik. Aluminium, kuningan, dan baja serta polycarbonate dan polypropylene membuat casing dan skala manometer yang sangat baik. Sebagian besar lensa terbuat dari polycarbonate atau akrilik, yang disukai dari kaca untuk alasan keamanan yang jelas. Untuk aplikasi layanan berat, kotak dilengkapi dan diisi dengan gliserin atau fluida silicone. Fluida ini melindungi tabung dan movement dari kerusakan akibat benturan dan getaran.
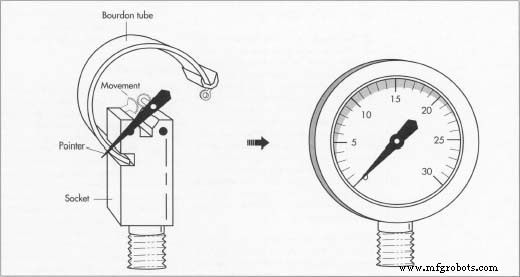 Setelah tabung Bourdon dibuat, ujung yang ditutup dilekatkan pada socket dengan soldering, brazing, atau welding. Ujung bebas tabung Bourdon ditempatkan secara tepat selama operasi assembly ini, dan kemudianディtutup, biasanya dengan cara yang sama yang digunakan untuk menggabungkan tabung pada socket.
Setelah assembly tabung Bourdon dan socket aman, ujung ujung yang tidak didukung dari ‘C ‘ dilekatkan pada endpiece. Endpiece ini berisi lubang kecil yang menghubungkan ujung ke mekanisme movement bergigi. Komponen lain—movement, jarum, dan skala—kemudian dirakit pada socket sebagai sekelompok.
Proses Manufaktur
Membuat tabung Bourdon
- 1 Tabung Bourdon adalah bagian terpenting dari instrumen. Tabung dapat dibuat dari bar stock padat dengan menggores panjangnya ke diameter dalam yang diinginkan dan memutar diameter luar pada gerinda untuk mencapai ketebalan dinding yang sesuai. Namun, sebagian besar manometer tujuan umum menggunakan tubing preformed yang dibeli dari suplai logam. Pembangun manometer menentukan ketebalan dinding, bahan, konfigurasi, dan diameter yang diinginkan. Suplier menyediakan bahan dalam panjang 10 hingga 12 kaki (3 hingga 3,65 meter), siap untuk produksi.
- 2 Sebagian besar produsen memiliki metode rolling yang dijaga rahasia untuk menggulung tubing menjadi bentuk “C”. Bentuk “C” tabung umumnya dibentuk dalam mesin rolling otomatis. Mesin ini berisi dua roller presisi, yang melalui tubing. Satu roller memegang ujung tubing dan membentuk jari-jari dalam, sementara yang lain memberikan tekanan luar untuk menjaga kontak seragam dengan tubing. Setiap roller memiliki gerigi yang memelilingi luar tubing; gerigi ini memungkinkan tubing untuk mempertahankan bentuk lingkarannya alih-alih diratakan. Dalam proses rolling, mandrel baja—sebuah batang yang memandu tubing ke dalam roller dan membantu mempertahankan bentuknya—dimasukkan melalui ujung bebas tubing dan ditempatkan tepat sebelum roller. Mandrel yang terlunak ini adalah bentuk dalam oval yang diinginkan. Tubung kemudian melewati mandrel dan di antara roller. Satu roller berisi klip yang memegang tubing; saat roller berputar, ia menarik tubing dan membengkokkannya menjadi bentuk “C”.
- 3 Roller yang sama yang menangkap dan membengkokkan tubing juga berisi blader giling. Setelah roller terus berputar setelah membuat lengkungan, blader giling pada roller itu memotong tubing ke panjang yang tepat. Tubung kemudian dirawat panas dalam oven.
Komponen lain
- 4 Socket pada dasarnya adalah blok logam yang berfungsi sebagai konektor ke sumber medium tekanan; montase untuk kotak, skala, dan movement; dan slot attachment untuk tabung Bourdon. Salah satu ujung socket diberi selang, yang memungkinkannya disekrup ke dalam alat yang menyediakan tekanan. Socket dapat dicetak, dicor, diekstrusi, atau digerinda dari bar stock. Sebagian besar socket dibuat di pusat machining otomatis yang memutar, menggores, memintal, dan membuat selang dalam satu siklus. Praktik machining umum berlaku untuk sebagian besar pembuatan socket.
- 5 Movement adalah mekanisme bergigi yang berisi pinion (poros yang berputar), sektor, plate pendukung, rambut spring, dan kolom spacer. Mekanisme mengonversi perpindahan sedikit linear dari ujung tabung Bourdon menjadi gerakan rotasi, serta menyediakan sarana untuk penyesuaian kalibrasi. Jarum dilekatkan pada poros yang berputar, atau pinion, dan menyapu di seluruh skala yang ditandai yang menunjukkan jumlah tekanan. Sebagian besar movement disuplai kepada pembangun manometer siap pakai. Banyak jenis proses manufaktur digunakan untuk menghasilkan komponen movement, dan kinerja mekanisme setelah selesai mirip dengan jam matahari.
- 6 Kotak, skala, dan jarum dapat berupa stempel lem logam, cetakan plastik, atau cetakan logam. Stempel dan cetakan membutuhkan sedikit pemrosesan lebih lanjut, tetapi cetakan akan membutuhkan beberapa machining—misalnya memotong material berlebihan—untuk memenuhi persyaratan akhir. Komponen ini dicat sesuai kebutuhan, dan skala dicetak dengan karya seni yang sesuai. Praktik pencetakan umum, yang menggunakan metode offset dan langsung, digunakan. Lensa paling umum adalah bagian plastik yang dibuat dengan injeksi molding, di mana plastik dipanaskan menjadi keadaan cair dan kemudian dituang ke dalam cetakan dengan bentuk yang diinginkan. Fitur attachment yang mengamankan dan menyegel lensa ke kotak dirancang dalam cetakan. Lensa kaca masih digunakan, tetapi harus dipertahankan oleh cincin atau jenis lainnya. Kaca telah kurang diminati karena masalah keamanan pecahan.
Final assembly
- 7 Setelah tabung Bourdon dibuat, ujung yang ditutup dilekatkan pada socket dengan soldering, brazing, atau welding. Ujung bebas tabung Bourdon ditempatkan secara tepat selama operasi assembly ini, dan kemudianディtutup, biasanya dengan cara yang sama yang digunakan untuk menggabungkan tabung pada socket. Setelah assembly tabung Bourdon dan socket aman, ujung ujung yang tidak didukung dari “C” dilekatkan pada endpiece. Endpiece ini berisi lubang kecil yang menghubungkan ujung ke mekanisme movement bergigi. Ujung tabung Bourdon tidak bergerak jarak yang jauh dalam rentang tekanannya, biasanya .125 hingga .25 inci (.31 hingga .63 sentimeter). Dengan mengerti, semakin besar tekanan, semakin jauh ujung bergerak. Komponen lain—movement, jarum, dan skala—kemudian dirakit pada socket sebagai sekelompok.
Kalibrasi
Kalibrasi terjadi tepat sebelum assembly akhir manometer ke kotak pelindung dan lensa. Assembly yang terdiri dari socket, tabung, dan movement dihubungkan ke sumber tekanan dengan manometer “master” yang dikenal. Sebuah “master” manometer hanyalah manometer akurasi tinggi dengan kalibrasi yang dikenal. Penyesuaian dilakukan dalam assembly hingga manometer baru mencerminkan bacaan tekanan yang sama dengan master. Persyaratan akurasi 2 persen perbedaan umum, tetapi beberapa mungkin 1 persen, .5 persen, atau bahkan .25 persen. Pemilihan rentang akurasi sepenuhnya bergantung pada seberapa penting informasi yang diinginkan dalam hubungan dengan kontrol dan keamanan proses. Sebagian besar produsen menggunakan skala yang dilengkapi dengan skala yang mencakup 270 derajat dari nol hingga rentang penuh. Skala ini dapat berukuran kurang dari I inci (2,5 sentimeter) hingga 3 kaki (.9 meter) diameter, dengan yang terbesar biasanya digunakan untuk akurasi ekstrem. Dengan meningkatkan diameter skala, lingkar sekitar garis skala dibuat lebih panjang, memungkinkan banyak tanda yang terpisah halus. Manometer besar ini biasanya sangat rapuh dan digunakan hanya untuk tujuan master. Master itu sendiri diperiksa akurasinya secara berkala menggunakan dead weight tester, aparat hidrolik yang sangat akurat yang dapat ditelusuri ke National Bureau of Standards di Amerika Serikat.
Menarik untuk dicatat bahwa saat bisnis pembuatan manometer masih pada taham awalnya, desain teoretis elemen tekanan masih berkembang. Tabung Bourdon dibuat dengan parameter desain yang umum, karena setiap tabung diuji tekanan untuk menentukan rentang layanan yang cocok. Seseorang tidak tahu tepat rentang tekanan apa yang akan dihasilkan dari proses rolling dan heat treating, sehingga instrumen ini diurutkan pada kalibrasi untuk aplikasi tertentu. Saat ini, dengan pengembangan pemodelan komputer dan banyak dekade pengalaman, tabung Bourdon modern digulung dengan presisi ke dimensi tertentu yang memerlukan sedikit, jika ada, kalibrasi. Kalibrasi modern dapat dilakukan oleh komputer menggunakan pengatur mekanik yang dikendalikan secara elektronik untuk menyesuaikan komponen. Ini sayangnya menghilangkan gambar master craftsman duduk di bangku kalibrasi, menyetir halus movement yang halus seperti jam untuk presisi ekstrem. Beberapa bengkel perbaikan instrumen masih melakukan pekerjaan unik ini, dan manometer tekanan indah ini berdiri sebagai setara dengan jam dan jam yang dibuat oleh master craftsman tahun lalu.
Aplikasi dan Masa Depan
Setelah manometer yang telah dikalibrasi dirakit dan dikemas, didistribusikan ke produsen peralatan, perusahaan jasa, dan laboratorium pengujian untuk digunakan dalam banyak aplikasi yang berbeda. Aplikasi yang beragam ini mencakup rentang desain kotak dan lensa pelindung yang luas. Socket dapat memasuki kotak dari belakang, atas, bawah, atau sisi. Beberapa skala diiluminasi oleh tinta fosforesent yang digunakan untuk mencetak tanda atau oleh lampu kecil yang terhubung ke sumber listrik eksternal. Manometer yang dimaksud untuk layanan tekanan tinggi biasanya memiliki desain keselamatan “dead front”, fitur desain kotak yang menempatkan ketebalan material kotak yang besar di antara tabung Bourdon dan skala. Baris ini melindungi penonton instrumen dari pecahan manometer seharus tabung Bourdon pecah karena tekanan berlebihan. Desain kotak internal mengarahkan potongan kecepatan tinggi ini keluar dari bagian belakang manometer, jauh dari penonton. Banyak aplikasi melibatkan pemasangan manometer langsung pada mesin yang berjalan, yang mengakibatkan kebutuhan akan pengisian cairan. Manometer yang tidak diisi dengan cepat akan korban efek destruktif getaran. Flange mounting khusus diamankan ke kotak untuk memungkinkan pemasangan panel dan permukaan yang independen dari plumbing tekanan. Material kotak dan lensa dipilih untuk menangani berbagai lingkungan yang penyalahgunaan atau tercemar, dan ditempel dengan berbagai cara untuk menjaga kelembaban dan kontaminan keluar dari mekanisme movement.
Penggunaan manometer tekanan di masa depan tampaknya bergantung pada industri sensor elektronik yang tumbuh dengan cepat. Sensor ini adalah komponen elektronik yang memberikan sinyal listrik dan pada dasarnya tidak memiliki bagian yang bergerak. Banyak manometer saat ini sudah memiliki sensor yang dipasang di dalam kotak untuk mengirim informasi ke komputer kontrol proses dan pengontrol. Sensor ini secara intrinsik aman, yang memungkinkan penggunaan di lingkungan yang mudah terbakar atau meledak. Isu kontrol proses keseluruhan telah tumbuh dalam beberapa tahun terakhir karena kebutuhan untuk mencegah rilis tidak sengaja dari media proses, banyak yang berbahaya bagi lingkungan. Seiring pertumbuhan khawatir lingkungan, antarmuka ini akan diminati dan manometer mekanis mungkin kurang diminati. Namun, manometer mekanis tidak memerlukan sumber listrik atau peralatan komputer yang diperlukan oleh sensor elektronik. Itu membuat manometer hemat biaya untuk sebagian besar penggunaan umum, dan ini adalah area di mana industri berharap akan terus berkembang.



