Sistem Otomatisasi dan Kontrol Canggih untuk Operasi Coke Oven
Pengantar
Koks metalurgi digunakan dalam proses industri besi dan baja (utama di blast furnace) untuk reduksi bijih besi menjadi besi dan di foundry. Lebih dari 90 % dari produksi koks total didedikasikan untuk operasi blast furnace. Koks foundry mencakup sebagian besar sisa dan digunakan oleh foundry dalam furnace untuk meleleh logam untuk pencetakan. Produksi koks foundry menggunakan campuran batubara pembakaran yang berbeda, waktu pembakaran yang lebih lama, dan suhu pembakaran yang lebih rendah relatif dengan yang digunakan untuk koks metalurgi.
Koks menyebabkan hingga 50 % dari biaya selama produksi logam cair. Produksi koks berkualitas tinggi yang hemat biaya oleh karena itu sangat penting untuk daya saing produksi besi. Mayoritas koks di dunia diproduksi menggunakan baterai coke oven by-product dan sebagian besar pabrik coke oven terintegrasi dengan fasilitas produksi besi dan baja. Dalam kondisi saat ini persaingan yang tajam dan basis batubara yang fluktuatif, pengurangan biaya produksi koks adalah salah satu tantangan yang paling penting yang dihadapi oleh industri besi dan baja.
Proses dasar produksi koks di pabrik coke oven (COP) cukup kompleks. Distilasi termal terjadi dalam grup oven yang disebut baterai. Baterai terdiri sejumlah oven yang berseberangan dengan dinding samping umum yang terbuat dari batu silika berkualitas tinggi dan jenis batu tahan api lainnya. Dinding yang memisahkan oven yang berseberangan, serta setiap dinding ujung, terdiri dari serangkaian flue pemanas. Pada setiap waktu, setengah flue di dinding tertentu membakar gas sementara setengah lagi menyampaikan panas buang dari flue pembakaran ke 'checker brick' heat exchanger dan kemudian ke stack pembakaran. Setiap 20 menit hingga 30 menit baterai 'membalik', dan flue panas buang menjadi flue pembakaran sementara flue pembakaran menjadi flue panas buang. Proses ini memberikan pemanasan yang lebih seragam dari massa batubara.Automation, control
Operasi setiap oven bersiklus, tetapi baterai mengandung cukup banyak oven untuk menghasilkan aliran gas coke oven mentah yang esensial kontinu. Oven individu diisi dan dikosongkan pada interval waktu yang sama rata selama siklus pembakaran. Pembakaran berlangsung biasanya selama 15 jam hingga 18 jam untuk menghasilkan koks blast furnace. Selama periode ini, materi volatil batubara distil keluar sebagai gas coke oven. Waktu pembakaran ditentukan oleh campuran batubara, kandungan kelembaban batubara, laju pembakaran bawah, dan properti koks yang diinginkan. Saat permintaan koks rendah, waktu pembakaran dapat ditingkatkan hingga 24 jam. Suhu pembakaran biasanya berkisar dari 900 deg hingga 1.100 deg C dan dipertahankan di sisi atas rentang untuk menghasilkan koks blast furnace. Udara dicegah bocor masuk ke oven dengan mempertahankan tekanan balik positif di gas collecting main. Oven dipertahankan di bawah tekanan positif sekitar 10 mm air column di baterai dengan mempertahankan tekanan hidraulik utama tinggi. Gas dan hidrokarbon yang berkembang selama distilasi termal diambil melalui sistem off take dan dikirim ke pabrik by-product untuk pemulihan.
Pembakaran selesai ketika suhu sentral di oven sekitar 950 deg C hingga 1.000 deg C. Pada titik ini oven diisolasi dari hidraulik main dan setelah pengasingan yang tepat dari gas sisa, pintu dibuka untuk empujan koks. Pada akhir periode pembakaran massa koks memiliki penurunan volume yang tinggi yang mengakibatkan pelepasan massa dari dinding memastikan empujan yang mudah.
Karakteristik penting dari produksi koks adalah (i) proses pembakaran adalah proses batch dan operasi setiap oven koks harus didasarkan pada perencanaan operasional terintegrasi, (ii) proses pembakaran membutuhkan waktu minimum yang cukup besar dan demikian pabrik coke oven memiliki inersia tinggi, (iii) proses pembakaran memiliki aliran arah dan bergantung pada suhu dan waktu, (iv) ada sejumlah besar variabel yang tersedia yang mengganggu proses pembakaran, (v) proses pembakaran non-linier dengan sejumlah parameter yang mempengaruhi proses, dan (vi) proses pembakaran terjadi di ruang tertutup dengan pemanasan tidak langsung melalui dinding pemanas yang membuat pengukuran suhu sangat kompleks.
COP adalah unit penting karena menghasilkan koks untuk reduksi bijih besi di blast furnace. Ini juga menghasilkan gas coke oven yang digunakan sebagai gas bahan bakar di berbagai unit pabrik baja terintegrasi. Kualitas dan output produk COP penting karena memberikan stabilitas pada operasi pabrik besi dan baja. Selanjutnya COP sangat intensif energi dan ada beberapa masalah lingkungan yang terkait dengan pabrik. COP harus dilengkapi dengan otomatisasi, kontrol proses, dan sistem pengukuran untuk mencapai efisiensi optimal. Desain modular sistem otomatisasi, kontrol, dan pengukuran memberikan fleksibilitas untuk memenuhi persyaratan spesifik yang diperlukan oleh COP tertentu. Otomatisasi urutan proses juga memfasilitasi penyesuaian yang lama yang diperlukan untuk memenuhi persyaratan perlindungan lingkungan.
Sistem otomatisasi, kontrol, dan pengukuran adalah alat modern yang ramah pengguna yang membantu meningkatkan produktivitas dan stabilitas COP. Sistem ini membantu meningkatkan kinerja COP dengan menjawab kebutuhan pabrik. Sistem ini mengstabilkan produksi oven koks, membantu mencapai hasil yang diantisipasi dan memiliki nilai praktis yang besar. Manfaatnya meliputi konsumsi energi yang lebih rendah melalui pengurangan konsumsi gas bahan bakar, kondisi dan operasi baterai oven koks yang stabil, produksi koks berkualitas konsisten, pengurangan emisi lingkungan, peningkatan umur baterai, dan menghasilkan kemudahan dalam pelaporan dan analisis data operasional dan pemeliharaan.
Sistem otomatisasi, kontrol, dan pengukuran terstruktur dalam level klasik, dari Level 0 (level lapangan) hingga Level 3 (level manajemen). Desain otomatisasi COP biasanya dibagi menjadi enam lapisan peralatan dasar. Gambar 1 menunjukkan hierarki sistem otomatisasi pabrik coke oven.
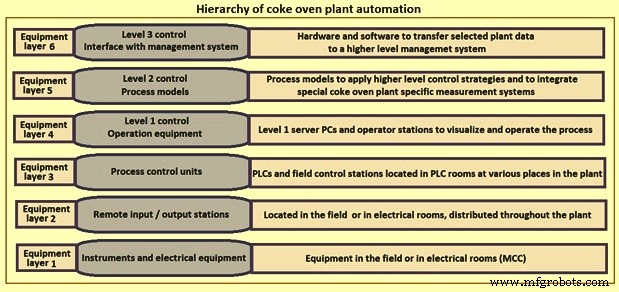
Gambar 1 Hierarki sistem otomatisasi pabrik coke oven
Peralatan listrik, elemen kontrol, dan instrumen biasanya terhubung ke unit remote I/O (input / output) redundan yang dilakukan dengan standar antarmuka 4-20 mA dan 24 DC. Subsistem cerdas biasanya dikaitkan dengan Profibus atau Modbus. Semua peralatan otomatisasi terhubung melalui jaringan pabrik serat optik yang melewati semua lokasi pabrik di mana peralatan yang relevan ditempatkan. Semua data dikumpulkan dan didistribusikan melalui jaringan ini, dengan demikian sumber data dan target data dapat terhubung secara fleksibel satu sama lain menggunakan koneksi fisik dengan patch panel dan switch serta koneksi logis menggunakan sistem manajemen jaringan. Melalui jaringan ini semua sistem dapat berkomunikasi satu sama lain.
Peralatan instrumen dan kontrol modern yang terhubung ke 'programmable logic controllers' (PLC) atau 'distributed control system' (DCS) (Level 1) dengan stasiun operasi adalah fasilitas standar di pabrik coke oven saat ini. Beberapa pabrik coke oven memiliki otomatisasi tambahan untuk fungsi kontrol dan optimisasi lanjutan. Otomatisasi pabrik by-product (BPP) biasanya dilakukan oleh DCS lain yang spesial pada fungsi kontrol kontinu. Kedua sistem biasanya dikaitkan satu sama lain melalui Modbus dan dirancang sebagai sistem kontrol terintegrasi untuk mencapai kontrol untuk peralatan listrik dan instrumen.
Sistem otomatisasi, kontrol, dan pengukuran memungkinkan operasi COP melalui stasiun kontrol operator, yang terletak di ruang kontrol terpisah. Selain memiliki stasiun kontrol operator untuk semua unit pabrik utama, biasanya ada sejumlah ruang kontrol yang dilengkapi dengan layar video berukuran besar, termasuk kapasitas layar terpisah, sistem paging audio, dan akses intranet dll. Konfigurasi 'jaringan dan sistem' lengkap untuk COP dan BPP mencakup level remote I/O (input / output) COP, level COP-PLC, level operasi COP dan level administrasi sistem dengan server dan peralatan jaringan. Juga, ada antarmuka ke sistem Level 3.
Di area COP, DCS terintegrasi digunakan di level kontrol proses. Banyak aplikasi di COP adalah fungsi kontrol sekuensial, yang paling baik dieksekusi oleh PLC. Otomatisasi dan kontrol proses untuk pemanasan baterai oven koks dan mesin dicapai menggunakan sistem kontrol level 2 yang melakukan berbagai perhitungan model proses berdasarkan data proses yang dikumpulkan dari sistem otomatisasi level 1. Sistem kontrol level-2 menyediakan operator oven koks dengan alat dukungan yang canggih, akurat, dan mudah digunakan, yang dapat digunakan dengan sukses untuk meningkatkan kinerja operasional dan lingkungan pabrik. Gambar 2 menunjukkan sistem otomatisasi dan kontrol proses Level 2 untuk COP.
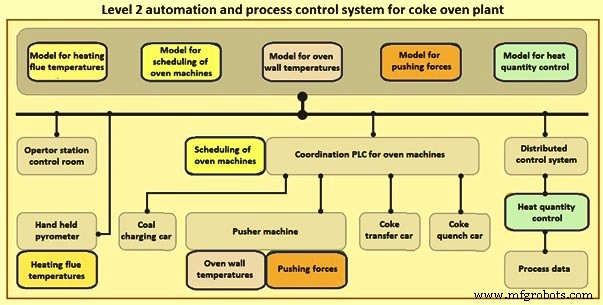
Gambar 2 Sistem otomatisasi dan kontrol proses Level 2 untuk pabrik coke oven
Teknologi kontrol proses yang biasanya digunakan untuk sistem otomatisasi, kontrol, dan pengukuran COP dijelaskan di bawah ini.
Sistem regulasi tekanan oven
Pada setiap titik waktu, tekanan di dalam oven individu berbeda karena mereka berada pada tahap berbeda dari periode pembakaran. Fakta yang diketahui adalah oven yang baru diisi menyaksikan tekanan tertinggi sementara oven yang mendekati waktu pembakaran menyaksikan tekanan terendah. Ini memiliki dua efek yaitu (i) oven dengan tekanan yang lebih tinggi dibandingkan gas collecting main lebih rentan terhadap emisi fugitif, dan (ii) oven berseberangan yang beroperasi pada tekanan berbeda memiliki tingkat stres yang berbeda pada dinding ruang oven sehingga mengurangi umur refraktori secara signifikan. Untuk mengatasi masalah serius ini, penting untuk mengatur tekanan di oven individual untuk mempertahankan tekanan sedikit negatif selama periode pembakaran. Ini dapat dengan mudah dicapai dengan memasang sistem regulasi tekanan oven.
Dalam tahun 1990-an, versi pertama dari sistem regulasi tekanan oven tunggal dikembangkan oleh perusahaan DMT (Deutsche Montan Technologie GmbH) di Jerman. Sejak saat itu sistem telah ditingkatkan secara berkelanjutan berdasarkan pengalaman praktis. Sistem regulasi tekanan oven yang ditingkatkan membantu dalam pengurangan emisi fugitif di COP. Sistem regulasi tekanan oven telah diterima sebagai 'best available technique' (BAT).
Peningkatan teknologi terpenting karena sistem regulasi tekanan oven adalah (i) tekanan oven terpisah dari tekanan collecting main, (ii) collecting main beroperasi dengan tekanan negatif, (iii) tekanan di dalam setiap oven dikontrol secara individual, (iv) gas pengisian dihisap oleh tekanan collecting main negatif, dan (v) katup konvensional diganti oleh katup yang disebut 'fix cup'.
Dalam sistem regulasi tekanan oven, 'fix cup' dipasang antara standpipe dan gas collecting main mentah. Dengan plug penutup yang dilengkapi dengan perangkat pengaturan dan terhubung ke batang kontrol. Dalam perluasan, leher angsa standpipe berakhir di sebuah tabung mahkota yang disebut, yang menonjol dengan slot mahkota yang ada di dalamnya ke dalam 'fix cup'. Juga dipasang di leher angsa standpipe adalah dua semprot yang satu sisi memberikan pendinginan gas mentah panas dan di sisi lain untuk membasahi gas collecting main untuk mencegah endapan ter atau deposit lainnya. Selain itu, melalui katup pengisian cepat, 'fix cup' dapat dengan cepat tergenang sementara oven koks telah terputus dari gas collecting main. Gambar 3 menunjukkan sistem regulasi tekanan oven.
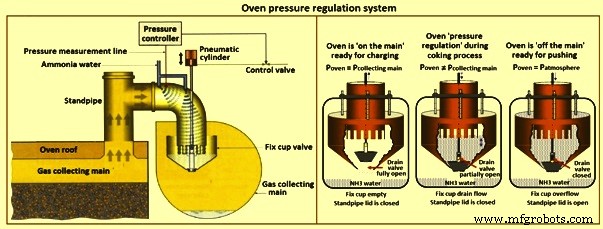
Gambar 3 Sistem regulasi oven
Pengaturan tekanan oven dilakukan oleh resistensi tekanan variabel untuk gas mentah yang dihasilkan, yang dibuat oleh slot di tabung mahkota. Slot dibuka lebih atau lebih sedikit dengan menggunakan level air yang variabel di 'fix cup'. Level air dipengaruhi oleh perangkat pengaturan tumpahan, yang mempertahankan level air tertentu di dalam 'fix cup' tergantung pada titik set tekanan ruang oven. Level air di 'fix cup' secara langsung terkait dengan posisi piston pelintasan dari perangkat pengaturan tumpahan. Penggerak dari perangkat pengaturan tumpahan adalah silinder pneumatik yang terhubung dengan perangkat pengaturan tumpahan melalui batang. Silinder pneumatik dikontrol oleh posisier yang bekerja di kedua sisi, yang menerima informasinya dari sistem kontrol yang memproses pengukuran tekanan oven.
Tekanan oven diukur di dalam leher angsa, dari sana ditransmisikan ke sistem kontrol. Selama waktu karbonisasi tekanan oven meningkat bertahap dari sekitar +3 mm H2O (0,3 mbar) pada awal waktu karbonisasi, ketika jumlah gas mentah yang dihasilkan dan bahaya emisi berada pada tingkat tertinggi, hingga sekitar +16 mm H2O (1,6 mbar) pada akhir waktu karbonisasi, ketika jumlah gas mentah yang dihasilkan menurun hingga nol dan demikian bahaya emisi sangat rendah. Penyesuaian akhir titik set biasanya dilakukan setelah pengukuran tekanan di balik pintu oven pada tingkat dasar oven pada saat commissioning COP. Tujuan adalah untuk menyesuaikan tekanan oven dengan cara sehingga tekanan terendah yang mungkin di oven dapat dicapai setiap saat tanpa menciptakan hisap di balik pintu pada tingkat dasar oven.
Gas collecting main biasanya terletak di sisi pusher dari baterai oven koks. Ini terdiri dari tiga bagian. Setiap bagian collecting main biasanya dilengkapi dengan dua gas bleeder untuk dapat melepaskan gas mentah secara langsung di baterai dalam keadaan darurat. Katup yang diisolir air membentuk penutup antara gas collecting main dan atmosfer. Katup bleeder dipneumatis dan terbuka secara otomatis pada tekanan maksimum yang ditetapkan sebelumnya di gas collecting main. Ignitasi gas mentah dilakukan oleh sistem arc listrik yang memulai ignitasi segera sebelum pembukaan katup bleeder. Tekanan collecting main dikontrol oleh katup kontrol di setiap saluran off take. Tekanan negatif yang disediakan oleh exhauster, dirottir di atas katup kontrol sehingga hanya gas mentah oven koks yang dilepaskan sebanyak yang diperlukan untuk mempertahankan tekanan yang ditetapkan di gas collecting main.
HMI (human machine interface) dari sistem regulasi tekanan oven terdiri dari beberapa layar operator yang memungkinkan operator baterai untuk memantau dan menyesuaikan sistem (dalam mode otomatis) dan jika perlu mengoperasikan sistem dalam mode manual (yaitu dalam keadaan darurat). Semua nilai proses seperti tekanan oven, level air di dalam fix-cup, status semua elemen kontrol, waktu pembakaran terakhir, pesan status, dll. ditampilkan. Jika beralih ke operasi manual, semua fungsi operasi seperti 'connect to charge', 'back to regulate', 'close the standpipe lid' dll. dapat dimulai secara manual dalam urutan operasi yang tepat. Beberapa urutan interlock masih aktif untuk menghindari kesalahan operasi yang berbahaya. Operasi manual tanpa kontrol PLC dan urutan interlock hanya dapat dilakukan dari panel kontrol pneumatik yang terletak langsung di depan standpipe yang bersesuaian. Tampilan tren untuk setiap oven dapat dipilih di HMI, yang menunjukkan nilai proses utama dalam hal waktu.
Analisis kelembaban batubara
Banyak sistem pengukuran kelembaban tersedia. Namun, metode yang andal untuk mengukur kelembaban batubara secara online adalah dengan menggunakan 'microwave with area weight compensation'. Mikrogelombang adalah cara yang sangat akurat untuk mengukur kelembaban karena fakta bahwa mikrogelombang sangat selektif terhadap air. Mikrogelombang menembus material yang akan diukur. Molekul air secara alami berpolaris yang menyebabkan mikrogelombang melemah dan melambat secara signifikan. Konstanta dielektrik material menunjukkan pengaruh pada mikrogelombang. Konstanta dielektrik air 20 kali lebih besar dibandingkan material lain. Ini menghasilkan interaksi yang kuat mikrogelombang dengan air yang kemudian diukur sebagai attenuasi dan pergeseran fase.
Untuk memastikan bahwa refleksi dan resonansi tidak mempengaruhi pengukuran, beberapa frekuensi digunakan dan dievaluasi. Oleh karena itu, pengaruh tidak teratur dari perubahan geometri, seperti ketebalan lapisan material meski dengan kompensasi untuk bobot area hampir dihapus. Pengukuran pergeseran fase juga diperlukan karena kurang terpengaruh oleh beberapa gangguan dan menghasilkan akurasi yang lebih baik. Oleh karena itu kombinasi attenuasi dan pergeseran fase lebih mengarah pada pengurangan gangguan, yang secara tambahan meningkatkan akurasi. Dengan menggabungkan pengukuran pergeseran fase dan attenuasi, presisi lebih baik dari 0,2 % dapat dicapai yang dari sudut pandang 'pengukuran' cukup untuk menggunakan nilai kelembaban untuk kontrol pemanasan.
Jika densitas massa bervariasi, yang merupakan kasus saat beroperasi dengan campuran batubara yang berbeda dan distribusi ukuran butir yang berbeda, unit pengukuran radiometrik tambahan diperlukan. Ketebalan lapisan dan densitas massa memiliki dampak pada hasil pengukuran. Ini dapat sebagian besar dihilangkan dengan menormalisasi attenuasi dan pergeseran fase ke massa per satuan luas, yang ditentukan oleh pengukuran transmisi sinar gamma. Dalam pengukuran transmisi ini, penurunan intensitas sinar gamma, yang bergantung pada bobot area, diukur. Sebagai hasilnya, sinyal kelembaban yang independen dari densitas dapat diperoleh, memastikan presisi tertinggi yang memungkinkan untuk kontrol proses optimal. Jika pada saat yang sama ketebalan lapisan batubara diukur dekat dengan sumber sinar gamma misalnya dengan sensor tingkat ultrasonik, densitas massa batubara dapat ditentukan (bobot area dikalikan dengan ketebalan lapisan adalah densitas massa). Pengaturan sistem pengukuran kelembaban batubara ditunjukkan dalam Gambar 4. Selain peralatan yang ditunjukkan dalam pengaturan, beberapa item lagi diperlukan untuk membuat sistem bekerja.
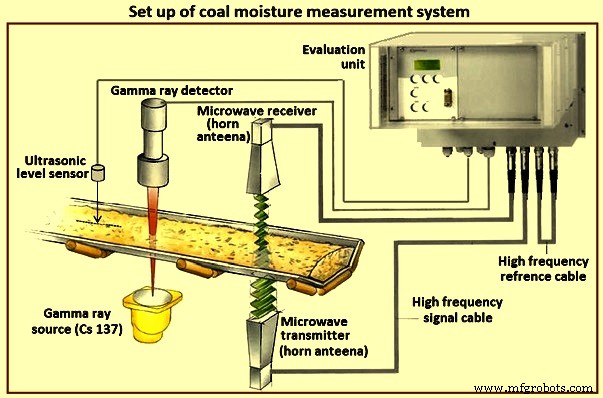
Gambar 4 Pengaturan sistem pengukuran kelembaban batubara
Mikrogelombang ditransmisikan menggunakan pasang antena horn yang disebut. Satu dipasang di atas belt dan yang lain dipasang di bawah belt. Dengan geometri transmisi ini, persentase besar dari seluruh volume diukur. Ini memberikan representasi yang sangat akurat dari konten kelembaban di seluruh lapisan batubara. Oleh karena itu, kelembaban di dalam lapisan batubara penuh diukur dan tidak hanya kelembaban permukaan.
Sumber sinar gamma (Nuclida Cs 137) dipasang di bawah belt. Harus sejauh mungkin dekat dengan antena horn mikrogelombang sehingga bagian batubara yang sama pada tempat dan waktu yang sama dirujuk satu sama lain (attenuasi dan pergeseran fase dikorelasikan dengan bobot area secara real-time). Secara vertikal terpusat ke sumber sinar gamma adalah detektor sinar gamma (detektor scintilasi) yang dipasang di atas belt. Dua antena horn, sumber sinar gamma, dan detektor sinar gamma terhubung dengan kabel sinyal frekuensi tinggi khusus ke unit evaluasi yang mengkoreksi dan menghitung kelembaban serta densitas massa secara real-time. Kurva referensi yang diperoleh dari beberapa tes kalibrasi (kelembaban online atas kelembaban laboratorium) disimpan dalam unit evaluasi untuk berbagai konsistensi atau campuran batubara. Garis referensi terintegrasi ini memastikan kompensasi yang andal terhadap pengaruh lingkungan. Dengan cara ini kandungan air dan densitas massa batubara dapat ditentukan dengan sangat akurat.
Pengukuran bekerja terbaik jika permukaan batubara lurus dan datar. Oleh karena itu, diperlukan untuk memasang beberapa peralatan pelengkungan di depan pengaturan pengukuran. Pelengkupan permukaan batubara dilakukan dalam dua langkah. Pertama, pelat baja berat digunakan sebagai scraper. Perjalanan maksimum scraper dibataskan oleh rantai untuk menghindari scraper masuk kontak dengan belt karet. Beban dapat ditambahkan ke scraper untuk mengatur gaya scrapes dan menyesuaikan jalur paving. Kedua, sledge, juga dibataskan geraknya oleh rantai, meratakan bumbunan yang tersisa. Jika tingkat batubara pada belt sangat tinggi atau tumpukan batubara mendekat, scraper atau sledge dapat mencurahkan batubara dari belt. Oleh karena itu, wadah yang terbuat dari materi belt karet ditempatkan di setiap sisi belt. Permukaan batubara yang datar diperlukan untuk mendapatkan sinyal yang andal.
Sistem pengukuran suhu dinding ruang otomatis
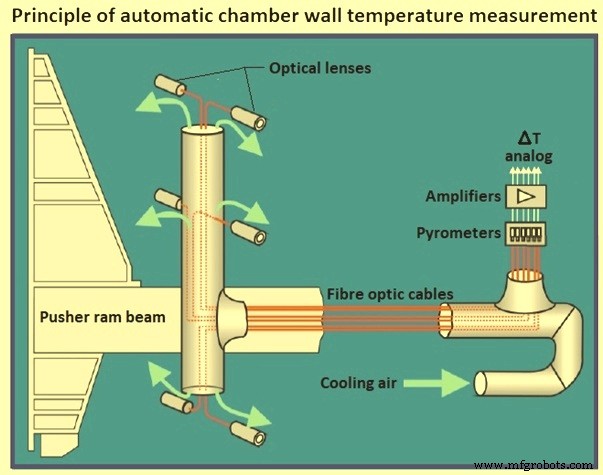
Sistem pengukuran suhu dinding ruang otomatis terdiri dari sistem pengukuran suhu dinding ruang koks melalui kabel serat optik yang didinginkan udara dan pirometer yang terpasang pada ram beam 'dingin' belakang mobil pusher. Suhu dinding diukur ketika ram melewati oven. Mereka dikonversi dan dievaluasi untuk memungkinkan supervisi suhu dan distribusi panas baterai dalam arah longitudinal, transversal, dan vertikal. Ini dapat dilakukan dengan memeriksa suhu dinding silang, suhu baterai longitudinal, distribusi panas vertikal, perkembangan suhu dalam hal waktu, pemeriksaan pemanasan dinding dll. Gambar 5 menunjukkan prinsip sistem pengukuran suhu dinding ruang otomatis.
Gambar 5 Prinsip pengukuran suhu dinding ruang otomatis
Intensitas cahaya yang dipancarkan dari dinding oven terdeteksi oleh kabel serat optik di setiap titik pengukuran. Titik pengukuran ini terdiri dari housing yang terisolasi termal terhadap radiasi dan panas yang dihasilkan oleh kepala ram. Housing menampung penahan kabel serat optik, sistem routing udara untuk efek pendingin yang optimal, kabel serat optik, dan koneksi umpan udara terkompresi. Kabel serat optik terpasang permanen relatif terhadap ram. Udara terkompresi diizinkan melewati kabel serat optik melindunginya terhadap panas berlebih dan kotoran, serta membersihkan jalur antara housing panduan cahaya saat meniup ke dalam ruang oven.
Beberapa ratus titik data (data mentah) diukur oleh setiap pirometer selama satu proses empujan ditransmisikan ke PLC di ruang listrik mesin pusher dan dikorelasikan dengan informasi jarak terkait dari sistem drive ram. Nilai mentah dikompresi untuk membangun satu nilai suhu rata-rata per flue pemanas untuk setiap pirometer. Nilai-nilai ini (total 6 x jumlah flue pemanas) bersama dengan nomor oven dari empujan yang bersesuaian, waktu empujan, dan pengaturan disimpan sementara di media penyimpanan stasiun sistem pengukuran suhu dinding ruang otomatis yang ditetapkan pada mesin pusher. Nilai yang ditentukan ditransmisikan melalui serat optik dari mesin pusher ke PLC COP untuk mesin oven yang menerima data dan menyimpan data tersebut dalam database.
Kapan saja diperlukan, operator dapat memilih dan mengevaluasi data suhu dari arsip dengan menggunakan sistem menu yang komprehensif yang terintegrasi di HMI dari PLC COP untuk mesin oven yang tersedia di semua PC server klien. Alarm otomatis dihasilkan jika nilai ambang terlampaui. Operator dapat memeriksa pada interval reguler atau dalam kasus alert distribusi suhu dalam blok baterai untuk mendeteksi kesalahan pengaturan sistem pembakaran bawah yang dapat mengakibatkan pembakaran kurang pada batubara di area tertentu dari massa koks yang menghasilkan kualitas koks buruk dan pencemaran selama empujan.
Selain memberikan peringatan atas masalah di dinding silang, distribusi suhu vertikal terutama penting di ruang oven tinggi. Ini dicapai oleh api panjang sepanjang tinggi flue. Api dipengaruhi oleh distribusi gas dan udara ke flue pemanas yang harus disesuaikan dengan benar. Perubahan dalam distribusi udara (i.e. perubahan draft stack) tanpa tindakan pencegahan yang tepat dapat memiliki pengaruh mengganggu terhadap panjang api (distribusi panas vertikal) dan pada akhirnya dapat mengakibatkan pembakaran yang tidak merata, karbon atap, dan yang terburuk akhirnya 'oven lengket'. Sistem pengukuran suhu dinding ruang otomatis mampu dengan cepat mendeteksi masalah pemanasan vertikal saat mengambil suhu di tiga tingkat ruang oven selama setiap empujan. Deteksi masalah ini membantu untuk meningkatkan sistem pemanasan yang mengarah pada perlindungan lingkungan yang lebih baik, kualitas koks yang lebih tinggi, efisiensi produksi yang lebih tinggi (hemat gas / energi) dan stres yang lebih kecil pada batu bata (umur baterai yang lebih lama).
Evaluasi pemanasan dari dinding tunggal atau oven, suhu dinding oven dari sistem pengukuran suhu dinding ruang otomatis dapat dikondensasi untuk memberikan suhu baterai rata-rata, yang dapat digunakan sebagai input untuk kontrol pemanasan baterai.
Sistem pemantauan otomatis gaya empujan
Bersama dengan pengukuran suhu dinding ruang, sementara ram pusher mendorong koks keluar dari oven, secara bersamaan torsi yang diperlukan untuk tindakan ini diukur pada motor drive ram. Nilai-nilai ini diukur sementara ram pusher mendorong koks panas keluar dari oven. Torsi disediakan dari unit konverter frekuensi yang mengontrol kecepatan motor dan torsi motor dan dikonversi dalam PLC untuk mesin oven menjadi gaya empujan. Sistem ini disebut 'sistem pemantauan otomatis gaya empujan' dan memberikan informasi luar biasa tentang situasi pemeliharaan mekanis sistem drive ram dan kondisi pembakaran kue koks. Jika gaya ram meningkat selama beberapa waktu, masalah mekanis atau pemanasan dapat diharapkan yang memerlukan perhatian dan evaluasi lebih lanjut untuk troubleshooting.
Grafik pemantauan otomatis gaya empujan dapat diakses di HMI dari PLC untuk mesin oven oleh operator untuk kontrol proses dan sebagai alat troubleshooting. Manajer pabrik memilih data pemantauan otomatis gaya empujan dari arsip jangka panjang untuk pemantauan proses, optimisasi, dan survei historis. Kurva gaya empujan menunjukkan profil yang sama yang berarti puncak gaya empujan di awal untuk melepaskan koks dari dinding dan membuat kue koks bergerak. Setelah puncak awal ini, gaya empujan jauh lebih rendah, cukup untuk membuat kue koks bergerak sepanjang oven. Segera setelah sepatu ram pusher memasuki oven, puncak baru tetapi lebih kecil berkembang. Sepatu pendukung ini melintasi dasar oven dan menambahkan gesekan pada batu bata yang harus ditanggulangi oleh drive ram, mengakibatkan peningkatan gaya empujan yang diperlukan. Ini adalah situasi normal selama setiap empujan.
Jika grafik berada di luar profil reguler dengan banyak puncak empujan sepanjang jalur empujan maka puncak pertama berulang beberapa kali selama satu empujan. Alasannya dapat karena empujan berhenti beberapa kali dan dilanjutkan lagi saat ram menembus melalui oven. Masalah mekanis pada panduan koks memerlukan henti ini. Dengan setiap restart, sistem drive pusher harus mendapatkan kembali gaya untuk membuat kue koks bergerak lagi. Empat puncak menunjukkan bahwa ram pusher berhenti dan mulai ulang empat kali setelah puncak 'break off peak' awal. Contoh ini menunjukkan bahwa pengukuran gaya empujan adalah alat yang berguna untuk mendeteksi dan mendokumentasikan masalah operasional selama empujan.
Sistem penjadwalan dan kontrol otomatis mesin oven
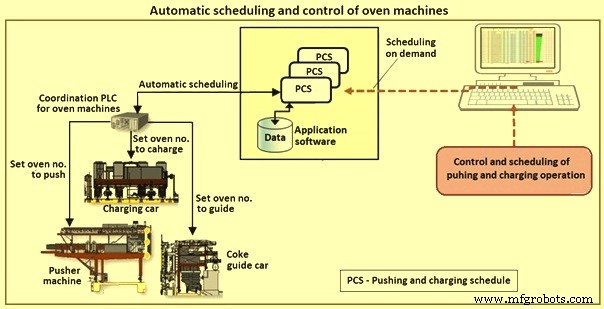
Kontrol proses dan pemantauan operasi COP juga mencakup persiapan jadwal empujan dan tampilan layar kinerja operasi mesin oven. Untuk tujuan ini program jadwal empujan dan pengisian yang sangat canggih disebut 'sistem penjadwalan dan kontrol otomatis mesin oven' sebagai bagian dari sistem otomatisasi COP digunakan. Waktu empujan dan pengisian untuk setiap oven dihitung dan dioptimalkan, ditransfer ke mesin oven dan disinyalikan ke operator. Data aktual dari operasi empujan dan pengisian diumpan balik ke sistem penjadwalan untuk memperbarui perhitungan.
Sistem 'penjadwalan dan kontrol otomatis mesin oven' dapat menangani perencanaan produksi normal serta semua jenis operasi khusus (i.e. kompensasi kerusakan atau produksi yang menurun). Perhitungan ulang dapat dipicu dan dibuat ulang kapan saja ketika ada perubahan data produksi atau ada masalah operasi. Beberapa strategi tersedia untuk menangani kehilangan produksi. Kehilangan dapat diterima atau diatasi dengan meningkatkan produksi dengan memendekkan waktu pembakaran dengan cara yang hati-hati dan aman untuk mempertahankan performa pemanasan terbaik dan produksi. Oleh karena itu, perubahan dalam jadwal secara otomatis mempengaruhi nilai nominal yang dihitung dalam model kontrol pemanasan.
Jadwal empujan dan pengisian dapat dihitung untuk beberapa hari ke depan dalam mode simulasi khusus untuk perencanaan produksi lanjutan. Sistem diinterkoneksi dengan sistem regulasi tekanan oven untuk menangani pemutusan dari collecting main untuk empujan dan koneksi ulang ke collecting main untuk pengisian. Gambar 6 menunjukkan fungsi utama dan filosofi sistem operasi serta tampilan operasi. Layar komputer di sisi kanan biasanya memiliki tiga tampilan. Tampilan pertama disebut 'status oven', yang menampilkan untuk setiap oven waktu empujan / pengisian berikutnya, waktu empujan / pengisian terakhir, waktu dalam siklus sebagai bar grafik dengan beberapa warna, dan berat pengisian dll. Tampilan kedua adalah untuk jadwal yang dihitung yang menunjukkan siklus empujan dan pengisian secara kronologis untuk beberapa hari ke depan. Tampilan ketiga menunjukkan sejarah empujan dan pengisian sebagai laporan.
Gambar 6 Penjadwalan dan kontrol otomatis mesin oven
Sistem kontrol otomatis pemanasan baterai
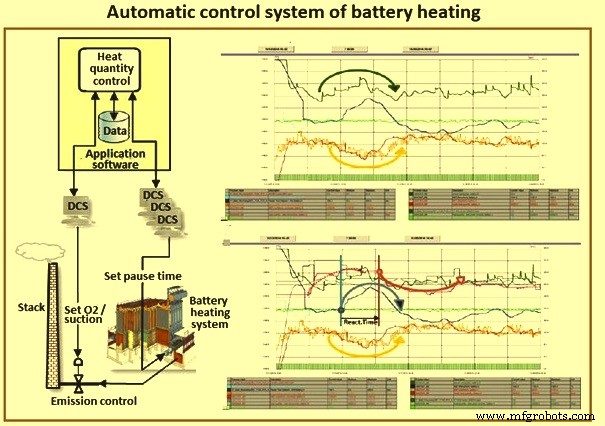
Sistem kontrol otomatis pemanasan baterai adalah model perhitungan teoretis yang menentukan energi yang dibutuhkan untuk pemanasan baterai. Model diperbarui secara dinamis oleh performa produksi aktual (menyesuaikan dengan keterlambatan, 'speed up', produksi yang hilang, dll.) dan performa pemanasan aktual (penyesuaian berdasarkan suhu flue pemanas, koks, atau dinding yang berada di luar rentang target). Kebutuhan energi yang ditentukan oleh model 'sistem kontrol otomatis pemanasan baterai' adalah titik set untuk sistem pemanasan. Energi yang diperlukan untuk pemanasan baterai dalam kasus ini dikontrol dengan mengubah waktu pemanasan (mengubah waktu jeda antara pembalikan).
Sistem kontrol otomatis pemanasan baterai ditunjukkan dalam Gambar 7. Gambar ini juga menunjukkan grafik tren dari hasil kontrol pemanasan. Kapan saja waktu pembakaran berubah (panah hijau), kontrol kuantitas energi bereaksi dengan menciptakan titik set baru untuk input energi (panah kuning), terutama dengan mengubah waktu jeda (panah biru). Dalam contoh yang diberikan, waktu jeda ditingkatkan dari sekitar 200 detik hingga sekitar 275 detik oleh model untuk mencocokkan permintaan energi yang menurun (kurva merah)) karena peningkatan umum dalam waktu pembakaran (kurva hijau) dari 28,9 jam hingga 30,1 jam. Kenaikan 'suhu baterai rata-rata', yang diukur oleh sistem pengukuran suhu dinding ruang otomatis (panah titik hitam pink), juga membutuhkan pengurangan panas, yang menurunkan titik set energi lebih jauh. Pengurangan total energi (kurva kuning) mengarah pada pengurangan 'suhu baterai rata-rata' (panah pink). Namun, ini terjadi dengan keterlambatan waktu karena waktu reaksi yang diperlukan untuk membawa energi dari flue pemanas ke koks.
Gambar 7 Sistem kontrol otomatis pemanasan baterai
Untuk membuat kedua suhu yang diukur di tempat yang berbeda di batu bata dapat dibandingkan satu sama lain, suhu flue pemanas diekstrapolasi oleh tingkat transfer panas ke suhu dinding oven. Model 'sistem kontrol otomatis pemanasan baterai' mampu menjaga kuantitas energi pemanasan berada di bawah kontrol, memastikan konsumsi energi yang lebih rendah dan respons cepat dan otomatis terhadap masalah operasi yang mempertahankan suhu baterai dalam keseimbangan, mengurangi masalah pemanasan dan emisi empujan.



