Sistem Otomatisasi dan Kontrol Canggih untuk Pabrik Sintiran
Pengantar
Proses sintiran (Gambar 1) adalah proses metalurgi yang dilakukan pada mesin sintiran. Ini adalah proses aglomerasi termal. Proses sintiran adalah proses yang intensif energi, di mana sejumlah parameter harus dipertimbangkan. Proses ini kompleks dan melibatkan berbagai fenomena fisika dan kimia seperti transfer panas, massa, dan momentum yang dikaitkan dengan reaksi kimia. Fenomena-fenomena ini terjadi secara bersamaan yang meningkat secara signifikan kompleksitas proses. Kompleksitas proses sintiran mengakibatkan kompleksitas sistem kontrolnya.
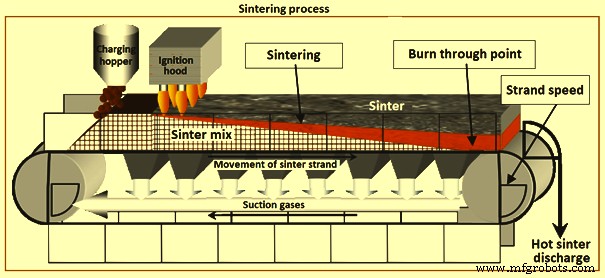
Gambar 1 Proses sintiran
Proses sintiran pada dasarnya adalah langkah pre-treatment selama pembuatan besi yang digunakan untuk mengaglomerasi campuran bijih halus, return fines, fluks, dan kokos bubuk, dengan ukuran partikel kurang dari 10 mm, sehingga sintiran yang dihasilkan, dengan ukuran saringan 5 mm hingga 30 mm, dapat menahan kondisi tekanan dan suhu di blast furnace. Aglomerasi dalam proses sintiran dicapai melalui pembakaran. Dalam proses ini udara dihisap di sisi strand sintiran melalui lapisan campuran sintiran. Partikel bahan bakar pada lapisan permukaan atas pertama kali dihidupkan dalam furnace dan seiring dengan pergerakan strand ke depan, front pembakaran yang terhidupkan bergerak secara bertahap ke bawah melalui lapisan hingga akhir tercapai.
Proses sintiran adalah langkah penting dalam persiapan muatan blast furnace di mana material aglomerasi (sintiran) diperlukan untuk memiliki properti yang sesuai untuk produksi logam cair yang dioptimalkan di blast furnace. Selanjutnya, juga sangat penting untuk mengontrol emisi gas pabrik sintiran, yang dihasilkan dalam volume besar dan mengandung sejumlah besar substansi pencemar dengan tingkat toksisitas yang berbeda.
Proses sintiran melibatkan sejumlah besar parameter, lebih dari 500, masing-masing memiliki pengaruh lebih atau kurang dan perlu dikontrol, dalam batas yang memungkinkan, untuk mengoptimalkan produktivitas, stabilitas proses, dan standarisasi komposisi serta kualitas sintiran yang dihasilkan. Juga untuk memenuhi persyaratan lingkungan yang ditetapkan, sistem kontrol pencemaran diperlukan untuk memantau partikulat dan gas yang dihasilkan dan dipancarkan ke atmosfer oleh pabrik sintiran. Selain itu, proses sintiran memiliki karakteristik kontinuitas, non-linier, bervariasi waktu, dan ketidakpastian selain kompleksitas dan histeresis besar. Selanjutnya, tahun demi tahun, perbaikan dilakukan pada proses sintiran di setiap pabrik sintiran karena pengalaman terpadu operator pabrik dan evolusi serta kemajuan dalam know-how sintiran.
Selama waktu yang lama, proses sintiran dikontrol dalam sebagian besar oleh pengalaman operator. Akibatnya, fluktuasi terjadi dalam kontrol proses. Fluktuasi yang tidak diinginkan dalam kontrol proses tidak dapat dihindari karena histeresis, fluktuasi dalam akuisisi data dan deteksi penyimpangan proses, perbedaan pengetahuan operator dan kemampuan pengambilan keputusan mereka, distribusi tanggung jawab di antara operator, dan faktor lain seperti faktor fisiologis, faktor psikologis, dan faktor lingkungan yang mempengaruhi proses. Dampak faktor-faktor ini meningkat dengan peningkatan kapasitas mesin sintiran. Ini telah menciptakan kebutuhan akan pengembangan sistem otomatisasi dan kontrol untuk proses sintiran.
Sistem Otomatisasi dan Kontrol di Pabrik Sintiran
Sistem otomatisasi dan kontrol di pabrik sintiran diperlukan untuk memenuhi persyaratan di atas. Sistem ini diperlukan untuk memastikan kontrol yang efektif pada sub-sistem, pasokan informasi proses yang tepat waktu, dan peminjaman biaya total yang minimum, sambil memenuhi persyaratan produksi dan kualitas. Selanjutnya, sistem otomatisasi dan kontrol diperlukan untuk membangun basis data yang diperlukan untuk analisis data dan untuk mengintegrasikan alat analisis untuk tujuan ini.
Sistem otomatisasi dan kontrol dasar yang andal dan teruji adalah tulang punggung operasi pabrik sintiran modern. Tujuan utama sistem kontrol proses pabrik sintiran adalah (i) meminimalkan konsumsi bahan bakar karena laju bahan bakar adalah faktor kunci dalam biaya produksi, (ii) menghindari tindakan kontrol yang berat karena jika hanya tindakan kontrol kecil yang diperlukan, kinerja mesin sintiran stabil secara signifikan, (iii) menghindari situasi proses kritis karena semakin cepat sistem bereaksi terhadap situasi proses kritis, seperti campuran yang tidak homogen, ignitasi permukaan yang buruk, atau pembakaran tidak sempurna dari campuran sintiran, semakin lancar proses sintiran secara keseluruhan, menghasilkan kualitas produk yang lebih seragam, (iv) keputusan operasional yang terkoordinasi di seluruh shift mengarah pada kondisi operasi yang konstan di seluruh shift yang meningkatkan umur peralatan dan mengurangi biaya produksi, dan (v) pengurangan emisi karena dengan mode operasi closed-loop dari sistem kontrol proses, parameter produksi dapat dioptimalkan dalam batas emisi lingkungan, khususnya emisi SO2.
Sistem otomatisasi dan kontrol pabrik sintiran adalah alat modern yang ramah pengguna yang membantu meningkatkan produktivitas dan stabilitas pabrik sintiran. Sistem ini membantu meningkatkan kinerja pabrik sintiran dengan menjawab kebutuhan pabrik. Sistem ini mengstabilkan produksi sintiran, membantu mencapai hasil yang diantisipasi dan memiliki nilai praktis yang besar. Manfaatnya meliputi (i) produktivitas tinggi karena menjaga pabrik sintiran beroperasi pada performa puncak sambil meminimalkan konsumsi energi listrik dan bahan bakar, (ii) kualitas produk yang berarti sintiran mempertahankan properti kimia, fisik, dan mekanis sintiran pada tingkat yang diinginkan, (iii) pengurangan konsumsi bahan bakar yang disebabkan oleh hasil dari pencampuran yang presisi dari material muatan dan kontrol ideal dari jumlah return fines mempertimbangkan kondisi termal sintiran pada strand, (iv) operasi yang stabil dan independen shift sehingga memastikan produksi yang efisien, (v) integrasi mudah berbagai macam model metalurgi ke dalam sistem otomatisasi dan kontrol, (vi) respons cepat terhadap kebutuhan blast furnace, dan (vii) amortisasi cepat dengan periode standar yang dapat diharapkan kurang dari satu tahun.
Dalam proses sintiran, parameter kimia dan fisik seperti dasaritas dan ukuran produk harus memenuhi nilai target yang ditetapkan sebelumnya dalam deviasi standar yang ditentukan untuk memenuhi persyaratan kualitas blast furnace. Kualitas sintiran dimulai dengan seleksi dan pencampuran bahan baku di blending yard dan dosing plant yang terintegrasi dalam model kontrol umum dari proses sintiran. Properti kimia harus dihomogenkan dengan adaptasi otomatis dari campuran bahan baku. Sistem kontrol 'burn-through point' (BTP) yang ditingkatkan yang mempertimbangkan properti fisik dan kimia dari campuran sintiran harus diintegrasikan ke dalam sistem. Sistem harus menanggulangi perubahan yang disebabkan oleh fluktuasi, yang dicapai dengan kontrol closed-loop dari proses.
Optimasi proses sintiran memerlukan sistem kontrol proses inovatif yang mengangkat otomatisasi pabrik ke level yang sepenuhnya baru. Sistem ini harus didasarkan pada sistem dasar yang telah diuji dan terbukti yang memastikan ketersediaan tinggi dan secara efisien menggabungkan akuisisi data, pemrosesan data, dan visualisasi data. Spektrum luas sumber data mentah (sinyal front-end, jumlah material muatan, data laboratorium, peristiwa, hasil model, dan data biaya) harus disimpan selama seluruh umur pabrik. Alat khusus harus disediakan di mana informasi proses dapat ditautkan ke data analisis dan resep campuran mentah.
Sistem otomatisasi dan kontrol pabrik sintiran telah dikembangkan dengan tujuan meningkatkan produktivitas tenaga kerja, meningkatkan hasil pabrik sintiran, untuk mendapatkan kualitas sintiran yang optimal (fisik, mekanis, kimia, dan metalurgi), dan untuk mengurangi konsumsi energi. Sistem ini adalah sistem vital yang membantu operator pabrik dalam pemantauan setiap tahap proses produksi sintiran.
Karena karakteristik bahan baku sintiran, seperti komposisi kimia dan ukuran butir, memiliki elemen intrinsik untuk menyebabkan fluktuasi, diperlukan untuk menggunakan metode statistik untuk evaluasi data proses. Ini memerlukan pengembangan beberapa model. Pengembangan model di pabrik sintiran rumit karena sifat kompleks dari proses sintiran. Namun, model perlu dikembangkan yang dapat diterapkan secara praktis secara online. Selanjutnya, operasi pabrik sintiran diharapkan memiliki fleksibilitas untuk memenuhi persyaratan peminjaman biaya melalui hemat energi dll., sambil menanggulangi fluktuasi bahan baku, memenuhi persyaratan proses pembuatan besi yang terus meningkat di blast furnace.
Sistem otomatisasi dan kontrol pabrik sintiran memastikan operasi yang optimal dan stabil selama proses sintiran. Sistem ini membantu meningkatkan produktivitas dan menurunkan biaya operasional. Untuk tujuan memastikan proses sintiran yang optimal dan stabil, diperlukan untuk memahami fenomena dalam lapisan dan mengarahkan proses menuju operasi yang optimal. Teknik kontrol utama dalam sintiran adalah kontrol densitas muatan untuk mencapai sintiran yang seragam di seluruh lebar strand dan kontrol kecepatan pallet untuk mempertahankan produktivitas dan kualitas sintiran yang optimal.
Efisiensi otomatisasi sangat bergantung pada instrumentasi yang tepat. Instrumen yang tepat harus disediakan di tempat yang tepat dan harus dipasang secara lancas untuk sistem otomatisasi dan kontrol yang efisien. Selanjutnya, teknik yang sudah terbentuk dan efisien seperti virtualisasi server meningkatkan fleksibilitas dan ketersediaan sistem dan membantu dalam menghemat biaya hardware dan pemeliharaan. Teknologi Ethernet industri terbaru dan arsitektur hardware yang teruji memungkinkan performa maksimum sambil menjaga tingkat keamanan TI (teknologi informasi) yang tinggi.
Dengan tujuan utama untuk mengstabilkan proses sintiran, meningkatkan produktivitas, dan menurunkan biaya produksi, sistem otomatisasi dan kontrol diperlukan di pabrik sintiran untuk memastikan operasi yang optimal dan stabil selama proses sintiran. Untuk tujuan ini, sejumlah upaya telah dilakukan untuk memahami fenomena dalam lapisan dan mengarahkan proses menuju operasi yang optimal. Teknik kontrol utama dalam sintiran adalah kontrol densitas muatan untuk mencapai sintiran yang seragam di seluruh lebar strand dan kontrol kecepatan pallet untuk mempertahankan produktivitas dan kualitas sintiran yang optimal. Desain otomatisasi pabrik sintiran biasanya dibagi menjadi enam lapisan peralatan dasar. Gambar 2 menunjukkan hierarki sistem otomatisasi pabrik sintiran.
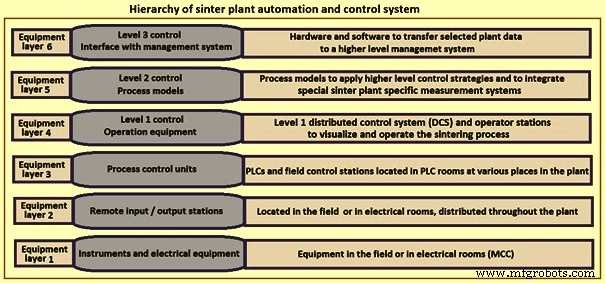
Gambar 2 Hierarki sistem otomatisasi dan kontrol pabrik sintiran
Teknologi otomatisasi dan kontrol untuk proses sintiran dikembangkan bersama dengan teknologi sintiran untuk memenuhi persyaratan kualitas sintiran yang diperlukan untuk kebutuhan performa blast furnace yang terus meningkat. Komputer pertama kali diperkenalkan di pabrik sintiran untuk mendeteksi, alarm, pencatatan, dan mencetak persyaratan dari proses sintiran pada awal tahun 1960-an di Amerika Serikat dan Eropa (utamanya di Prancis dan Belgia). Nantinya, komputer digunakan untuk kontrol open dan closed loop secara bertahap. Pada tahun 1970-an Jepang menjadi pusat pengembangan otomatisasi dan kontrol untuk proses sintiran. Organisasi baja Jepang seperti Kawasaki Steel Corporation (KSC), Sumitomo Metal Industries Corporation (SMI), Kobe Steel, Nippon Steel Corporation (NSC) dan Nippon Kokan Keihin (NKK) melakukan proyek penting di bidang sistem otomatisasi dan kontrol. Daftar berikut mencakup beberapa contoh pekerjaan yang dilakukan oleh organisasi Jepang yang berbeda di bidang otomatisasi dan kontrol pabrik sintiran. Dari tahun 1980-an kecerdasan buatan sedang dipelajari untuk proses sintiran. Oleh karena itu, keandalan dan presisi kontrol telah ditingkatkan.
Sistem kontrol energi sintiran (SECOS) dikembangkan oleh KSC. SECOS dapat mendeteksi dan mengontrol tingkat energi termal dengan cepat dalam batas yang diizinkan. Dua parameter dipertimbangkan oleh sistem kontrol ini yaitu (i) jumlah karbon dari campuran sintiran yang terbakar pada pallet (dihitung melalui neraca karbon dengan mendeteksi volume dan komposisi gas buang), dan (ii) rasio zona panas dari penampang cake sintiran di uang pengeluaran yang diukur oleh kamera. Setelah mengevaluasi tingkat energi termal dengan menggunakan dua parameter ini, rasio pencampuran kokos disesuaikan. Implementasi sistem ini telah mengarah pada perbaikan kualitas dan produktivitas sintiran.
Sistem panduan operasi (OGS) dikembangkan oleh KSC dengan tujuan untuk mencapai permeabilitas lapisan sintiran yang stabil untuk mencapai kualitas sintiran yang optimal. Setelah memasukkan data produksi proses sintiran, sistem utama mengevaluasi permeabilitas, kualitas sintiran, dan produktivitas. Sistem ini memiliki dua sub-sistem. Salah satu sub-sistem digunakan untuk menilai permeabilitas, sementara yang lain digunakan untuk menyesuaikan ulang nilai standar untuk penilaian.
Sistem lain di mana pekerjaan ekstensif dilakukan adalah 'kontrol operasi sub-gate' oleh Kobe Steel, NKK, dan KSC), 'kontrol BTP baru pada kecepatan strand' oleh NKK, 'sistem cerdas ramping' (ADONIS) oleh NSC, 'Kawasaki sintiran kontrol otomatis' (K-SAC) oleh KSC, dan 'sistem operasi tanpa manusia' oleh NKK.
Sistem otomatisasi dan kontrol pabrik sintiran terstruktur dalam level klasik, dari Level 0 (level lapangan) hingga Level 3 (level manajemen). Ini adalah sistem hierarki tiga level yang menggunakan sistem kontrol terdistribusi (DCS), sistem komputer proses terpusat (PCS), dan sistem komputer pusat (CCS) pabrik baja. DCS melakukan fungsi-fungsi seperti pengukuran distribusi kecepatan angin dan distribusi suhu gas di sepanjang strand sintiran, dan juga 'kontrol digital langsung' (DDC). PCS melakukan fungsi-fungsi seperti kontrol proses untuk mengoptimalkan operasi pabrik sintiran, dan layanan informasi bagi operator. Model proses untuk menerapkan strategi kontrol level lebih tinggi terintegrasi dengan sistem pengukuran pabrik sintiran khusus. CCS melakukan fungsi-fungsi seperti perencanaan, manajemen, dan analisis data produksi dan operasi berdasarkan basis data umum. Penerapan sistem kontrol tiga level meningkatkan fleksibilitas, memfasilitasi ekspansi, dan meningkatkan keandalan proses.
Tiga level sistem kontrol terdiri dari (i) sistem kontrol digital (DCS) yang merupakan sistem pemantauan dan kontrol terintegrasi yang mencakup komputer kontrol digital, sensor, dan perangkat transmisi, yang memberikan kontrol loop lokal dan kontrol lanjutan dari proses dengan standar nilai set dari komputer proses, (ii) sistem komputer proses yang memiliki fungsi untuk mengumpulkan dan memproses data yang dikirim oleh DCS, merealisasikan kontrol nilai set dan panduan operasi komprehensif dari proses sesuai instruksi yang diberikan oleh 'sistem komputer pusat' (CCS), dan (iii) CCS yang merupakan level teratas dari sistem kontrol dan memiliki basis data sistem pembuatan besi, yang diperoleh dengan mengumpulkan dan menyimpan informasi dari komputer bawahan, dan digunakan dalam penyusunan rencana pembelian material dan produksi, tetapi juga digunakan dalam laporan produksi dan analisis teknis dari data produksi. Dengan cara ini, sumber daya manusia terhemat, biaya operasional berkurang, dan manajemen operasi ditingkatkan. Selanjutnya, sistem cerdas membuat proses sintiran kurang bergantung pada pengalaman operator. Gambar 3 menunjukkan sistem otomatisasi dan kontrol untuk pabrik sintiran.
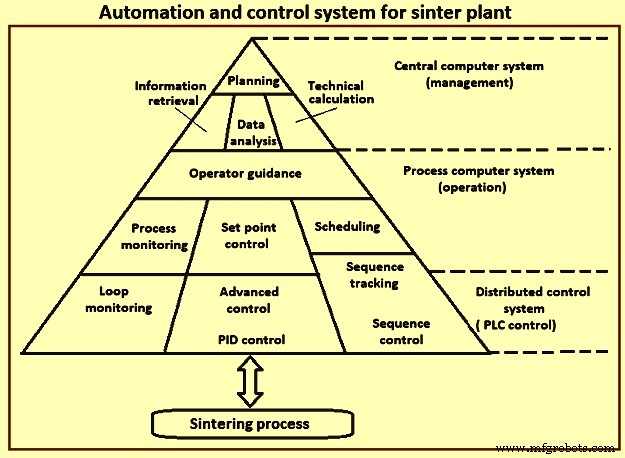
Gambar 3 Sistem otomatisasi dan kontrol untuk pabrik sintiran
Penerapan model matematika untuk kontrol proses proses keseluruhan terbatas karena kompleksitas proses sintiran. Oleh karena itu, pengembangan model telah mendahului area demi area di pabrik sintiran. Model area demi area menghasilkan pendekatan modular untuk sistem otomatisasi dan kontrol pabrik sintiran.
Sistem otomatisasi dan kontrol pabrik sintiran biasanya ditandai dengan struktur sistem modular. Selain fungsi dasar seperti akuisisi data dan eksekusi titik set, kontrol teknologi (loop kontrol utama) diimplementasikan dalam sistem otomatisasi dasar. Ini mencakup kontrol rasio campuran mentah, kontrol pakan campuran mentah, kontrol kelembaban, kontrol tingkat hopper loncat, kontrol pemasok drum, kontrol hood ignitasi, kontrol pendingin gas buang, dan kontrol pendingin sintiran. Fokus fungsi kontrol dasar ini adalah untuk memastikan proses sintiran yang lancar dan andal serta untuk memungkinkan optimisasi proses yang berkelanjutan.
Antarmuka fleksibel, modularisasi dan arsitektur perangkat lunak modern menyediakan cara untuk dengan mudah menyesuaikan dan memelihara sistem di lingkungan yang selalu berubah sehubungan dengan bahan baku, filosofi operasi, dan konektivitas ke sistem pihak ketiga. Bersama dengan sistem dasar yang kuat, sejumlah model proses yang saling berinteraksi mendukung operator dan insinyur metalurgi dalam keputusan harian mereka. Kebutuhan spesifik pabrik diintegrasikan ke dalam model proses metalurgi ini. Transparansi end-to-end secara waktu nyata melalui visualisasi data yang terkini dan model proses metalurgi mengarah pada kolaborasi yang lebih baik, alur kerja yang ditingkatkan dan pengurangan kesalahan sambil mendukung pengambilan keputusan.
Contoh Spesifik Selama Pengembangan Sistem Otomatisasi dan Kontrol Pabrik Sintiran
KSC telah mengembangkan sensor yang memantau indeks pola panas dalam lapisan sintiran. Sensor ini memungkinkan kontrol operasi yang lebih rumit, tidak hanya dengan mengevaluasi kondisi operasional dari transisi permeabilitas, kualitas, hasil, dan data time series konvensional lainnya, tetapi juga dengan mengestimasi perubahan kondisi lapisan secara lebih langsung dan mengontrol distribusi volume angin dan distribusi kokos dalam lapisan. Gambar 4 menunjukkan contoh pola panas yang dicapai oleh sistem pengukuran di pabrik sintiran.
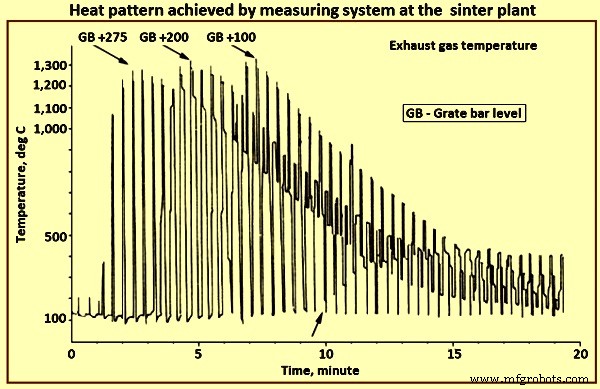
Gambar 4 Pola panas yang dicapai oleh sistem pengukuran di pabrik sintiran
ArcelorMittal dalam kolaborasi dengan Centre de Recherches Metallurgiques (Belgia) pada tahun 1992 mengembangkan sistem pakar dengan perangkat lunak Nexpert Object dan perangkat keras VAX VMS yang mengontrol 200 parameter operasional setiap 15 detik. Manfaat yang telah dicapai termasuk penurunan deviasi standar dari konten FeO, peningkatan RDI (reduction degradation index), peningkatan kontrol BTP (didefinisikan sebagai titik di mana suhu gas buang mencapai nilai tertinggi, yang terjadi ketika front api mencapai dasar lapisan sintiran), dan profil suhu di wind box.
Pada tahun 1994 ArcelorMittal memasang sistem kontrol strand sintiran berdasarkan analisis konten CO (monoksida karbon), CO2 (karbon dioksida), dan O2 (oksigen) dalam gas buang wind box, dikombinasikan dengan model neraca panas bertingkat yang dikembangkan oleh IRSID (Institut de recherche de la siderurgie). Pengalaman yang diperoleh dengan penggunaan sistem kontrol telah menunjukkan variasi dalam produktivitas, BTP, suhu api maksimum, dan fraksi leleh yang terbentuk dalam lapisan pada suhu maksimum, sebagai fungsi dari variasi sejumlah parameter. Produktivitas teoretis terutama bergantung pada neraca return fines dan aliran campuran mentah. Penilaian perbedaan antara produktivitas nyata dan terukur telah menunjukkan bahwa efek dari neraca return fines terlacap dengan baik.
BTP yang dihitung bergantung pada aliran dan komposisi kimia campuran mentah (melalui konten karbon dalam campuran mineral dan konten kelembaban dalam bahan bakar) dan CO2 dalam gas buang. Penilaian perbedaan antara BTP yang dihitung dan yang dihasilkan dari pengukuran suhu di bawah grate telah menunjukkan variasi di kedua sisi deviasi rata-rata dalam urutan 1 m hingga 2 m. Peningkatan nilai ini merupakan peringatan. Suhu api maksimum yang dihitung yang tercapai di front api dan fraksi leleh bergantung pada input energi dan kebutuhan yang terkait dengan komposisi kimia campuran mentah.
British Steel Corporation (BSC) telah memasang pada tahun 1994, komputer pusat VAX 4000/500 untuk mencatat data dari 4500 sinyal bersama dengan dua MicroVAX 3100 Model 80s untuk bertindak sebagai mesin pembantu untuk mengemudikan terminal dan printer. Penggunaan komputer telah meningkatkan penetapan kelembaban campuran mentah optimal setelah perubahan lapisan sintiran. Dengan dapat memantau data operasi secara konstan, telah mungkin untuk menghitung permeabilitas secara kontinu, berdasarkan aliran gas dan udara ke dalam furnace ignitasi. Gambar 5 menunjukkan hubungan antara konten kelembaban campuran dan permeabilitas. Terlihat bahwa kelembaban optimal dapat diamati dengan mudah. Juga mungkin untuk melihat pengaruh kuat yang diketahui dari kelembaban pada permeabilitas.
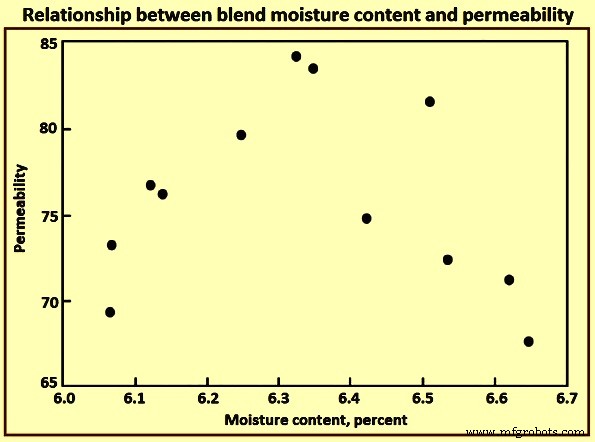
Gambar 5 Hubungan antara konten kelembaban campuran dan permeabilitas
Untuk pengukuran konten FeO dalam sintiran, sistem belt coil telah ditempatkan di sekitar konveyor produk. Kontrol FeO yang ditingkatkan telah menghemat kokos sebesar 1 kg per ton sintiran. Juga telah mungkin untuk meningkatkan kontrol proses dan mencapai efisiensi penggunaan strand yang lebih tinggi dengan mengukur dan mengontrol BTP, di mana suhu maksimum terjadi. Model BTP telah dipasang pada komputer pabrik untuk menghitung dan mendeteksi BTP di sepanjang strand sintiran dengan mengukur suhu di bawah strand untuk delapan wind box terakhir. Model menghitung kecepatan strand yang diusulkan untuk membawa BTP aktual ke garis dengan pengaturan yang ditentukan oleh user, dan ini diberitahukan kepada operator yang mengontrol strand. Ketika kecepatan strand telah dikontrol menggunakan model ini, utilizasi strand telah meningkat sekitar 1 %.
Wuhan Iron and Steel Company (WISCO) di China dalam kolaborasi dengan Voest-Alpine Industrieanlagenbau (VAI) dari Austria memasang model yang menghitung 700 nilai di dua level otomatisasi dan serangkaian modul optimasi proses. Meski kompleksitas parameter proses yang sangat besar, tujuan utamanya telah (i) peningkatan output sebesar 5 %, (ii) pengurangan konsumsi kokos lebih dari 2 %, dan (iii) memastikan ketersediaan sistem di atas 99,5%.
Level pertama dari model mencakup semua data utama dari berbagai sumber, seperti analisis bahan baku dan sintiran. Data ini disajikan kepada operator dengan cara yang sangat efisien, biasanya dalam bentuk grafik. Data ini dianalisis oleh operator dalam format grafik. Model level 2 menyediakan kontrol closed-loop dari proses (tanpa interaksi manusia). Beberapa titik set dihitung oleh model setiap waktu dan secara bersamaan diverifikasi apakah titik set ini dapat diterapkan. Titik set ini mencakup aliran campuran mentah, rasio material, penambahan air, dan kecepatan strand sintiran untuk mengontrol BTP. Sistem dapat beralih dari level 1 ke level 2, dan jika kontrol level 2 tidak mungkin dilakukan untuk alasan apa pun, kontrol kembali diambil oleh level 1.
Ketika tidak mungkin untuk mengatur kecepatan strand dengan cara yang ideal, variasi kecepatan dapat diharapkan menyebabkan operasi yang tidak stabil. Untuk mengontrol proses, diperlukan untuk memastikan sintiran yang sempurna dari campuran sebelum mencapai akhir strand, dan memastikan titik BTP sejauh mungkin di dekat akhir strand untuk mencapai output maksimum. Gambar 6 menunjukkan ringkasan kontrol produktivitas pabrik sintiran.
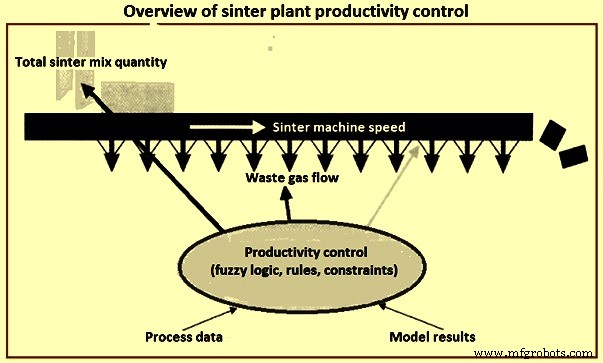
Gambar 6 Ringkasan kontrol produktivitas pabrik sintiran
Pohang Iron and Steel Company (POSCO) telah memasang di Pohang sistem pemantauan dan panduan visual terintegrasi di pabrik sintiran yang terdiri dari lima puluh termokopel, 5 meter aliran di atas lapisan, perangkat citra termal, dan sistem kontrol pembukaan sub-gate. Gambar 7 menunjukkan tata letak sistem pemantauan visual ini. Termokopel ditempatkan di bawah wind box 15 hingga 25 dan 5 meter aliran pada lapisan kotak 6. Dengan menggunakan sistem ini, operator dapat mempertahankan proses dalam kondisi optimal dan stabil. Visualisasi kondisi strand memberikan informasi tentang kecepatan pallet, densitas muatan, dan konten bahan bakar kepada operator. Sebagai hasilnya, fluktuasi suhu gas buang di bawah pallet sintiran berkurang secara signifikan. Juga, setelah kontrol otomatis pembukaan sub-gate, dan dengan demikian, jumlah return fines yang dihasilkan berkurang dan hasil produk yang lebih tinggi tercapai.
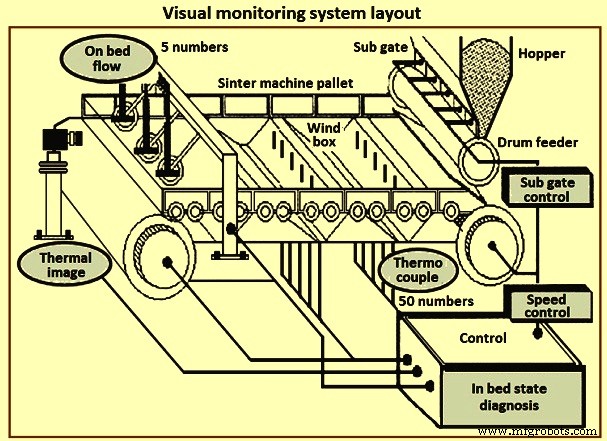
Gambar 7 Tata letak sistem pemantauan visual
POSCO telah memasang di pabrik Gwangyangnya sistem pengukuran online untuk memeriksa konten kelembaban dalam bijih besi dan kokos yang dikirim ke hopper pemadam drum. Sistem ini didasarkan pada sumber neutron cepat. Ketika neutron cepat bertabrakan dengan atom hidrogen dalam air mineral, mereka kehilangan energi sebanding dengan jumlah atom hidrogen, dan konten kelembaban dapat ditentukan menggunakan sensor yang mendeteksi neutron lambat yang dihasilkan dari tabrakan (Gambar 8). Sistem dikalibrasi untuk mempertimbangkan variasi suhu dan kelembaban lingkungan selama tahun.
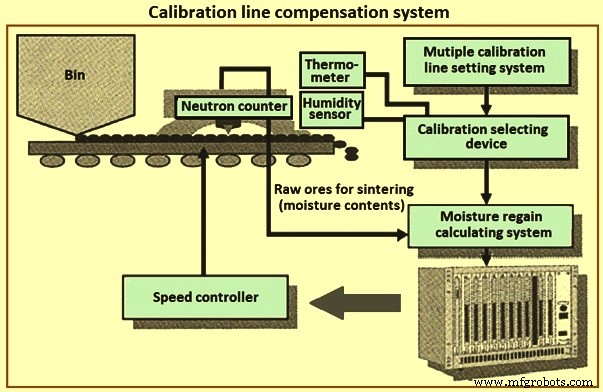
Gambar 8 Sistem kompensasi garis kalibrasi
Pengembangan Model untuk Proses Sintiran
Selama proses sintiran, beberapa reaksi kimia dan transformasi fase terjadi, tidak hanya karena perubahan front panas, tetapi juga karena modifikasi komposisi gas lokal dan suhu leleh awal dari campuran bahan baku. Ketika suhu lokal dan komposisi padat tercapai, sebagian besar transformasi fase didorong oleh pasokan panas dan difusi yang terjadi dalam kandang partikel dengan mekanisme pembentukan cair yang memainkan peran utama. Material secara sebagian meleleh ketika suhu lokal mencapai suhu leleh dan saat bergerak, kontak dengan gas dingin mempromosikan re-kristalisasi dan dengan demikian, aglomerasi partikel membentuk cake sintiran porus yang kontinu. Properti cake sintiran akhir sangat bergantung pada siklus termal, komposisi kimia awal bahan baku, dan properti termofisik yang dikembangkan selama sintiran. Model matematika dari proses sintiran mensimulasikan fenomena yang terjadi di dalam mesin sintiran.
Metode untuk memodelkan proses sintiran didasarkan pada persamaan transportasi momentum, massa, dan energi multi-fase, dan multi-komponen untuk fase gas, padat, dan cair dengan mempertimbangkan fenomena lokal pembentukan sintiran porus (Gambar 9). Model mempertimbangkan fase yang berinteraksi secara bersamaan dan spesies kimia dari setiap fase dihitung berdasarkan persamaan konservasi spesies kimia. Deskripsi yang akurat dari pertukaran laju untuk momentum, energi, dan reaksi kimia sangat penting untuk akurasi lengkap dari model.
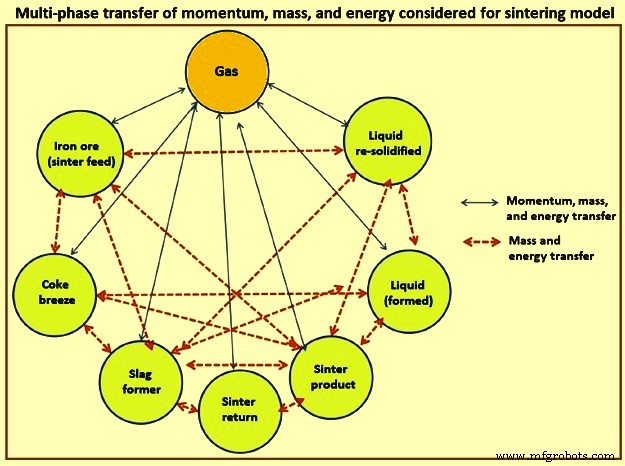
Gambar 9 Transfer momentum, massa, dan energi multi-fase yang dipertimbangkan untuk model sintiran
Spesies kimia dipertimbangkan secara individual dengan menyelesaikan persamaan transportasi dari setiap spesies kimia dari fase gas dan padat. Fase padat mencakup campuran umpan bijih sintiran besi, sintiran halus (return fine sintiran), kokos bubuk (atau bahan bakar padat lain), skala (fines dari pabrik baja), dan fluks. Fase cair terdiri dari komponen yang dilebur dan terbentuk dalam fase cair. Fase yang dikristalisasi ulang terdiri dari cairan yang dikristalisasi ulang dan fase yang terbentuk selama proses rekristalisasi dan sangat bergantung pada komposisi cair lokal dan pertukaran panas. Cake sintiran akhir terbentuk dari campuran material ini dan kualitasnya bergantung pada komposisi akhir dan fraksi volume dari masing-masing material ini serta distribusi mereka dalam struktur mosaik sintiran.
Dalam model proses sintiran, diasumsikan bahwa fase cair yang terbentuk bergerak bersama dengan fase padat yang tersisa karena viskositas dan mengingat bahwa cair terbentuk melekat pada permukaan partikel yang tidak meleleh, sehingga, persamaan untuk transfer momentum dan entalpi padat mengakibatkan campuran cair viskos dan material padat ini. Dalam model, properti termofisik yang bergantung pada suhu dan komposisi diasumsikan mengikuti aturan campuran untuk mempertimbangkan properti fase individual yang dipertimbangkan oleh fraksi volume fase mereka.
Selama 2012, model prediksi dikembangkan oleh Hauck et al untuk profil suhu wind box dan posisi serta suhu burn-through point, yang diintegrasikan ke dalam sistem kontrol stabilisasi proses. Dengan cara ini, stabilisasi parameter kualitas, peningkatan produktivitas, dan pengurangan dosing bahan bakar tercapai.
Pada tahun 2012, simulasi komputasi dari proses sintiran telah dikembangkan yang mampu memprediksi fenomena terpenting dalam lapisan sintiran. Model didasarkan pada konsep multi-fase dengan berbagai komponen yang dijelaskan oleh persamaan konservasi setiap komponen yang dikaitkan dengan momentum, reaksi kimia, dan transfer panas. Validasi model dilakukan dengan membandingkan prediksi model dengan data industri rata-rata dan pengukuran suhu lokal di dalam strand sintiran. Prediksi model menunjukkan kesepakatan yang baik dengan nilai rata-rata yang diukur pada proses sintiran industri.
Pada tahun 2013, model matematika sintiran dikembangkan oleh Saiz dan Posada dengan tujuan untuk mengontrol BTP di pabrik sintiran (posisi dan suhu). BTP yang stabil mengarah pada proses sintiran yang stabil dan peningkatan kualitas dan produktivitas. Model matematika ini telah diterapkan pada pabrik sintiran ArcelorMittal di Asturias (kecepatan strand dan konsumsi kokos sebagai variabel kontrol, posisi dan suhu BTP telah digunakan dalam algoritma kontrol). Dengan menerapkan model, peningkatan produktivitas sebesar 4 % hingga 5 %, pengurangan konsumsi kokos dari 5,2 % hingga 5,5 % dan penurunan return fines dari 37 % hingga 45 % telah tercapai.
Logika fuzzy memungkinkan koordinasi antara pengetahuan objektif (mis. model matematika) dan pengetahuan subyektif (mis. informasi linguistik yang tidak dapat diukur dengan matematika tradisional, seperti informasi operator pabrik). Dengan cara ini, logika fuzzy telah digunakan secara baru. Pendekatan baru berdasarkan inferensi fuzzy untuk mengontrol gate pengisian pabrik sintiran telah dipelajari pada tahun 2014. Dua strategi telah ditetapkan. Salah satu yang lebih invasif dalam kondisi operasional proses, digunakan di pabrik sintiran dengan produktivitas rendah (misalnya saat pabrik dihidupkan kembali setelah shutdown) dengan tujuan memaksimalkan produktivitas dan yang kedua yang lebih konservatif, juga bertujuan untuk memaksimalkan produktivitas tetapi mesin menunjukkan sensitivitas tinggi terhadap perubahan pada gate.
Selama 2016, perangkat lunak untuk optimisasi biaya sintiran berdasarkan karakteristik kualitas sintiran telah dikembangkan. Selanjutnya, indeks Tumbler dan RDI telah diestimasi dengan menggunakan sistem inferensi fuzzy tipe Sugeno. Data historis selama 6 tahun telah digunakan dalam studi statistik multivariat, dan dengan demikian, perangkat lunak yang memberikan campuran campuran termurah untuk digunakan dalam proses sintiran dan memenuhi persyaratan kualitas telah dikembangkan. Penghematan ekonomi telah tercapai dan kualitas sintiran telah meningkat.
Pengetahuan pemodelan dan simulasi telah memungkinkan kemungkinan untuk mengevaluasi efek variabel yang berbeda dalam proses, secara konkret dalam proses sintiran tanpa menggunakan pabrik sintiran yang sebenarnya. Efek laju pembakaran kokos pada distribusi suhu dalam proses sintiran bijih besi dan pertumbuhan rongga dan retakan dalam cake sintiran dengan menggunakan teknik simulasi telah diteliti. Selama 2015, pemulihan panas buang dari proses pendinginan sintiran telah disimulasikan dan dioptimalkan.



