Produksi Pipa Tanpa Las Berkualitas Tinggi oleh Ahli
Produksi Pipa Tanpa Las
Pipa dapat berupa tanpa las atau berlas. Proses manufaktur untuk pipa tanpa las dikembangkan pada akhir abad kesembilan belas. Meskipun banyak uji coba, percobaan, dan teknologi sebelumnya, penemuan proses lobang silang bersilang oleh saudara Mannesmann pada akhir 1880-an banyak dianggap sebagai tanda permulaan produksi pipa tanpa las dalam skala industri. Dalam proses lobang silang bersilang, sumbu gulungan disusun sejajar dengan sumbu benda kerja tetapi dengan sudut terhadap bidang benda kerja. Dengan gulungan berputar ke arah yang sama, susunan ini menghasilkan lintasan helikal untuk benda kerja melalui celah gulungan. Selain itu, kecepatan keluar lebih lambat sekitar pangkat 10 daripada kecepatan sekeliling gulungan.
Perkembangan Teknologi Pipa Tanpa Las
Dengan memperkenalkan mandrel lobang yang disusun di celah gulungan, bahan bulat padat dapat dilobang untuk menghasilkan cangkang berongga pada panas gulungan dengan tindakan gulungan silang. Namun, belum memungkinkan untuk menghasilkan pipa dengan tebal dinding normal dalam panjang yang dapat digunakan hanya dengan proses lobang silang. Hanya setelah pengembangan dan perkenalan proses pembentukan kedua yang disebut 'proses gulungan pilger' (lagi oleh saudara Mannesmann), menjadi mungkin dan ekonomis untuk menghasilkan pipa baja tanpa las. Proses pilger juga merupakan teknologi yang tidak biasa dan inovatif karena cangkang berongga tebal dinding diperpanjang menjadi dimensi pipa akhir oleh tindakan pemukulan tidak kontinu gulungan pilger (atau cetakan) pada mandrel yang terletak di dalam cangkang berongga.
Saat ini pipa tanpa las dibuat dari billet bulat, yang dilobang di tengah untuk membuatnya cangkang berongga dan kemudian digulung atau diekstrusi dan ditarik ke ukuran. Proses manufaktur pipa tanpa las terdiri dari tahapan utama berikut:
| Pembuatan cangkang pipa berongga dalam operasi lobang atau ekstrusi | Perpanjangan cangkang pipa berongga dengan mengurangi diameter dan tebal dinding | Pembuatan pipa akhir dalam proses gulung panas atau dingin |
Karena proses manufaktur tidak mencakup pengelasan, pipa tanpa las dianggap lebih kuat dan lebih andal. Pipa tanpa las dianggap mampu menahan tekanan lebih baik daripada jenis pipa lainnya.
Sejak hak paten dan hak milik berlalu, perkembangan paralel yang awalnya diikuti menjadi kurang jelas dan tahapan pembentukan individu digabungkan ke dalam proses baru. Saat ini, proses produksi pipa tanpa las telah dikembangkan ke level di mana proses-proses ini telah menjadi proses modern state of the art high performance. Terkait ukuran pipa, campuran produk, dan juga ketersediaan bahan baku, fasilitas pabrik pipa tanpa las berikut telah dibangun:
- Proses gulungan mandrel kontinu dan proses push bench dalam rentang ukuran dari sekitar 21 mm hingga 178 mm diameter luar
- Multi stand plug mill dengan terkontrol (floating mandrel bar yang terbatas dan proses plug mill dalam rentang ukuran dari sekitar 140 mm hingga 406 mm diameter luar
- Proses lobang gulungan silang dan gulungan pilger dalam rentang ukuran dari sekitar 250 mm hingga 660 mm diameter luar
Selanjutnya, proses baru juga dikembangkan seperti turunan pabrik lobang gulungan silang dalam bentuk proses Assel dan Diescher, atau proses ekstrusi pipa yang berasal dari press Ehrhardt. Proses tanpa las yang khas ditunjukkan pada Gambar 1.
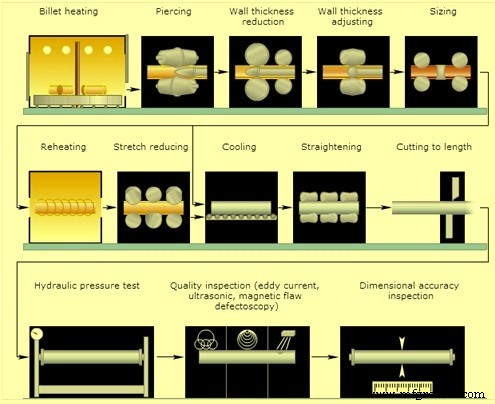
Gambar 1 Proses gulungan pipa tanpa las khas
Proses Lobang dan Pilger
Dalam proses ini, input bulat dipanaskan dalam roda putar pemanas ke suhu dalam rentang 1250 hingga 1300 derajat C. Dari pemanas, bulat dihilangkan skala dengan jet air tekanan tinggi dan diumpan ke pabrik lobang gulungan silang di mana mereka dilobang untuk menghasilkan cangkang berongga tebal dinding. Dalam proses ini, bahan diperpanjang antara 1,5 dan 2 kali dan penampang melintang berkurang antara 33 % dan 50 %. Pabrik lobang memiliki dua gulungan kerja yang khusus berkontur yang diarahkan ke arah putar yang sama. Sumbu miring sekitar 3° hingga 6° terhadap bidang benda kerja horizontal. Celah gulungan biasanya ditutup oleh gulungan dukungan yang tidak diarahkan di atas dan sepatu dukungan di bawah. Titik lobang yang berfungsi sebagai alat internal terletak di tengah celah gulungan dan dipertahankan dalam posisi oleh blok dorong eksternal melalui mandrel.
Cangkang berongga tebal dinding setelah operasi lobang gulungan silang digulung lebih lanjut di stand pilgering untuk menghasilkan pipa jadi. Rasio perpanjangan selama proses pilgering berada antara 5 dan 10, dan diiringi oleh pengurangan penampang melintang sekitar 80 % hingga 90 %. Stand pilgering memiliki dua gulungan (kadang disebut cetakan karena tindakan pemukulannya) dengan laluan menyempit di sekitar sekelilingnya. Gulungan berputar berlawanan dengan arah aliran bahan. Laluan kerja mencakup antara 200° hingga 220° dari sekeliling gulungan dan terdiri dari inlet menyempit, laluan poling silindris rata yang bercampur dengan celah yang lebih besar untuk melepaskan benda kerja. Proses pilgering adalah proses gulungan bertahap kumulatif pemukulan dengan gerakan mundur dan maju yang berulang.
Setelah selesainya proses pilgering, pipa jadi dilepaskan dari mandrel. Bagian yang tidak dikerjakan dari cangkang berongga yang dikenal sebagai kepala pilger dipotong oleh gergaji panas. Pipa kemudian diumpan ke pabrik sizing atau reducing setelah dipanaskan ulang dalam pemanas. Pabrik sizing menghasilkan diameter luar yang presisi serta meningkatkan konsentrisitas pipa. Biasanya terdiri dari tiga stand dengan susunan gulungan dua tinggi atau tiga tinggi. Gulungan kerja membentuk laluan tertutup, dengan (dalam konfigurasi multi stand) setiap laluan stand di-offset pada sudut terhadap laluan sebelumnya.
Dalam pabrik reducing atau stretch reducing, diameter luar pipa secara signifikan dikurangi dengan tebal dinding sedikit bertambah atau berkurang dalam proses. Bergantung pada campuran produk, pabrik memiliki 5 hingga 28 stand.
Setelah operasi pembentukan terakhir, pipa jadi didinginkan ke suhu lingkungan pada pendinginan dan setelah pemeriksaan dimensi dipindahkan ke bagian finishing di mana proses seperti pemesinan ujung pipa, pengaturan lurus, dan uji hidrolik dilakukan.
Pabrik pilger berat digunakan untuk pipa besar diameter di mana bahan masukan biasanya adalah ingot poligon. Ingot ini setelah dipanaskan dalam roda putar pemanas awalnya dimasukkan ke dalam cetakan bulat pada press lobang biasanya vertikal. Ingot padat dilobang oleh pemukul silindris sekitar setengah diameter cetakan, untuk menghasilkan cangkang berongga dengan dasar tertutup. Operasi selanjutnya terdiri dari pengurangan tebal dinding diiringi oleh tingkat kecil perpanjangan dalam pabrik gulungan silang. Selama proses ini, ujung tertutup dilobang. Cangkang berongga kemudian diperpanjang di pabrik pilger diikuti oleh operasi sizing di pabrik sizing.
Proses Gulungan Plug
Proses gulungan plug digunakan untuk menggulung pipa tanpa las dalam rentang diameter dari sekitar 60 hingga 406 mm dengan tebal dinding dari sekitar 3 mm hingga 40 mm dan panjang pipa antara 12 m dan 16 m. Dalam pabrik ini lobang dilakukan di pabrik lobang gulungan silang untuk menghasilkan cangkang berongga dinding tipis yang diperpanjang antara 3 dan 4,5 kali panjang aslinya, sesuai dengan tingkat deformasi 65 % hingga 75 %. Pabrik lobang gulungan silang memiliki dua gulungan kerja yang diarahkan dengan laluan bikonis. Sumbu gulungan sejajar dengan benda kerja dan miring ke horizontal antara 6° dan 12°. Celah antara gulungan kerja disesuaikan secara luas oleh sepatu panduan atas dan bawah. Sepatu panduan ini berkontribusi pada proses perpanjangan dengan bertindak sebagai gulungan statis, sehingga memungkinkan produksi cangkang berongga dinding tipis. Benda kerja mengikuti garis helikal saat melewati celah gulungan, sehingga memungkinkan mandrel lobang, bertindak sebagai alat internal, untuk memindahkan bahan lebih efektif. Akibat sudut miring gulungan yang cukup besar dan kecepatan gulungan yang lebih tinggi, kecepatan keluar benda kerja jauh lebih cepat. Hal ini diperlukan karena waktu siklus strand plug downstream. Untuk diameter pipa besar, ada pabrik lobang kedua (juga disebut elongator) sebelum stand plug. Pabrik plug heavy duty terbaru hanya memiliki satu unit lobang kon dengan gulungan kerja yang memiliki desain bikonis. Mereka masing-masing miring sekitar 30° terhadap sumbu benda kerja berongga dan miring sekitar 10° hingga 12° ke horizontal. Celah gulungan ditutup oleh dua cakram samping yang juga diarahkan.
Proses pembentukan cangkang berongga menjadi pipa jadi dilakukan di stand plug downstream dengan perpanjangan sekitar dua kali (50 % pengurangan penampang melintang), biasanya dengan dua laluan gulung diterapkan. Di stand plug dipasang dua gulungan kerja silindris yang dilengkapi dengan ranah sekitar lingkaran, dan juga dua gulungan stripper yang masing-masing diarahkan. Plug, yang terletak di tengah laluan gulung, dipertahankan dalam posisi oleh mandrel yang didukung oleh blok dorong yang terletak downstream dari stand gulung. Celah lingkaran yang dihasilkan antara gulungan dan plug sesuai dengan tebal dinding pipa jadi.
Proses Gulungan Kontinu
Setelah cabutan mandrel, pipa yang digulung dipanaskan ulang sebelum diproses di pabrik sizing atau pabrik tension reducing atau 'stretch'. Pabrik stretch yang mirip dalam konstruksi dengan pabrik gulungan kontinu terdiri dari dua belas stand gulungan dua tinggi. Tension reducing unik karena tanpa penggunaan mandrel pendukung, tebal dinding berkurang sementara diameter dikurangi. Gaya tekan yang diterima tabung antara stand gulungan tidak hanya efektif dalam mengurangi tebal dinding tabung tetapi pengurangan diameter yang dilakukan di setiap stand dapat ditigakan dari praktik konvensional.
Proses reducing dan sizing digunakan untuk pipa diameter kecil. Karena tidak ekonomis untuk melobang, menggulung, dan gulungan pipa diameter kecil, produksi pipa panas kurang dari sekitar 75 mm diameter memerlukan proses reducing dan sizing yang menggunakan mesin khusus. Mesin ini mirip dengan pabrik gulungan kontinu. Ini terdiri dari 8 hingga 16 stand gulungan berranah dua tinggi sekitar 305 mm diameter.
Untuk ukuran dari sekitar 140 mm ke atas, sizing dilakukan untuk memastikan ukuran dan kekeliling yang seragam di seluruh panjang pipa. Jadi proses sizing cukup melewati pipa melalui dua atau tiga stand gulungan sizing yang ranahnya sedikit lebih kecil daripada pipa gulung. Dalam beberapa kasus, pemanasan ulang diperlukan.
Dalam beberapa kasus, pabrik gulung dan gulungan gulungan konvensional diganti oleh pabrik gulungan kontinu, misalnya dengan sembilan stand tandem yang masing-masing berdaya gulungan berranah dua tinggi. Setelah billet dilobang oleh pabrik lobang konvensional, mandrel yang dilubangi, jauh lebih panjang dari cangkang yang dilobang, dimasukkan dan keduanya melewati pabrik gulung.
Proses gulungan mandrel kontinu memiliki susunan tandem beberapa laluan gulung dalam serangkaian stand gulung untuk membentuk garis gulung. Jenis pabrik ini memperpanjang cangkang berongga yang dilobang di pabrik lobang melalui bar mandrel floating yang bertindak sebagai alat internal untuk menghasilkan pipa jadi. Pada waktu terakhir, praktik gulung di pabrik jenis ini menggunakan mandrel bar yang dikontrol alih-alih mandrel bar yang bebas floating. Keuntungan varian proses ini terletak pada fakta bahwa jumlah mandrel bar yang jauh lebih pendek dan lebih sedikit diperlukan. Versi proses gulungan mandrel kontinu ini juga disebut hanya MPM (multi stand pipe mill).
Pabrik pipa multi stand (MPM) adalah bagian dari proses gulung panas pipa tanpa las yang efisien dari cangkang lobang panas. Pabrik biasanya terdiri dari 8 stand gulungan berranah yang miring 90° dari satu stand ke stand lainnya. Bahan dipasang pada mandrel pendingin dan dilubangi dan dipush ke stand pertama di mana gulungan dimulai. Mandrel berjalan sepanjang MPM dengan kecepatan konstan. Tabung kemudian dipotong, dikalibrut, diobati, dan dikontrol sebelum pengiriman.
Dengan proses ini, perpanjangan maksimum dapat diperoleh. Panjang tabung yang dihasilkan dapat sampai 30 meter. Eksentrisitas dapat kurang dari 10 %.
Dalam kasus proses gulungan kontinu sampai ekstraksi bar mandrel, suhu pipa turun ke sekitar 500 derajat C. Pipa dipanaskan ulang ke 950 hingga 980 derajat C kemudian digulung lebih lanjut di pabrik stretch reducing. Pabrik stretch reducing dapat berisi antara 24 dan 28 stand atau lebih yang semuanya disusun dalam formasi garis lurus rapat. Setiap stand memiliki penggerak variabel sendiri dan dilengkapi dengan tiga gulungan dengan diameter terkecil yang mungkin. Tiga gulungan bersama-sama membentuk laluan yang di-offset dan progresif lebih kecil dari stand ke stand.
Dalam pabrik ini tidak ada alat internal yang digunakan dan kecepatan sekeliling gulungan secara kontinu meningkat dari inlet hingga ujung keluar dari kereta gulung.
Ada beberapa proses lain untuk gulungan pipa tanpa las. Proses-proses ini termasuk proses push bench, proses pierce and draw, proses ekstrusi pipa, dan proses gulungan silang. Proses gulungan silang termasuk proses gulungan assel dan proses gulungan diescher. Selain itu, pipa tanpa las juga diproduksi oleh pembentukan dingin, penarikan dingin, dan proses pilger dingin.



