Teknik Pendinginan Sekunder Lanjutan untuk Pencetakan Berkelanjutan Optimal
Teknologi Pendinginan Sekunder dalam Proses Pencetakan Berkelanjutan
Berbagai macam grade baja, mulai dari ultra low carbon (ULC) dan baja rendah karbon hingga baja tinggi karbon serta grade baja khusus, harus dicetak melalui mesin pencetakan berkelanjutan (CCM). Pencetakan grade-grade ini harus dilakukan sambil memaksimalkan hasil keluaran CCM. Produksi konsisten dari produk cetak baja prima memerlukan fleksibilitas operasional dan pemeliharaan yang ditingkatkan pada CCM agar parameter pencetakan optimal dapat dipertahankan. Fleksibilitas ini diperlukan baik untuk setiap elemen maupun sistem kontrol CCM.
Sistem Pendinginan Sekunder dan Zone Pendinginan
Saat billet secara kontinu ditarik dengan kecepatan pencetakan, penggenapan baja berlangsung di bawah cetakan melalui berbagai zona pendinginan yang dilengkapi dengan serangkaian penyemprotan air. Sistem pendinginan sekunder terdiri dari zona-zona ini, masing-masing bertanggung jawab atas segmen pendinginan terkontrol pada billet yang membeku saat melewati CCM. Medium yang disemprotkan dapat berupa air atau kombinasi udara dan air (pendinginan kabut/mist spray). Pendinginan kabut menawarkan keuntungan berikut:
- Pendinginan yang merata
- Kebutuhan air yang lebih rendah
- Pengurangan retakan permukaan
Kualitas produk dalam CCM sangat dipengaruhi oleh variasi suhu selama pendinginan billet di zona pendinginan sekunder. Oleh karena itu, zona pendinginan sekunder memiliki fungsi sangat penting dalam pemeliharaan parameter suhu yang benar dan sangat krusial bagi kualitas produk baja cetak.
Karena kualitas baja bergantung pada perilaku suhu permukaan dan penggenapan depan fronte baja seiring waktu, hal ini dalam hal besar ditentukan oleh intensitas penyemprotan air. Kondisi pendinginan yang tidak tepat dapat berdampak negatif pada distribusi stres pada cangkang yang telah membeku. Pertama-tama, pendinginan berlebihan dapat menyebabkan terbentuknya retakan. Selain itu, harus ada transisi yang halus pada suhu permukaan saat baja melewati zona pendinginan sekunder. Selain itu, pendinginan yang kurang pada billet selama pendinginan sekunder dapat menghasilkan poin cair yang terlalu panjang. Persyaratan teknologis ini menuntut pendinginan penyemprotan yang lebih efisien dan andal, dan menghasilkan batasan yang harus diberlakukan pada proses pendinginan sekunder. Debit penyemprotan biasanya disesuaikan untuk mengontrol suhu permukaan billet hingga inti cair cukup padat untuk mencapai panjang metalurgi.
Dua mekanisme pendinginan berlebihan dan pendinginan kurang juga masing-masing menyebabkan retakan tengah dan retakan permukaan. Jika masalah kualitas seperti ini ditemukan dalam operasi pencetakan, diperlukan dasar rasional untuk mengubah pengaturan di zona pendinginan sekunder, guna menghasilkan profil suhu permukaan yang lebih memuaskan.
Diagram skematik CCM yang menunjukkan zona pendinginan sekunder bersama dengan penyemprotan air tersedia pada Gambar 1.
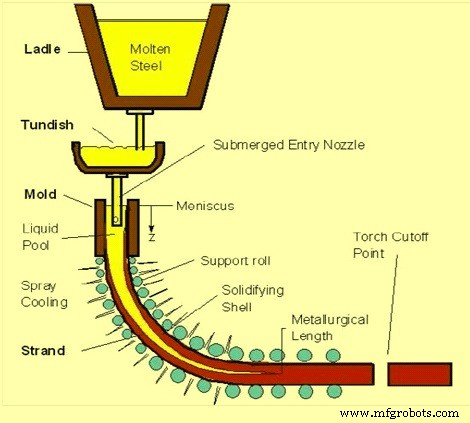
Gambar 1 Diagram skematik zona pendinginan sekunder yang menunjukkan penyemprotan air
Aspek Desain Zona Pendinginan Sekunder
Perilaku penggenapan dalam teknologi CCM timbul dari sifat dinamis proses pencetakan. Khususnya, hal ini berkaitan dengan isu-isu berikut:
- Penanganan flux panas yang sangat tinggi di cetakan
- Pemeliharaan cangkang padat tipis dan rapuh awal untuk menghindari pecahan saat turunnya billet melalui cetakan
- Perancangan parameter pencetakan yang selaras dengan dinamika penggenapan grade baja untuk meminimalkan atau menghilangkan cacat permukaan dan internal pada produk cetak.
Penting untuk merancang sistem pendinginan seragam untuk mengontrol suhu cetak yang sebagian telah membeku. Pertanyaan penting saat merancang sistem pendinginan sekunder adalah sebagai berikut:
- Grade baja yang akan dicetak dan kecepatan pencetakannya
- Geometri dukungan gulungan dan tata letak segmen mesin
- Kemudahan pemeliharaan
- Sistem kontrol pendinginan sekunder.
Dalam CCM modern saat ini, desain sistem pendinginan sekunder biasanya menggunakan teknologi nozzle terbaru untuk memenuhi persyaratan operasional dan produksi yang ketat dari pencetak. Tata letak sistem pendinginan penyemprotan sekunder adalah salah satu langkah awal yang memerlukan pertimbangan hati-hati saat merancang mesin pencetakan berkelanjutan baru. Dalam pendinginan sekunder, sejumlah nozzle didistribusikan di seluruh permukaan bergerak billet. Tumpang tindih penyemprotan mungkin terjadi dan oleh karena itu jarak antara nozzle sangat penting.
Penting bahwa susunan nozzle menghasilkan pemindahan panas yang merata di seluruh billet sambil mempertahankan pola penyemprotan yang stabil. Tabrakan penyemprotan dengan gulungan dukungan harus dihindari karena hal ini akan menghasilkan penggunaan air penyemprotan yang tidak efisien dan penurunan pemindahan panas. Secara umum, tata letak multi-nozzle harus menjadi susunan yang diutamakan.
Pengelompokkan pasang nozzle di celah gulungan berturut-turut memastikan suhu permukaan yang merata. Kontrol lebar penyemprotan dapat dicapai dengan konfigurasi multi-nozzle. Dalam susunan multi-nozzle, nozzle terluar secara sistematis dimatikan sesuai dengan lebar billet, di mana tata letak nozzle yang bergantikan jumlah nozzle di celah gulungan berturut-turut dapat digunakan. Jika kontrol yang lebih halus diperlukan, susunan inline dapat digunakan.
Di area akhir penggenapan grade baja non-kritis, biasanya bagian horizontal dari pencetak lengkung, mungkin untuk mengurangi jumlah nozzle di celah gulungan menjadi satu atau dua karena ini adalah area yang lebih tidak kritis untuk penggenapan.
Perancangan hati-hati regime operasi untuk zona pendinginan sekunder memerlukan pengetahuan tentang efek zona penyemprotan pada bidang suhu keseluruhan billet, baik dalam keadaan stabil atau transien. Transien, sebagai fenomena yang inherently dinamis, mewakili tantangan besar untuk kontrol karena nonlinearitas alami penggenapan, karakter unik konstanta waktu proses, dan yang terpenting, ekonomi yang ketat dari seluruh proses produksi.
Sistem kontrol pendinginan sekunder dinamis membantu dalam memprediksi dan mengontrol suhu secara real-time yang akurat selama pencetakan baja berkelanjutan. Sistem seperti ini menyesuaikan debit air penyemprotan di zona pendinginan sekunder pencetak untuk mempertahankan profil suhu yang diinginkan di seluruh baja bahkan dengan variasi signifikan kecepatan pencetakan.
Pemindahan Panas dalam Pencetakan Berkelanjutan
Pemindahan panas dari billet bukan hanya fungsi dari pendinginan penyemprotan tetapi mekanisme lain juga prevalen, misalnya pemindahan panas oleh gulungan dukungan. Panas yang dihilangkan oleh gulungan dapat berpengaruh signifikan pada suhu permukaan billet dan kondisi penggenapan billet. Jika panas yang dihilangkan oleh gulungan dianggap merata di seluruh lebar billet bersama dengan pemindahan panas yang merata oleh penyemprotan, maka kondisi penggenapan ideal seharusnya ada. Secara spesifik, pemindahan panas ruang penyemprotan (pendinginan sekunder) melayani fungsi berikut:
- Meningkatkan dan mengontrol laju penggenapan, dan untuk beberapa pencetak mencapai penggenapan penuh di wilayah ini
- Pengaturan suhu billet melalui penyesuaian intensitas air penyemprotan
- Pendinginan kontain mesin
Di bawah cetakan, billet yang sebagian telah membeku disemprotkan air untuk menyelesaikan penggenapan. Beberapa parameter utama yang mempengaruhi laju ekstraksi panas adalah sebagai berikut:
- Flux titik air
- Ukuran rata-rata titik
- Kecepatan titik yang mengenai permukaan billet
- Efek basah
Pendinginan penyemprotan pada dasarnya melibatkan pemindahan panas mendidih. Selaput uap air terbentuk pada permukaan billet yang mencegah kontak langsung titik air dengan permukaan billet. Kecepatan titik harus sehingga titik dapat menembusi lapisan uap sehingga titik dapat membasahi permukaan serta pendinginnya.
Kepadatan flux panas (q) di zona sekunder secara langsung proporsional dengan koefisien pemindahan panas (h) dan dihitung menggunakan rumus berikut:
q = h (Ts – Tw)
Di mana Ts adalah suhu billet dan Tw adalah suhu air.
Untuk pendinginan yang efisien, h harus tinggi, tetapi juga dapat dikontrol untuk mempertahankan kualitas baja. Salah satu cara meningkatkan nilai h adalah dengan menggunakan jet air sebagai media pendinginan. Dalam hal ini, koefisien pemindahan panas bergantung pada bentuk dan desain nozzle, kecepatan air pendinginan, dan massa air pendinginan. Penggunaan jet air menghasilkan dua regime pendinginan yang berbeda berikut:
- Pendinginan terutama oleh air itu sendiri
- Pendinginan terutama oleh radiasi
Pemindahan panas dalam pencetakan CCM berlangsung di pendinginan sekunder melalui kombinasi konduksi, konveksi, dan radiasi. Intensitas ekstraksi panas oleh penyemprotan air di pendinginan sekunder adalah sebagai berikut:
h = flux panas / (Ts - Tw)
h adalah koefisien pemindahan panas (W/m².s), Ts dan Tw adalah suhu permukaan dan air. Koefisien pemindahan panas h bergantung pada debit aliran air. Di pendinginan sekunder, penggenapan harus lengkap. Beberapa isu yang terkait dengan hal ini adalah sebagai berikut:
- Penyemprotan air harus didistribusikan secara merata pada billet yang bergerak sehingga pemanasan ulang billet tidak terjadi. Pendinginan yang tidak merata menyebabkan timbulnya stres termal pada permukaan dan retakan permukaan mungkin muncul.
- Suhu permukaan luar harus lebih dari 850 derajat C untuk menghindari ekspansi volumetrik yang menyertai transformasi austenit menjadi ferit.
Tiga bentuk dasar pemindahan panas adalah sebagai berikut, yang terjadi di zona sekunder:
- Radiasi – Bentuk predominan pemindahan panas di wilayah atas ruang pendinginan sekunder, dijelaskan oleh persamaan berikut.
Q = ? E A (Ts?-Ta?)
Di mana ? adalah konstanta Stefan-Boltzmann (5.67×10?? W/m²/K°), 'E' adalah konstanta emisivitas, biasanya 0,8, 'A' adalah luas permukaan, TS adalah suhu billet dan T? adalah suhu lingkungan.
- Konduksi – Saat produk melewati gulungan, panas ditransfer melalui cangkang sebagai konduksi dan juga melalui tebal gulungan, akibat kontak yang terkait. Bentuk pemindahan panas ini dijelaskan oleh hukum Fourier sebagai berikut.
Q = k A (Ti-To)/?X
Untuk pemindahan panas konduktif melalui cangkang baja, k adalah konduktivitas termal cangkang baja, 'A' dan ?X adalah luas penampang dan tebal cangkang baja masing-masing melalui mana panas ditransfer, Ti dan To adalah suhu permukaan dalam dan luar cangkang baja masing-masing. Bentuk pemindahan panas ini juga terjadi melalui gulungan kontain.
- Konveksi – Mekanisme pemindahan panas ini terjadi dengan titik air yang bergerak cepat atau kabut dari nozzle penyemprotan, menembusi lapisan uap di samping permukaan baja, yang kemudian menguap. Mekanisme konvektif ini dijelaskan secara matematis oleh hukum pendinginan Newton sebagai berikut.
q = h A (Ts – Tw)
Di mana h adalah koefisien pemindahan panas, 'A' adalah luas permukaan billet baja, Ts adalah suhu permukaan baja dan Tw adalah suhu air penyemprotan.
Pertumbuhan Cangkang
Pertumbuhan cangkang dapat diprediksi dengan andal dari hukum Fick. Persamaan berikut digunakan untuk menghitung jarak pencetakan (L) di mana baja telah sepenuhnya membeku.
L = V/ (D/K)²
Di mana D adalah tebal cangkang baja, L adalah jarak cetak dari meniskus cetakan baja (di mana penggenapan dimulai), V adalah kecepatan pencetakan dan K adalah konstanta empiris yang terutama bergantung pada grade baja dan desain mesin.
Kontainment Billet
Wilayah kontainment adalah bagian integral dari area pendinginan sekunder. Serangkaian gulungan penahan memuat billet, meluas di seluruh sisi berlawanan billet. Kontainment roll tepi mungkin juga diperlukan. Fokus area ini adalah untuk memberikan panduan dan kontainment billet hingga cangkang yang membeku dapat menopang dirinya sendiri.
Untuk menghindari kompromi pada kualitas produk, pertimbangan hati-hati harus dilakukan untuk meminimalkan stres yang terkait dengan susunan gulungan dan penglurusan billet. Dengan demikian, tata letak gulungan, termasuk jarak dan diameter gulungan, dipilih dengan hati-hati untuk meminimalkan membungkus antara gulungan dan regangan antarmuka cair/pad.
Dukungan billet memerlukan mempertahankan bentuk billet, karena billet itu sendiri adalah cangkang yang membeku yang mengandung inti cair yang memiliki gaya ferrostatik membungkus yang berkaitan dengan tekanan kepala terkait tinggi mesin. Area yang paling memerhatikan adalah di bagian atas mesin. Di sini, gaya membungkus relatif kecil, tetapi cangkang lebih tipis dan pada titik terlemahnya. Untuk mengkompensasi kelemahan inherent ini dan menghindari pecahan cangkang serta pecahan baja cair yang dihasilkan, diameter gulungan kecil dengan jarak yang rapat. Tepat di bawah cetakan, keempat sisi biasanya didukung, dengan hanya sisi lebar yang didukung di wilayah yang lebih rendah di mesin.
Penggerusan dan Penglurusan
Sama pentingnya dengan kontainment dan panduan billet dari bidang vertikal ke horizontal adalah gaya penglurusan dan pengaturan lurus. Saat penglurusan terjadi, radius luar cangkang padat berada di bawah tegangan, sementara radius dalam berada di bawah tekanan. Regangan yang dihasilkan ditentukan oleh radius lengkungan beserta sifat mekanik grade baja cetak. Jika regangan di sepanjang radius luar berlebihan, retakan dapat terjadi, yang secara serius mempengaruhi kualitas baja. Regangan ini biasanya diminimalkan dengan menggabungkan proses penglurusan multi-titik, di mana radius menjadi progresif lebih besar untuk secara bertahap meluruskan produk ke bidang horizontal.



