Penggilingan Batang, Batang, dan Kabel: Teknik Pembentukan Dingin Presisi
Penggilingan Batang, Batang, dan Kabel
Penggilingan adalah proses pengolahan logam yang membentuk benda kerja baja dengan mengurangi penampang melintangnya. Ini dicapai dengan memaksa benda kerja melalui cetakan dengan luas penampang melintang yang lebih kecil dari benda kerja. Dalam proses penggilingan benda kerja ditarik melalui cetakan oleh gaya tarik yang diterapkan di ujung keluar cetakan. Ketika benda kerja baja digulung, ia digulung pada suhu ruangan. Pada titik itu, ia sedang dikerjakan dingin atau dipadatkan dingin. Akibat pekerjaan dingin selama penggilingan, karakteristik geometris dan mekanis material baja berubah, dimensi melintang berkurang (misalnya diameter) dan panjang bertambah tanpa perubahan volume (pengolahan bebas limbah). Akibat deformasi plastis dalam cetakan penggilingan, material baja juga diperkuat yang berarti peningkatan properti kekuatan dan penurunan properti plastis. Deformasi dalam penggilingan dipengaruhi oleh sejumlah faktor, di antaranya kimia, kekuatan material, suhu, sudut pendekatan, pelumas, kecepatan penggilingan, koefisien gesekan, umur dan aus cetakan, dan pengurangan area adalah yang paling signifikan.
Penggilingan Kabel
Penggilingan kabel terutama sama dengan penggilingan batang kecuali melibatkan material diameter lebih kecil yang dapat digulung. Biasanya dilakukan sebagai operasi kontinu pada draw bench. Proses penggilingan kabel sangat sedikit berubah selama bertahun-tahun. Ini menggunakan kombinasi cetakan dan/atau serangkaian cetakan untuk menggulung kabel ke ukuran yang dipilih.
Prinsip proses ditunjukkan pada Gambar 1.
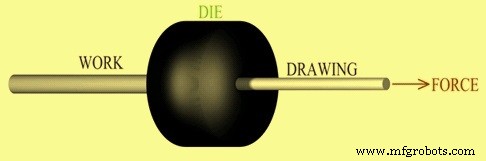
Gambar 1 Prinsip proses penggilingan
Proses penggilingan memiliki tujuan berikut
- Pembuatan produk digulung dalam bentuk batang atau kabel dengan dimensi penampang melintang yang sangat spesifik dan presisi.
- Peningkatan permukaan jadi dan penghapusan skala dari batang atau batang. Memperoleh permukaan halus dan cerah.
- Peningkatan kekuatan tarik dan mendapatkan properti mekanik spesifik pada material baja jadi
- Memberikan bentuk bundar yang lebih konsisten pada material baja jadi.
Proses Penggilingan
Proses penggilingan memiliki tiga langkah berikut
Operasi awal – Selama operasi awal awalnya pembersihan permukaan batang atau batang dari skala yang disebabkan oleh proses metalurgi sebelumnya seperti penggilingan atau treatment panas, dll., dilakukan. Metode biasa adalah pembersihan mekanik, disebut shot blasting yang terdiri dari penghapusan skala dengan abrasif baja. Dalam teknologi ini material dipukul oleh abrasif baja shot dengan energi tinggi. Ini dilakukan dalam mesin khusus, disebut mesin shot blasting. Mesin shot blasting dilengkapi sistem ventilasi yang sangat efektif mencegah penetrasi skala ke atmosfer. Shot blasting adalah metode ramah lingkungan. Pembersihan permukaan juga dapat dilakukan dengan acid pickling, riset, dan pengeringan. Namun ini biasanya tidak disukai karena asap asam yang tersisa pada bahan baku harus dinetralkan dengan merendamnya dalam kolam kapur. Proses ini juga tidak ramah lingkungan.
Setelah penghapusan skala, pengurangan diameter ujung kepala dilakukan dengan pointing atau forcing through. Penting untuk menunjuk ujung untuk memulai penggilingan untuk memasukkan material ke dalam cetakan dan untuk menguasai oleh pulling-in dog dari draw bench. End pointing dapat dilakukan misalnya dengan machining, push broaching di press hidrolik horizontal atau rolling. Ujung yang ditunjuk dipotong setelah penggilingan.
Pengaturan lurus awal dari batang dan batang kemudian dilakukan. Ini biasanya dilakukan oleh mesin pengaturan luru roller atau silindris.
Proses penggilingan – Bergantung pada material masukan dan peralatan yang digunakan proses penggilingan dapat dilakukan – batang ke batang, batang ke rod, wire rod ke batang atau wire rod ke kabel dalam gulungan.
Batang atau wire rod yang ditunjuk ditarik melalui cetakan. Saat material yang digulung ditarik melalui cetakan, volume tetap sama, jadi saat diameter berkurang, panjang bertambah. Biasanya batang atau wire membutuhkan lebih dari satu penggilingan, melalui cetakan yang berturut-turut lebih kecil, untuk mencapai ukuran yang diinginkan. Skala American wire gauge didasarkan pada ini. Ini dapat dilakukan pada skala kecil dengan draw plate, atau pada skala komersial besar menggunakan mesin otomatis. Proses penggilingan kabel mengubah properti material akibat pekerjaan dingin. Pengurangan area pada kabel kecil biasanya 15 % hingga 25 % dan pada kabel besar adalah 20 % hingga 45 %. Urutan cetakan yang tepat untuk pekerjaan tertentu adalah fungsi dari pengurangan area, ukuran kabel masukan dan ukuran kabel keluaran. Saat pengurangan area berubah, demikian pula urutan cetakan.
Kabel sangat halus biasanya digulung dalam ikatan. Dalam ikatan, kabel dipisahkan oleh logam dengan properti serupa, tetapi dengan resistensi kimia lebih rendah sehingga dapat dilepaskan setelah penggilingan. Jika pengurangan area lebih dari 50 %, proses biasanya memerlukan langkah annealing intermediate sebelum dapat digulung ulang.
Mesin penggilingan kabel single block mencakup sarana untuk memegang cetakan dengan akurat dalam posisi dan untuk menggulung kabel secara stabil melalui lubang. Desain biasanya terdiri dari bangku atau meja cast iron yang memiliki bracket yang berdiri untuk memegang cetakan, dan drum vertikal yang berputar dan dengan menggulung kabel di sekitar permukaannya menariknya melalui cetakan, gulungan kabel disimpan pada drum lain atau ‘swift’ yang terletak di belakang cetakan dan menggulung kabel secepat yang diperlukan. Drum kabel atau ‘block’ disediakan dengan sarana untuk mengait atau melepasnya dengan cepat ke sumbu vertikalnya, sehingga gerakan kabel dapat dihentikan atau dimulai secara instan. Block juga menyempit, sehingga gulungan kabel dapat dengan mudah digeser ke atas saat selesai. Sebelum kabel dapat dipasang pada block, panjang yang cukup harus ditarik melalui cetakan; ini dilakukan oleh pasang tenyak pada ujung rantai yang dililit di sekitar drum berputar, sehingga menarik kabel hingga cukup dapat digulung dua atau tiga kali pada block, di mana ujungnya diamankan oleh klem sekrup kecil atau vice. Saat kabel berada pada block, ia dijalankan dan kabel digulung secara stabil melalui cetakan; sangat penting bahwa block berputar merata dan berjalan benar dan menarik kabel dengan kecepatan konstan, jika tidak ‘snatching’ terjadi yang akan melemahkan atau bahkan memutus kabel. Kecepatan di mana kabel digulung bervariasi sangat, tergantung pada material dan jumlah pengurangan.
Mesin dengan block kontinu berbeda dari mesin single block dengan memiliki serangkaian cetakan di mana kabel digulung secara kontinu. Akibat elongasi dan slip, kecepatan kabel berubah setelah setiap penggilingan ulang berturut-turut. Kecepatan yang lebih tinggi ini diakomodasi dengan memiliki kecepatan putaran yang berbeda untuk setiap block. Salah satu mesin ini mungkin berisi 3 hingga 12 cetakan. Operasi memasang kabel melalui semua cetakan dan sekitar block disebut ‘stringing-up’. Susunan pelumas termasuk pompa yang melindungi cetakan, dan dalam banyak kasus juga bagian bawah block berjalan dalam pelumas.
Seringkali intermediate anneal diperlukan untuk mengakomodasi efek pekerjaan dingin, dan untuk memungkinkan penggilingan lebih lanjut. Final anneal juga dapat digunakan pada produk jadi untuk memaksimalkan duktilitas dan konduktivitas listrik.
Operasi finishing – Operasi finishing mencakup pemotongan dan pemotongan, pengaturan lurus, finishing ujung seperti chamfering, inspeksi seperti NDT dll., perlindungan anti korosi, dan kemasan dan pengiriman.
Pelumasan
Pelumas yang tepat penting dalam penggilingan, untuk memperpanjang umur cetakan, mengurangi gaya penggilingan dan suhu, dan meningkatkan finishing permukaan. Berikut adalah berbagai metode pelumasan.
- Wet drawing – Cetakan dan kabel atau batang sepenuhnya direndam dalam pelumas
- Dry drawing – Kabel atau batang melewati wadah pelumas yang melapisi permukaan kabel atau batang
- Metal coating – Kabel atau batang dilapisi dengan logam lunak yang bertindak sebagai pelumas padat
- Ultrasonic vibration – Cetakan dan mandrel di-getarkan, yang membantu mengurangi gaya dan memungkinkan pengurangan yang lebih besar per laluan
Berbagai pelumas, seperti minyak, digunakan. Metode pelumasan lain adalah merendam kabel dalam larutan tembaga sulfat, sehingga film tembaga tertinggal yang membentuk jenis pelumas. Dalam beberapa kelas kabel tembaga ditinggalkan setelah penggilingan akhir untuk berfungsi sebagai pencegah karat atau untuk memungkinkan soldering yang mudah.
Cetakan Penggilingan
Cetakan penggilingan biasanya terbuat dari tool steel, tungsten carbide, atau diamond, dengan tungsten carbide dan manufactured diamond yang paling umum. Untuk menggulung kabel yang sangat halus digunakan cetakan diamond single crystal. Untuk penggilingan kabel baja digunakan cetakan tungsten carbide. Cetakan ditempatkan dalam casing baja, yang mendukung cetakan dan memungkinkan pergantian cetakan yang mudah. Sudut cetakan biasanya bervariasi dari 6 derajat hingga 15 derajat dan setiap cetakan memiliki setidaknya 2 sudut berbeda: sudut masuk dan sudut pendekatan. Cetakan kabel biasanya digunakan dengan daya untuk menarik kabel melalui mereka. Ada gulungan kabel di kedua ujung cetakan yang menarik dan menggulung kabel dengan diameter yang dikurangi. Gambar 2 memberikan potongan silang khas cetakan penggilingan dalam casing baja.
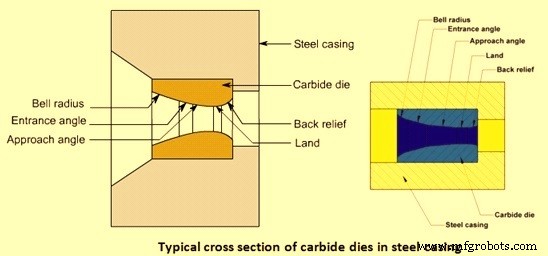
Gambar 2 Potongan silang cetakan penggilingan
Peralatan Penggilingan dan Penggunaan Kabel Digulung
Ada beberapa jenis mesin penggilingan. Ini dikelompokkan sebagai berikut.
- Drawing frames
- Bull blocks dan motor block
- Multiple drawing machines
- Fine wire machines
- Turk’s head shaped wire drawing machines
- Draw benches.
Peralatan pendukung yang akan dipasang dengan mesin penggilingan kabel terdiri dari pay off reels, safety stop, welders, pointer, straightening dan cutting machines, rotary straighteners, dan roll straighteners, dll.
Kabel digulung digunakan dalam banyak aplikasi di luar yang biasanya kita pikir seperti kabel listrik dan kabel TV. Misalnya, spring semua jenis terbuat dari kabel digulung; serta re-bar yang digunakan untuk konstruksi di seluruh dunia. Paper clip dan staples terbuat dari kabel digulung tipis. Spokes pada roda, wire brushes, handle logam terbuat dari kabel digulung juga. Ada ribuan produk jadi yang bergantung pada kabel digulung. Untuk memenuhi kebutuhan yang terus bertumbuh ini, jutaan kilometer kabel digulung oleh perusahaan pengolahan logam setiap tahunnya. Untuk alasan ini penggilingan kabel adalah pasar yang sangat sensitif biaya dan kompetitif. Dalam gilirannya, perusahaan yang membuat peralatan penggilingan kabel dan peralatan proses di seluruh dunia sangat terkait dengan perbaikan produktivitas dan efisiensi peralatan.



