Penggilingan Kawat & Batang Baja: Proses Pengerjaan Logam Presisi Dijelaskan
Proses Penggilingan Kawat dan Batang Baja
Penggilingan kawat dari batang baja adalah proses pengolahan logam yang digunakan untuk pengurangan lintang batang. Demikian pula batang digiling dari bulatan baja dengan diameter yang lebih besar. Selama penggilingan volume tetap sama dan oleh karena itu terjadi peningkatan panjang kawat atau batang yang digiling. Ini dilakukan dengan menarik kawat/batang melalui satu atau serangkaian cetakan penggilingan. Dalam hal serangkaian cetakan penggilingan, cetakan penggilingan berikutnya harus memiliki diameter bor yang lebih kecil dari cetakan penggilingan sebelumnya. Penggilingan biasanya dilakukan pada bagian bundar pada suhu ruangan, sehingga diklasifikasikan sebagai proses kerja dingin. Namun, dapat dilakukan pada suhu lebih tinggi untuk kawat besar untuk mengurangi gaya.
Proses penggilingan biasanya paling sering digunakan untuk menghasilkan lintang bundar, tetapi persegi dan bentuk lain juga dapat digiling. Penggilingan kawat/batang adalah proses industri penting, menyediakan produk komersial. Produk batang dan kawat mencakup rentang aplikasi yang sangat luas yang mencakup sumbu untuk transmisi daya, komponen mesin dan struktural, blank untuk baut dan niat, kabel listrik, kabel, stok kawat untuk pagar, stok batang untuk memproduksi paku, baut, niat, pegas dan banyak lagi. Penggilingan batang dari bulatan baja digunakan untuk memproduksi batang untuk pengolahan mesin, pengepakan, dan proses lain dll.
Keuntungan Penggilingan
Keuntungan penggilingan dalam aplikasi di atas meliputi (i) kontrol dimensi yang ketat, (ii) finishing permukaan yang baik, (iii) peningkatan sifat mekanik seperti kekuatan dan kekerasan, dan (iv) adaptabilitas untuk produksi batch atau massal yang hemat biaya.
Dalam proses penggilingan, lintang batang atau kawat panjang dimin atau diubah dengan menarik (dari sini istilah penggilingan) melalui cetakan yang disebut cetakan tarik. Menarik batang melalui cetakan dilakukan dengan gaya tarik yang diterapkan pada sisi keluar cetakan. Aliran plastis disebabkan oleh gaya kompresi, yang timbul dari reaksi logam dengan cetakan.
Jadi, perbedaan antara penggilingan dan ekstrusi adalah dalam ekstrusi materi didorong melalui cetakan, sedangkan dalam penggilingan ditarik melalui cetakan. Meskipun keberadaan tegangan tarik jelas dalam penggilingan, kompresi juga memainkan peran yang signifikan karena bahan baja diremukkan saat melewati pembukaan cetakan. Untuk alasan ini, deformasi yang terjadi dalam penggilingan terkadang disebut sebagai kompresi tidak langsung.
Variabel pemrosesan utama dalam penggilingan adalah pengurangan area lintang, sudut cetakan, gesekan di sepanjang antarmuka cetakan-benda kerja, dan kecepatan penggilingan. Sudut cetakan mempengaruhi gaya penggilingan dan kualitas produk yang digiling.
Perbedaan dasar antara penggilingan batang dan penggilingan kawat adalah ukuran bahan awal yang diproses. Penggilingan bar adalah istilah yang digunakan untuk penggilingan batang dari bulatan baja, sementara penggilingan kawat berlaku untuk penggilingan kawat dari batang kawat baja. Ukuran kawat hingga 0,03 mm memungkinkan dalam penggilingan kawat.
Kecepatan penggilingan untuk baja biasanya dapat mencapai hingga 10 meter per detik untuk kawat yang sangat halus. Dalam penggilingan, pengurangan area lintang per pass bervariasi hingga sekitar 45 %. Biasanya, semakin kecil lintang awal, semakin kecil pengurangan per pass. Kawat halus biasanya digiling pada pengurangan 15 % hingga 25 % per pass dan ukuran yang lebih besar pada 20 % hingga 45 % per pass. Pengurangan ringan (pass sizing) juga dapat diberikan pada batang untuk meningkatkan finishing permukaan dan akurasi dimensi.
Penggilingan batang dari bulatan umumnya dilakukan sebagai operasi draft tunggal yang berarti bulatan ditarik melalui satu pembukaan cetakan. Karena bulatan awal memiliki diameter besar, ia dalam bentuk batang silinder lurus alih-alih digulung. Ini membatasi panjang batang yang dapat digiling. Sebaliknya, kawat digiling dari batang kawat dalam gulungan yang terdiri dari ratusan meter dan dilewatkan melalui serangkaian cetakan tarik. Jumlah cetakan biasanya bervariasi antara 4 dan 12.
Karakteristik proses penggilingan kawat/batang terdiri dari (i) menarik batang kawat/bulatan melalui cetakan untuk mengurangi diameternya, (ii) penggilingan meningkatkan panjang kawat/batang saat diameternya menurun, (iii) beberapa cetakan digunakan berurutan (tandem) untuk kawat diameter kecil, (iv) sifat kawat/batang yang digiling ditingkatkan karena kerja dingin, dan (v) temper kawat dapat dikontrol dengan swaging, penggilingan, dan perawatan annealing.
Karena proses penggilingan terdiri dari menarik batang atau kawat melalui cetakan, menghasilkan peregangan atau perpanjangan materi bersama dengan pengurangan area lintang. Gaya tarik dibatasi oleh kekuatan bahan baja. Jika kawat/batang ditarik terlalu keras maka materi pecah. Gaya yang diperlukan untuk menarik kawat/batang melalui cetakan ditentukan oleh seberapa besar pengurangan area lintang. Semakin besar pengurangan, semakin besar gaya yang diperlukan. Jadi dapat dilihat bahwa pengurangan diameter maksimum yang dapat dicoba dibatasi oleh kekuatan leleh baja yang digiling.
Kekuatan leleh bergantung pada komposisi baja dan biasanya pengurangan area melalui cetakan berada di daerah 15 % hingga 45 %. Jika pengurangan yang lebih besar diperlukan maka ini dilakukan dengan menggiling kawat melalui serangkaian cetakan, masing-masing lebih kecil dari sebelumnya. Namun, deformasi plastis yang dialami oleh batang kawat baja saat ditarik melalui cetakan cenderung meningkatkan kekerasan dan mengurangi duktilitas. Di sini duktilitas merujuk pada kemudahan di mana baja dapat diubah bentuk. Karena proses penggilingan berurutan membuat lebih sulit untuk mengurangi lintang, seringkali diperlukan untuk melakukan proses annealing antara penggilingan berturut-turut untuk membantu proses deformasi baja. Di sisi lain, peningkatan kekuatan tarik yang dihasilkan dari penggilingan seringkali dianggap sebagai properti materi yang sangat diinginkan.
Diameter yang sangat kecil dapat diperoleh melalui operasi penggilingan berturut-turut melalui cetakan dengan diameter yang semakin kecil. Annealing sebelum setiap set pengurangan memungkinkan persentase pengurangan yang besar. Dalam proses penggilingan baja proses annealing juga disebut patenting.
Penggilingan kawat biasanya dilakukan dingin, meskipun ada beberapa kasus di mana batang kawat baja digiling panas untuk meningkatkan duktilitas. Pelumasan cetakan esensial dalam penggilingan dingin untuk mencapai finishing permukaan yang baik serta untuk memaksimalkan umur cetakan.
Penggilingan kawat melibatkan peregangan logam ke bentuk yang diinginkan, dan sebagai hal itu dianggap deformasi alih-alih proses penghapusan. Keuntungan signifikan penggilingan adalah bahwa ada pemborosan materi yang sangat sedikit. Namun, manfaat ini harus ditimbang dengan biaya tinggi dari cetakan dan kemungkinan kebutuhan untuk melakukan annealing untuk mengatasi penguatan kerja.
Proses penggilingan ditunjukkan dalam Gambar 1. Dalam gambar ‘Do’ adalah diameter awal batang dan ‘Df’ adalah diameter setelah penggilingan. ‘F’ adalah gaya yang diterapkan. ‘Alpha’ adalah sudut cetakan dan ‘Lc’ adalah garis kontak.
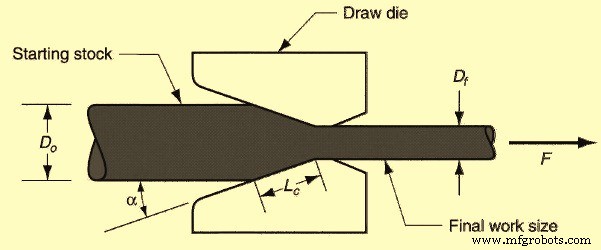
Fig 1 Proses penggilingan
Dengan menarik batang atau kawat melalui cetakan lintang dimin. Persentase pengurangan area (% r) diberikan oleh persamaan berikut “% r = 100 x (Ao – Af)/Ao” Di mana ‘Ao’ adalah area awal dan ‘Af’ adalah area akhir kawat/batang setelah penggilingan.
Proses Penggilingan
Sebelum penggilingan aktual, bahan yang akan digiling disiapkan dengan benar. Ini melibatkan tiga langkah yaitu (i) annealing, (ii) pembersihan, dan (iii) penyajian. Tujuan annealing adalah untuk meningkatkan duktilitas bahan awal untuk menerima deformasi selama penggilingan. Annealing kadang-kadang juga diperlukan antara langkah-langkah dalam penggilingan kontinu. Pembersihan batang kawat/bulatan diperlukan untuk mencegah kerusakan permukaan kerja dan cetakan tarik. Ini melibatkan penghapusan kontaminan permukaan (misalnya, skal dan karat) melalui pemilahan kimia atau peluru peledak. Dalam beberapa kasus, pelumasan awal permukaan dilakukan setelah pembersihan. Penyajian melibatkan pengurangan diameter ujung awal batang kawat/bulatan sehingga dapat dimasukkan melalui cetakan tarik untuk memulai proses. Ini biasanya dilakukan dengan swaging, rolling, atau turning. Ujung yang ditajamkan batang kawat/bulatan kemudian dipegang oleh cakar kereta atau perangkat lain untuk memulai proses penggilingan.
Dalam kasus penggilingan kawat/batang baja karat, permukaan batang kawat/bulatan diperiksa terlebih dahulu. Ini dilakukan dengan pengujian kekuatan tarik dan kekerasan, dan pengukuran diameter. Persiapan permukaan dilakukan dengan pemilahan dalam asam (baja ferritik dan martensit) atau larutan basa (baja austenit). Kulit yang disiapkan kemudian dilapisi dengan pelumas. Penggilingan dingin dilakukan melalui cetakan berlian atau cetakan karbida tungsten sampai diameter yang diinginkan tercapai. Pembersihan minyak/pelumas kemudian dilakukan dan kawat diolah panas (annealing pada sekitar 1100 deg C atau plus skin pass).
Peralatan Penggilingan
Penggilingan batang dengan diameter besar dilakukan pada meja penggilingan yang terdiri dari meja masuk, stand cetakan (yang berisi cetakan tarik), kereta, dan rak keluar. Kereta digunakan untuk menarik stok melalui cetakan tarik. Ia didorong oleh silinder hidrolik atau rantai bermotor. Stand cetakan sering dirancang untuk menampung lebih dari satu cetakan, sehingga beberapa batang dapat ditarik secara bersamaan melalui cetakan masing-masing.
Penggilingan kawat dilakukan pada mesin penggilingan kontinu yang terdiri dari beberapa cetakan tarik, dipisahkan oleh drum akumulasi di antara cetakan. Setiap drum, disebut capstan atau blok, bermotor untuk memberikan gaya tarik yang tepat untuk menggiling stok kawat melalui cetakan upstream. Ia juga mempertahankan tegangan modest pada kawat saat ia melanjutkan ke cetakan tarik berikutnya dalam deretan. Setiap cetakan memberikan sejumlah pengurangan pada kawat, sehingga pengurangan total yang diinginkan dicapai oleh deretan. Tergantung pada baja yang akan diproses dan pengurangan total, annealing kawat kadang-kadang diperlukan antara grup cetakan dalam deretan.
Meja penggilingan untuk penggilingan batang dan penggilingan kawat kontinu ditunjukkan dalam Gambar 2.
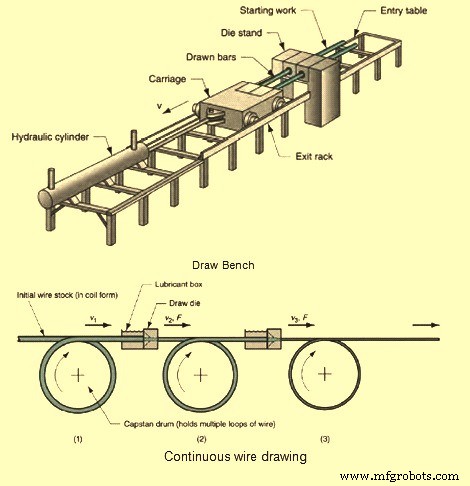
Fig 2 Meja penggilingan untuk penggilingan batang dan kawat kontinu
Cetakan Tarik
Terminologi dari cetakan tipikal yang digunakan untuk penggilingan batang/kawat ditunjukkan dalam Gambar 3. Cetakan tarik tipikal memiliki empat daerah yang membedakan. Daerah-daerah ini adalah (i) masuk, (ii) sudut pendekatan, (iii) permukaan berat (land), dan (iv) relief belakang. Daerah masuk biasanya berbentuk mulut lonceng yang tidak menyentuh benda kerja. Bentuk lonceng menyebabkan tekanan hidrostatik meningkat dan mempromosikan aliran pelumas ke dalam cetakan dan mencegah scoring pada batang kawat/bulatan yang digiling dan permukaan cetakan. Pendekatan adalah di mana proses penggilingan terjadi. Berbentuk kerucut dengan sudut (sudut setengah) biasanya bervariasi dari sekitar 6 derajat hingga 20 derajat. Sudut yang tepat bervariasi sesuai bahan batang kawat/bulatan. Permukaan berat, atau land, menentukan ukuran kawat/batang yang digiling akhir. Ini menghasilkan gesekan seret pada kawat/batang dan juga menghapus kerusakan permukaan karena aus cetakan, tanpa mengubah dimensi. Terakhir, relief belakang adalah zona keluar. Dilengkapi dengan sudut relief belakang (sudut setengah) sekitar 30 derajat. Relief belakang memungkinkan bahan baja untuk melebar sedikit saat kawat keluar dari cetakan dan juga meminimalkan abrasi jika penggilingan berhenti atau cetakan tidak selaras.
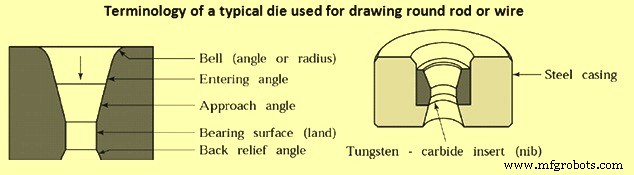
Fig 3 Terminologi cetakan tipikal
Cetakan tarik terbuat dari baja alat atau karbida semen. Untuk penggilingan panas, cetakan baja cetak digunakan karena resistensi tinggi terhadap aus pada suhu tinggi. Cetakan untuk operasi penggilingan kawat kecepatan tinggi seringkali menggunakan insert yang terbuat dari berlian (sintetik dan alami) untuk permukaan aus. Karbida semen terdiri dari karbida titanium, tungsten, nikel, molibdenum, dan tantalum. Karbida semen yang paling banyak digunakan untuk cetakan penggilingan karena kekuatan, ketawalan, dan resistensi aus yang superior. Cetakan berlian digunakan untuk menggiling kawat halus dengan diameter bervariasi dari 2 mikrometer hingga 1,5 mm. Mereka terbuat dari berlian tunggal kristal atau dalam bentuk polikristal dengan partikel berlian dalam matriks logam (kompak). Berlian polikristal digunakan untuk cetakan penggilingan kawat yang memiliki umur cetakan lebih lama, resistensi tinggi terhadap aus, retakan atau bearing. Kedua cetakan karbida dan berlian biasanya digunakan sebagai insert atau titik, yang didukung dalam casing baja.
Mekanika Penggilingan Kawat
Deformasi selama penggilingan batang/kawat dipengaruhi oleh sejumlah faktor yang meliputi kimia baja, sudut pendekatan, pelumasan, kecepatan penggilingan, dan pengurangan sebagai yang paling signifikan.
Meskipun fakta bahwa volume tidak hilang selama deformasi jelas, ini, dalam kenyataannya, konsep yang sangat berguna yang membentuk dasar untuk menganalisis sejumlah masalah penggilingan. Salah satu aplikasi yang paling umum adalah penentuan kecepatan kawat di berbagai stand dan kecepatan capstan yang perlu digunakan. Sederhananya, konstan volume menyatakan bahwa laju volumetrik kawat yang masuk ke cetakan harus sama dengan yang keluar. Karena area lintang dimin selama penggilingan, diperlukan agar kawat meningkat kecepatan untuk laju volumetrik materi yang sama untuk masuk dan keluar cetakan. Laju volumetrik didefinisikan sebagai area lintang kawat dikalikan dengan kecepatan kawat.
Dalam penggilingan multipass, kecepatan kawat keluar setiap cetakan harus meningkat sehingga laju aliran logam sama di semua cetakan. Oleh karena itu, capstan, yang memiliki kecepatan sudut yang sama dengan kecepatan kawat keluar, digunakan untuk menarik kawat melalui cetakan setelah setiap pengurangan. Jika ini tidak dilakukan, kawat patah karena tegangan kawat yang tidak sama antara cetakan.
Diameter kawat meningkat saat cetakan penggilingan aus selama proses penggilingan. Oleh karena itu, berdasarkan konstan volume, kecepatan kawat menurun saat cetakan meningkat ukurannya. Jika kecepatan linear capstan menarik dicocokkan dengan ukuran kawat dari cetakan baru, kecepatan capstan menjadi lebih cepat dari kecepatan kawat saat diameter kawat meningkat. Kecepatan capstan yang meningkat ini memberikan tegangan tarik tinggi pada kawat, seringkali memecah kawat. Oleh karena itu, capstan dalam unit penggilingan multipass dirancang sehingga kawat meluncur pada capstan saat cetakan aus dan kecepatan kawat menurun. Slip dipertemukan dengan membatasi jumlah lipatan di sekitar capstan menarik dan membasahi permukaan kawat dan capstan dengan pelumas penggilingan.
Meskipun seolah-olah gaya dan daya dalam penggilingan kawat dapat dianalisis dengan menggunakan tegangan sederhana, kondisi deformasi dalam kawat, dalam kenyataannya, jauh lebih kompleks karena gaya kompresi dan seret yang dihasilkan oleh permukaan cetakan. Gaya tarik menggambarkan gaya total yang harus diterapkan pada blok cetakan untuk mengatasi gesekan di permukaan cetakan dan resistensi bahan baja yang deformasi. Karena gaya tarik ditransmisikan oleh materi yang tidak didukung, gaya tarik harus dibatasi untuk mencegah deformasi plastis yang terjadi di luar cetakan. Jadi, tegangan leleh kawat yang digiling mewakili batas atas tegangan tarik yang diizinkan. Tegangan tarik ditemukan dengan membagi gaya tarik dengan area lintang kawat yang digiling.
Sementara biasanya tampaknya kerja atau energi yang dikonsumsi pada stand penggilingan yang ditentukan oleh materi dan pengurangan yang diambil, jumlah yang sebenarnya diperlukan jauh lebih tinggi dalam praktik. Ini adalah karena ketidakefisian yang ada selama deformasi, yang terutama dikendalikan oleh sudut pendekatan. Ketidakefisian tersebut tidak memberikan kontribusi yang berguna dalam mengurangi area lintang dan secara umum hanya meningkatkan persyaratan energi dan mempengaruhi kualitas kawat/batang secara buruk. Total kerja yang dikonsumsi pada stand penggilingan dapat dipartisi menjadi tiga komponen yaitu (i) kerja homogen yang berguna yang diperlukan untuk mengurangi lintang, (ii) kerja yang diperlukan untuk mengatasi resistensi gesekan, dan (iii) kerja redundan (tidak homogen) yang diperlukan untuk mengubah arah aliran.
Kerja homogen ditentukan oleh drafting (pengurangan), dan pada dasarnya independen dari sudut pendekatan. Kerja gesekan dan redundan, di sisi lain, berhubungan erat dengan geometri cetakan dan memiliki efek yang berbalik saat sudut pendekatan diubah. Dalam kondisi penggilingan normal, kehilangan tipikal pada urutan 20 % untuk kerja gesekan dan sekitar 12 % untuk kerja redundan.
Kerja redundan dan kerja gesekan memiliki efek buruk pada sifat kawat selain meningkatkan energi yang diperlukan untuk penggilingan. Salah satu konsekuensinya adalah bahwa sifat mekanik tidak homogen di seluruh lintang kawat. Karena deformasi redundan dan gesekan terkonsentrasi di dekat permukaan kawat, tingkat penguatan kerja yang lebih tinggi terjadi di lapisan permukaan dan dekat permukaan (analog dengan temper rolling) dan lebih besar dari tegangan yang dihasilkan dari pengurangan lintang. Juga, deformasi redundan memiliki efek buruk pada duktilitas.
Duktilitas berbalik dengan tegangan dan oleh karena itu deformasi redundan juga bertindak untuk membatasi jumlah pass dan pengurangan maksimum yang dapat diambil sebelum annealing. Bahkan jika ini tidak menyebabkan masalah dalam penggilingan, kehilangan duktilitas yang dihasilkan dapat menyebabkan retakan dalam proses pembentukan selanjutnya seperti lengkungan dan pengjudul dingin.
Lapis di permukaan kawat/batang biasanya tidak hanya mengalami perubahan lintang, tetapi juga deformasi pada geser karena seret yang disajikan oleh permukaan cetakan. Bahkan untuk permukaan cetakan yang sangat dipoles dan pelumasan hidrodinamis, sejumlah kerja gesekan selalu ada. Kerja gesekan mendominasi pada sudut cetakan rendah di mana seret permukaan meningkat sebagai hasil dari panjang kontak yang lebih tinggi di zona pendekatan untuk pengurangan tertentu. Kerja gesekan dapat dikurangi dengan menggunakan sudut pendekatan yang lebih besar dan, dalam bentuk yang lebih kecil, dengan meningkatkan pelumasan atau kondisi permukaan cetakan. Meskipun gaya gesekan juga terkait dengan beban cetakan, biasanya sedikit upaya yang dilakukan untuk mengontrol gesekan dengan membatasi pengurangan karena ini memerlukan stand tambahan. Alih-alih, praktik normal adalah untuk mengoptimalkan sudut pendekatan dan efektivitas pelumasan.
Saat kawat memasuki zona pendekatan dari cetakan penggilingan, lapisan materi di dekat permukaan mengalami deformasi karena pengurangan area dan mengubah arah aliran, yaitu, lengkungan untuk mengikuti perubahan arah dari zona pendekatan menuju zona berat dari cetakan. Deformasi redundan, seperti deformasi gesekan, tidak terdistribusi secara merata di seluruh kawat dan biasanya maksimum di permukaan dengan peningkatan kekerasan yang sesuai. Deformasi redundan dipromosikan oleh sudut cetakan yang lebih besar karena materi yang lebih jauh dari garis pusat mengalami perubahan arah yang lebih tajam daripada materi di dekat garis pusat dan oleh karena itu mengalami tingkat distorsi yang lebih tinggi. Deformasi redundan mempengaruhi tingkat tegangan sisa dalam kawat yang digiling. Seperti sudut pendekatan ditingkatkan, gradien deformasi antara permukaan dan garis pusat juga meningkat. Ini menghasilkan tegangan tarik yang progresif lebih tinggi di permukaan dan tekanan kompresi di inti. Efek terbalik terjadi selama penggilingan, dan centre burst dapat berkembang karena tingkat tegangan tarik yang tinggi yang dihasilkan di inti kawat.
Pemilihan sudut cetakan yang tepat sangat krusial untuk keberhasilan setiap operasi penggilingan kawat. Berdasarkan fakta bahwa kerja gesekan meningkat dengan menurunnya sudut cetakan dan kerja redundan meningkat dengan meningkatnya sudut cetakan, sudut pendekatan optimum harus ada. Sudut pendekatan optimum meminimalkan baik kerja gesekan maupun kerja redundan dan, sebagai konsekuensi, gaya penggilingan. Selain meminimalkan persyaratan gaya, sudut cetakan optimum juga memberikan kualitas permukaan dan finishing yang ditingkatkan.
Geometri bagian kerja (zona pendekatan) dari cetakan adalah faktor kunci dalam penggilingan kawat. Geometri ini dapat didefinisikan oleh faktor delta, yang adalah rasio lingkaran yang menembus titik tengah permukaan cetakan terhadap panjang kontak antara kawat/batang dan cetakan. Nilai delta rendah (semi-sudut kecil atau pengurangan area yang lebih besar) menunjukkan efek gesekan yang lebih besar dan pemanasan permukaan karena kontak kawat/batang yang lebih lama di zona pendekatan. Nilai delta yang lebih tinggi (semi-sudut besar atau pengurangan area yang lebih rendah) menunjukkan tingkat deformasi redundan dan keras permukaan yang meningkat karena perubahan arah berlebihan selama aliran melalui cetakan. Delta yang besar sering menghasilkan kecenderungan yang lebih besar terhadap pembentukan rongga dan centre bursting. Nilai delta 1,50 berkinerja baik dalam banyak operasi penggilingan komersial, sementara faktor delta di atas 3,0 harus dihindari secara umum.
Cetakan penggilingan dapat menarik hanya sejumlah kecil panas, oleh karena itu perhatian yang tepat diperlukan untuk pendinginan antar-pass, khususnya pada tahap akhir pengurangan. Meskipun sebagian panas ditransfer ke cetakan, sebagian besar tetap pada kawat dan upaya untuk menggunakan pendinginan cetakan untuk mengurangi suhu kawat telah terbuktil sebagian besar tidak berhasil. Berbagai studi tentang efektivitas pendinginan cetakan ditemukan bahwa cetakan biasanya menghilangkan kurang dari 5 % hingga 20 % dari panas yang dihasilkan dalam kawat. Ini adalah karena fakta bahwa area kawat yang diberikan hanya dalam kontak dengan permukaan cetakan selama ribuan detik. Meskipun cetakan diharapkan hanya menghilangkan panas minimal dari kawat, suhu cetakan tidak dapat diabaikan, dan pendinginan casing cetakan sering diperlukan. Ini terutama benar ketika insert karbida digunakan dalam casing baja karena perbedaan besar dalam koefisien ekspansi termal.
Sebuah aturan praktis yang baik untuk peningkatan suhu per pass dalam penggilingan kering (selain cetakan pertama) adalah 60 deg C hingga 80 deg C untuk baja rendah karbon dan 100 deg C hingga 160 deg C untuk baja karbon tinggi. Nilai-nilai ini dibagi dua untuk penggilingan basah. Tiga mode pendinginan kawat yang biasanya digunakan adalah (i) pendinginan langsung di mana air atau pendingin disemprotkan ke kawat yang keluar dari cetakan atau pada capstan take-up, (ii) pendinginan tidak langsung di mana air atau pendingin disemprotkan ke casing cetakan atau dijalankan di dalam casing cetakan atau blok take-up, dan (iii) blast udara di udara yang dipaksa menimpa kawat pada blok atau capstan.
Pendinginan antar-pass sering menggunakan pendinginan air langsung pada kawat yang keluar dari cetakan penggilingan, dan menggunakan panas sisa dalam kawat untuk menghilangkan sisa air dengan penguapan. Pendinginan langsung digabungkan dengan pendinginan blok internal dapat membawa suhu kawat di bawah 120 deg C, yang merupakan suhu awal yang wajar untuk pengurangan berikutnya. Penting untuk mencegah oksidasi dan kotoran pada permukaan internal blok untuk mempertahankan transfer panas yang baik antara kawat panas dan air pendingin. Cara efektif untuk mendinginkan kawat yang digiling (i) memastikan kawat masuk ke cetakan sebanyak mungkin dingin, (ii) hindari pengurangan berat, (iii) gunakan pelumas yang terbaik, (iv) pertimbangkan penggunaan tarik belakang, (v) tingkatkan interval waktu antara pengurangan, (vi) tingkatkan jumlah lipatan pada blok, dan (vii) tingkatkan diameter blok.
Dua variabel utama yang mengontrol umur cetakan adalah tekanan dan suhu. Tekanan yang bekerja pada cetakan dalam penggilingan kawat jauh lebih rendah dari yang ditemukan dalam operasi pembentukan dingin lainnya. Oleh karena itu, suhu seringkali faktor yang jauh lebih krusial dalam mengontrol umur cetakan. Meskipun sepertinya logis bahwa aus terjadi secara merata di sepanjang zona pendekatan, ini bukan kasus dalam praktik. Aus maksimum (diukur dalam kerugian volume) biasanya terjadi pada titik di mana kawat/batang pertama kali menyentuh cetakan. Di sana, kerucut dalam yang dalam terbentuk, yang biasanya dikenal sebagai ‘cincin aus’. Cincin aus karena bidang impingement kawat/batang pada cetakan berosilasi tentang posisi rata-rata karena ketidakteraturan ukuran dan getaran kawat. Akibatnya, zona sempit dari lubang cetakan tunduk pada beban siklus dengan kegagalan subkutik eventual oleh kelemahan.
Setelah cincin aus berkembang, deformasi dapat terjadi sebelum titik kontak dalam cetakan penggilingan. Ini disebut ‘bulging’ dan merupakan hasil dari backup atau penggepakan wilayah dekat permukaan kawat saat kontak dibuat pada lokasi cincin aus dalam cetakan. Bulging yang terjadi pada titik kontak awal di tenggorokan cetakan membatasi masuknya pelumas ke dalam cetakan dan mempercepat aus cetakan. Jumlah aus yang lebih sedikit terjadi sepanjang panjang kontak zona pendekatan, meskipun di sini juga aus tidak seragam dan sering menghasilkan permukaan aus oval daripada bulat.
Kawat yang meluncur melawan area kerja dari cetakan penggilingan menyebabkan aus cetakan sehingga aus tergantung pada luas permukaan kawat, dan consequently panjang kawat, yang melewati cetakan penggilingan. Seringkali, umur cetakan diukur dalam hal berat kawat yang digiling atau waktu penggilingan. Namun, ukuran semacam ini harus dikonversi menjadi panjang kawat yang digiling untuk mendapatkan indikasi dasar dari aus cetakan. Oleh karena itu, ukuran praktis dari umur cetakan adalah panjang rata-rata kawat yang digiling per peningkatan diameter cetakan. Sebagai aturan umum, baja yang memiliki kekuatan leleh tinggi lebih tahan terhadap aus. Namun, studi terbaru telah menunjukkan bahwa kekerasan cetakan tidak mengontrol aus cetakan, yaitu, meningkatkan kekerasan bahan cetakan tidak menyebabkan peningkatan yang signifikan dalam umur cetakan.
Cacat Penggilingan
Cacat dalam kawat/batang yang digiling dapat disebabkan oleh cacat dalam bahan awal (seams, slivers dan pipe) atau dapat diperkenalkan oleh proses deformasi.
Cacat tipikal dalam kawat/batang yang digiled adalah centre cracking. Cacat centre burst atau cracking (cupping) terjadi pada sudut cetakan rendah pada pengurangan rendah. Centre cracks dapat terjadi dalam produk yang digiling karena sudut cetakan yang lebih besar, pengurangan lebih kecil per pass, dan gesekan dll. Jenis utama lain dari cacat dalam penggilingan adalah seams, yang merupakan goresan atau lipatan longitudinal dalam materi. Seams dapat terbuka selama operasi pembentukan selanjutnya (seperti penggepakan, heading, gulungan benang, atau lengkungan batang atau kawat), dan mereka dapat menyebabkan masalah kontrol kualitas serius. Berbagai cacat permukaan lain (seperti goresan dan tanda cetakan) juga dapat terjadi dari pemilihan parameter proses yang tidak tepat, pelumasan yang buruk, atau kondisi cetakan yang buruk.
Karena bahan yang digiling mengalami deformasi yang tidak seragam selama penggilingan, produk yang digiling dingin biasanya memiliki tegangan sisa. Untuk pengurangan ringan, seperti hanya beberapa persen, tegangan sisa permukaan longitudinal adalah kompresi (sedangkan bulk dalam tarik) dan umur kelemahan sehingga ditingkatkan. Sebaliknya, pengurangan yang lebih berat menimbulkan tegangan permukaan tarik (sedangkan bulk dalam kompresi). Tegangan sisa dapat signifikan dalam menyebabkan retakan stres-korosi pada bagian seiring waktu. Lebih lagi, mereka menyebabkan komponen perangatan jika lapis materi kemudian dihapus seperti dengan slitting, pengolahan mesin, atau penggilingan.
Batang yang tidak cukup lurus (atau disediakan sebagai gulungan) dapat diluruskan dengan melewati mereka melalui susunan roll yang ditempatkan pada sumbu yang berbeda.



