Cetakan Cetakan Baja & Pelapis Refraktori: Meningkatkan Efisiensi Produksi Baja Modern
Cetakan Cetak Baja dan Pelapis Refraktornya
Cetakan cetak baja (STL) diperlukan di pabrik baja untuk menampung dan mengangkut baja cair dari furnace pembuatan baja ke fasilitas pencetakan. Pada zaman kini STL digunakan dengan cara yang jauh lebih kompleks daripada pabrik peleburan baja lama di mana cetakan digunakan hanya untuk mengangkut baja cair dari furnace pembuatan baja ke cetakan ingot.
Fungsi lain yang dilakukan dalam STL adalah kontrol suhu, deoksidasi, penambahan carburizer dan ferro-alloy dan floatasi inklusi. Dalam beberapa tahun terakhir, permintaan untuk berbagai grade baja dengan spesifikasi yang ketat telah meningkat secara signifikan. Baja ini diproduksi menggunakan proses refining sekunder. Lining STL harus menahan kondisi layanan yang semakin parah yang terkait dengan proses refining sekunder. Kondisi parah ini adalah waktu tahan yang lebih lama, suhu cair yang lebih tinggi dan pemanasan arc/kimia. Pembersihan dengan gas inert dan degassing baja cair, alloing dan penggunaan escair sintetik juga mempercepat aus lining. Karena aktivitas ini permintaan terhadap kualitas refraktori STL telah meningkat sangat banyak.
Di pabrik peleburan baja modern STL berfungsi sebagai komponen traveling dari proses skimming, rinsing, reheating, dan degassing. Waktu exposure untuk heat tertentu di pabrik-pabrik ini telah berkembang dari dua hingga lima kali waktu yang sebelumnya diperlukan untuk ingot teeming.
Pelestarian Panas dan Desain STL
STL juga diperlukan untuk menghemat panas dengan meminimalkan kehilangan panas selama transportasi dan selama berbagai tahap proses. Dalam hal ini, perkembangan signifikan telah dilakukan untuk secara tepat preheat cetakan sebelum heat pertama, dan untuk cycling cetakan pada heat berikutnya dengan cara untuk meminimalkan kehilangan panas.
STL dirancang untuk tahan panas dan kuat. Juga diperlukan untuk heat insulate cetakan. Heat insulation yang tepat diperlukan sehingga baja cair yang terkandung dalam STL tetap pada suhu yang tepat.
Umur lining refraktori STL harus dapat diprediksi dan dapat direproduksi untuk alasan keselamatan dan untuk menghindari gangguan proses. STL sering dikeluarkan dari sirkulasi untuk melakukan pemeliharaan lining. Ini dapat mempengaruhi pasokan cetakan yang memadai untuk produksi baja. Juga biaya refraktori untuk STL cukup besar dan biaya pengampasan lining yang habis juga cukup besar.
Pemilihan lining refraktori yang paling sesuai bergantung pada sejumlah faktor yang mencakup siklus circulation STL, proses pembuatan baja sekunder, kualitas baja, ketersediaan cetakan, perkembangan refraktori baru, logistik pabrik dan biaya refraktori per ton baja kasar yang dihasilkan.
Siklus Circulation Cetakan
Waktu turnaround cetakan adalah waktu yang diperlukan untuk menyelesaikan satu siklus circulation dan penting untuk berjalan mulusnya pabrik peleburan baja. Biasanya memakan waktu beberapa jam dari satu tapping baja ke tapping baja berikutnya dalam cetakan. Waktu turnaround cetakan menentukan jumlah cetakan yang harus dimasukkan ke dalam sirkulasi. Siklus circulation cetakan melibatkan langkah-langkah berikut.
• Inspeksi dan pemeliharaan STL ? STL diperlukan untuk menahan baja cair pada suhu sekitar 1600 derajat C hingga 1650 derajat C untuk durasi panjang. Suhu tinggi ini bersama dengan proses-proses yang harus dilakukan dalam STL berarti ada aus lining. Oleh karena itu STL memerlukan inspeksi dan pemeliharaan berkelanjutan untuk menjaga kondisi baik. Pemrosesan STL antara heat diperlukan untuk menghapus escair cetakan dan menyediakan pembersihan sumur cetakan, inspeksi dan perbaikan slide gate, dan pasir sumur cetakan.
• Preheat cetakan – Setelah inspeksi dan pemeliharaan STL di-preheat untuk membawa suhu dalam cetakan ke nilai yang diinginkan. Jika suhu dalam cetakan sudah di level yang diinginkan setelah inspeksi dan pemeliharaan maka langkah ini dapat dilewati.
• Tapping baja cair – Baja cair dari proses pembuatan baja primer di-tap ke dalam STL. Saat tapping baja cair, hati-hati diperlukan sehingga free board yang cukup tersedia dalam STL untuk melakukan proses refining sekunder.
• Transportasi cetakan ?STL dengan baja cair diangkut biasanya pada transfer car ke proses refining sekunder. Selama langkah ini, menunggu cetakan dengan baja cair harus dihindari untuk kontrol kehilangan suhu.
• Proses refining sekunder – Baja cair dalam STL melalui berbagai treatment dalam proses refining sekunder sesuai dengan persyaratan grade baja. Pada tahap ini penyesuaian komposisi kimia dan suhu baja cair dilakukan. Rinsing baja cair juga dilakukan untuk mengurangi stratifikasi dan membuat baja lebih homogen.
• Pencetakan berkelanjutan – Setelah proses pembuatan baja sekunder ladle covering compound ditempatkan pada permukaan cair dalam STL untuk mengurangi kehilangan panas di atas karena radiasi dan STL diambil ke ladle turret dari mesin pencetakan berkelanjutan (CC) untuk pencetakan baja cair. Ladle cover juga digunakan untuk mengurangi kehilangan panas. Setelah operasi CC selesai, baja cair dan escair yang tersisa dibuang ke dumping ladle dan STL dikirim ke area inspeksi dan pemeliharaan ladle.
Siklus cetakan ditunjukkan pada Gambar 1.
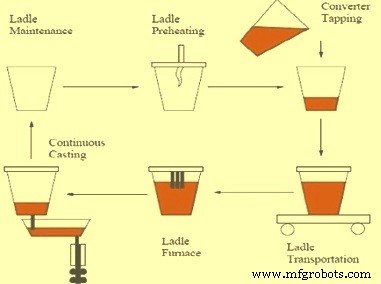
Gambar 1 Siklus cetakan
Preheat STL dan cover devices telah meningkat secara signifikan dalam beberapa tahun terakhir, dan banyak jenis pre-heater (ladle horizontal atau vertical) tersedia. Ada beberapa manfaat dari preheat dan cycling cetakan yang tepat yang mencakup umur lining refraktori yang lebih lama dengan meminimalkan thermal shock. Kemampuan aktual untuk dengan cepat cycling STL dan memanfaatkan pre-heater dengan efisien dapat bervariasi secara signifikan antara operasi, tergantung pada tata letak pabrik dan kemampuan transfer cetakan.
Pembuatan baja adalah proses yang kompleks dan sulit dan tipe serta pemilihan refraktori bukan tugas sederhana. Pemilihan refraktori itu sendiri sering kali adalah kompromi, karena biasanya tidak mungkin untuk memiliki semua properti yang diinginkan (fisik, kimia, dan termal) dalam satu material. Satu fitur biasanya diperoleh dengan mengorbankan yang lain. Lining refraktori STL juga dapat mempengaruhi kualitas baja yang dihasilkan jika oksigen diambil dari lining selama setiap tahap pemrosesan. Lining yang mengandung SiO2 dalam bentuk yang tidak tergabung dapat menyebabkan masalah pada cetakan modern.
Dalam beberapa tahun terakhir, finite element analysis menggunakan properti refraktori non linear dan regime suhu transient sedang digunakan untuk mempelajari perilaku refraktori dalam STL. Sempurnanya kompleks, studi ini pada dasarnya berusaha untuk mempertahankan tingkat kompresi yang tepat pada refraktori cetakan selama semua fase penggunaan mereka dalam cetakan. Gaya kompresi berlebihan dapat menghasilkan retakan refraktori dan/atau kekeringan di area seperti bagian datar cetakan. Stres kompresi yang lebih rendah dari yang diinginkan dapat menyebabkan celah atau gap terbentuk, yang dapat mengizinkan penetrasi baja cair atau escair.
Properti refraktori dapat disesuaikan untuk memberikan perilaku yang tepat dalam STL. Penting untuk menggunakan refraktori spesifik untuk meningkatkan atau mengurangi ekspansi refraktori ke level yang lebih diinginkan. Ladle finite element analysis memberikan pedoman yang berharga untuk perilaku yang lebih baik dari pelayanan refraktori dalam STL.
Refraktori dalam STL di-zoned dalam tipe dan ketebalan untuk memberikan pelayanan maksimum dengan biaya minimum. Lining relatif tipis untuk memenuhi persyaratan kapasitas dan berat cetakan. Biasanya ketebalan lining kerja adalah 150 mm hingga 225 mm di barrel dan 225 mm hingga 300 mm di dasar. Ketebalan lining safety dapat bervariasi dari 50 mm hingga 150 mm.
Material refraktori yang biasanya digunakan untuk lining adalah dolomite bricks, magnesia chrome bricks, magnesia carbon bricks, high alumina bricks, aluminum carbon bricks, dan high alumina castable. Tipe konstruksi refraktori bervariasi sangat tergantung pada kondisi operasi dan pada kemampuan untuk cycling STL dengan cepat. Refraktori high alumina cocok untuk sebagian besar area STL selain bagian slag line yang tepat.
Lining safety berfungsi untuk menahan baja atau escair untuk periode waktu terbatas, tetapi pada dasarnya memberikan insulasi shell. Lining safety multi component dapat digunakan untuk lebih menurunkan suhu shell. Di beberapa pabrik lining safety tebal 100 mm yang terbuat dari composite dengan high strength insulation brick digunakan untuk menurunkan suhu shell baja.
Suhu shell baja yang lebih tinggi di slag line disebabkan terutama oleh konduktivitas termal yang lebih tinggi dari lining kerja slag line brick. Secara umum, sedikit STL yang menggunakan material insulating sebenarnya sebagai bagian dari lining safety karena umur lining safety yang berkurang dan/atau bahaya penyerapan baja dan possible breakouts yang meningkat.
Konstruksi refraktori tertentu yang digunakan untuk STL terus berubah dalam sebagian besar pabrik peleburan baja. Ada beberapa faktor dan properti refraktori yang penting untuk pemilihan refraktori di setiap area STL. Beberapa di antaranya dijelaskan di bawah ini.
Aus di zona impact terjadi sebagai aliran baja dengan momentum tinggi mengenai dasar cetakan (dan dalam beberapa kasus sidewall bawah) selama periode awal tapping. Kehebatannya aus ini sangat spesifik pabrik dan membutuhkan ketebalan atau kualitas refraktori tambahan yang digunakan. Secara umum, refraktori untuk impact stream dipilih untuk memiliki resistensi erosi maksimum berdasarkan hot strength.
Di dasar dan area lower barrel STL, aus terjadi dari erosi selama rinsing atau reheating dan dari kerusakan fisik selama deskulling antara heat. Dalam beberapa kasus, escair yang tersisa di area ini pada waktu antara steel shutoff di mesin CC dan slag dumping dapat menyebabkan masalah erosi escair. Secara umum, erosi escair di area ini tidak cukup untuk di-zone, kecuali untuk menyediakan ketebalan refraktori tambahan. Kerusakan dari skull removal sesekali dapat cukup parah untuk memerlukan perbaikan dasar.
Area barrel biasanya adalah area aus paling ringan dalam STL dan dapat di-zone untuk kualitas dan/atau ketebalan.
Area aus paling parah dari banyak STL adalah slag line ladle di mana refraktori tunduk pada korosi parah. Escair yang ditemui bervariasi sangat, dan mencakup escair FeO tinggi yang bawa dari furnace pembuatan baja, escair buatan yang diperkenalkan setelah partial slag skimming, escair yang ditambahkan atau terbentuk selama tujuan metalurgi tertentu seperti rinsing atau injection, dan escair yang terbentuk atau circulated selama degassing. Karena berbagai jenis escair biasanya bersifat basic, refraktori basic diperlukan di slag line STL.
Efek korosif pada refraktori sangat parah saat arc reheating digunakan untuk mengontrol dan menambahkan suhu baja dengan superheating slag ladle. Suhu escair dapat diharapkan 40 derajat C hingga 150 derajat C di atas suhu baja. Pada suhu ini laju erosi escair dapat meningkat dua hingga lima kali. Erosi escair dapat dikurangi dengan kontrol basicity escair, kandungan Al2O3, dan penambahan MgO ke escair. Kontrol yang signifikan atas jumlah erosi selama arc reheating dapat diperoleh dengan menggunakan escair yang dikontrol yang diperoleh menggunakan komposisi dengan tambahan MgO dan penggunaan rinsing escair yang konsisten untuk mengontrol superheat escair. Untuk slag line dolomite, magnesite chrome atau MgO-C bricks digunakan.
Kerusakan thermal cycling juga merupakan salah satu alasan aus di semua area STL. Tingkat kerusakan seperti ini sangat diminimalkan dengan penggunaan preheating yang tepat dan penggunaan yang lebih luas dari ladle covers. Penggunaan jumlah minimum STL pada setiap waktu dan cycling cetakan ini secepat mungkin juga meminimalkan tingkat kerusakan thermal cycle.
Ladle flexing pada lifting dan selama bagian lain dari siklus cetakan diketahui mempengaruhi umur cetakan. Upaya untuk mengatasi efek ini dengan desain yang ditingkatkan dalam cetakan dan lining sedang berlanjut.
STL dilapisi dengan brick arch-wedge atau keyed type konstruksi. Tipe lain konstruksi brick menggunakan semi-universal shapes yang memungkinkan penggunaan spiral ke atas brick terhadap sisi miring cetakan. Dalam tipe konstruksi ini brick locking dilakukan oleh curved mating surfaces.
Dalam semua kasus, konstruksi yang rapat dengan mortar joints yang sangat tipis (atau tidak ada) diperlukan untuk menjaga lining di bawah compression dan mencegah joint penetration. Beberapa pabrik telah beralih ke STL yang dilapisi dengan castables di bagian barrel dan bottom, tetapi upaya untuk cast basic slag lines tidak sangat berhasil.
Lining dengan castables memberikan konstruksi joint less yang luar biasa dan banyak menawarkan keuntungan biaya di mana sebagian lining yang habis dapat digunakan kembali. Castable ladles memerlukan peralatan khusus, termasuk ruang, dan harus dipasang serta dikeringkan dengan sangat hati-hati.
STL juga digunakan di mana kombinasi brick dan castable diterapkan untuk mendapatkan kombinasi teknis dan ekonomis terbaik dari castable dan brick approaches to ladle lining.
Refractory cones atau plugs digunakan di ladle bottom untuk memperkenalkan rinsing gas, terutama argon, untuk ladle rinsing. Plugs yang memiliki cross sections dengan berbagai mekanisme arah digunakan untuk memberikan argon flow yang dikontrol.
Performa yang andal dan umur plugs sangat penting dalam produksi kualitas produk baja yang konsisten. Untuk memastikan aliran yang tepat, seringkali diperlukan untuk membersihkan permukaan plug setelah heat tertentu dengan oxygen burning atau mechanical cleaning.
Refraktori untuk plugs adalah high Al2O3 atau burnt MgO materials, yang dirancang secara khusus untuk aplikasi ini, dan dipasang dari luar ladle oleh perangkat mekanis atau manual. Sistem biasanya memungkinkan plug exchange yang cepat di ladle panas. Plugs dikeluarkan dari layanan setelah waktu penggunaan yang ditentukan atau ketika visual wear indicators yang built into plug terlalu digunakan. Karena aus di refractory seating block di sekitar plug, hot repairs di area di sekitar plug mungkin diperlukan.
Kontrol aliran baja dari STL ke CC moulds dicapai oleh slide gate system. Baja cair flow oleh slide gate menggunakan refractory plates yang ditekan oleh springs atau perangkat lain yang dipindahkan untuk mengontrol aliran. Desain dan konstruksi berbagai slide gate systems bervariasi luas sesuai dengan persyaratan penurunan baja dari mesin CC. Misalnya, spring location dan method of cooling bervariasi antara berbagai gate systems dan movement of plates dapat dicapai oleh hydraulic atau mekanisme lain.
Semua slide gate systems menyediakan cara cepat untuk menghapus tekanan dari plates antara heats untuk memungkinkan inspeksi refraktori dan untuk memungkinkan penggantian cepat plates atau lower nozzle.
Refractory construction dari gate system khas mencakup refraktori di seating block dan upper nozzle di ladle bottom, fixed dan sliding plates dan lower nozzle connection untuk tube atau shroud ke tundish dari mesin CC.
Sliding dan fixed plates adalah antara refraktori yang paling unik dan tahan lama yang digunakan dalam aplikasi pabrik baja. Plates ini harus menahan thermal shock yang parah dan steel erosion untuk jangka waktu operasi yang lama. Komposisi plates ini dapat bervariasi dari simple alumina hingga zirconia dalam oxide system, hingga complex oxide–Carbon systems. Plates yang tepat digunakan tergantung besar pada komposisi baja yang akan dicetak dan frekuensi penggantian plates. Penggantian plates ini dapat diiringi setelah inspeksi plates yang dilakukan setelah setiap heat. Plates dapat diganti setelah hanya satu heat atau mungkin memiliki umur hingga 20 heats, tergantung pada grade baja dan/atau kualitas refraktori yang digunakan.
Setiap heat, seluruh gate system harus dibersihkan dari residual metal dan slag oleh oxygen lancing dan granular refractory filler diinstal sebelum heat berikutnya. Filler ini (ladle sand) mencegah baja cair masuk ke gate system sebelum gate dibuka pada waktu yang tepat di mesin CC. Ladle sands dapat berupa silica, zircon, atau kombinasi refraktori lainnya, yang memungkinkan free flow baja cair dari slide gate saat dibuka tanpa memerlukan mechanical probing atau lancing.



