Penggilingan Dingin Presisi Baja: Meningkatkan Ketebalan, Finishing, dan Performa
Penggilingan Dingin Baja
Tujuan utama penggilingan dingin baja adalah untuk mengurangi ketebalan strip baja gulir panas (biasanya dalam rentang 1,5 mm hingga 5 mm) menjadi ketebalan yang lebih tipis (biasanya dalam rentang 0,12 mm hingga 2,5 mm) yang biasanya tidak dapat dicapai selama penggilingan panas di pabrik lembar panas. Selain pengurangan ketebalan penggilingan dingin dilakukan untuk meningkatkan finishing permukaan baja, untuk meningkatkan toleransi ketebalan, untuk menawarkan rentang 'tempers', untuk meningkatkan karakteristik fisik, dan untuk menyiapkan strip untuk pelapisan permukaan.
Penggilingan dingin membuat lembar baja gulir dingin menjadi produk yang jauh lebih baik. Produk baja gulir dingin menawarkan kontrol yang baik atas ketebalan, bentuk, lebar, finishing permukaan, dan fitur kualitas khusus lainnya yang melengkapi kebutuhan untuk aplikasi akhir yang sangat dirancang. Untuk memenuhi berbagai persyaratan pengguna akhir, lembar baja gulir dingin dirancang secara metalurgi untuk memberikan atribut tertentu seperti formabilitas tinggi, deep drawability, kekuatan tinggi, daya tahan goresan tinggi, properti magnet yang baik, weldability, enamelability, dan paintability dll.
Penggilingan dingin strip baja gulir panas dilakukan di bawah suhu rekristalisasi biasanya pada suhu kamar. Dalam proses penggilingan dingin, biasanya tidak ada panas yang diterapkan pada strip gulir panas sebelum penggilingan. Namun, energi gesekan pada permukaan kontak strip yang digiling diubah menjadi panas. Panas ini dapat meningkatkan suhu strip yang digiling dalam proses adiabatic cepat hingga tingkat 50 derajat C hingga sekitar 250 derajat C.
Selama proses penggilingan dingin pengurangan ketebalan adalah karena deformasi plastik yang terjadi melalui pergerakan dislokasi. Baja menjadi keras karena pembentukan dislokasi ini. Ini meningkatkan kekuatan dan strain hardening hingga 20 %. Dislokasi ini mengurangi duktivitas baja gulir dingin membuatnya tidak berguna untuk operasi forming. Untuk memulihkan duktivitas, baja gulir dingin perlu melalui proses annealing untuk mengurangi tegangan yang telah terbentuk dalam mikrostruktur selama proses penggilingan dingin.
Ketebalan strip gulir panas penting karena properti produk akhir gulir dingin dan diannealed dipengaruhi oleh persen cold reduction. Ini berarti bahwa ketebalan setiap gulungan gulir panas dikontrol dengan hati-hati untuk memberikan pabrik penggilingan dingin dengan ketebalan tertentu untuk mencapai persen cold reduction yang tepat. Di antara hal lain, persen cold reduction mempengaruhi perilaku forming produk setelah annealing
Melalui penggilingan dingin deep drawing quality, extra deep drawing quality dan extra deep drawing plus quality baja diproduksi untuk memenuhi persyaratan deep drawing untuk aplikasi otomotif di industri hilir .
Penggilingan dingin baja karbon polos melibatkan empat langkah berikut.
- Pickling – Pada langkah ini skala yang terbentuk pada permukaan strip baja gulir panas dihapus karena tidak menghapusnya memiliki beberapa efek merusak pada pemrosesan lebih lanjut baja selama penggilingan dingin. Langkah ini dijelaskan secara rinci dalam artikel terpisah di bawah link https://www.ispatguru.com/pickling-of-scale-formed-on-hot-rolled-strip-of-carbon-steel/
- Penggilingan dingin strip yang telah di-pickling – Ini dilakukan untuk pengurangan ketebalan strip baja gulir panas
- Annealing – Setelah penggilingan dingin, annealing strip gulir dingin dilakukan untuk mengurangi tegangan yang telah terbentuk dalam mikrostruktur selama proses penggilingan dingin. Langkah ini dijelaskan secara rinci dalam artikel terpisah di bawah link https://www.ispatguru.com/annealing-of-cold-rolled-steel/
- Temper rolling atau skin pass rolling strip yang telah dianneal – Ini dilakukan untuk memberikan properti mekanis yang diinginkan, bentuk dan kekasuran permukaan, dan finishing pada strip gulir dingin.
Penggilingan dingin strip yang telah di-pickling
Penggilingan dingin strip gulir panas yang telah di-pickling dilakukan dengan memproses strip baja melalui pabrik penggilingan yang memiliki gulungan masuk untuk membuka gulungan gulir panas yang telah di-pickling dan gulungan keluar untuk menggulung strip gulir dingin. Di antaranya, ada satu atau lebih (biasanya hingga 6 nos.) stand pabrik penggilingan untuk melakukan cold reduction. Setiap stand pabrik memiliki gulungan yang tumpak secara vertikal yang didorong oleh motor besar untuk memberikan tekanan kompresi tinggi ke dalam strip. Stand pabrik dapat 2- high, 4-high atau six-high. Stand 4-high lebih banyak digunakan karena memberikan keuntungan maksimum dibandingkan dua jenis lainnya.
Pabrik penggilingan dingin single atau dua stand biasanya merupakan reversing mills. Reversing mill adalah tempat baja memasuki pabrik penggilingan dari satu sisi, melewati ke sisi lain dan kemudian kembali melalui pabrik lagi. Selama setiap melewati pabrik arah gerakan gulungan dibalik. Dalam operasi reversing mill ini, strip yang telah di-pickling dilewatkan maju mundur antara mandrel di setiap sisi pabrik single atau dua stand. Strip dikurangi ketebalannya pada setiap melewati hingga ketebalan akhir yang diperlukan tercapai.
Pabrik multi stand (biasanya tiga hingga enam stand) biasanya merupakan tandem mills continuous. Strip gulir panas yang telah di-pickling diumpankan ke dalam tandem cold rolling mill dari gulungan masuk dan secara progresif dikurangi ketebalannya dengan persentase yang ditetapkan di setiap stand untuk mencapai ketebalan akhir yang diinginkan saat strip keluar dari stand terakhir. Setelah stand terakhir, strip digulung kembali di coiler.
Untuk penggilingan baja allo tinggi dan stainless, A Z mill atau Sendzimir mill digunakan yang beroperasi dengan gulungan kerja diameter sangat kecil, biasanya sekitar 50 mm, didukung oleh sejumlah gulungan (6 hingga 20 jumlah) dalam tumpukan berbentuk piramida. Pengaturan gulungan ini memungkinkan gaya yang sangat tinggi diberikan melalui gulungan kerja dan namun mencegah gulungan kerja dari fleksi ekstrim. Gulungan take-up pada Sendzimir mill juga memberikan tension pada gulungan saat melalui pabrik. Kombinasi tekanan tinggi dan tension membuat pabrik mampu menggiling material tipis dan datar.
Reduksi tipikal strip gulir panas di pabrik penggilingan dingin dapat bervariasi dari 50 % hingga 90 %. Reduksi di setiap stand atau melewati harus didistribusikan secara seragam tanpa jatuh jauh di bawah reduksi maksimum untuk setiap melewati. Biasanya persentase reduksi terendah diambil di melewati terakhir untuk mengizinkan kontrol yang lebih baik atas flatness, gauge dan finishing permukaan.
Penggilingan dingin mengurangi ketebalan strip melalui kompresi dalam gulungan. Di sisi masukan, penggerak gulungan membutuhkan pasokan energi yang sesuai. Karena gaya gulungan yang tinggi diterapkan, strip dipanaskan oleh forming heat hingga tingkat hingga 250 derajat C. Untuk mendinginkan gulungan dan juga strip yang digiling, mereka dilubrikasi dan didinginkan oleh minyak, air atau emulsi. Contoh minyak penggilingan adalah minyak lemak, minyak mineral atau minyak palm; minyak penggilingan bebas air perlu memiliki flash point di atas 300 derajat C. Alasan utama untuk pelumas adalah pengurangan gaya gulungan dan momen gulungan, pengurangan aus alat, dan peningkatan permukaan strip.
Pabrik tandem cold rolling modern mampu menggiling strip gulir panas yang telah di-pickling hingga ketebalan minimum 0,12 mm pada kecepatan penggilingan hingga 2500 m/min. Tandem mills continuous dapat memiliki kapasitas hingga 2,5 juta ton per tahun.
Pabrik tandem cold rolling continuous modern biasanya dilengkapi dengan fitur berikut.
- Sistem hydraulic screw down untuk menjaga tekanan gulungan konstan dan/atau posisi gulungan konstan.
- Sistem kontrol gauge otomatis hidrolis komputerisasi (HAGC). Sistem secara otomatis dan konsisten mempertahankan toleransi yang sangat ketat sepanjang panjang setiap gulungan, terlepas dari kecepatan.
- Sistem continuous varying crown (CVC) dan enhanced shifting system
- Sistem kontrol edge drop
- Sistem pengukuran dan inspeksi strip online
- Sistem strip kering setelah stand terakhir untuk meminimalkan jumlah minyak residu pada strip
Setelah penggilingan dingin, strip telah diolah dingin yang tinggi dan tidak sangat berguna untuk sebagian besar aplikasi. Ia perlu dianneal untuk melunakkan baja, dan membuatnya lebih formable.
Skematik tipikal dari pabrik tandem cold rolling 5 stand ditunjukkan dalam Gambar 1.
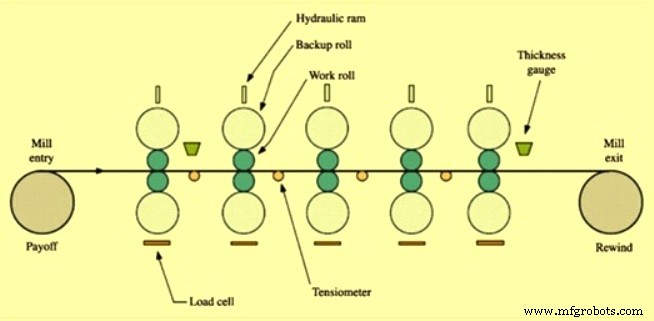
Gambar 1 Skematik tipikal pabrik tandem cold rolling 5 stand
Temper rolling atau skin pass rolling strip yang telah dianneal
Gulungan baja gulir dingin setelah dikeluarkan dari furnace annealing berada dalam kondisi dead soft dan oleh karena itu mengalami skin pass rolling atau temper rolling di skin pass mill. Ini melibatkan reduksi ringan yang dikontrol dari lembar baja gulir dingin dan dilakukan karena alasan berikut.
- Flatness strip adalah properti penting untuk organisasi yang melakukan pemrosesan lebih lanjut. Ini karena nilai flatness yang baik memungkinkan operasi tanpa masalah dari pabrik dan peralatan mereka. Skin passing meningkatkan flatness lembar baja.
- Untuk meminimalkan stretching baja
- Untuk meminimalkan straining
- Skin passing menyebabkan range yield-point yang tidak stabil, dikenal sebagai Lüders band, berubah menjadi yield point yang terdefinisi. Ini bertujuan untuk meningkatkan perilaku alir selama operasi deep drawing dan mencegah garis stres yang tidak diinginkan.
- Untuk mendapatkan tekstur permukaan baja yang diinginkan. Pengaturan kekasuran permukaan strip yang diinginkan meningkatkan hasil proses deep drawing serta meningkatkan penempelan cat.
- Untuk mendapatkan properti mekanis yang diinginkan
- Untuk memperbaiki ketidakkonsistenan gauge dalam baja
Temper rolling memberikan sejumlah cold reduction kecil, biasanya dalam rentang 0,25 % hingga 1,0 %. Temper rolling menghasilkan permukaan yang halus dan fenomena yield point (stretching berlebihan dan kerutan dalam operasi berikutnya) dihilangkan. Ini membuat baja lebih duktile untuk operasi forming dan stretching lebih lanjut. Setelah temper rolling lembar baja gulir dingin di-oil dengan oil preventive karat.
Skin pass tunggal adalah fasilitas penggilingan independen yang biasanya mengikuti tahap annealing batch dan dapat diimplementasikan dengan sangat fleksibel. Pabrik ini dapat memproses strip keras dan ultra mild strip. Ia juga memberikan finishing yang sempurna untuk strip baja gulir dingin.
Kasus khusus diwakili oleh yang dikenal sebagai DCR rolling mill, atau DCR temper mill. DCR berdiri untuk 'Double cold reduction'. Fasilitas dua stand ini menggabungkan pengurangan ketebalan di stand pertama dengan skin passing di stand kedua. Juga mungkin untuk menggunakan kedua stand untuk skin passing. Dalam kasus ini properti baja, seperti yield point yang terdefinisi, diatur di stand pertama sementara di stand kedua, karakteristik permukaan yang diinginkan ditransfer ke strip.
Skin pass mills juga dapat dipasang langsung inline di bagian exit dari continuous annealing line. Strip dapat diselesaikan dalam proses line dan ini memiliki beberapa keuntungan karena upaya dan biaya penanganan gulungan berkurang secara signifikan.
Strip baja gulir dingin dapat diproduksi dalam berbagai kondisi seperti skin rolled, quarter hard, half hard, dan full hard tergantung pada seberapa banyak cold work yang telah dilakukan. Cold working (hardness) ini sering disebut temper, meskipun ini tidak ada hubungannya dengan heat treatment temper.
Lembar quarter hard dapat dibengkokkan (tegak lurus terhadap arah penggilingan) pada dirinya sendiri tanpa retakan. Lembar half hard dapat dibengkokkan 90 deg sementara full hard dapat dibengkokkan 45 deg. Dengan demikian, bahan ini dapat digunakan untuk aplikasi yang melibatkan jumlah besar pembengkokan dan deformasi, tanpa retakan.



